



Le revolver : des origines à la fabrication moderne
Contexte historique
Le terme arme de poing désigne toute arme à feu de petite taille conçue pour l'usage à une main. Aujourd'hui, les catégories principales sont les revolvers et les pistolets automatiques. Les revolvers comportent un barillet rotatif à plusieurs chambres, permettant au tireur de tirer des coups successifs sans recharger. Les pistolets automatiques, en revanche, utilisent un chargeur amovible et un mécanisme d'auto-chargement qui alimente chaque cartouche dans une chambre unique en utilisant l'énergie du recul. Cet article se concentre exclusivement sur le revolver, traçant son évolution des premiers pistolets à poudre noire à la production contemporaine.
Les premières armes à feu émergèrent avec l'invention de la poudre noire en Chine au IXe siècle. Les Chinois utilisèrent la poudre pour lancer des fusées primitives, et la recette parvint finalement en Europe via des intermédiaires mongols. Au XIVe siècle, les Européens avaient affiné la substance, et dans un siècle, de petites armes de poing commencèrent à apparaître. Les premiers pistolets étaient difficiles à viser car leurs canons courts offraient peu d'aide à la visée, et la plupart ne pouvaient contenir qu'une seule cartouche qui devait être chargée par la bouche. Précision et puissance de feu étaient limitées, les rendant impraticables pour la plupart des soldats.
Un progrès significatif survint en 1835 quand Samuel Colt brevetta le premier revolver pratique, le modèle à percussion et balle. Le barillet de Colt pouvait contenir cinq ou six chambres, et le mouvement du chien faisait avancer automatiquement le barillet — une amélioration sur les modèles antérieurs nécessitant un alignement manuel. Les itérations suivantes éliminèrent le chargement par la bouche, introduisirent l'alimentation par cartouche, améliorèrent l'éjection, et ajoutèrent des mécanismes de chien à double action.
À la fin du XIXe siècle, la production de masse avait affiné le revolver en une plateforme mature et fiable. Il resta l'arme de choix pour les unités militaires et policières jusqu'aux années 1920, quand les pistolets automatiques commencèrent à dominer. Malgré les prédictions d'obsolescence, les revolvers ont persisté, favorisés par la police, les forces armées et les tireurs sportifs du monde entier.
Conception
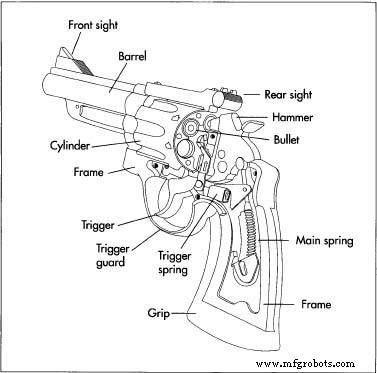
La performance d'un revolver repose sur quatre sous-systèmes : le Groupe Carcasse ; le Groupe Barillet, Extracteur et Grue ; le Groupe Canon et Organes de visée ; et le Groupe Détente, Main de cran et Chien.
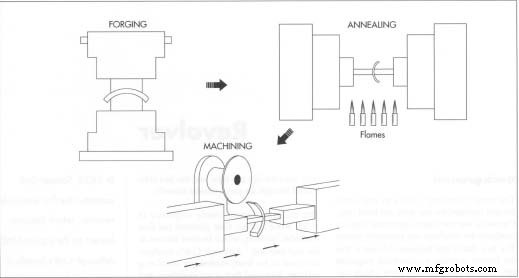 La plupart des pièces proviennent d'ébauches en acier ou acier inoxydable forgées en formes quasi-finales. Le forgeage applique plusieurs centaines de tonnes de force, forçant le métal dans un matrice reproduisant la géométrie visée. Après forgeage, les pièces subissent traitement thermique et usinage de base — fraisage, perçage, taraudage — utilisant des centres à commande numérique automatisés atteignant des tolérances d'un ou deux millièmes de pouce.
Le Groupe Carcasse comprend la carcasse principale, la garde de détente et la crosse. Son rôle est d'absorber la force de la décharge d'une cartouche, fournir une plateforme stable pour la main du tireur, et assurer un fonctionnement précis de la détente. Les revolvers modernes comportent une bride supérieure solide reliant la zone de la crosse au point de montage du canon, renforçant l'intégrité structurelle. Certains designs incluent une plaque latérale amovible pour l'accès à la maintenance, tandis que d'autres intègrent le groupe détente comme assemblage séparé.
Le Groupe Barillet, Extracteur et Grue abrite le barillet rotatif, l'extracteur, l'arbre d'extracteur, le ressort de rappel et la grue. Un barillet typique à six chambres contient les cartouches du calibre correct en disposition circulaire. La demi-lune de l'extracteur tient la bague de la cartouche, et le barillet se verrouille dans la carcasse via un tenon qui engage à la fois la carcasse et la grue. Un cône de forçage sur le canon assure une transition nette de la balle de la face du barillet au canon.
Le Groupe Canon et Organes de visée est critique pour la précision. Le canon, fileté sur la carcasse, contient des rayures — rainures qui impriment une rotation à la balle. Le pas de rayure standard est d'environ un tour par 40,6 cm (16 pouces). Les organes de visée incluent typiquement une encoche arrière et une lame ou pointe avant ajustables pour aligner avec la cible. De nombreux revolvers de haute qualité utilisent des organes de visée de précision de spécialistes, et des organes de visée optiques, basse lumière ou laser sont disponibles en option.
Le Groupe Détente fonctionne par une séquence de tir initiée en tirant l'éperon du chien. Cette action compresse le ressort du chien et fait tourner le barillet pour aligner la chambre suivante. Le mécanisme de détente engage les gorges de verrouillage du barillet, empêchant toute rotation supplémentaire. À l'enfoncement complet de la détente, le chien se libère et frappe l'amorce, tirant la cartouche. C'est la séquence à simple action.
Le design à double action, introduit plus tard, permet à la détente de faire tourner le barillet, armer le chien et tirer en un seul mouvement. La plupart des revolvers modernes emploient ce mécanisme, augmentant la cadence de tir et simplifiant les scénarios de dégainement et tir. Après le tir, le ressort de détente ramène le mécanisme en position avant, préparant le coup suivant. Quand toutes les chambres sont vides, le loquet du barillet désengage le tenon, permettant au barillet de basculer sur la grue pour le rechargement. L'arbre d'extracteur éjecte alors les douilles usées, et le barillet se réengage pour le tour suivant.
Matières premières
Hormis les crosses — qui peuvent être en bois ou polymère — les composants de revolver sont en métal. L'acier domina la production initiale, mais les pénuries pendant la guerre de Sécession américaine incitèrent à l'utilisation de carcasses en laiton. La demande de la Seconde Guerre mondiale pour des armes d'aviation légères stimula les carcasses en alliage d'aluminium. L'avènement de l'acier inoxydable améliora encore la résistance à la corrosion et réduisit les besoins de maintenance.
Processus de fabrication
Forgeage des composants
- Les pièces initiales sont forgées à partir d'ébauches en acier ou acier inoxydable. Une ébauche chauffée est frappée par une presse de forgeage, la façonnant dans une matrice qui approxime la géométrie finale.
Recuit et usinage
- Le traitement thermique stabilise les motifs d'écoulement du métal, soulageant les contraintes internes sans sacrifier la résistance.
- Les centres d'usinage automatisés effectuent fraisage, perçage et taraudage avec des tolérances d'un ou deux millièmes de pouce. Les fabricants plus anciens conservent parfois de l'équipement vieux de 50 ans pour sa précision éprouvée.
- Des montages sur mesure serrent les pièces pendant l'usinage, fournissant guides d'outils et douilles qui améliorent la précision.
Rayage du canon
- Le rayage du canon imprime une rotation stabilisatrice aux balles, avec un pas typique d'un tour par 16 pouces. Le rayage par coupe utilise un outil broche qui enlève ~0,025 cm (0,01 pouce) de métal par passe. Bien que les rayures puissent affecter la précision, elles créent aussi des empreintes uniques sur les balles que les analystes balistiques utilisent pour l'identification.
- Le rayage par bouton tire une forme durcie à travers le canon sous force élevée, déplaçant le métal sans le couper. Cette méthode donne des surfaces plus lisses et des cadences de production plus élevées.
Application de revêtements protecteurs
- Après usinage, les pièces reçoivent des revêtements protecteurs — communément appelés brunissage — pour résister à la corrosion. Ce processus implique l'immersion des composants dans des bains d'acide qui forment une barrière durable. Variantes : chromage, dorure, phosphatation, anodisation pour pièces en aluminium.
- Le revêtement électrolytique utilise un courant électrique pour déposer des ions métalliques sur la surface, les liant fermement au substrat.
Assemblage
- L'assemblage est généralement effectué par un seul technicien qui ajuste manuellement les composants. Bien que la précision dimensionnelle se soit améliorée, le timing de la détente et le poids de départ sont encore affinés à la main. Les modèles pour forces de l'ordre comportent souvent un poids de détente plus lourd pour la sécurité, tandis que les modèles de cible utilisent un départ plus léger pour améliorer la précision. Ajustements finaux : limage, polissage, tests fonctionnels.
Contrôle qualité
Après assemblage, les revolvers subissent un tir à sec pour vérifier le fonctionnement de la détente, l'alignement des organes de visée et l'espacement du barillet. Suit le tir d'épreuve, utilisant des cartouches plus lourdes que les munitions de service standard pour tester l'intégrité structurelle sous contrainte maximale. Les unités concluantes sont alors emballées et expédiées aux agences de police, entrepreneurs militaires et détaillants agréés.
Perspectives d'avenir
La fabrication continue d'évoluer avec les fontes de précision, les forgeages au net-shape et les alliages légers, promettant des améliorations de design incrémentales. Socialement, l'arme de poing reste un point focal de débat depuis les années 1960. Les partisans du contrôle des armes arguent que limiter l'accès réduit la violence, tandis que les défenseurs insistent sur la protection du Deuxième Amendement des droits individuels. La conversation persiste dans les médias et les arènes législatives. Aujourd'hui, les revolvers maintiennent leur popularité auprès de la police, militaires et tireurs civils, les changements réglementaires se centrant principalement sur les vérifications d'antécédents et les délais d'attente.
Processus de fabrication
- Éléments essentiels d'un SLA de services cloud : protéger votre entreprise
- La science du textile : plongée dans les teintures acides, réactives, cuir et directes
- Moniteur de température voiture Arduino — Prévenir les coups de chaleur chez les enfants
- Des réparations réactives à la fiabilité prédictive : élever la maintenance pour une productivité maximale
- Le Guide Complet de la Production de Fibre de Verre
- L'IA pilote les opérations industrielles vers zéro temps d'arrêt non planifié
- Les marchés émergents accélèrent la transformation bancaire numérique
- Élever la métrologie en atelier : Services walk-up pour inspection précise des pièces
- Comment les cobots révolutionnent la fabrication : intégration et avantages