



Histoire, production et qualité de la peinture : des pigments antiques aux normes modernes
Contexte historique
La peinture — définie comme pigment en suspension dans un véhicule liquide ou pâteux — sert à la fois à protéger et à décorer. Appliquée au pinceau, rouleau ou pistolet, elle recouvre bois, métal, pierre et plus.
Les plus anciennes peintures connues, datées de 20 000 à 25 000 ans, subsistent dans des grottes françaises et espagnoles. Les artistes primitifs utilisaient des substances naturelles facilement disponibles — pigments terreux, charbon, jus de baies, saindoux, sang, sève d'asclépiade — pour créer des images d'humains et d'animaux. Les civilisations ultérieures, Chinois, Égyptiens, Hébreux, Grecs et Romains, affinèrent les techniques, combinant pigments comme les ochres jaune et rouge, craie, jaune d'arsenic, vert malachite avec liants comme gomme arabique, chaux, blanc d'œuf et cire d'abeille. Les vernis à l'huile et l'huile de lin furent parmi les premiers solvants, et les maîtres du XVe siècle introduisirent les huiles siccatives pour accélérer l'évaporation.
Égyptiens et Hébreux pionnèrent les revêtements protecteurs, appliquant poix et baumes sur les bois de navires. Au Moyen Âge, le bois intérieur reçut de la peinture protectrice, mais la rareté la limita aux devantures et enseignes. Au XVIIIe siècle, le moulin à peinture à boulets de granit de Thomas Child à Boston marqua la première production industrielle américaine, broyant le pigment à la main. Les brevets du XIXe siècle — comme la peinture à l'eau de D. P. Flinn en 1865 contenant oxyde de zinc, hydroxyde de potassium, résine, lait et huile de lin — ouvrirent l'ère des moulins à peinture commerciaux mélangeant véhicule et pigment pour les consommateurs en 1867.
Le XXe siècle vit une révolution dans la composition et la fabrication. Pigments de synthèse et stabilisants permirent une production de masse uniforme. Les véhicules à base de polymères — polyuréthane, styrène-butadiène — émergèrent dans les années 1940, suivis par les résines alkydes qui dominent aujourd'hui. Le broyage évolua des meules de pierre aux billes d'acier, puis aux broyeurs à sable et mélangeurs à dispersion rapide produisant des pigments finement dispersés.
La prolifération de la peinture — peinture intérieure et extérieure, marine, automobile, aérospatiale, appareils, meubles, etc. — reflète son rôle essentiel en protection et esthétique. La première étape de la production est le mélange soigneux du pigment avec résine, solvants et additifs pour former une pâte. La peinture industrielle passe généralement par un broyeur à sable — grand cylindre agitant du sable ou de la silice pour réduire la taille des particules de pigment et les disperser uniformément. Les peintures latex grand public, cependant, subissent souvent une dispersion rapide dans une cuve rotative à lame dentée, assurant une distribution uniforme du pigment.
Matières premières
La peinture comprend pigments, solvants, résines et additifs. Les pigments donnent la couleur ; les solvants facilitent l'application ; les résines permettent le séchage ; les additifs remplissent des fonctions allant des charges aux agents antifongiques. Le pigment blanc dominant est le dioxyde de titane, prisé pour son excellent pouvoir couvrant ; le noir est généralement du noir de carbone. Autres pigments : oxyde de fer et sulfure de cadmium pour les rouges, sels métalliques pour jaunes et oranges, bleu de fer et jaune de chrome pour bleus et verts.
Les solvants sont des liquides peu visqueux, volatils — essences minérales pétrolières, solvants aromatiques comme le benzène, alcools, esters, cétones, acétone. Résines naturelles — lin, coco, soja — côtoient résines synthétiques : alkydes, acryliques, époxydes, polyuréthanes. Les additifs vont des charges (carbonate de calcium, silicate d'aluminium) apportant du corps sans altérer les performances, aux agents fonctionnels — thixotropes, siccatifs, anti-dépôt, anti-peau, anti-mousse — qui améliorent couvrance, texture et longévité.
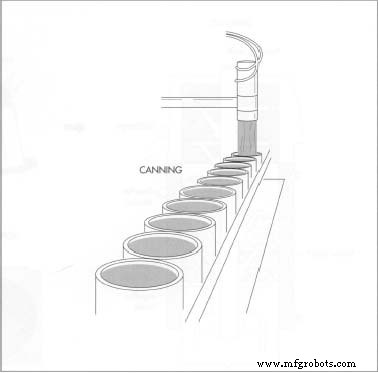
Le conditionnement en boîtes est entièrement automatisé. Pour la boîte standard de 3,78 L (8 pintes), les contenants vides sont étiquetés, puis positionnés verticalement pour le remplissage. Une machine pose les couvercles, une seconde les presse pour sceller, et une baillomeuse forme les anses en fil de fer, insérées dans des trous pré-découpés. Les boîtes sont cartonnées, palettisées et expédiées à l'entrepôt.
Conception
La peinture industrielle est sur mesure selon critères de performance spécifiques : séchage rapide, couvrance durable, etc. La peinture grand public offre une palette quasi infinie. Les fabricants choisissent une base — haut dioxyde de titane pour tons pastel, plus bas pour tons foncés — et mélangent des pigments calibrés pour obtenir la teinte demandée, comme bleu-vert, jaune canari ou marron.
Processus de fabrication
Fabrication de la pâte
- 1. Les fabricants de pigments livrent des pigments à grain fin aux usines de peinture. Les pigments sont pré-mélangés avec résine (agent mouillant), solvants et additifs pour créer une pâte.
Dispersion du pigment
- 2. Pour la plupart des peintures industrielles et certaines peintures grand public, la pâte entre dans un broyeur à sable — grand cylindre agitant sable ou silice pour broyer les particules de pigment et les disperser. Le mélange est ensuite filtré pour retirer le sable.
- 3. Jusqu'à 90 % des peintures latex à base d'eau pour particuliers sont traitées en cuve à dispersion rapide. Une lame dentée circulaire sur un arbre rotatif soumet la pâte à une agitation vigoureuse, mélangeant le pigment dans le solvant.
Fluidification de la pâte
- 4. Qu'elle vienne du broyeur à sable ou de la cuve de dispersion, la pâte est transférée dans de grandes chaudrières et fluidifiée avec le solvant approprié pour atteindre la viscosité finale.
Conditionnement en boîtes
- 5. La peinture finie est pompée dans la salle de conditionnement. Boîtes vides de 3,78 L étiquetées, remplies, scellées avec couvercles, anses fixées, puis cartonnées avant expédition.
Contrôle qualité
Les fabricants appliquent un contrôle qualité rigoureux : ingrédients, processus et produits finis subissent des tests stricts. Métriques clés : densité, finesse de broyage, dispersion, viscosité. La peinture est appliquée sur surfaces test pour évaluer résistance au suintement, temps de séchage, texture.
La fidélité chromatique est vérifiée par observateurs expérimentés et analyse spectrale. La résistance à la décoloration est évaluée en exposant des échantillons à la lumière d'arc et comparant à des témoins non exposés. Le pouvoir couvrant est mesuré en peignant sur surfaces noire et blanche ; un ratio > 0,98 indique haute qualité. Le brillant est quantifié par mesure de la lumière réfléchie.
Tests fonctionnels : résistance au marbrage (rayure), adhérence (quadrillage + ruban), lessivabilité (brosse savonneuse mécanique), sédimentation (observation 6 mois, note 0–10), vieillissement (exposition soleil, eau, températures extrêmes, humidité, gaz sulfuriques), retardance au feu (test combustion avec perte de masse < 10 % acceptable).
Sous-produits / Déchets
La Règle 66 de Californie limite les composés organiques volatils (COV) de la production de peinture. Peintures et revêtements représentent 1,8 % des 2,3 millions de tonnes métriques de COV émis annuellement. La règle plafonne la teneur en solvants à 250 g/L, encourageant la substitution par pigments, charges ou solides pour créer des peintures plus épaisses, à solvants réduits. Stratégies alternatives — revêtements en poudre, application en circuit fermé, solvants à base d'eau, acryliques durcissement UV ou thermique — aident à minimiser les émissions COV. La peinture inutilisée peut être retournée aux détaillants pour élimination appropriée.
Les grands fabricants exploitent des stations d'épuration sur site traitant tous les liquides, y compris eaux pluviales. L'EPA effectue des inspections périodiques. Les déchets liquides sont traités aux normes des stations locales et peuvent être réutilisés pour peintures de basse qualité ; boues latex deviennent charges industrielles ; solvants récupérés servent de carburants pour d'autres industries. Les contenants peuvent être recyclés ou mis en décharge.
Processus de fabrication
- La cuillère-fourchette (spork) : évolution, matériaux et fabrication moderne
- La peinture en bombe : histoire, fabrication et tendances futures
- Titane : propriétés clés, applications et utilisations industrielles
- Paintball : du jeu de survie au sport mondial
- Biocéramiques : matériaux avancés pour applications orthopédiques et dentaires
- Castagnettes : histoire, artisanat et performance
- Technologie des Grues : Design, Matériaux et Innovations Futures
- Le sablier : histoire, artisanat et attrait moderne
- Étain : de l'âge du bronze à l'industrie moderne — usages, production et avenir