



Feuille d'aluminium : matériau premium polyvalent pour l'isolation thermique et applications industrielles
Contexte
La feuille d'aluminium est fabriquée à partir d'un alliage d'aluminium contenant entre 92 et 99 % d'aluminium. Généralement entre 0,00017 et 0,0059 pouces d'épaisseur, la feuille est produite en de nombreuses largeurs et résistances pour littéralement des centaines d'applications. Elle sert à fabriquer l'isolation thermique pour l'industrie de la construction, le stock d'ailettes pour climatiseurs, les bobines électriques pour transformateurs, les condensateurs pour radios et télévisions, l'isolation pour réservoirs de stockage, les produits décoratifs, et les contenants et emballages. La popularité de la feuille d'aluminium pour tant d'applications est due à plusieurs avantages majeurs, l'un des principaux étant que les matières premières nécessaires à sa fabrication sont abondantes. La feuille d'aluminium est peu coûteuse, durable, non toxique, et imperméable aux graisses. De plus, elle résiste aux attaques chimiques et offre un excellent blindage électrique et non magnétique.
Les expéditions (en 1991) de feuille d'aluminium totalisaient 913 millions de livres, l'emballage représentant 75 % du marché. La popularité de la feuille d'aluminium comme matériau d'emballage est due à son excellente imperméabilité à la vapeur d'eau et aux gaz. Elle prolonge aussi la durée de conservation, utilise moins d'espace de stockage, et génère moins de déchets que de nombreux autres matériaux d'emballage. La préférence pour l'aluminium dans l'emballage flexible est par conséquent devenue un phénomène mondial. Au Japon, la feuille d'aluminium est utilisée comme composant barrière dans les canettes flexibles. En Europe, l'emballage flexible en aluminium domine le marché des plaquettes thermoformées pharmaceutiques et des emballages de bonbons. La brique aseptique, qui utilise une fine couche de feuille d'aluminium comme barrière contre l'oxygène, la lumière et les odeurs, est aussi très populaire dans le monde.
L'aluminium est le plus récemment découvert des métaux que l'industrie moderne utilise en grandes quantités. Connu sous le nom d'« alumine », les composés d'aluminium étaient utilisés pour préparer des médicaments dans l'Égypte antique et pour fixer les teintures textiles au Moyen Âge. Au début du 18e siècle, les scientifiques soupçonnaient que ces composés contenaient un métal, et en 1807, le chimiste anglais Sir Humphry Davy a tenté de l'isoler. Bien que ses efforts aient échoué, Davy a confirmé que l'alumine avait une base métallique, qu'il a d'abord appelée « alumium ». Davy a changé plus tard pour « aluminum », et bien que les scientifiques de nombreux pays épellent le terme « aluminium », la plupart des Américains utilisent l'orthographe révisée de Davy. En 1825, un chimiste danois nommé Hans Christian Ørsted a isolé l'aluminium avec succès, et vingt ans plus tard, un physicien allemand nommé Friedrich Wöhler a pu créer des particules plus grosses du métal ; cependant, les particules de Wöhler étaient encore de la taille de têtes d'épingles. En 1854, Henri Sainte-Claire Deville, un scientifique français, a suffisamment affiné la méthode de Wöhler pour créer des morceaux d'aluminium gros comme des billes. Le procédé de Deville a fourni une base pour l'industrie moderne de l'aluminium, et les premières barres d'aluminium ont été exposées en 1855 à l'Exposition de Paris.
À ce stade, le coût élevé de l'isolation du métal nouvellement découvert limitait ses usages industriels. Cependant, en 1866, deux scientifiques travaillant séparément aux États-Unis et en France ont concurremment développé ce qui est devenu connu comme la méthode Hall-Héroult de séparation de l'alumine de l'oxygène par application d'un courant électrique. Alors que Charles Hall et Paul-Louis-Toussaint Héroult ont breveté leurs découvertes, en Amérique et en France respectivement, Hall a été le premier à reconnaître le potentiel financier de son procédé de purification. En 1888 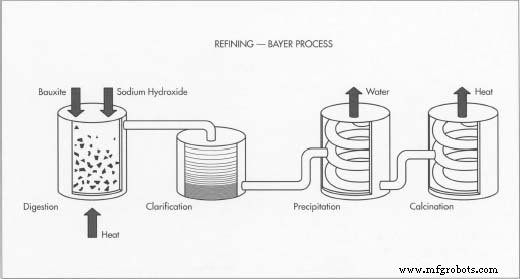 Le procédé Bayer de raffinage de la bauxite comprend quatre étapes : digestion, clarification, précipitation et calcination. Le résultat est une fine poudre blanche d'oxyde d'aluminium. il et plusieurs partenaires ont fondé la Pittsburgh Reduction Company, qui a produit les premiers lingots d'aluminium cette année-là. En utilisant l'hydroélectricité pour alimenter une grande nouvelle usine de conversion près des chutes du Niagara et en répondant à la demande industrielle croissante d'aluminium, la société de Hall — renommée Aluminum Company of America (Alcoa) en 1907 — a prospéré. Héroult a plus tard établi l'Aluminium-Industrie-Aktien-Gesellschaft en Suisse. Encouragés par la demande croissante d'aluminium pendant les Guerres mondiales I et II, la plupart des autres nations industrialisées ont commencé à produire leur propre aluminium. En 1903, la France est devenue le premier pays à produire de la feuille à partir d'aluminium purifié. Les États-Unis ont suivi une décennie plus tard, leur premier usage du nouveau produit étant des bagues pour identifier les pigeons de course. La feuille d'aluminium a vite servi pour contenants et emballages, et la Seconde Guerre mondiale a accéléré cette tendance, établissant la feuille d'aluminium comme matériau d'emballage majeur. Jusqu'à la Seconde Guerre mondiale, Alcoa est resté le seul fabricant américain d'aluminium purifié, mais aujourd'hui il y a sept grands producteurs de feuille d'aluminium aux États-Unis.
Matières premières
L'aluminium figure parmi les éléments les plus abondants : après l'oxygène et le silicium, c'est l'élément le plus abondant dans la croûte terrestre, constituant plus de 8 % de la croûte sur une profondeur de 16 km et apparaissant dans presque toutes les roches communes. Cependant, l'aluminium ne se trouve pas sous sa forme métallique pure mais plutôt comme oxyde d'aluminium hydraté (un mélange d'eau et d'alumine) combiné avec silice, oxyde de fer et titane. Le minerai d'aluminium le plus significatif est la bauxite, nommé d'après la ville française des Baux où il a été découvert en 1821. La bauxite contient du fer et de l'oxyde d'aluminium hydraté, ce dernier représentant son constituant le plus important. Actuellement, la bauxite est assez abondante pour que seuls les gisements avec une teneur en oxyde d'aluminium de 45 % ou plus soient exploités pour produire de l'aluminium. Les gisements concentrés se trouvent dans les deux hémisphères, la plupart du minerai utilisé aux États-Unis provenant des Antilles, d'Amérique du Nord et d'Australie. Comme la bauxite se trouve si près de la surface, les procédures d'extraction sont relativement simples. Des explosifs ouvrent de grandes fosses dans les lits de bauxite, après quoi les couches supérieures de terre et de roche sont dégagées. Le minerai exposé est ensuite enlevé avec des chargeuses frontales, empilé dans des camions ou wagons, et transporté aux usines de traitement. La bauxite est lourde (généralement, une tonne d'aluminium peut être produite de quatre à six tonnes de minerai), donc, pour réduire 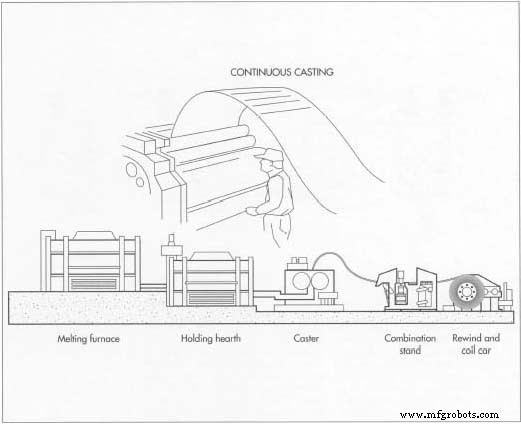 La coulée continue est une alternative à la fonte et coulée de l'aluminium. Un avantage de la coulée continue est qu'elle ne nécessite pas d'étape de recuit (traitement thermique) avant le laminage de la feuille, comme le fait le procédé de fonte et coulée. le coût de transport, ces usines sont souvent situées aussi près que possible des mines de bauxite.
Processus de fabrication
L'extraction d'aluminium pur de la bauxite implique deux procédés. D'abord, le minerai est raffiné pour éliminer impuretés comme l'oxyde de fer, la silice, la titane et l'eau. Ensuite, l'oxyde d'aluminium résultant est fondu pour produire de l'aluminium pur. Après cela, l'aluminium est laminé pour produire de la feuille.
Raffinage — Procédé Bayer
- 1 Le procédé Bayer utilisé pour raffiner la bauxite comprend quatre étapes : digestion, clarification, précipitation et calcination. Pendant l'étape de digestion, la bauxite est broyée et mélangée à l'hydroxyde de sodium avant d'être pompée dans de grands réservoirs pressurisés. Dans ces réservoirs, appelés digesteurs, la combinaison d'hydroxyde de sodium, de chaleur et de pression décompose le minerai en une solution saturée d'aluminate de sodium et de contaminants insolubles, qui se déposent au fond.
- 2 La phase suivante, la clarification, implique d'envoyer la solution et les contaminants à travers un ensemble de réservoirs et presses. Pendant cette étape, des filtres en tissu piègent les contaminants, qui sont ensuite éliminés. Après une nouvelle filtration, la solution restante est transportée vers une tour de refroidissement.
- 3 À l'étape suivante, la précipitation, la solution d'oxyde d'aluminium passe dans un grand silo où, dans une adaptation de la méthode Deville, le fluide est ensemencé avec des cristaux d'aluminium hydraté pour favoriser la formation de particules d'aluminium. Les cristaux germe attirent d'autres cristaux dans la solution, formant de gros agglomérats d'hydrate d'aluminium. Ceux-ci sont d'abord filtrés puis rincés.
- 4 La calcination, étape finale du raffinage Bayer, consiste à exposer l'hydrate d'aluminium à de hautes températures. Cette chaleur extrême déshydrate le matériau, laissant un résidu de fine poudre blanche : l'oxyde d'aluminium.
Électrolyse
- 5 L'électrolyse, qui sépare le composé aluminium-oxygène (alumine) produit par le procédé Bayer, est l'étape suivante pour extraire l'aluminium métallique pur de la bauxite. Bien que la procédure actuelle dérive de la méthode électrolytique inventée concurremment par Charles Hall et Paul-Louis-Toussaint Héroult à la fin du 19e siècle, elle a été modernisée. D'abord, l'alumine est dissoute dans une cuve d'électrolyse, un moule en acier profond doublé de carbone et rempli d'un conducteur liquide chauffé consistant principalement du composé d'aluminium cryolithe.
- 6 Ensuite, un courant électrique est passé à travers la cryolithe, formant une croûte sur le dessus de la fonte d'alumine. Quand de l'alumine additionnelle est périodiquement brassée dans le mélange, cette croûte est brisée et brassée aussi. Au fur et à mesure que l'alumine se dissout, elle se décompose électrolytiquement pour produire une couche d'aluminium pur fondu au fond de la cuve. L'oxygène se combine avec le carbone doublant la cuve et s'échappe sous forme de dioxyde de carbone.
- 7 Toujours en forme fondue, l'aluminium purifié est tiré des cuves d'électrolyse, transféré dans des creusets, et versé dans des fours. À ce stade, d'autres éléments peuvent être ajoutés pour produire des alliages d'aluminium avec des caractéristiques appropriées au produit final, bien que la feuille soit généralement faite d'aluminium pur à 99,8 ou 99,9 %. Le liquide est ensuite coulé dans des dispositifs de coulée à refroidissement direct, où il se solidifie en grandes dalles appelées « lingots » ou « brames de relaminage ». Après recuit — traitement thermique pour améliorer la travaillabilité — les lingots sont prêts pour le laminage en feuille.
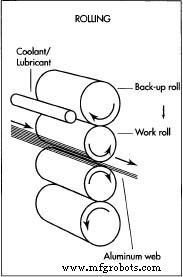 La feuille est produite à partir de brames d'aluminium en les laminant entre de lourds rouleaux. Le laminage produit deux finitions naturelles sur la feuille, brillante et mate. À la sortie des rouleaux, des couteaux circulaires la découpent en pièces rectangulaires.
- Une méthode alternative à la fonte et coulée de l'aluminium s'appelle « coulée continue ». Ce procédé implique une ligne de production consistant en un four de fusion, un foyer de maintien pour contenir le métal fondu, un système de transfert, une unité de coulée, une unité combinée consistant en rouleaux de pincement, cisaille et bride, et un rembobineur et chariot à bobines. Les deux méthodes produisent des brames d'épaisseurs variant de 0,317 à 0,635 cm et de diverses largeurs. L'avantage de la coulée continue est qu'elle ne nécessite pas d'étape de recuit avant le laminage de la feuille, comme le fait le procédé de fonte et coulée, car le recuit est automatiquement réalisé pendant le processus de coulée.
Laminage de la feuille
- 8 Après la fabrication des brames, elles doivent être réduites en épaisseur pour faire la feuille. Cela s'accomplit dans un laminoir, où le matériau est passé plusieurs fois entre des rouleaux métalliques appelés rouleaux de travail. Au passage des feuilles (ou nappes) d'aluminium à travers les rouleaux, elles sont comprimées plus minces et extrudées à travers l'espace entre les rouleaux. Les rouleaux de travail sont associés à des rouleaux plus lourds appelés rouleaux de support, qui appliquent une pression pour aider à maintenir la stabilité des rouleaux de travail. Cela aide à maintenir les dimensions du produit dans les tolérances. Les rouleaux de travail et de support tournent en directions opposées. Des lubrifiants sont ajoutés pour faciliter le laminage. Pendant ce processus, l'aluminium doit occasionnellement être recuit (traité thermiquement) pour maintenir sa travaillabilité.
- La réduction de la feuille est contrôlée en ajustant le régime des rouleaux et la viscosité (résistance à l'écoulement), la quantité et la température des lubrifiants de laminage. L'écartement des rouleaux détermine à la fois l'épaisseur et la longueur de la feuille sortant du laminoir. Cet écart peut être ajusté en levant ou baissant le rouleau de travail supérieur. Le laminage produit deux finitions naturelles sur la feuille, brillante et mate. La finition brillante est produite quand la feuille entre en contact avec les surfaces des rouleaux de travail. Pour produire la finition mate, deux feuilles doivent être emballées ensemble et laminées simultanément ; quand c'est fait, les faces qui se touchent se retrouvent avec une finition mate. D'autres méthodes de finition mécanique, généralement produites lors d'opérations de conversion, peuvent être utilisées pour produire certains motifs.
- 9 Au fur et à mesure que les feuilles sortent des rouleaux, elles sont rognées et fendues avec des couteaux circulaires ou semblables à des rasoirs installés sur le laminoir. Le rognage concerne les bords de la feuille, tandis que le fendage implique de couper la feuille en plusieurs feuilles. Ces étapes produisent des largeurs de bobines étroites, rognent les bords de stock enduit ou laminé, et produisent des pièces rectangulaires. Pour certaines opérations de fabrication et conversion, les nappes cassées pendant le laminage doivent être réassemblées, ou épissées. Les types courants d'épissures pour joindre des nappes de feuille brute et/ou de feuille avec support incluent l'ultrason, le ruban thermosoudable, le ruban à pression, et le soudage électrique. L'épissure ultrasonique utilise une soudure à l'état solide — faite avec un transducteur ultrasonique — dans le métal chevauché.
Procédés de finition
- 10 Pour de nombreuses applications, la feuille est utilisée en combinaison avec d'autres matériaux. Elle peut être enduite d'une large gamme de matériaux, comme polymères et résines, pour des fins décoratives, protectrices ou de thermosoudage. Elle peut être laminée à des papiers, cartons et films plastiques. Elle peut aussi être découpée, formée en toute forme, imprimée, gaufrée, fendue en bandes, découpée en feuilles, gravée, et anodisée. Une fois la feuille dans son état final, elle est emballée en conséquence et expédiée au client.
Contrôle qualité
En plus du contrôle en cours de processus de paramètres comme la température et le temps, le produit fini en feuille doit répondre à certaines exigences. Par exemple, différents procédés de conversion et usages finaux ont besoin de degrés variables de sécheresse de la surface de la feuille pour une performance satisfaisante. Un test de mouillabilité est utilisé pour déterminer la sécheresse. Dans ce test, différentes solutions d'alcool éthylique dans l'eau distillée, par incréments de 10 % en volume, sont versées en filet uniforme sur la surface de la feuille. Si aucune goutte ne se forme, la mouillabilité est zéro. Le processus continue jusqu'à ce qu'on détermine quel pourcentage minimum de solution d'alcool mouillera complètement la surface de la feuille.
D'autres propriétés importantes sont l'épaisseur et la résistance à la traction. Des méthodes d'essai standard ont été développées par l'American Society For Testing and Materials (ASTM). L'épaisseur est déterminée en pesant un échantillon et en mesurant sa surface, puis en divisant le poids par le produit de la surface fois la densité de l'alliage. L'essai de traction de la feuille doit être soigneusement contrôlé car les résultats peuvent être affectés par des bords rugueux et la présence de petits défauts, ainsi que d'autres variables. L'échantillon est placé dans une pince et une force de traction est appliquée jusqu'à la rupture de l'échantillon. La force ou résistance requise pour casser l'échantillon est mesurée.
Avenir
La popularité de la feuille d'aluminium, surtout pour l'emballage flexible, continuera de croître. Les pochettes à quatre côtés, à soudure par ailettes, ont gagné une large popularité pour les applications alimentaires militaires, médicales et de détail, et en plus grandes tailles, pour les packs de restauration institutionnelle. Des pochettes ont aussi été introduites pour l'emballage de 4 à 18 litres de vin pour les marchés de détail et de restauration, et pour d'autres marchés de services alimentaires. En outre, d'autres produits continuent d'être développés pour d'autres applications. L'augmentation de la popularité des fours micro-ondes a entraîné le développement de plusieurs formes de contenants semi-rigides à base d'aluminium conçus spécifiquement pour ces fours. Plus récemment, des feuilles de cuisson spéciales pour barbecue ont été développées.
Cependant, même la feuille d'aluminium est scrutée quant à sa « convivialité » environnementale. Ainsi, les fabricants augmentent leurs efforts dans le recyclage ; en fait, tous les producteurs américains de feuille ont commencé des programmes de recyclage même si la tonnage total et le taux de capture de la feuille d'aluminium sont bien inférieurs à ceux des canettes en aluminium faciles à recycler. La feuille d'aluminium a déjà l'avantage d'être légère et petite, ce qui aide à réduire sa contribution au flux de déchets solides. En fait, l'emballage en feuille d'aluminium laminé ne représente que 17/10000e de 1 % des déchets solides américains.
Pour les déchets d'emballage, la solution la plus prometteuse peut être la réduction à la source. Par exemple, l'emballage de 29,51 kg de café en boîtes en acier nécessite 9,08 kg d'acier mais seulement 4,08 kg d'emballage laminé incluant la feuille d'aluminium. Un tel emballage prend aussi moins de place dans la décharge. La division Feuille de l'Aluminum Association développe même un programme éducatif sur la feuille d'aluminium pour les universités et les concepteurs d'emballages professionnels afin d'informer ces concepteurs des avantages du passage à l'emballage flexible.
La feuille d'aluminium utilise aussi moins d'énergie pendant la fabrication et la distribution, les rebuts d'usine étant recyclés. En fait, l'aluminium recyclé, incluant canettes et feuille, représente plus de 30 % de l'approvisionnement annuel de l'industrie en métal. Ce nombre augmente depuis plusieurs ans et devrait continuer. De plus, les procédés utilisés pendant la fabrication de la feuille sont améliorés pour réduire la pollution de l'air et les déchets dangereux.
Processus de fabrication
- PCB Aluminium vs PCB Standard : Lequel choisir pour votre conception électronique
- Alliage Aluminium EN AW-5005 : Faible Densité, Haute Conductivité Thermique et Résistance à la Corrosion
- AA 3003 H19 : Alliage d'aluminium résistant à la corrosion et polyvalent
- AA 7075 T7 : Alliage d'aluminium haute résistance premium pour l'aérospatiale
- AA 5052 H14 – Alliage d'aluminium corrosion supérieure et excellente soudabilité
- AA 5005 H28 : Alliage d'aluminium haute performance pour applications marines
- AA 5052 H18 : Alliage d'aluminium à résistance supérieure à la corrosion et soudabilité excellente
- AA 5005 H19 : Alliage aluminium haute performance pour applications marines
- AA 5052 H111 : Alliage aluminium – Résistance supérieure à la corrosion & performance de soudage