



Lentilles de contact : histoire, matériaux et innovations futures
Contexte
Les lentilles de contact sont des dispositifs minces et transparents placés directement sur la cornée pour corriger les erreurs de réfraction ou modifier la couleur des yeux. Elles flottent sur le film lacrymal, offrant une surface optique stable. Pour certains troubles visuels, les lentilles de contact peuvent fournir une acuité visuelle supérieure aux lunettes. Au-delà de la correction de la vue, de nombreux utilisateurs choisissent les lentilles pour leurs avantages esthétiques ou pour la liberté qu'elles offrent lors d'activités physiques. Le marché est dominé par trois catégories principales : souples, rigides (perméables aux gaz) et hybrides, chacune équilibrant confort, durabilité et perméabilité à l'oxygène. Les lentilles de port quotidien typiques sont retirées chaque nuit pour le nettoyage, tandis que les options de port prolongé et jetables d'un jour élargissent la commodité pour l'utilisateur.
Histoire
La première lentille de contact fut fabriquée par le physiologiste allemand Adolf Fick en 1887. La lentille de Fick était en verre et classée comme lentille sclérale car elle recouvrait la partie blanche de l'œil. En 1912, l'opticien Carl Zeiss introduisit une lentille cornéenne en verre qui s'adaptait sur la cornée. En 1938, les scientifiques Obrig et Müller pionnèrent une lentille sclérale en plastique faite de Plexiglas, plus légère et plus confortable que le verre. Kevin Touhy suivit en 1948 avec la première lentille cornéenne en plastique, initialement de 10,5 mm de diamètre ; en 1954, il la réduisit à 9,5 mm pour une meilleure portabilité. À cette époque, Bausch & Lomb développa le kératomètre, éliminant le besoin d'empreintes du globe oculaire.
Les lentilles de contact souples émergèrent au début des années 1950 quand des chimistes tchèques de l'Université technique de Prague découvrirent un hydrogel hydrophile (pHEMA) adapté aux implants oculaires. Otto Wichterle, figure clé, affina le matériau chez lui, produisant 5 500 lentilles de test en 1961. La percée attira l'attention de Bausch & Lomb, menant au lancement de Softlens en 1971 (Bausch & Lomb, 1971). Cette année-là seulement, 100 000 paires furent vendues, établissant les lentilles souples comme un choix grand public.
Matériaux bruts
Les lentilles de contact sont fabriquées à partir de plastiques polymères. Les lentilles rigides sont typiquement faites de polyméthacrylate de méthyle (PMMA). Les lentilles souples utilisent des polymères hydrophiles tels que le poly hydroxyéthyl méthacrylate (pHEMA) qui absorbent l'eau tout en conservant la clarté optique. Les fabricants affinent continuellement ces matériaux, et les formulations spécifiques varient selon la marque.
Le processus de fabrication
La production de lentilles commence par le façonnage d'un flan de plastique dans les courbures requises. Deux courbes primaires sont formées d'abord : la courbe antérieure centrale (CAC) qui détermine la puissance réfractive, et la courbe postérieure centrale (CPC) qui s'adapte à l'œil. Une lentille est considérée comme semi-finie après ces courbures façonnées ; elle devient finie une fois les courbes périphériques et intermédiaires ajoutées et le bord défini.
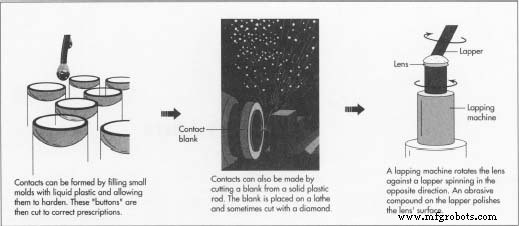
Méthode de moulage
- Les premières lentilles de Prague utilisaient le moulage par centrifugation : le polymère fluide était versé dans des moules rotatifs, la force centrifuge façonnant la courbure interne. La technique posa les bases de la production de masse moderne.
- Le moulage par injection domine maintenant : le polymère fondu est forcé dans un moule sous pression, puis refroidi. La lentille peut être finie entièrement par usinage à commande numérique, éliminant le besoin de coupe au tour.
- Images illustrant les lentilles moulées par centrifugation et par injection :
Procédé au tour
- Alternativement, un flan de plastique est d'abord découpé d'une tige ou d'une feuille. Le flan est monté sur un bouton d'acier avec de la cire et tourné sur un tour. Un outil diamant ou laser grave la CPC à une profondeur précise.
- Le flan est ensuite rodé : il est frotté contre un disque abrasif rotatif qui correspond à la CPC, polissant la surface tandis qu'un mouvement en huit assure l'uniformité.
- Après le rodage, la lentille est montée sur un mandrin dont la pointe est rectifiée pour correspondre à la CPC. Le tour crée alors des coupes convexes pour la CAC, suivi du polissage final des deux faces. La lentille est maintenant semi-finie.
Finition
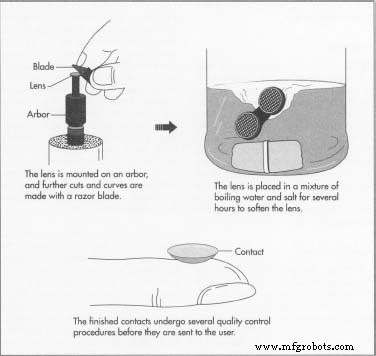
- Des coupes supplémentaires peu profondes créent les courbes antérieures/postérieures périphériques et intermédiaires qui définissent le bord de la lentille. Celles-ci sont rodées avec du papier émeri ou des lames de rasoir. Le diamètre de la lentille peut aussi être rogné à cette étape.
Contrôle qualité
- Chaque étape de production fait l'objet d'une inspection méticuleuse. Les lentilles sont examinées sous grossissement pour les défauts et mesurées à l'aide d'un système de graphique d'ombre qui projette une silhouette agrandie sur un écran calibré. Toute anomalie de forme apparaît comme une distorsion dans l'ombre, permettant des corrections automatisées.
Emballage
- Après avoir passé l'inspection, les lentilles sont stérilisées par ébullition dans une solution saline-eau pour ramollir le matériau. Elles sont ensuite scellées dans des flacons en verre remplis de solution saline, qui hydrate les lentilles hydrophiles à une consistance confortable, semblable aux larmes. Le flacon est bouché avec du caoutchouc ou du métal pour maintenir la stérilité.
L'avenir
La recherche sur de nouveaux polymères continue de repousser les limites du confort, de la durabilité et de la perméabilité à l'oxygène. Le siloxane — un composé silicium-oxygène — a montré le potentiel de permettre jusqu'à 25 fois plus d'oxygène d'atteindre la cornée que les lentilles souples conventionnelles. Des défis tels que l'encrassement lipidique et la mauvaise mouillabilité sont abordés par la fluorination et l'ajout de surfactants qui deviennent absorbants d'eau après immersion saline. Ces avancées pourraient permettre des lentilles de port prolongé qui restent sûres et confortables pendant des semaines.
Les innovations ciblent aussi les lentilles sclérales, qui reposent sur la sclère et voûtent la cornée, fournissant un réservoir de larmes artificielles pour les cornées endommagées. De nouveaux matériaux visent à augmenter la perméabilité à l'oxygène et réduire l'accumulation de débris, offrant potentiellement un soulagement non chirurgical pour les patients atteints de maladies cornéennes graves.
Même des expériences en vol spatial — comme celles à bord de la navette spatiale Endeavour de la NASA — ont exploré l'influence de la microgravité sur la formation des polymères, promettant des matériaux qui repoussent les débris et améliorent le transport d'oxygène. Bien qu'encore expérimentales, ces recherches laissent entrevoir un avenir où les lentilles de contact pourraient être fabriquées en orbite, tirant parti de conditions que les laboratoires traditionnels ne peuvent reproduire.
Processus de fabrication
- Pourquoi les contacts en tungstène alimentent les appareils électriques fiables
- Fabrication optimisée de matériaux de contact cuivre-tungstène pour applications haute tension
- Conception de contacts d'interrupteurs fiables : matériaux, types et stratégies de protection
- Film Lexan HP92AF Antibuée : Clarté inégalée pour EPI COVID‑19 et lentilles industrielles
- Votre business est-il prêt pour le Centre de Contact 2.0 ? Un blueprint éprouvé pour l'engagement client moderne
- Lentilles de contact intelligentes sans fil : détection et traitement du diabète
- Lentilles de contact souples innovantes pour la détection précoce et le suivi des maladies oculaires
- Capteur ultra-fin révolutionnaire améliore la fonctionnalité des lentilles de contact intelligentes
- Composants clés d'une lunette de visée : Guide complet