



Serinque hypodermique : conception, histoire et excellence de fabrication
La seringue hypodermique, aussi appelée aiguille hypodermique, est un dispositif médical de précision utilisé par les cliniciens pour transférer des liquides dans ou hors du corps. Une aiguille creuse se fixe à un tube et un piston ; tirer le piston aspire le fluide dans le tube, tandis que le pousser force le fluide à travers l'aiguille. Introduite au milieu des années 1800, la seringue a évolué régulièrement avec de nouveaux matériaux et designs, devenant un outil indispensable de la médecine moderne et un symbole des soins cliniques.
Histoire
Les premières avancées pharmaceutiques ont suscité la quête d'une administration efficace des médicaments. En 1809, François Magendie a démontré que des médicaments pouvaient être introduits à travers la peau à l'aide d'une barbue en bois enduite. A. J. Lesieur a suivi en 1825, appliquant des substances directement sur des cloques cutanées. G. V. Lafargue a poursuivi ce travail en injectant de la morphine sous la peau avec une lancette, et F. Rynd a inventé une aiguille à goutte en 1844, bien qu'il n'ait publié sa méthode qu'en 1861.
La première véritable seringue hypodermique a été développée par Alexander Wood en 1853. Il a modifié une seringue pour traiter les taches de naissance en ajoutant une aiguille et l'a utilisée pour administrer de la morphine à des patients souffrant de troubles du sommeil. L'ajout d'une échelle graduée et d'une aiguille plus fine quelques années plus tard a rendu le dispositif plus précis et attrayant pour la communauté médicale, menant à une adoption généralisée.
Au fil du temps, des innovations de conception comme un piston en verre ont réduit les fuites et le risque d'infection, tandis que l'avènement des plastiques à la fin du 19e siècle a réduit les coûts et amélioré la sécurité. Des techniques de production de masse sont apparues, standardisant davantage la fiabilité de la seringue.
Contexte
La seringue fonctionne sur une physique simple : un vide créé par le piston aspire le fluide à travers l'aiguille dans le corps. L'utilisateur lit les marques de mesure sur le corps pour déterminer le volume exact. Lorsque le piston est pressé, le fluide est expulsé à travers l'aiguille dans le tissu sous-cutané, où il est rapidement absorbé dans la circulation sanguine.
Le terme « hypodermique » dérive du grec hypo (« sous ») et derma (« peau »), décrivant précisément la fonction du dispositif.
L'administration de médicaments par seringue hypodermique offre des avantages clairs sur les voies orales ou transépidermiques : elle contourne la dégradation digestive, assure une absorption rapide et réduit la probabilité de rejet immunitaire.
Design
Toutes les seringues hypodermiques partagent des composants essentiels : un corps, un piston, une aiguille et un capuchon. Le diamètre et la longueur du corps varient selon les applications spécifiques, tandis que l'embout effilé assure une administration précise du dosage. Le piston comporte une poignée et une tête en caoutchouc qui scelle hermétiquement contre le corps, créant un environnement étanche qui prévient la contamination et préserve la précision de la dose. Le calibre, la longueur et la méthode de fixation de l'aiguille (fixe ou interchangeable) dépendent de l'usage prévu, et un capuchon protecteur protège contre les piqûres accidentelles.
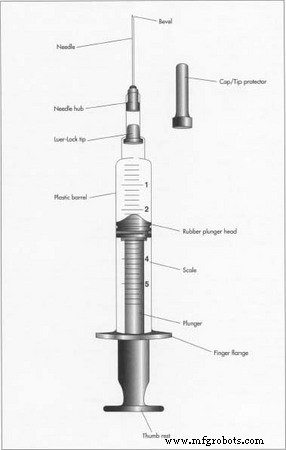 Schéma d'une seringue hypodermique. La rétraction du piston crée le vide pour aspirer les matériaux, qui peuvent ensuite être expulsés en poussant sur le piston. Sa tête en caoutchouc assure un joint étanche contre les parois du corps.
Matières premières
Puisque les seringues contactent l'intérieur du corps, elles doivent être fabriquées à partir de matériaux biocompatibles, pharmacologiquement inertes, stérilisables et non toxiques. Les aiguilles sont généralement fabriquées en acier inoxydable ou au carbone traité thermiquement, souvent nickelées pour résister à la corrosion. Le corps peut être en plastique, verre ou composite, tandis que la poignée du piston et la tête en caoutchouc sont couramment produites en caoutchouc synthétique flexible.
Processus de fabrication
La fabrication suit une séquence cohérente : formation de l'aiguille, moulage des composants en plastique, assemblage, emballage, étiquetage et expédition.
Fabrication de l'aiguille
- 1. L'acier est chauffé jusqu'à fusion, filé à travers une filière de précision, et roulé en un fil continu creux. Le fil est coupé à la longueur d'aiguille requise. Les aiguilles avancées peuvent être coulées directement depuis une filière, et les composants métalliques additionnels sont produits de manière similaire.
Fabrication du corps et du piston
- 2. Pour les formes de corps simples, le moulage par extrusion est utilisé : des granulés de plastique ou de verre sont alimentés dans une trémie, chauffés, et forcés à travers une chambre chauffée et une filière pour former un tube continu, qui est ensuite refroidi et coupé.
- 3. Les pièces complexes — comme les embouts de corps, le piston et les capuchons de sécurité — sont créées par moulage par injection. Le plastique est chauffé à l'état liquide, injecté dans un moule, refroidi et solidifié dans la forme finale. La tête de piston en caoutchouc peut aussi être moulée ainsi avant fixation à la poignée.
Assemblage et emballage
- 4. Une fois les composants prêts, l'assemblage se fait sur convoyeur : le piston est inséré, les embouts de corps sont capuchonnés, et les marques de graduation sont imprimées avec un calibrage précis pour assurer des mesures de volume exactes. L'aiguille et le capuchon de sécurité sont fixés.
- 5. La stérilité est primordiale ; chaque seringue est scellée individuellement dans du plastique hermétique, puis groupée en boîtes, empilée sur palettes, et expédiée aux distributeurs.
Contrôle qualité
L'assurance qualité intervient à chaque étape. Des inspections aléatoires vérifient la taille, la forme et l'ajustement, en utilisant l'évaluation visuelle et des outils de précision comme les pied à coulisse, micromètres et microscopes. Les inspecteurs de ligne surveillent les points de production pour les déformations, assemblages incorrects ou erreurs d'emballage.
La réglementation est régie par la Food and Drug Administration (FDA) américaine, qui applique les Bonnes Pratiques de Fabrication, effectue des inspections et exige une tenue de registres complète. Les fabricants maintiennent également leurs propres spécifications produit strictes.
Avenir
La recherche continue vise à créer des seringues plus sûres, plus durables, fiables et rentables. Les innovations incluent des métaux et plastiques à traitement minimal pour réduire les déchets, accélérer la production et abaisser les coûts, tout en maintenant les normes de sécurité les plus élevées.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Guide expert du marquage laser sur aluminium : précision, durabilité et applications industrielles
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance
- Révolutionner la production d'aiguilles : cellule de surmoulage et inspection automatisée de Moldworx
- NuTec déploie robots SCARA salle blanche Epson pour production automatisée de seringues