



Blocs de Béton (CMU) : Histoire, Matériaux, Conception et Innovations Modernes
Contexte
Un bloc de béton, également appelé unité de maçonnerie en béton (CMU), est un matériau de construction fondamental utilisé pour ériger des murs. Ces blocs préfabriqués sont moulés et durcis en usine avant d'être transportés sur le chantier. La plupart des blocs comportent une ou plusieurs cavités creuses, et leurs faces externes peuvent être lisses ou texturées pour améliorer l'esthétique. En construction, les blocs sont empilés individuellement et liés par du mortier de béton frais pour créer des murs de toute longueur ou hauteur désirée.
Le mortier de béton est utilisé par les ingénieurs depuis l'époque romaine, avec des preuves de son utilisation en 200 av. J.-C. De petits blocs de béton préfabriqués sont apparus entre 37 et 41 apr. J.-C. sous le règne de l'empereur Caligula près de l'actuelle Naples, en Italie. Après la chute de l'Empire romain, cette technologie a décliné jusqu'en 1824, quand le maçon anglais Joseph Aspdin a inventé le ciment Portland, composant fondamental du béton contemporain.
Le premier bloc de béton creux a été conçu en 1890 par Harmon S. Palmer aux États-Unis. Une décennie d'expérimentation a mené à un brevet en 1900. Les blocs de Palmer mesuraient 20,3 cm sur 25,4 cm sur 76,2 cm et étaient si lourds qu'ils nécessitaient une petite grue pour la mise en place. En 1905, environ 1 500 entreprises américaines fabriquaient des blocs de béton.
La production initiale était manuelle, produisant environ dix blocs par ouvrier par heure. Les procédés automatisés modernes peuvent produire jusqu'à 2 000 blocs par heure, améliorant considérablement l'efficacité.
Matériaux
Le mélange standard de béton pour les blocs se compose de ciment Portland, d'eau, de sable et de gravier. Ce mélange produit un bloc gris clair à texture fine et à haute résistance à la compression. Le poids typique varie de 17,2 à 19,5 kg. Le mélange pour blocs contient plus de sable et moins de gravier et d'eau que le béton de construction général, résultant en un mélange sec et rigide qui conserve sa forme après moulage.
Le remplacement du sable et du gravier par du charbon granulé ou des cendres volcaniques produit un bloc de cendre — un bloc gris foncé à texture moyenne à grossière avec une excellente isolation phonique et thermique supérieure. Les blocs de cendre pèsent 11,8 à 15,0 kg.
Les blocs légers sont produits en substituant de l'argile expansée, du schiste ou de l'ardoise au sable et au gravier. Ces matériaux sont chauffés à environ 1 093 °C, ce qui les fait gonfler et piéger des gaz. Les blocs légers pèsent 10,0 à 12,7 kg et sont généralement utilisés pour les murs non porteurs et les cloisons. Les scories de haut fourneau expansées, la pierre ponce et la scorie sont également des matériaux légers courants.
Les adjuvants — produits chimiques ajoutés au mélange — peuvent ajuster le temps de prise, augmenter la résistance ou améliorer la maniabilité. Des pigments peuvent être incorporés pour une couleur uniforme, et un glaçage cuit (fait d'un liant thermodurcissable, de sable siliceux et de pigments) peut fournir des finitions décoratives ou une protection chimique.
Conception
La standardisation des tailles de blocs assure une construction uniforme. La taille la plus courante aux États-Unis est le bloc 8×8×16, nominalement 20,3 cm de haut, 20,3 cm de profond et 40,6 cm de large. Le bloc réel mesure 19,4 cm sur 19,4 cm sur 38,8 cm, laissant de la place pour le joint de mortier.
Les fabricants proposent désormais des variantes pour des applications spécialisées. Par exemple, un bloc hydrofuge intègre un adjuvant à faible absorption, un bord supérieur biseauté pour évacuer l'eau de pluie, et des rainures internes qui détournent toute fuite loin des surfaces intérieures.
Un bloc à face fendue présente une texture rugueuse type pierre sur une face, donnant l'apparence de la pierre taillée tout en conservant les avantages structurels d'un bloc standard.
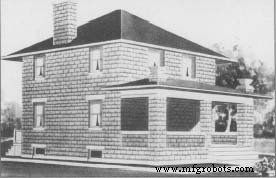 Une maison de style Foursquare du catalogue 1908 de la Radford Architectural Company « Cement Houses and How to Build Them ». La conception pouvait être construite pour environ 2 250 $ — bien moins cher que la maçonnerie en pierre traditionnelle. (Des collections du Henry Ford Museum & Greenfield Village.)
Les blocs de béton sont apparus pour la première fois dans la construction résidentielle américaine en 1837 à Staten Island, New York. Ils offraient une alternative rentable à la pierre ou au bois, surtout dans le Midwest où le sable et le gravier étaient abondants. Au début du XXe siècle, les maisons en blocs — du style Tudor au Bungalow — sont devenues populaires. Beaucoup étaient finies au stuc ou avec d'autres revêtements pour imiter la pierre. Les blocs étaient commercialisés comme ignifuges, anti-rongeurs et résistants aux intempéries, et continuent d'être utilisés pour les garages, silos et bureaux de poste.
Cynthia Read-Miller
Lors de la conception d'un nouveau bloc, les fabricants doivent équilibrer les objectifs esthétiques avec la faisabilité de production. Des moules complexes ou des étapes supplémentaires peuvent augmenter les coûts et réduire le débit, annulant potentiellement les avantages d'une forme novatrice.
Processus de Fabrication
La production de blocs de béton suit quatre étapes principales : malaxage, moulage, cure et cubage. Certaines usines se spécialisent exclusivement dans les blocs, tandis que d'autres produisent une gamme de produits préfabriqués. Les installations modernes peuvent produire plus de 2 000 blocs par heure.
Voici un flux de travail typique :
Malaxage
- Le sable et le gravier sont stockés en tas et convoyés vers des silos de stockage selon les besoins. Le ciment Portland est conservé dans des silos protégés de l'humidité.
- Pour chaque cycle de production, des quantités précises de sable, gravier et ciment sont transférées dans un peseur-batcheur.
- Les matériaux secs sont mélangés dans un malaxeur stationnaire — soit planétaire (godet) soit à tambour horizontal — pendant plusieurs minutes.
- L'eau est ajoutée, éventuellement préchauffée ou refroidie. Les adjuvants et pigments sont incorporés, puis le mélange est malaxé pendant 6 à 8 minutes.
Moulage
- Le béton mélangé est acheminé via un convoyeur à godets inclinés vers une trémie surélevée, lançant le cycle de malaxage suivant.
- Le béton s'écoule dans la trémie de la machine à blocs et est forcé dans les moules. Chaque machine peut former jusqu'à 15 blocs simultanément.
- Les blocs sont compactés par le poids de la tête de moule supérieure, aidé par pression hydraulique ou vibration.
- Les blocs finis sont éjectés sur une palette en acier et déplacés vers un convoyeur à chaîne. Dans certaines configurations, une brosse rotative enlève le matériau libre sur le dessus des blocs.
Cure
- Les piles de blocs sont transférées sur un chariot de cure. Une fois plein, le chariot roule sur rails et entre dans un four de cure.
- Deux types principaux de fours sont utilisés :
- Fours à vapeur basse pression : les blocs restent 1 à 3 heures à température ambiante, puis la vapeur élève progressivement la température à 66-74 °C pour blocs standards ou 77-85 °C pour blocs légers. La vapeur est coupée, et les blocs trempent 12 à 18 heures avant séchage à l'air chaud et humide. Cycle total ≈ 24 heures.
- Fours à vapeur haute pression (autoclaves) : la température atteint 149-191 °C avec 80-185 psi de pression. Les blocs trempent 5 à 10 heures, puis la pression est relâchée, accélérant la libération d'humidité. Cette méthode permet une production plus rapide à coût énergétique plus élevé.
Cubage
- Après cure, les chariots sont déchargés, les palettes recyclées, et les blocs acheminés sur un convoyeur à chaîne.
- Les blocs à face fendue sont d'abord moulés en moitiés jointes ; un fendeur les fracture ensuite pour créer la texture rugueuse.
- Les blocs sont alignés par un cubeur et empilés en cubes (3×6×3 ou 3×6×4). Les cubes sont déplacés vers le stockage par chariot élévateur.
Contrôle Qualité
Une surveillance constante assure que chaque bloc répond aux normes requises. Les matières premières sont pesées électroniquement ; l'humidité du sable et du gravier est mesurée par capteurs ultrasons, l'ajout d'eau étant automatiquement ajusté. Dans les climats extrêmes, l'eau est préconditionnée avec chauffages ou refroidisseurs.
Les dimensions des blocs sont vérifiées par capteurs laser à la sortie du moule. Pendant la cure, température, pression et durée de cycle sont enregistrés et contrôlés pour garantir une résistance optimale.
Avenir
Les blocs de béton continuent d'évoluer alors que les architectes et fabricants explorent de nouvelles formes et fonctions. Les innovations visent à accélérer la construction, réduire les coûts, et améliorer la durabilité et l'efficacité énergétique. Les conceptions futures potentielles incluent :
- Blocs biaxiaux — cavités horizontales et verticales pour faciliter le passage des conduites de plomberie et gaines électriques.
- Blocs à parement empilé — unités en trois sections formant à la fois les murs intérieurs et extérieurs.
- Blocs à stockage thermique — stockage thermique intégré pour réguler la température intérieure au fil des saisons.
Processus de fabrication
- Barrages en Béton : Conception, Construction et Impact
- Maîtriser la gestion d'exceptions Java : try, catch, finally, throw et throws expliqués
- Maîtriser la gestion d'exceptions Java : try, catch, finally et ressources
- Les équipes F1 exploitent la technologie de blocs d'outillage avancés pour une performance inégalée
- Comprendre le béton bitumineux : composition, usages et avantages
- Comprendre les poutres en béton : structure, résistance et armature
- Comprendre le revêtement rigide : avantages et applications
- Comprendre le cintrage de barres d'armature (bar bending) : renforcement de l'acier pour le béton
- Coffrage Métallique : Façonnage des Structures en Béton Modernes