



Pourquoi l'Usinage CNC Aéronautique est-il si Coûteux ? – Analyse Technique
En tant qu'opérateur CNC sur le terrain, je vois souvent des plans ingénierie impeccables à l'écran qui posent de sérieux défis fabrication une fois importés dans notre flux CAO/FAO. Quand les équipes achats reçoivent devis pour l'usinage de précision aéronautique, la première réaction est souvent le choc des prix.
Le panneau de commande d'une machine CNC 5 axes révèle les vrais moteurs derrière ces prix élevés. Coûts pilotés par réalités physiques usinage alliages haute résistance, gestion déformation structurelle, prévention usure outil extrême, et exécution contrôles qualité rigoureux mandatés par AS9100. Voici analyse technique de pourquoi ces pièces commandent prix premium, soutenue par données usinage spécifiques et insights opérationnels.
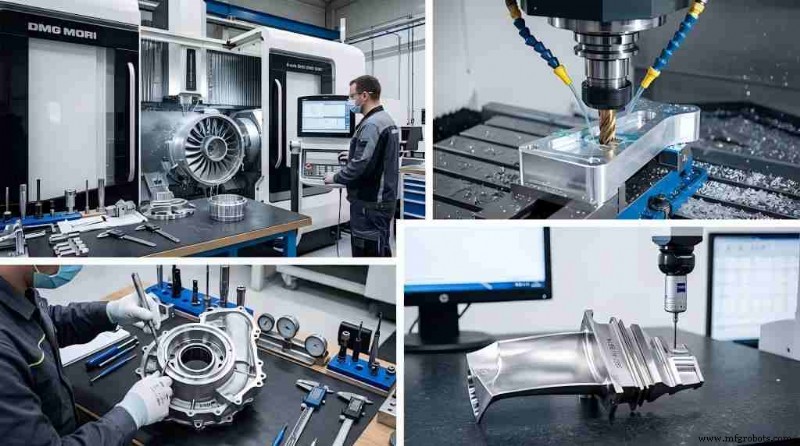
Métaux Lourds & Exotiques Durs : Pourquoi Matériaux Aéronautiques Épuisent les Outils
En usinage CNC commercial conventionnel, travailler aluminium 6061 ou acier doux permet vitesses broche élevées, avances agressives, et longue vie outil. En usinage précision aéronautique, nous traitons alliages exotiques conçus pour survivre charges thermiques et mécaniques extrêmes. Ces propriétés matériau érodent directement efficacité outil coupe.
1. Titane (Ti-6Al-4V) vs Aluminium Standard
Titane Ti-6Al-4V prisé pour ratio résistance/poids et résistance corrosion, mais conductivité thermique seulement ~6,7 W/m·K. Quand fraise carbure plein engage pièce titane, chaleur frottement générée ne peut être dissipée par matière ou copeau. Au lieu, chaleur concentre sur arête outil, dépassant souvent 800 °C, causant fissuration thermique rapide et usure adhésive. Pour atténuer, vitesses coupe doivent être drastiquement réduites, allongeant d'autant temps cycle.
2. Usinage Superalliages (Inconel 718)
Superalliages comme Inconel 718 résistent hautes températures car leur limite élastique reste stable même sous chaleur. Cependant, ils subissent écrouissage sévère pendant coupe, menant écaillage si avance trop lente et usure encoche rapide si profondeur passe élevée.
| Désignation Matériau | Vitesse Coupe (Vc, m/min) | Vie Outil Typique (min par arête) | Mécanisme Usure Principal |
|---|---|---|---|
| Aluminium 6061-T6 | 800 | 120–240 | Arête rapportée (BUE), usure abrasive mineure |
| Titane Ti-6Al-4V | 30–45 | 20–30 | Dégradation thermique, écaillage, usure encoche |
| Inconel 718 | 15–30 | 20–40 | Écrouissage rapide, usure encoche profondeur passe |
Le Ratio « Achat-Vol » : Transformer 90 % de Matière Premium en Copeaux
Un facteur clé coût composants structurels aéronautiques est évolution vers conceptions monolithiques éliminant fixations, rivets, joints soudés — points défaillance fatigue potentiels. Ingénieurs usinent maintenant pièces complexes depuis bloc unique forge matière première.
Cette pratique crée un ratio achat-vol élevé — ratio matière brute achetée vs pièce finie utilisable avion. En aéronautique, ce chiffre varie typiquement 10:1 à 20:1.
Par exemple, usiner longeron aile ou longeron aile depuis forge aluminium 7075-T6 200 kg ne laisse que 15 kg pièce finie. Les 185 kg restants matière certifiée deviennent copeaux, contribuant substantiellement coût final pièce par achat matière et frais heures machine.
Contrôler Déformation Parois Minces et Contraintes Internes
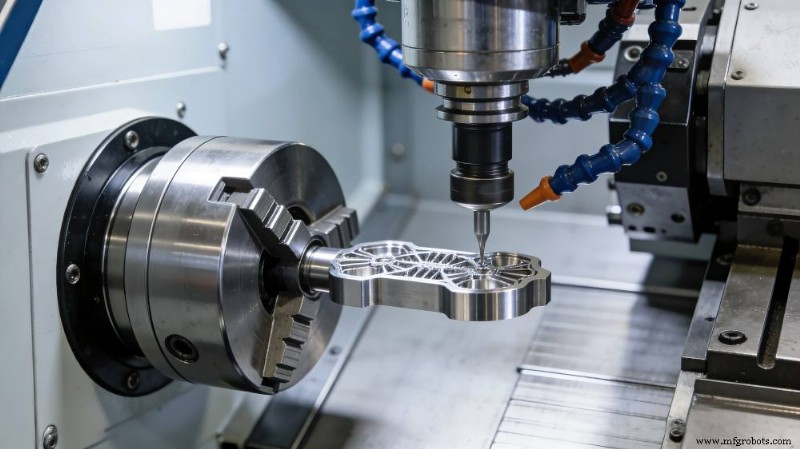
Pièces aéro contiennent souvent cavités profondes séparées par côtes parois minces ou poches 1,5 mm ou moins. Usiner ces caractéristiques introduit instabilité structurelle et déformation pièce.
Quand peau externe plaque forge est enlevée, contraintes résiduelles internes perturbées causent gauchissement, courbure ou torsion pendant/après usinage. Parois minces manquent rigidité et sujettes chatter — vibration haute fréquence dégradant finition surface (typiquement 0,8–1,6 µm Ra) et pouvant fracturer parois.
Pour atténuer déformation parois minces, process multi-étapes hautement séquencé essentiel :
- Ébauche : enlever uniformément matière volume des deux côtés pour équilibrer libération contraintes résiduelles.
- Détente Contraintes / Durcissement Structurel : retirer pièce dispositifs et effectuer cycle détente thermique.
- Passes Semi-Finition : re-brider pièce bridage spécialisé et usiner à 0,25 mm dimensions finales.
- Passe Précision Finale : exécuter finitions haute vitesse, faible profondeur passe pour respecter tolérances géométriques sans forces coupe excessives.
Cette séquence multi-étapes augmente temps montage, coûts manutention, et utilisation machine globale.
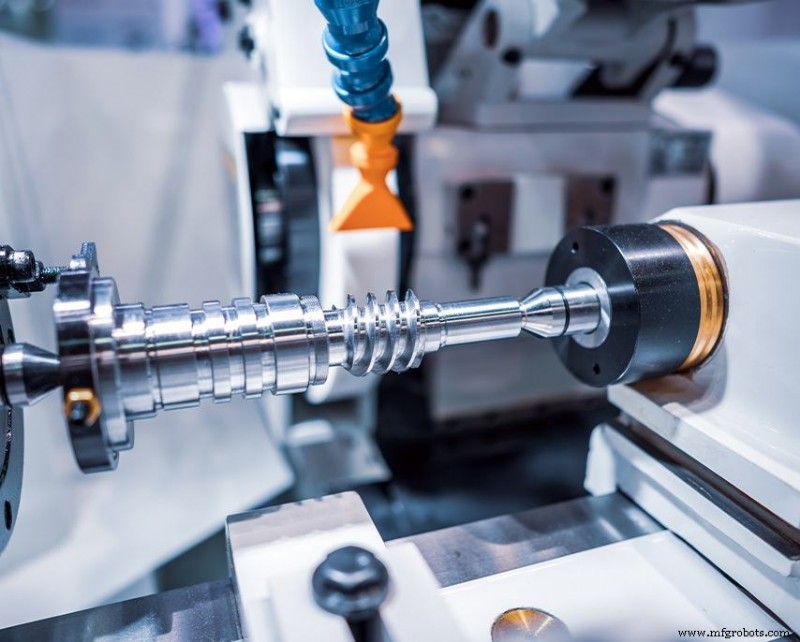
Coûts Cachés : Machines 5 Axes, Dispositifs Spécialisés, et Contrôle Qualité AS9100 Strict
1. Cinématique 5 Axes Rigide
Composants aéro présentent géométries courbes continues impossibles sur fraiseuses 3 axes standard. Ils requièrent centres usinage 5 axes simultanés haut de gamme avec broches rigides pour gérer défis titane tout en atteignant précisions positionnement ±0,002 mm ou mieux. Acquisition, maintenance, et calibration compensation thermique ces machines ajoutent au taux horaire atelier.
2. Bridage & Dispositifs Sur Mesure
Étau standard et pinces ne peuvent tenir pièces aéro parois minces sans distorsion. Nous concevons et usinons CNC dispositifs modulaires vide ou mors profilés supportant pièce uniformément sur sa géométrie.
3. Traçabilité 100 % et END
Chaque pièce aéro exige documentation fabrication complète. Sous AS9100, services CNC doivent maintenir traçabilité matière complète, incluant Rapports Essais Usine (MTR) vérifiant lot chauffe matière première. Après usinage, pièces subissent validation dimensionnelle MMT et END type Inspection Par Ressuage (LPI) ou ultrasons pour détecter micro-fissures sous-surface avant traitements surface finaux.
Comment Concepteurs Peuvent Réduire Coûts Usinage CNC Aéronautique
Bien que composants aéro doivent critères performance stricts, ingénieurs conception peuvent modifier géométrie pour améliorer efficience usinage et réduire usure outil.
1. Éviter Coins Internes Aigus
Coins internes vifs 90° rayon 1 mm ou moins forcent usage fraises petit diamètre, fragiles, nécessitant avances lentes pour prévenir rupture. Augmenter rayons coins permet fraises hémisphériques plus grosses, rigides, maximisant taux enlèvement matière.
2. Relâcher Tolérances Là Où Permis
Spécifier tolérances serrées (ex. ±0,005 mm) sur surfaces non-critiques augmente coût exponentiellement. Usinier doit faire nombreuses passes, arrêter machine fréquemment mesurer, ajuster corrections usure manuellement. Réserver tolérances serrées faces accouplement critiques ou alésages paliers.
3. Standardiser Épaisseurs Parois
Épaisseurs parois variables dans poche unique requièrent parcours outil complexes et multiples changements outil. Standardiser profils parois permet routines ébauche et finition uniformes, réduisant surcharge programmation et temps cycle.
En résumé, coûts usinage précision aéronautique reflètent environnement physique et réglementaire rigoureux secteurs aviation et défense. Mauvaise usinabilité matériaux exotiques, gaspillage matière élevé, contrôles déformation parois minces, et exigences traçabilité exhaustives convergent créer paysage fabrication haut coût.
FAQ
Q1 : Quel alliage aluminium meilleur pour structures aéro légères ?
R1 : Aluminium 7075-T6 choix principal composants structurels pour limite élastique élevée, comparable certains aciers, bien que résistance corrosion inférieure séries 6000. Pour soudabilité supérieure et résistance corrosion marine, séries 5 (ex. 5083) et 6 (ex. 6061) préférées.
Q2 : Comment usure outil affecte coût usinage CNC ?
R2 : Couper titane ou Inconel requiert fraises carbure plein avancées revêtements PVD, s'émoussant après seulement 20–30 min coupe continue. Remplacer consommables et effectuer changements outil et re-calibrage ajoute coûts main-d'œuvre et matière significatifs.
Q3 : Combien temps produire pièces complexes usinage CNC aéro ?
R3 : Délais typiques 6 à 12 semaines, selon acquisition matière certifiée, conception dispositifs, multiples cycles détente, et tests AS9100.
Guides Connexes
Technologie industrielle
- Usinage CNC : choisir les matériaux pour une performance optimale
- Analyse de circuits RC complexes par le théorème de Thévenin
- Étude révèle un retour sur investissement de 13:1 pour le programme MEP du NIST
- Câblage d'un compteur d'énergie triphasé 400 V – Conformité IEC & NEC
- Rationalisez votre gamme de produits : Rationalisation SKU experte boostant l'efficacité et protégeant les ventes
- Guide essentiel de l'assemblage PCB : de la conception à la production
- Pourquoi le facteur humain est essentiel au succès de la cybersécurité
- Circuit désulfateur de batterie : La solution de confiance pour inverser la sulfatation et restaurer la durée de vie de la batterie
- Réduire coûts projet fabrication sans compromettre qualité