



Éliminer les Lignes de Flux dans les Pièces Moulées par Injection pour une Qualité Supérieure
Exemple d'effet tourbillonnais d'un matériau nylon avec colorant jaune. Choisir une résine pré-composée aurait aidé le client à éviter ce problème.
Les joueurs de basket qui ne ratent jamais un tir pourraient dire qu'ils sont dans la zone. Un psychologue a décrit ce phénomène — trouver le flux — comme un état d'engagement productif souvent dit être le secret du bonheur.
Trouver des lignes de flux dans les pièces moulées par injection, cependant, résultera en des ingénieurs de conception et des clients mécontents. C'est particulièrement vrai quand les lignes de flux sont visibles sur des pièces pour dispositifs médicaux, applications automobiles ou produits de consommation, industries qui s'appuient fortement sur le moulage par injection.
Les lignes de flux sont des irrégularités de surface, des motifs ondulés ou un effet ondulé, peut-être d'une couleur légèrement différente, qui peuvent apparaître dans les pièces moulées par injection.
La bonne nouvelle est que les lignes de flux ne sont qu'une préoccupation esthétique et n'affectent pas la résistance ou l'intégrité structurelle d'une pièce, qui fonctionnera comme prévu.
Mieux encore, les concepteurs et les fabricants produisant leurs pièces ont des moyens de réduire les lignes de flux et d'atteindre leur objectif de créer des pièces plastiques de haute qualité.
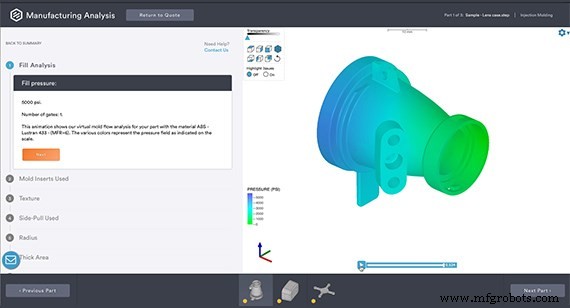
L'analyse de conception pour la fabrication (DFM) de Protolabs met automatiquement en évidence les zones minces et épaisses dans votre modèle CAO, ce qui peut aider à initier des discussions sur les façons d'assurer un flux cohérent à travers le moule.
Aller avec le Flux
Avant de discuter de ces considérations de conception et autres, rappelez-vous que le moulage par injection de plastique est un processus de fabrication qui implique de chauffer des granulés de résine à un état fondu et, selon des instructions numériques programmées dans l'ordinateur qui pilote le processus de moulage, d'injecter ce matériau fondu dans un outil métallique (le moule). Une fois refroidi, vous avez une pièce thermoplastique finale de qualité production.
Pendant le processus de moulage par injection, les lignes de flux résultent le plus souvent quand le plastique fondu liquide traversant le moule entre en contact avec du matériau plastique qui a déjà refroidi.
C'est plus susceptible de se produire quand le plastique chaud coule des zones du moule avec des parois plus épaisses vers celles avec des parois plus minces, où le plastique a déjà refroidi et est devenu gommeux. Une épaisseur de paroi uniforme peut aider à assurer un taux de flux de matériel approprié pour que le plastique dans les zones minces ne refroidisse pas avant de remplir complètement les sections plus épaisses.
Parce que certaines pièces ne peuvent pas avoir la même épaisseur tout au long, des changements progressifs — plutôt que drastiques — entre les zones à parois épaisses et minces aideront à éviter les différences de flux de matériel qui peuvent causer des lignes de flux. L'analyse de conception pour la fabrication (DFM) de Protolabs met automatiquement en évidence les zones minces et épaisses dans votre modèle CAO, ce qui peut servir à initier des discussions sur les façons de diminuer ces variances.
Une autre façon de garder le plastique fondu allant avec le flux est d'éviter les coins intérieurs vifs, ceux avec des bords à 90 degrés, dans votre conception de moule. Il est mieux de concevoir les coins comme une courbe lisse dans une rivière. Le plastique arrondira facilement les coins, suivant les rayons dans ces courbes pour remplir le moule plus uniformément.
Certains clients ajoutent des nervures ou des parois verticales minces à leur conception, créant essentiellement un squelette à l'intérieur de la pièce, pour augmenter l'intégrité structurelle des pièces moulées par injection. Les nervures placées à travers une pièce peuvent aussi servir de canaux de flux pour aider le plastique à aller d'un côté à l'autre plus vite et plus facilement.
Le mélange lisse de colorants personnalisés est aussi important pour éviter les lignes de flux dans les pièces moulées.
Choisir les Matériaux pour Améliorer le Flux de Résine
Chaque plastique performe quelque peu différemment dans le processus de moulage par injection. Ceux avec des températures de fusion plus basses et une viscosité plus faible, comme le polyéthylène et le polypropylène, coulent facilement et rempliront les moules plus lisse et uniformément.
D'autres, comme les polycarbonates, sont collants et seraient un mauvais choix pour des pièces minces à cause de la difficulté à les faire remplir un moule correctement. Les thermoplastiques ABS sont au milieu et fonctionnent pour certaines applications.
Les plastiques, cependant, ne sont pas interchangeables. Certaines pièces doivent être fortes ou flexibles tandis que d'autres peuvent nécessiter une résistance aux chocs ou aux produits chimiques. Avec la grande variété de plastiques disponibles aujourd'hui, un autre matériau dans la même famille avec un meilleur taux de flux de fusion ou viscosité peut être une option pour éviter les lignes de flux et produire une meilleure pièce.
Éviter les Lignes de Flux Avant la Production
Les membres experts de l'équipe de moulage peuvent traiter les lignes de flux et d'autres problèmes avant de produire les pièces clients à partir d'un nouveau moule. Les opérateurs peuvent ajuster plusieurs paramètres sur l'appareil pour réduire les lignes de flux. Ceux-ci incluent l'augmentation de la vitesse d'injection du matériau entrant dans la pièce, l'augmentation de la température du matériau, ou l'augmentation de la pression de remplissage. Avant que votre résine n'atteigne le moule, la simulation de flux de moule numérique de Protolabs peut identifier quand changer l'épaisseur d'une pièce ou le type de plastique utilisé améliorerait le flux de matériel dans le moule et permettrait la production à des niveaux de pression sûrs.
Un fabricant numérique comme Protolabs peut produire des pièces finales en aussi peu qu'un jour en utilisant un outillage en aluminium rentable pour les pièces moulées par injection, avec une option d'économie de coûts pour passer du prototypage à la fabrication à la demande. Un devis avec analyse de conception gratuite d'une pièce est disponible en quelques heures.
Technologie industrielle
- Comprendre le flux de données : du simplex au full-duplex
- De l'électrique à l'électronique : l'évolution du contrôle dans les circuits
- AZL et IKV pionniers des solutions de bandes thermoplastiques pour le moulage par injection
- 6 Avantages Clés des Pièces Usinées face aux Pièces Moulées
- Éliminer les bidouillages de porte-outils : Optimiser les flux de travail pour un usinage fiable
- Traitement thermique de précision : augmenter dureté, résistance et résistance à l'usure
- Comprendre les lignes de transmission PCB : conception, fonction et applications
- Polissage de précision des métaux : solutions de pointe pour pièces imprimées en 3D
- Tolérances GD&T : Assurer Précision et Emboîtement dans la Fabrication de Pièces