



Éviter les 7 défauts courants du moulage par injection : conseils d'experts pour une qualité constante
Le moulage par injection est une méthode de production efficace pour de gros volumes de pièces identiques. Mais elle exige une expertise technique pointue. Avec autant de variables, de petites erreurs en amont peuvent entraîner de gros problèmes — voire compromettre l'intégrité du produit — en aval.
Les défauts ralentissent le développement, augmentent les coûts et peuvent raccourcir la durée de vie des pièces. Causes multiples : mauvaise conception, erreurs de process, défaillances qualité. Une approche proactive d'atténuation des risques tout au long du développement est essentielle.
Voici les défauts les plus fréquents en injection plastique — et comment les éviter.
1. Lignes de flux
Lignes décolorées, stries ou motifs en surface. Causées par des vitesses d'écoulement du plastique fondu variables dans le moule, entraînant une solidification à des rythmes différents. Signe fréquent : vitesse et/ou pression d'injection trop faibles.
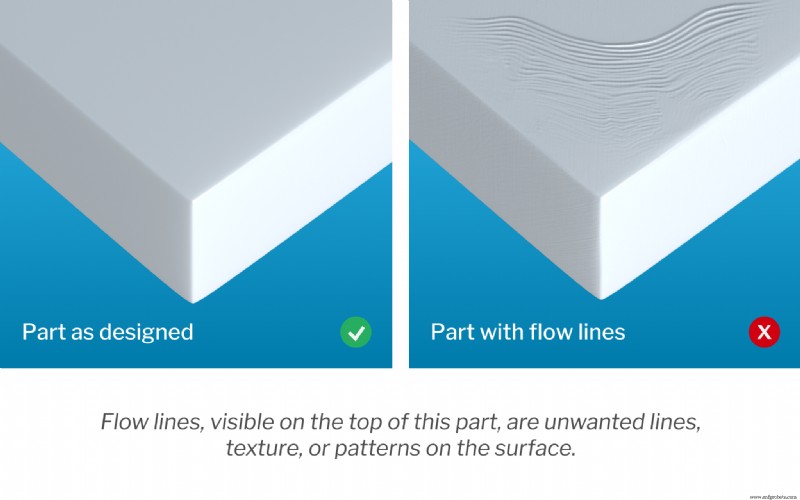
Apparaissent aussi quand la résine traverse des zones d'épaisseurs de paroi variables — d'où l'importance d'une épaisseur constante ou de chanfreins/congés bien dimensionnés. Placer le point d'injection dans une zone à paroi fine aide aussi.
2. Marques de retrait
Dépressions, creux ou cratères dans les sections épaisses. Ces zones refroidissent plus lentement, provoquant un retrait différentiel entre cœur et surface.
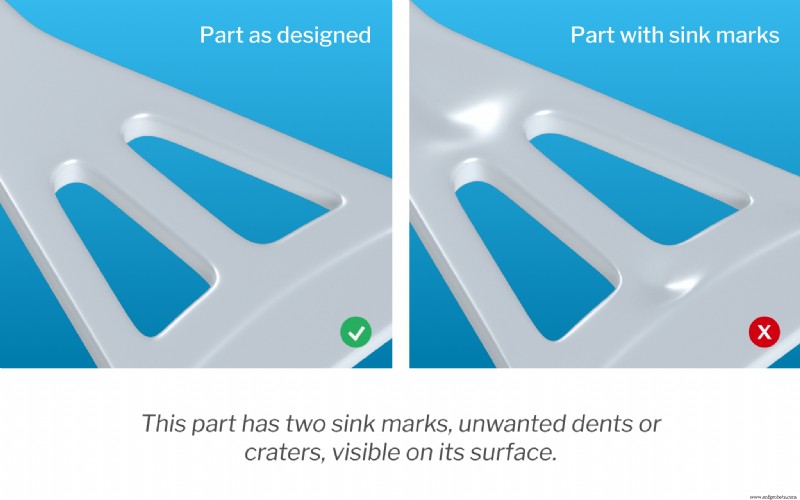
Souvent signe d'un temps de refroidissement insuffisant. Réduire l'épaisseur des parois les plus épaisses favorise un refroidissement uniforme. Pression insuffisante dans la cavité ou température trop élevée au point d'injection peuvent aussi contribuer.
Côté conception : respecter les épaisseurs de nervures et de paroi recommandées limite le risque et renforce la pièce.
3. Délamination de surface
Séparation de la surface en couches minces (aspect pellicule qui pèle). Causée par des contaminants dans la matière qui ne lient pas au plastique, créant des défauts localisés. L'abus d'agents de démoulage peut aussi en être la cause.
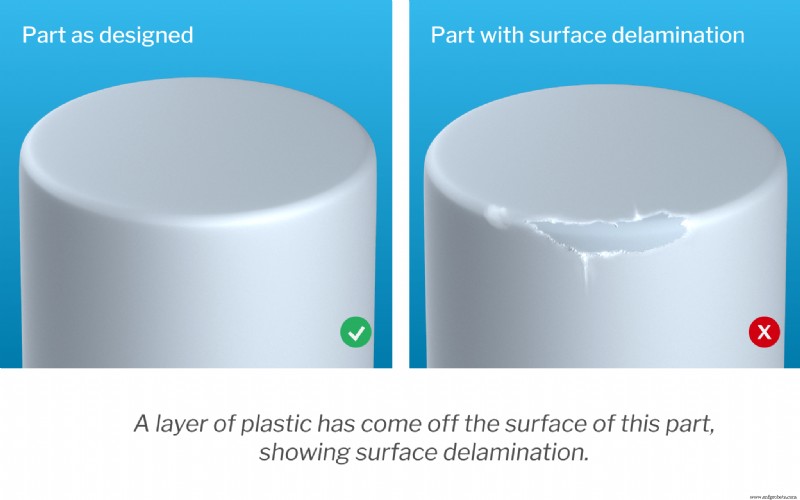
Pour prévenir/réparer : augmenter la température du moule, adapter le système d'éjection pour dépendre moins des agents de démoulage, bien pré-sécher le plastique avant moulage.
4. Lignes de soudure
Appelées aussi lignes de raccord : marques où deux flux de résine fondue se rejoignent en contournant un trou. Si la température n'est pas optimale, les flux ne fusionnent pas correctement → ligne visible, résistance réduite.
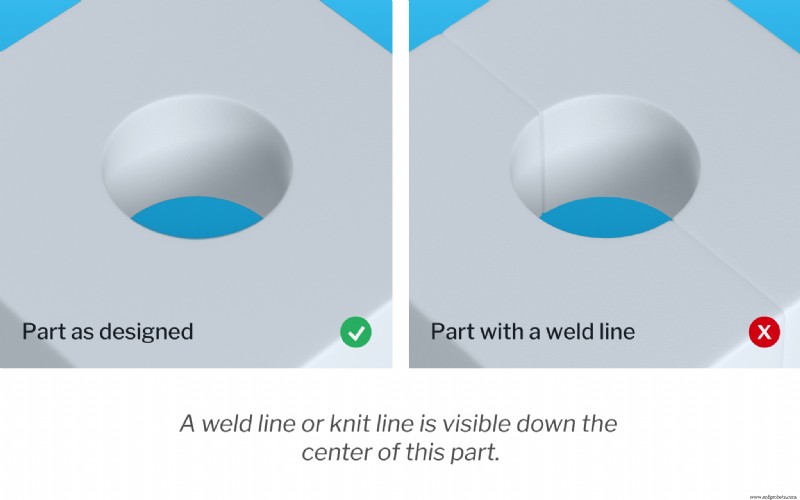
Remèdes : augmenter la température de la résine, la vitesse et la pression d'injection. Résines à faible viscosité et point de fusion bas sont moins sujettes. Supprimer les cloisons dans le design du moule peut aussi éliminer le défaut.
5. Courts coups (short shots)
La résine ne remplit pas entièrement la cavité → pièces incomplètes, inutilisables.
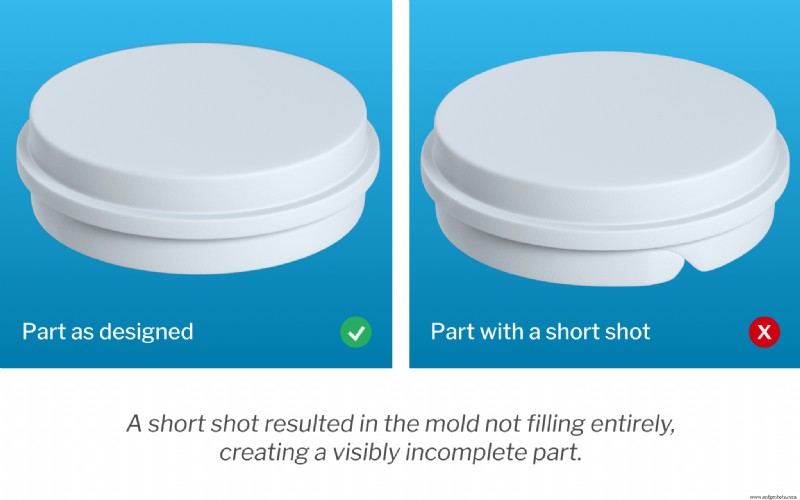
Causes : flux restreint (point d'injection trop étroit/bouché), poches d'air piégées, pression insuffisante. Viscosité et température du moule jouent aussi. Augmenter la température du moule et ajouter des évents pour l'évacuation de l'air prévient le défaut.
6. Gauche (warping)
Torsions ou courbures non désirées dues à un retrait interne inégal pendant le refroidissement. Généralement causé par un refroidissement non uniforme du moule, créant des contraintes internes.
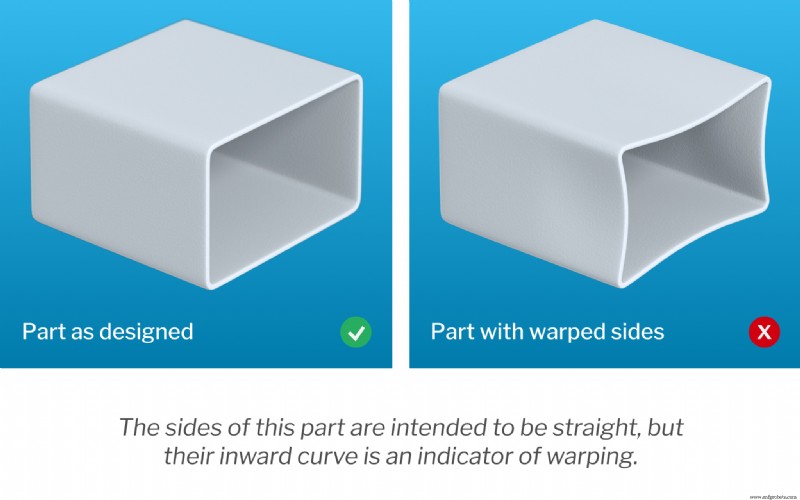
Prévention : temps de refroidissement suffisant et progressif pour éviter les contraintes internes. Épaisseur de paroi uniforme dans le design du moule — cruciale pour un écoulement unidirectionnel. Note : les matériaux semi-cristallins sont plus sujets au gauchissement.
7. Giclage (jetting)
Autre conséquence d'une solidification inégale. Un jet initial de résine entre dans le moule et commence à figer avant le remplissage complet → motifs sinueux visibles en surface, résistance diminuée.
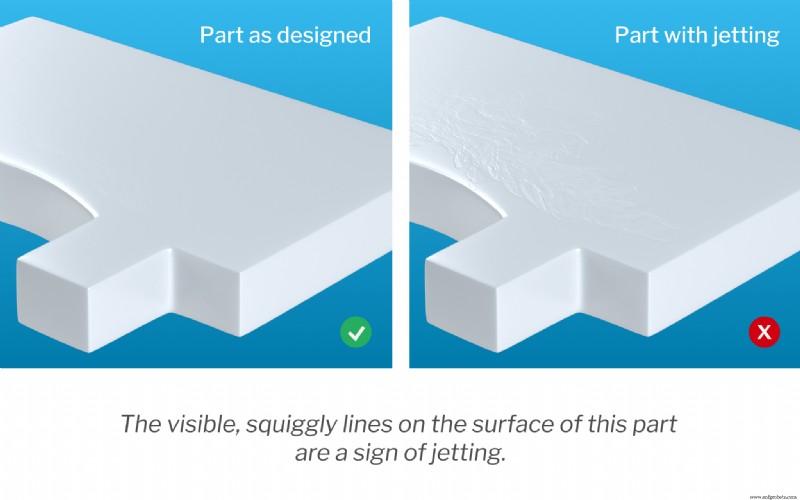
Réduire la pression d'injection pour un remplissage plus progressif. Augmenter les températures moule/résine aide aussi. Positionner le point d'injection pour que le flux suive l'axe le plus court du moule minimise le giclage.
Prévenir les défauts d'injection : une démarche proactive
L'injection est très efficace pour des pièces plastiques répétables, mais la qualité exige rigueur et gestion proactive des risques. Tous les acteurs — de la conception à la livraison — doivent faire leur part pour atteindre les standards les plus élevés et éviter lignes de soudure, giclage, bavures, marques de retrait, etc.
Choisir un partenaire comme Fast Radius, expert en défauts d'injection et leur résolution, fait la différence entre pièces de qualité (délais, budget respectés) et pièces défectueuses. En plus d'être un atelier de fabrication à la demande, nous offrons conseil et optimisation design pour des pièces fonctionnelles, élégantes, performantes, efficaces. Contactez-nous pour nos services d'injection.
Technologie industrielle
- Moulage par injection expliqué : vidéo experte et guide pratique
- Guide expert pour la conception et fabrication de moules d'injection
- Metro Mold & Design augmente sa capacité de production avec quatre nouvelles presses Engel
- Moulage par injection de plastique de précision : production efficace de composants durables
- Pourquoi le moulage par injection est le procédé de fabrication de référence
- Réponses d'Experts : Questions Fréquentes sur la Fabrication de Moules par Injection Plastique
- Services Experts de Moulage par Injection Plastique – Solutions Haute Qualité, Rentables
- Comprendre la fabrication et les coûts des moules d'injection plastique
- Moulage par injection plastique avancé : solutions de pointe pour la production moderne