



MachineMetrics booste le moral et l'efficacité chez AccuRounds
Publié à l'origine sur Modern Machine Shop.
Lorsque les méthodes stylo-papier de suivi de l'efficacité des travaux laissaient les ingénieurs et managers d'AccuRounds dans le flou, l'atelier a basculé vers MachineMetrics. Mais la surveillance machine a apporté des défis de moral en plus de ses bénéfices.
Après avoir tenté de suivre l'efficacité de l'atelier avec stylo et papier, AccuRounds a choisi d'implémenter un système de surveillance machine avec l'aide de MachineMetrics. Cette pratique data-driven a rapidement démontré les bénéfices de la surveillance en temps réel. Elle a aussi fait surface certaines tensions parmi les employés de l'atelier. L'histoire d'AccuRounds peut servir d'étude de cas pour implémenter efficacement une telle technologie.
AccuRounds, basé à Avon, Massachusetts, est un fabricant avancé de deuxième génération, familial, qui fournit des composants usinés aux industries médicales et aérospatiales. Mike Tamasi, PDG et président d'AccuRounds, crédite ses employés pour le succès de l'atelier.
En 2017, AccuRounds a entamé des discussions avec MachineMetrics et installé son système de surveillance machine sur 10 machines CNC début 2018. En un an, l'atelier avait connecté 13 machines supplémentaires et avait amélioré les processus ainsi que la collaboration entre ingénieurs et machinistes. Comme AccuRounds avait une histoire de construction d'une culture forte du bureau à l'atelier, la direction a travaillé délibérément pour gérer l'inconfort parmi les machinistes qui a surgi pendant les premiers mois après l'installation.
S'éloigner du suivi manuel
L'objectif d'AccuRounds était de mesurer l'efficacité des processus d'usinage de l'atelier. « À un moment, on le faisait à la main, sur papier, chaque heure, et mes pieds s'en souviennent », dit Jim Fruzzetti, ingénieur de fabrication. « Ce n'était pas le plus efficace. »
« Parfois les choses ne tournaient pas bien. Le temps qu'il fallait pour le découvrir était une responsabilité. »
L'ingénieur processus Paul Cabral se souvient de comment c'était avant MachineMetrics : « On enregistrait combien [nos machinistes] atteignaient comme taux et pièces par heure. Leur information se perdait dans le temps. Vous alliez sur l'atelier, et ils disaient : « Ça tourne bien. » Vous les croyiez sur parole. » Mais parfois, dit M. Cabral, les choses ne tournaient pas bien. Le temps pour le découvrir était une responsabilité. « Si un travail était planifié pour trois jours, on s'attendait juste à ce qu'il soit fini le troisième jour. S'il ne l'était pas, c'est peut-être à ce moment qu'on interagissait avec cet opérateur. On commençait à réaliser à quel point il était important de suivre cela. »
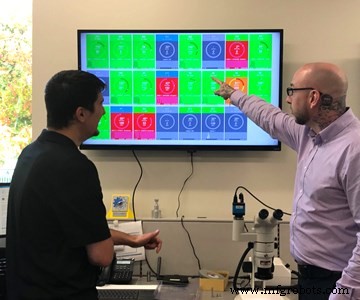
Paul Cabral et Jake Perry, deux des ingénieurs processus d'AccuRounds, examinent les tableaux de bord de surveillance machine en temps réel de MachineMetrics.
Après avoir examiné quelques systèmes de surveillance machine différents, M. Tamasi dit que MachineMetrics « nous semblait juste ». Le fait qu'eux aussi soient une entreprise du Massachusetts était un bonus sympa. Un autre était l'architecture ouverte de la plateforme. « Si on a une idée et que MachineMetrics l'implémente, tout le monde gagne », dit-il. « De même, si un autre client a une idée, MachineMetrics l'ouvre à tous pour qu'on en profite. Ce n'est pas une philosophie de « on va garder les choses secrètes ». C'est un environnement de partage. » Cette culture de partage était ce que M. Tamasi espérait atteindre avec l'implémentation du logiciel chez AccuRounds aussi.
Surveillance de processus, pas surveillance de personnes
M. Tamasi et la direction de l'atelier anticipaient un peu de résistance à une technologie de processus si radicalement différente, et ils en ont parlé un peu avant l'installation.
« Je ne pense pas que les gens aient vraiment saisi ce que ça allait être jusqu'à ce qu'ils disent : « Oh, il y a une tablette devant moi. Wow, regardez la couleur, et qu'est-ce que ça veut dire ? » » explique-t-il. « On a seulement commencé avec les 10 machines qu'on pensait être les meilleures performeuses — celles sur lesquelles il serait plus facile d'implémenter la surveillance et qui produiraient moins de résistance. »
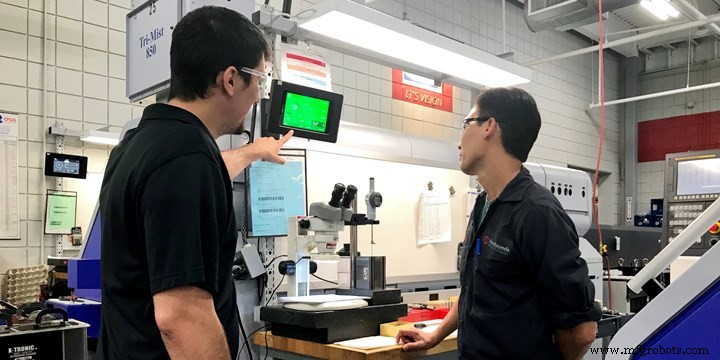
M. Cabral discute des taux de fonctionnement avec la vue Opérateur de MachineMetrics avec Thu, une opératrice machine.
En plus de choisir les machines les plus performantes, la direction a choisi des employés d'atelier qu'ils pensaient saisir et accueillir rapidement la technologie.
« L'objectif de la surveillance machine est le processus, pas les individus. »
M. Tamasi n'était pas naïf sur les obstacles potentiels de moral que de tels changements pourraient apporter. « Je pense qu'un des défis de l'implémentation était de passer l'élément humain : « Pourquoi vous regardez ce que je fais ? » » dit-il. Par exemple, quand des individus font tourner deux machines, c'est difficile de les garder toutes les deux « vertes ». Certains opérateurs craignaient d'être pénalisés pour une machine passant au « rouge », alors qu'en réalité ils produisaient quelque chose à 50 % versus zéro. « Donc ils font 150 % de production versus rien sur cette deuxième machine. Et c'est OK », dit M. Tamasi.
Pour M. Tamasi, l'objectif de la surveillance machine est sur le processus, pas les individus. Plutôt que d'utiliser la technologie pour discipliner les travailleurs individuels, il l'utilise pour voir où un processus casse. « On n'a pris aucune action disciplinaire sur la part d'un individu. C'est vraiment une question de comprendre où le processus casse. » Par exemple, dit-il, la surveillance pourrait révéler qu'un manque de formation a mis un travailleur en situation d'échec : « Une personne pourrait être sur une machine qu'elle ne devrait pas être, et c'est rouge parce qu'elle n'a juste pas la formation adéquate. Donc c'est sur nous — c'est sur l'entreprise de donner à cet individu la formation adéquate. Plus ces cas se présentaient, plus ils étaient adressés correctement, et plus notre équipe devenait à l'aise avec MachineMetrics. »
Le point de vue du machiniste
Comment les choses se sont-elles senties du point de vue des machinistes ?
« On l'avait dans mon ancienne boîte, mais seulement les superviseurs pouvaient le voir, donc ils savaient quand la machine était arrêtée », dit l'un. « C'est cool qu'on puisse le voir nous aussi, pour savoir si on est en retard. »
« Ce n'est pas moi qu'on mesure, c'est le processus », dit un autre opérateur. « Si c'est rouge, y a moins de chance pour une prime, mais je ne panique pas. Parfois c'est un décalage, le mauvais temps prévu, ou un outil qui prend plus de temps. Ça peut dépendre s'ils expérimentent avec l'outillage. On essaie toujours d'améliorer le processus. »
Un troisième machiniste dit : « D'habitude j'aime pas regarder l'écran, parce qu'alors vous vous micromanagez vous-même. » Pourtant, il ajoute, c'est bien de pouvoir voir les améliorations : « Quand je suis venu sur cette cellule, mon changement d'outil était à neuf minutes, et je l'ai descendu à sept minutes trente. » La première chose qu'il dit aux stagiaires : « Ne regardez pas l'écran. » « Ils voudraient peut-être faire le taux », dit-il, « mais là la moitié de leurs pièces sont mauvaises. Un mois après, vous devriez être orange tout le temps. »
Les bénéfices de la surveillance machine
Les bénéfices pour l'efficacité de l'atelier sont indéniables : une augmentation de 20 % de l'efficacité globale des équipements (OEE), une réduction de 15 % des dépenses d'outillage et une réduction de 52 % des taux de rotation. Après 60 jours, l'entreprise dit avoir atteint un retour sur investissement complet.
M. Cabral dit que les données MachineMetrics équivalent à un diagramme de Pareto pour voir où concentrer les efforts de formation. Par exemple, si les temps d'arrêt sont attribuables au changement d'outil, et que ce changement prend 30 minutes à un opérateur, peut-être que reformer ce machiniste peut le réduire de cinq minutes.
Les écrans verts sur ces machines représentent la vue Opérateur de MachineMetrics en action.
Pour Jake Perry, un autre ingénieur processus, le système a aidé l'atelier à identifier les travaux et processus problématiques plus vite et efficacement. Avant la surveillance machine, comprendre ce qui n'allait pas sur un travail signifiait aller voir le machiniste des jours après la fin du travail. L'opérateur, ayant réglé plusieurs travaux depuis, ne se souvenait souvent pas des détails. Avec MachineMetrics, le machiniste peut mettre des notes dans les catégories d'arrêt expliquant ce qui s'est passé ou quels problèmes récurrents il peut y avoir.
« Communiquer, Communiquer, Communiquer »
La gestion par AccuRounds des problèmes initiaux de planification des quarts sert d'exemple de pourquoi une plus grande visibilité des données requérait plus, pas moins, de communication.
Quand le premier quart de l'atelier finissait à 15h30, certains employés du deuxième quart commençaient à 16h. Cela signifiait qu'ils arrivaient sur un écran rouge, puisque le taux était mesuré depuis un début à 15h30. Il pouvait éventuellement passer à l'orange et peut-être au vert en fin de quart, mais ces machinistes de deuxième quart jouaient au rattrapage tout le temps. Pendant ce temps, certains opérateurs de premier quart qui pouvaient rester après 15h30 se plaignaient que MachineMetrics les expulsait du programme, les forçant à pointer sortie et retour pour la dernière demi-heure. Comme MachineMetrics est utilisé pour suivre le temps de fonctionnement machine généralement, l'atelier mesure maintenant l'efficacité avec un « quart » virtuel de 24 heures dans MachineMetrics pour simplifier.
Ayant surfé sur les vagues qui viennent avec l'implémentation de la surveillance machine, le conseil de M. Tamasi aux ateliers envisageant l'adoption de cette technologie data-driven est tout sur la communication. « Commencez petit », dit-il. « N'essayez pas de faire tout l'atelier. » Ayant fait cela, il recommande de célébrer les victoires avec les travailleurs d'atelier. « Célébrez les opportunités d'amélioration. Communiquez, communiquez, communiquez. »
Technologie industrielle
- Azima DLI lance les programmes WATCHMAN groupés pour des opérations d'usine fiables
- Dongfeng Honda booste sa production moteur avec la surveillance temps réel des broches SKF
- Principales fonctionnalités d'une solution fiable de surveillance de machines IoT
- Comment l'IoT améliore la surveillance des machines CNC pour la précision et l'efficacité
- Comment les systèmes de surveillance machine transforment les opérations industrielles
- Décodeur universel connectant toutes les machines CNC pour surveillance de données en temps réel
- Calmotion booste les avances, revitalisant une machine legacy pour Baitjunkys
- Communication M2M (Machine-to-Machine) : Qu'est-ce que c'est et pourquoi c'est important
- Surveillance avancée de l'état machine : booster la santé et le TRS