



Guide expert pour l'usinage de précision de petites pièces : outils, techniques et secrets de productivité
Le tournage de petites pièces signifie tolérances serrées, vitesses de broche extrêmes et matériaux difficiles à usiner. Voici ce que les experts disent pour maximiser la productivité dans cet environnement exigeant.
Certains disent que le monde devient plus petit. Ils pourraient avoir raison, mais à moins qu'ils ne travaillent pour un fabricant médical, aérospatial ou automobile, ils ne réalisent peut-être pas à quel point il est devenu petit.
Ces industries de haute technologie et d'autres continuent de comprimer plus de fonctionnalités dans des espaces toujours plus petits, ce qui signifie que les pièces usinées qui entrent dans les implants médicaux, les dispositifs électroniques et les gadgets complexes similaires doivent également réduire leur taille.
Les matériaux ne deviennent pas plus faciles à couper non plus. Il y a les titanes super-résistants et les superalliages à base de nickel pour les pièces aérospatiales, sans parler des cobalt-chromes, platine et nombreux métaux propriétaires courants dans la fabrication médicale.
Et si les minuscules connecteurs et goupilles en cuivre ou laiton pour les automobiles de plus en plus équipées de capteurs ne sont pas trop durs pour les outils de coupe, toute pièce nécessitant un microscope pour l'inspection apporte son lot de défis uniques.
Obtenez une PRISE (GRIP)
« Dans ce domaine, les outils nécessitent un tranchant très vif, ils doivent être libres en coupe, et vous devez avoir un bon contrôle des copeaux. » C'est selon Clay East, responsable produit national pour la gamme d'outillage GRIP chez Iscar Metals Inc.
Il fait spécifiquement référence au tournage CNC de type suisse, bien que les recommandations qu'il donne et celles des autres experts cités dans cet article s'appliquent tout aussi bien aux tours à chargeur de barres, aux machines à transfert rotatif et aux machines à vis multi-broches.
Paradoxalement, au moins certains des obstacles ici sont dus à la pénurie de main-d'œuvre qualifiée. East et les autres cités dans cet article suggèrent que les machinistes d'aujourd'hui sont souvent chargés de faire fonctionner plusieurs machines — jusqu'à 10, voire 15 à la fois dans certains ateliers — ce qui signifie que les processus doivent être prévisibles et sans tracas. Dans le monde des petites pièces, une grande partie de cela peut être réalisée avec les outils de coupe vifs et briseurs de copeaux décrits, mais ces outils doivent aussi être faciles à utiliser.
« L'une des nombreuses choses que nous abordons lors de la conception d'outils pour l'industrie suisse est le mécanisme de serrage », dit-il. « Au lieu de dévisser complètement la vis pour indexer l'insert, nous l'avons conçu pour que l'opérateur puisse faire trois à trois tours et demi. Cela rend le changement d'insert beaucoup plus rapide et élimine le problème que tout opérateur suisse connaît — faire tomber la vis dans le bac à copeaux et perdre un temps précieux à la chercher. »
Cassez-le
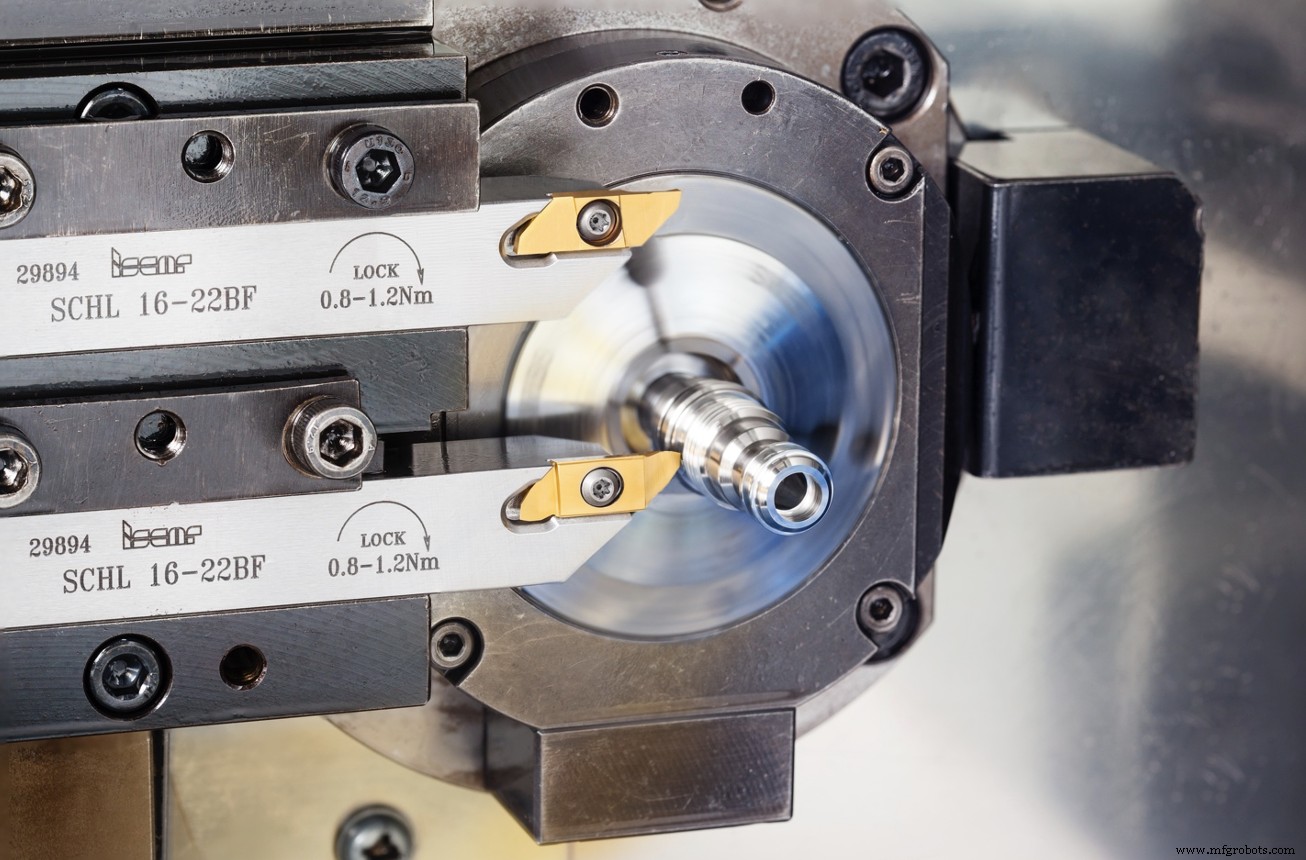
East dit qu'il est difficile de produire des inserts capables de briser les copeaux aux avances et profondeurs de coupe relativement légères du tournage suisse, surtout avec les matériaux filandreux comme le titane et le 17-4 PH courants sur ces machines. Ce défi est devenu plus facile grâce aux outils de conception modernes utilisés par Iscar et d'autres, c'est pourquoi les ateliers devraient réévaluer régulièrement leur choix d'outils de coupe (voir encadré).
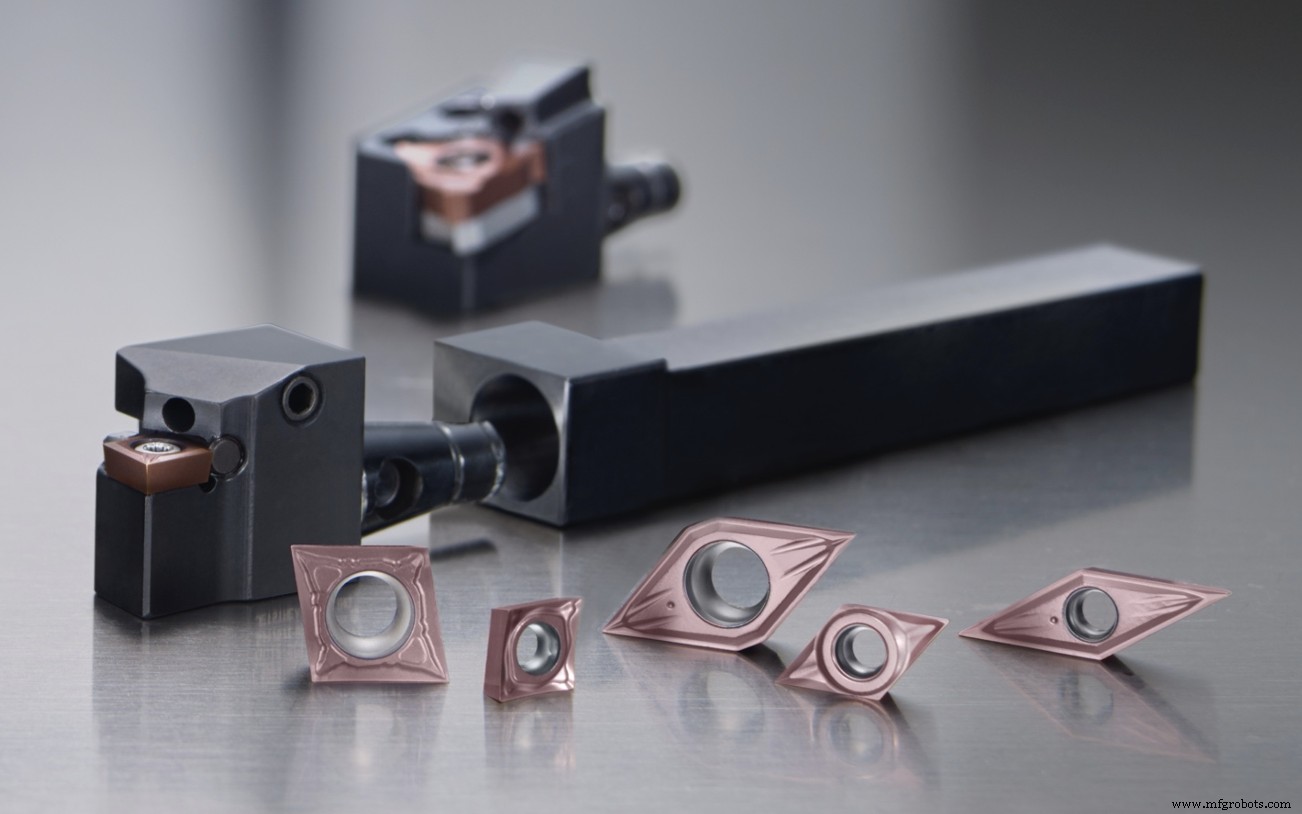
Brian Wilshire, responsable du centre technique chez Kyocera Precision Tools, est d'accord sur la nécessité d'outils de coupe suisses de haute qualité, mais note qu'une technologie de contrôle des copeaux introduite il y a plusieurs années par les principaux constructeurs de machines-outils CNC a créé un nouveau problème : l'écrouissage dans les alliages à base de nickel et les aciers inoxydables austénitiques (série 300).
« Certains des tours suisses plus récents ont une fonction qui fait osciller l'outil d'avant en arrière légèrement à une fréquence très élevée », dit-il. « Cela fait un excellent travail pour briser les copeaux mais tend à raccourcir un peu la durée de vie de l'outil. Nous avons constaté qu'utiliser une nuance plus dure avec un revêtement résistant à l'usure est assez efficace sur ces trajectoires d'outil oscillantes. »
Wilshire recommande également aux ateliers d'utiliser le plus grand rayon de nez d'insert possible pour maximiser l'avance et obtenir la meilleure finition de surface possible, mais il note que cela peut créer des problèmes dans certaines applications.
Par exemple, un machiniste utilisant un insert avec un rayon de nez de 0,008" ± 0,002" pour tourner une pièce avec un rayon de coin interne maximum de 0,010" peut dépasser cette tolérance dès le départ, dit-il. « Nous avons commencé à proposer des inserts avec une tolérance seulement négative sur le rayon de coin pour éliminer cette possibilité », ajoute-t-il.
Restez au frais
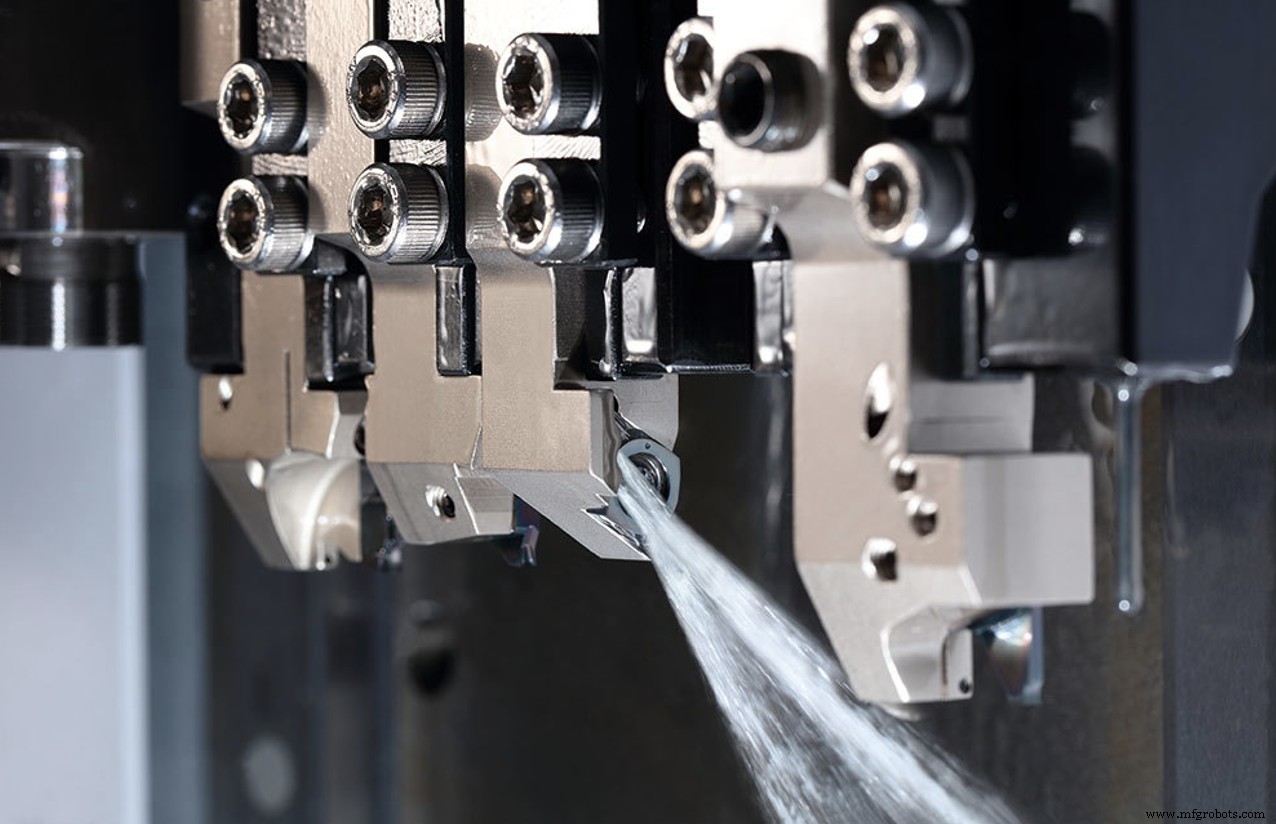
Kyocera et Iscar ont abordé une autre ajout relativement récent aux tours suisses — le lubrifiant réfrigérant traversant l'outil. Au lieu des tuyaux flexibles et durites en plastique qui prennent du temps à installer et sont facilement arrachés de position par un copeau filandreux, les entreprises ont introduit des porte-outils avec canaux de lubrifiant réfrigérant intégrés et orifices capables de gérer le lubrifiant réfrigérant haute pression (HPC) présent sur un nombre croissant de machines-outils CNC.
Seco Tools l'a fait aussi, dit Abhay Chaubal, responsable produit pour l'Amérique du Nord.
« Le défi avec toute machine-outil est de maximiser l'utilisation, ce qui signifie réduire les temps de préparation et de changement d'outil », dit-il. « Nous proposons maintenant des porte-outils qui non seulement éliminent le tracas traditionnel des conduites de lubrifiant réfrigérant avec le traversant l'outil, mais ont aussi une tête modulaire à changement rapide qui permet à l'opérateur de changer les inserts hors de la machine tout en maintenant la précision. »
Eric Gardner, spécialiste d'application nord-américain chez Seco Tools, souligne que la plupart des tours CNC suisses vendus aujourd'hui ont des capacités de fraisage, indispensables pour de nombreuses petites pièces en raison des difficultés de bridage et du coût des opérations secondaires. Cela donne aux programmeurs et machinistes l'opportunité d'appliquer des techniques de fraisage à grande vitesse sur la plateforme suisse.
Soyez spécifique
« Je recommande aux ateliers d'adopter des stratégies de fraisage à grande vitesse et trochoïdal chaque fois que possible, même sur les petites pièces », dit Gardner. « Nous avons travaillé récemment avec un client médical sur une opération de rainurage qui a réduit significativement son temps de cycle avec le fraisage dynamique, et augmenté la durée de vie de l'outil de 200 à plus de 2 000 pièces par outil. »
Comme leurs concurrents, Gardner et Chaubal suggèrent également que les ateliers d'usinage — quelle que soit la taille de la pièce — évaluent les outils de coupe spécifiques au matériau. Cette recommandation est particulièrement pertinente pour ceux qui usinent les métaux aérospatiaux et médicaux difficiles déjà mentionnés, et pour les travaux de longue durée courants sur les machines suisses.
« Le plus grand obstacle ici pour de nombreux fabricants aérospatiaux et médicaux est la difficulté de modifier un processus validé », dit Chaubal. « C'est pourquoi nous aimons travailler en étroite collaboration avec les clients dès le développement du processus, pour s'assurer qu'ils utilisent les meilleures trajectoires d'outil, outils de coupe et porte-outils disponibles. »
Vieilles méthodes ? Probablement pas les meilleures
Étonnamment, la fabrication d'outils de coupe hautement efficaces est devenue plus facile au fil des ans. Au lieu de s'appuyer sur le savoir empirique et d'innombrables essais de coupe pour optimiser les nouveaux designs, les fabricants d'outils de coupe utilisent maintenant des logiciels d'analyse par éléments finis (FEA) pour analyser la physique de l'enlèvement de matière au niveau microscopique et déterminer quels briseurs de copeaux, préparations de arête et traitements de surface fonctionneront le mieux pour tout matériau ou application donnés. Le résultat ? Les outils de coupe performent maintenant à un niveau plus élevé que jamais.
Pourtant, de nombreux commerciaux et techniciens d'application en outillage racontent des histoires d'ateliers old-school qui affûtent encore leurs outils en interne ou utilisent une technologie dépassée, sereins dans la certitude que leurs méthodes sont les meilleures, et que l'outillage moderne ne fait qu'augmenter les coûts. Rien n'est plus faux. Considérez l'ampleur de l'amélioration technologique de tous types au cours de la dernière décennie ; les outils de coupe ont progressé de la même manière, c'est pourquoi les ateliers de tous types devraient évaluer régulièrement les nouveaux produits, en particulier ceux engagés dans l'usinage de petites pièces et autres travaux difficiles.
Ce n'est pas nécessairement facile. Outre la gestion des mentalités « c'est comme ça qu'on a toujours fait », la direction doit allouer du temps pour la recherche et les tests, comptant souvent sur leurs personnes les plus expérimentées. Des investissements en outillage doivent être faits, les programmes retravaillés, et en raison de la productivité accrue qui en résultera, des ajustements dans les processus en aval sont souvent nécessaires pour accommoder les goulets d'étranglement qui se déplacent. Malgré les tracas, les bénéfices l'emporteront de loin sur les perturbations temporaires. Peut-être est-il temps d'adopter le tranchant.
Quels conseils ou techniques pouvez-vous partager sur le tournage de petites pièces ? Dites-le-nous dans les commentaires ci-dessous.
Technologie industrielle
- Usinage de l'aluminium : Outils, techniques et opérations
- Maîtriser les opérations d'usinage : outils et techniques essentiels
- Technologies d'usinage de précision : Progrès en exactitude et efficacité
- Outils de mesure de précision indispensables pour l'usinage de pièces mécaniques
- Pourquoi une lubrification adéquate est cruciale pour l'usinage de précision des pièces mécaniques
- Pourquoi l'acier est idéal pour l'usinage sur mesure : Propriétés supérieures du matériau
- Certification NADCAP : Garantir la Qualité et la Confiance en Usinage de Précision
- Choisir des services d'usinage CNC fiables pour vos besoins de production
- Outils de mesure de précision : exploiter la métrologie numérique pour un contrôle qualité piloté par les données