



Fabrication de composants de train d'atterrissage : Insights des leaders aérospatial et défense
En tant que Partie 3 de notre série sur la fabrication aérospatiale, nous regardons de près la fabrication de composants de train d'atterrissage avec un œil vers ce que les fabricants d'outillage expérimentent en travaillant avec certains des plus grands fabricants aéronautiques et sous-traitants de l'industrie.
Jusqu'ici cette année, nous sommes allés en profondeur avec la fabrication d'ailes d'avion et composants moteur en aérospatial et défense. Maintenant, nous allons en profondeur avec les composants de train d'atterrissage.
En tant que l'une des sections les plus critiques d'un avion, les systèmes de train d'atterrissage portent une charge lourde. Littéralement, tout le poids d'un avion, chasseur ou hélicoptère est supporté par le train d'atterrissage pendant le roulage, l'atterrissage et le décollage. Et selon où l'avion atterrit, comme disons, un porte-avions au milieu du Pacifique, les matériaux qui composent le train d'atterrissage peuvent différer.
« Le train d'atterrissage rétractable qui est maintenant commun sur les avions commerciaux et militaires a été d'abord développé pour l'avion Triad de Glenn Curtiss en 1911 », écrit le National Air and Space Museum dans un billet de blog.
Le train d'atterrissage d'un avion contrôle comment il gère au sol, mais aussi comment un avion gère dans le ciel, car il affecte d'autres domaines incluant le poids, la performance et la fiabilité.
Nous parlons à trois des principaux fabricants d'outillage de l'industrie pour avoir une perspective sur les défis matériels et la nuance de coupe de métal — et discutons d'exemples réels où l'outillage et l'usinage ont fait une différence pour les fabricants aéronautiques.
Matériaux utilisés dans les composants de train d'atterrissage d'aujourd'hui
Prédominamment, les fournisseurs d'outillage disent qu'ils voient deux types majeurs de matériaux dans les gros composants du train d'atterrissage d'aujourd'hui qui incluent soit le 300M, un acier à faible alliage très dur, soit le Ti-5553, un alliage de titane, connu pour sa résistance et sa trempabilité.
Sur les avions commerciaux, Boeing et Airbus utilisent chacun ces deux matériaux, mais ça dépend des exigences de charge du modèle d'avion, dit Scott Causey, ingénieur d'application pour Seco Tools.
La plupart de ces types de matériaux sont utilisés sur toute variété de ces composants de train d'atterrissage incluant — la poutre de camion, les bras, les liens de torsion et la jambe, qui est aussi parfois appelée le « cylindre principal. »
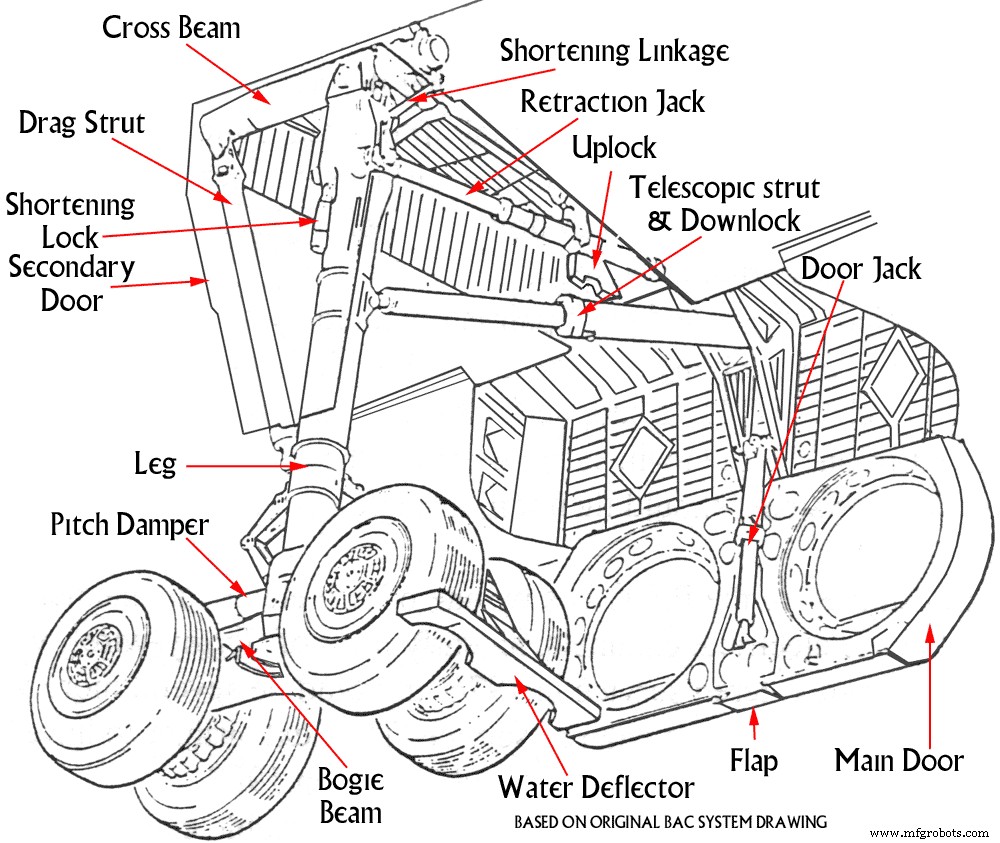
Source : Concordesst.com
Mais il y a d'autres matériaux utilisés dans d'autres composants du train d'atterrissage, incluant l'aluminium, l'acier allié 4340 et certains titanes, qui sont souvent trouvés dans les supports, bras et liens de train d'atterrissage, explique Causey.
Et il y a d'autres composants plus petits dans le train d'atterrissage, incluant brides, poches, trous alésoirs, trous alésés, et beaucoup de points de connexion, dit Mark Francis, ingénieur staff pour aérospatial et défense chez Kennametal. Par exemple, un trou pourrait faire 20 à 25 cm de diamètre et 90 cm de profondeur. Vous avez besoin d'outils et processus spécifiques pour accomplir la tâche.
« Un autre matériau qu'on voit pour des cas d'utilisation porte-avions très spécifiques est l'utilisation d'AerMet 100 — un acier haute résistance difficile à usiner » dit Francis. « Il peut supporter des charges d'impact élevées — pensez à la résistance à la fracture et la ténacité requises pour un atterrissage sur porte-avions sur la courte piste d'un porte-avions — tout en étant très résistant à la corrosion avec le sel et l'eau de l'océan. »
AerMet 100 est utilisé presque exclusivement sur les chasseurs destinés aux porte-avions.
 Avez-vous une question technique ? Demandez à l'équipe technique Métal MSC sur le forum.
Les zones les plus difficiles des composants de train d'atterrissage à usiner et fabriquer
Comme vous pouvez l'imaginer, les plus gros composants du train d'atterrissage peuvent être lents à usiner — notamment à cause de leur taille. Des pièces comme le cylindre principal et la poutre de camion, qui est communément appelée « poutre d'essieu, » peuvent s'étendre jusqu'à environ 7,5 mètres de hauteur.
D'autres pièces difficiles incluent le curseur, ou « cylindre intérieur, » dit Causey.
« Les alésages intérieurs sur ces pièces peuvent aller jusqu'à 1,8 mètre de long », dit Atul Sharma, ingénieur d'application aérospatial pour Seco Tools. « Ils sont très gros et longs. Et la tolérance peut être difficile à tenir quand on coupe. Le serrage peut être un défi. »
Tous les fabricants d'outils auxquels nous avons parlé l'ont rendu très clair : ces grosses pièces sont souvent lentes à usiner. Il y a une supposition que vous pouvez usiner les matériaux 300M à un grand nombre de pieds de surface par minute. Mais la réalité est que ces grosses pièces sont simplement trop lourdes et grandes — et elles nécessitent des fixations spécialisées pour garder les pièces de vibrer et tirer le maximum de l'outil de coupe.
Mais comparé à beaucoup de nickels, Waspalloys et matériaux Rene, ces matériaux acier et titane ne sont pas incroyablement difficiles, explique Bill Durow, responsable bureau projets ingénierie globale pour aérospatial, chez Sandvik Coromant.
« Dans beaucoup de cas, c'est l'échelle des composants. Ils sont massifs », dit Durow. « Et rien n'est uniforme. Ils ont souvent des formes bizarres, donc vous ne pouvez pas juste le jeter sur un tour nécessairement. Souvent, les fabricants aéronautiques utilisent une grande fraiseuse à aléser ou de grandes machines à portique, qui prennent beaucoup de temps. »
Les fabricants d'outils voient une tendance de certains fabricants aéronautiques s'éloigner des machines à portique et fraisage d'alésage vers l'usinage axe B et l'utilisation d'applications tour-fraise pour moins de mises en place et moins de fixations — et en effectuant du profilage 4-à-5-axes autour des pièces.
Mais cette méthode plus récente nécessite plus de programmation — et une nouvelle réflexion sur les géométries de coupe pour aider à booster les efficacités dans la production de train d'atterrissage. Il n'est pas rare que le train d'atterrissage prenne des mois à compléter de début à fin.
Quoi de neuf dans l'aérospatial ? Innovation en fabrication additive. Lisez « L'incroyable évolution de l'impression 3D dans l'aérospatial et défense.»
Usinage du train d'atterrissage dans le monde réel
Voici trois exemples de pièces et composants de train d'atterrissage réels en cours de fabrication où le bon outillage ou nouvelle approche a fait un impact.
Lien de torsion
Défi : Un client Seco Tools luttait avec un lien de torsion — une zone du train d'atterrissage qui couple les cylindres intérieur et extérieur ensemble — en coupant du matériau titane 10-2-3. Les temps de cycle étaient de 60 heures avec six mises en place distinctes. Le client était toujours très en retard dans la livraison des pièces et était sur le point de perdre son contrat avec un OEM.
Solution : Seco Tools a travaillé avec le client et partenaires pour adresser l'usinage du client à travers un partenariat avec DMG Mori. Seco Tools a aidé à trouver une approche toute neuve en partant de zéro avec dessins, modèles et outillage.
Résultat : Le client a réduit la fabrication de pièces et mises en place d'outillage de six à deux — et diminué les temps de cycle de 60 heures à 23 heures, soit 62 %. Ça a boosté la production et permis la livraison de pièces à temps. Finalement, la solution a permis au fabricant aéronautique de garder son contrat.
Outillage conçu pour le matériau
Défi : Un composant de train d'atterrissage forgé de 180 kg en Ti-5553 brûlait les outils pour un client Kennametal. Le client programmait un changement d'outil neuf toutes les 30 minutes. Une fois fini, cette pièce fait environ 95 kg. Mais ce matériau titane avait une couche alpha qui était difficile à percer.
Solution : Kennametal a utilisé des fraises avec un design d'hélice avec inserts 8 faces et forets conçus spécifiquement pour ce grade de titane spécifique et dur.
Résultat : Le temps d'ébauche est passé de 25 heures à 15 heures. Le temps de cycle a été réduit de 40 %. La durée de vie d'outil a été boostée de 300 % : Les outils durent maintenant 120 minutes avant qu'un nouveau bord de coupe soit nécessaire.
Une approche fraîche en utilisant un outil existant
Défi : Des pièces pour composants de train d'atterrissage avaient beaucoup de mouvements 5 axes et d'outil comme un outil en place ramassait l'arrière de l'insert — et cassait la vis car la fraise avait un verrou à œil pour la garder serrée. Le client aérospatial devait arrêter sa production trop souvent, car les pièces nécessitaient trop d'intervention manuelle et de surveillance. Les choses allaient trop lentement.
Solution : Sandvik Coromant a appliqué un outil originellement conçu pour l'usinage d'aubes en fraisage horizontal et l'a appliqué à cette application verticale — et a suggéré le rampage ou « guérison » de l'outil pour qu'il soit relevé d'un tout petit peu, deux à trois degrés, pour éviter la coupe arrière de l'outil. Il a aussi utilisé des techniques pour bossage arrondi et ça a très bien marché.
Résultat : Sécurité de processus. Le mouvement d'insert est parti. Les vis d'insert ne cassaient plus. Et le client a pu arrêter de surveiller le processus et passer à un environnement de production plus « lights-out ». Les opérateurs pouvaient travailler sur plusieurs machines simultanément.
Comment gérez-vous la réduction du temps de cycle dans votre fabrication aérospatiale ? Parlez à vos pairs sur le forum usinage métal. [inscription requise]
Technologie industrielle
- Fabrication additive de matériaux composites : faire progresser l'aérospatiale et la défense
- Naviguer dans les risques multiples de l'aérospatiale et de la défense
- Comment l'impression 3D révolutionne l'aérospatiale et la défense
- Optimiser le perçage et fraisage des composites CFRP dans l'aérospatial
- Débloquer la croissance des revenus pour les OEM Aéronautique & Défense via la transformation digitale pilotée par l'IIoT
- Quatre défis clés façonnant l'industrie des OEM Aéronautique & Défense
- Naviguer les défis de l'Industrie 4.0 dans la fabrication Aéronautique & Défense
- Composants PCB Essentiels et Leurs Applications : Comment Ils Pilotent l'Électronique Moderne
- Tendances du marché aérospatial et composants d'avions de précision