



Résoudre l'ondulation induite par les vibrations dans les opérations de rectification
Dans une opération de rectification de production, l'ondulation sur la surface de la pièce est un indice potentiel que la machine ou le processus a développé un problème de vibration. L'effet peut être vu lors de l'inspection, ou s'il y a une étape de rodage ou de polissage, l'effet peut être vu dans le temps accru passé à enlever les ondes. Selon Saint-Gobain Abrasives, fabricant de meules Norton, c'est le point où les ateliers tentent presque toujours de résoudre le problème de vibration en apportant un changement simple au processus. Et ce changement simple pourrait être une assez bonne approche.
En effet, ces ondes sur la surface, souvent appelées chatter, pourraient indiquer la solution appropriée. Sur une pièce usinée sur une rectifieuse plane, par exemple, la fréquence de vibration (cycles par minute) est égale à la vitesse de travail (pouces par minute) divisée par la distance entre deux marques de chatter consécutives (pouce). Trouvez la fréquence de vibration en utilisant cette relation, et si elle correspond à la vitesse de rotation de la broche de rectification, alors cela indique que la meule, les brides de meule ou la broche de rectification est un coupable probable. Changez la meule, serrez les boulons de bride, ou peut-être changez simplement de vitesse, et cela pourrait suffire à guérir ou contrôler le problème de vibration.
Expand Expand 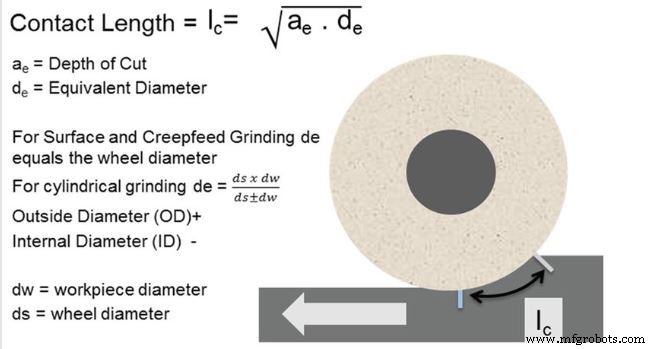 Comment calculer la longueur de contact pour le filtrage par longueur de contact.
Mais dans d'autres cas — certains impliquant d'autres parties de la machine, certains impliquant la fréquence naturelle du système — une solution simple n'est pas suffisante pour traiter adéquatement le problème. Dans ces cas, la meilleure réponse est de faire réviser la machine, en réparant l'élément de machine défaillant qui permet à la vibration d'affecter la pièce. Mais la révision prend du temps et signifie mettre la machine hors production. Pour les ateliers qui doivent continuer à court terme, les chercheurs ont prouvé un processus pour surmonter les effets des vibrations sans compromettre la productivité et sans arrêter la machine pour le moment.
Ce qui suit est dérivé d'un article sur une technique appelée « filtrage par longueur de contact » écrit par les ingénieurs d'applications corporatives de Saint-Gobain, John Hagan et Mark Martin. En réduisant l'avance de travail tout en augmentant la profondeur de coupe, les effets de vibrations sévères peuvent être éliminés sans aucun effet net sur la productivité globale.
Grand rapport roue-pièce
Le but du filtrage par longueur de contact est d'obtenir une longueur de contact roue-pièce très grande par rapport à la longueur d'onde de la surface affectée par les vibrations. Lorsque la première est assez élevée par rapport à la seconde, la meule enlève efficacement les pics liés aux vibrations de la pièce, lissant la surface même si les vibrations se produisent encore. Lorsque la profondeur de coupe est augmentée du même multiple que l'avance est diminuée, le taux d'enlèvement de matière (et donc la productivité) peut rester le même.
La profondeur de coupe contrôle la longueur de contact. Évidemment, l'augmentation de la longueur de contact doit éviter les effets défavorables tels que la brûlure du matériau, la déformation de la pièce, etc. La profondeur de coupe de la meule est augmentée à un niveau qui est élevé par rapport aux conditions de coupe standard mais évite encore ces effets néfastes.
Pendant ce temps, l'avance (ou vitesse de travail) contrôle la longueur d'onde des marques de vibration dans la pièce. Une vitesse de travail plus lente raccourcit la longueur d'onde.
Le filtrage par longueur de contact commence à obtenir une surface lisse lorsque le double de la longueur de contact roue-pièce dépasse la longueur d'onde du chatter, ou de l'ondulation de surface. En d'autres termes, la condition requise pour la réduction de l'amplitude du chatter est...
2 x Longueur de contact (lc) ≥ Longueur d'onde du chatter (λchatter)
...où les deux figures ci-dessus définissent la Longueur de contact (lc) et la Longueur d'onde du chatter (λchatter).
La technique ne marchera pas toujours, disent les chercheurs. Il ne sera pas possible dans chaque processus d'obtenir la longueur d'onde de vibration assez basse ou la longueur de contact assez haute. Dans ces cas, la seule solution restante est celle qui doit être effectuée de toute façon, à savoir, prendre le temps d'identifier et de corriger la cause sous-jacente de la vibration. Voir la barre latérale pour un cas où le filtrage par longueur de contact a été efficace pour usiner une surface lisse malgré des vibrations extrêmes.
Cet article a été écrit par Peter Zelinski, rédacteur en chef de Modern Machine Shop et est apparu à l'origine dans l'édition de décembre 2018. Il a été reproduit avec permission.
Technologie industrielle
- Maîtriser le dressage et le tournage des meules : Techniques de précision pour l'industrie
- Comprendre les machines à rectifier : définitions, types et applications
- Le rectification électrochimique (ECG) : fonctionnement et avantages
- Rodage (Honing) : Définition, processus, outillage et applications
- Découvrez Comment le Rectification de Surface & Cylindrique Interne Boost Efficacité & Qualité
- Services de rectification de surface de précision : processus expert et qualité
- Maîtriser la rectification de surface : principes clés pour une finition supérieure
- Rectification de surface expliquée : avantages et applications pour la fabrication
- Rectifieuse de surface rotative : finition de surface de précision pour une qualité supérieure