



Maîtriser l'usinage à grand porte-à-faux : stratégies pour surmonter les défis actuels
Un certain nombre de tendances actuelles en fabrication amplifient la difficulté de créer des alésages de précision et d'effectuer des opérations de tournage avec des outils à longueur étendue. La demande pour des tolérances plus serrées et une répétabilité sans faille grandit continuellement. De nouveaux matériaux de pièce haute performance sont plus difficiles à usiner, augmentant les contraintes dans le système d'usinage. Pour gagner du temps et de l'argent, les fabricants consolident plusieurs pièces en pièces monolithiques uniques qui nécessitent l'usinage d'alésages profonds et le tournage de composants complexes sur machines-outils multitâches.
Les fabricants cherchant à surmonter ces défis doivent étudier tous les éléments de leurs systèmes d'usinage et appliquer des techniques et outils qui assureront le succès. Parmi les éléments clés sont la stabilité machine, le portage d'outil, le bridage de pièce et la géométrie d'outil de coupe. En général, un bridage solide, un outillage rigide et une application d'outil soignée constituent la base fondamentale pour des processus d'alésage et de tournage à grand porte-à-faux précis et productifs.
Les producteurs de pétrole et gaz, génération d'énergie et composants aérospatiaux sont des candidats privilégiés pour l'outillage et techniques mis à jour car ils traitent régulièrement de grosses pièces complexes avec des caractéristiques nécessitant l'utilisation d'outils à longueur étendue. Beaucoup de ces pièces sont faites d'alliages durs qui sont difficiles à usiner et produisent ainsi des forces de coupe élevées génératrices de vibrations. En général, presque tout fabricant peut bénéficier d'une amélioration de productivité et réduction de coûts dans les opérations d'alésage à grand porte-à-faux.
DÉFLEXION ET VIBRATION
L'alésage profond se distingue des autres opérations de coupe en ce que l'arête de coupe opère dans l'alésage à une distance étendue de la connexion à la machine. Les opérations de tournage interne à grand porte-à-faux présentent des conditions similaires, et ces deux opérations d'alésage et tournage peuvent impliquer des trous avec coupes interrompues, comme c'est le cas sur des pièces comme les corps de pompe ou compresseur. La quantité de porte-à-faux d'outil résultante est dictée par la profondeur du trou et peut résulter en la déflexion de la barre d'alésage ou de l'outil de tournage à longueur étendue.
La déflexion amplifie les forces changeantes dans un processus de coupe et peut causer vibration et chatter qui dégradent la qualité de surface de pièce, usent ou cassent rapidement les outils de coupe et endommagent les composants de machine-outil, comme les broches, et causent le besoin de réparations coûteuses et de longs temps d'arrêt. Les forces variables résultent des déséquilibres de composants machine, du manque de rigidité du système ou de la vibration sympathique d'éléments du système d'usinage. Les pressions de coupe changent aussi alors que l'outil est périodiquement chargé et déchargé pendant que les copeaux se forment et se brisent. Les effets négatifs des vibrations d'usinage incluent : mauvaise finition de surface, dimensions d'alésage inexactes, usure rapide d'outil, taux d'enlèvement de matière réduits, coûts de production augmentés et dommages aux porte-outils et machines-outils.
RIGIDITÉ MACHINE ET BRIDAGE DE PIÈCE
L'approche de base pour contrôler la vibration dans les opérations d'usinage implique de maximiser la rigidité des éléments du système d'usinage. Pour restreindre les mouvements indésirables, une machine-outil devrait être construite avec des éléments structurels rigides et lourds renforcés avec du béton ou autre matériau absorbant les vibrations. Les paliers et bagues de machine doivent être serrés et solides.
Les pièces doivent être localisées avec précision et tenues solidement dans la machine-outil. Les montages devraient être conçus avec simplicité et rigidité comme préoccupations principales, et les serrages devraient être localisés aussi près que possible des opérations de coupe. D'un point de vue pièce, les pièces à parois minces ou soudées et celles avec des sections non supportées sont sujettes à la vibration quand usinées. Les pièces peuvent être redesignées pour améliorer la rigidité, mais de tels changements de conception peuvent ajouter du poids et compromettre la performance du produit usiné.
PORTAGE D'OUTIL
Pour maximiser la rigidité, une barre d'alésage ou de tournage doit être aussi courte que possible mais rester assez longue pour usiner toute la longueur de l'alésage ou composant. Le diamètre de la barre d'alésage devrait être le plus grand possible qui rentrera dans l'alésage et permettra encore une évacuation efficace des copeaux coupés.
Comme les copeaux se forment et se brisent, les forces de coupe montent et descendent. Les variations de force deviennent une source additionnelle de vibration qui peut interagir en sympathie avec le mode naturel de vibration du porte-outil ou de la machine et devenir auto-entretenue ou même augmenter. D'autres sources de telles vibrations incluent des outils usés ou ceux ne prenant pas une passe assez profonde. Ces derniers causent l'instabilité de processus, ou résonance qui se synchronise aussi avec la fréquence naturelle de la broche d'une machine ou de l'outil pour alors générer des vibrations indésirables.
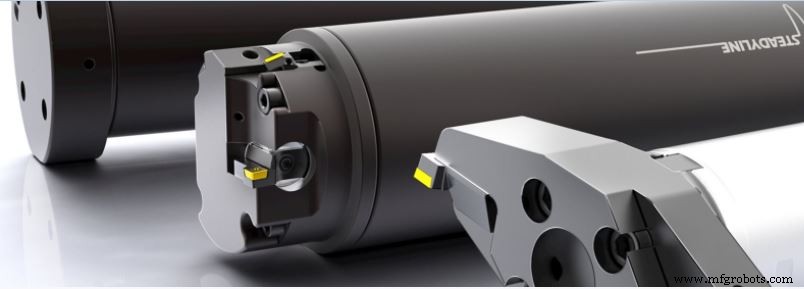
Une barre d'alésage ou de tournage à long porte-à-faux peut déclencher la vibration dans un système d'usinage. L'approche de base au contrôle de vibration inclut l'utilisation d'outils courts, rigides. Plus le rapport de longueur de barre sur diamètre (L/D) est grand, plus la chance que la vibration se produise est grande.
Différents matériaux de barre fournissent différents comportements de vibration. Les barres en acier sont généralement résistantes aux vibrations jusqu'à un rapport longueur/diamètre de barre (L/D) de 4:1. Les barres en métal lourd faites d'alliages de tungstène sont plus denses que l'acier et peuvent gérer des rapports L/D de barre dans la gamme de 6:1. Les barres en carbure massif fournissent une rigidité plus haute et permettent des rapports L/D de barre jusqu'à 8:1, avec le désavantage possible d'un coût plus élevé, surtout où une barre de grand diamètre est requise.
Une façon alternative d'amortir les vibrations implique une barre accordable. La barre comporte un amortisseur de masse interne conçu pour résonner hors phase avec la vibration indésirable, absorber son énergie et minimiser le mouvement vibratoire. Le système Steadyline® de Seco Tools (voir encadré), par exemple, présente un amortisseur de vibration pré-réglé consistant en une masse d'amortisseur faite de matériau haute densité suspendue à l'intérieur du corps de porte-outil via des éléments absorbants radiaux. La masse d'amortisseur absorbe la vibration immédiatement quand elle est transmise par l'outil de coupe au corps de la barre.
Un contrôle de vibration d'outillage actif plus complexe et coûteux peut prendre la forme de dispositifs activés électroniquement qui sentent l'existence de vibration et utilisent des actionneurs électroniques pour produire un mouvement secondaire dans le porte-outil pour annuler le mouvement indésirable.
MATÉRIAU DE PIÈCE
Les caractéristiques de coupe du matériau de pièce peuvent contribuer à la génération de vibration. La dureté du matériau, une tendance au bord rapporté ou à l'écrouissage, ou la présence d'inclusions dures altèrent ou interrompent les forces de coupe et peuvent générer des vibrations. Dans une certaine mesure, l'ajustement des paramètres de coupe peut minimiser les vibrations lors de l'usinage de certains matériaux.
GÉOMÉTRIE D'Outil DE COUPE
L'outil de coupe lui-même est sujet à la déflexion tangentielle et radiale. La déflexion radiale affecte la précision du diamètre d'alésage. Dans la déflexion tangentielle, l'insert est forcé vers le bas loin de la ligne centrale de la pièce. Surtout lors de l'alésage de petits trous de diamètre, le diamètre interne courbé du trou réduit l'angle de dépouille entre l'insert et l'alésage.
La déflexion tangentielle poussera l'outil vers le bas et loin de la ligne centrale du composant usiné, réduisant l'angle de dépouille. La déflexion radiale réduit la profondeur de coupe, affectant la précision d'usinage et modifiant l'épaisseur de copeau. Les changements de profondeur de coupe altèrent les forces de coupe et peuvent résulter en vibration.
Les caractéristiques de géométrie d'insert incluant le rake, l'angle de dépouille et le rayon de nez peuvent soit amplifier soit amortir la vibration. Les inserts à rake positif, par exemple, créent moins de force de coupe tangentielle. Mais la configuration d'angle de rake positif peut réduire le dégagement, ce qui peut mener à du frottement et de la vibration. Un grand angle de rake et un petit angle d'arête produisent une arête de coupe tranchante, ce qui réduit les forces de coupe. Cependant, l'arête tranchante peut être sujette à des dommages d'impact ou une usure inégale, ce qui affectera la finition de surface de l'alésage.
Un petit angle de dépouille d'arête de coupe produit de plus grandes forces de coupe axiales, tandis qu'un grand angle de dépouille produit de la force dans la direction radiale. Les forces axiales ont un effet limité sur les opérations d'alésage, donc un petit angle de dépouille peut être désirable. Mais un petit angle de dépouille concentre aussi les forces de coupe sur une plus petite section de l'arête de coupe qu'un grand angle de dépouille, avec un effet négatif possible sur la durée de vie d'outil. En plus, l'angle de dépouille d'un outil affecte l'épaisseur de copeau et la direction d'écoulement du copeau.
Le rayon de nez d'insert devrait être plus petit que la profondeur de coupe pour minimiser les forces de coupe radiales.
CONTRÔLE DES COPEAUX
L'évacuation des copeaux coupés de l'alésage est un enjeu clé dans les opérations d'alésage. La géométrie d'insert, les vitesses de coupe et les caractéristiques de coupe du matériau de pièce influencent tous le contrôle des copeaux. Les copeaux courts sont désirables en alésage car ils sont plus faciles à évacuer de l'alésage et minimisent les forces sur l'arête de coupe. Mais les géométries d'insert hautement contourées conçues pour briser les copeaux ont tendance à consommer plus de puissance et peuvent causer de la vibration.
Les opérations destinées à créer une bonne finition de surface peuvent nécessiter une faible profondeur de coupe qui produira des copeaux plus fins qui amplifient le problème de contrôle des copeaux. Augmenter l'avance peut briser les copeaux mais peut augmenter les forces de coupe et générer du chatter, ce qui peut affecter négativement les finitions de surface. Des avances plus élevées peuvent aussi causer des bords rapportés lors de l'usinage d'aciers au carbone bas, donc des avances de coupe plus élevées avec une alimentation interne en réfrigérant optimale peut être une solution de contrôle de copeaux lors de l'alésage de ces alliages d'acier plus malléables.
CONCLUSION
L'alésage profond et le tournage avec outils à longueur étendue sont des opérations de coupe de métal communes et essentielles. Réaliser ces processus efficacement nécessite l'évaluation du système d'usinage dans son ensemble pour s'assurer que les multiples facteurs impliqués dans la minimisation de la vibration et l'assurance de la qualité de produit travaillent ensemble pour atteindre la productivité et la rentabilité maximales.
Précédemment publié sur le site d'actualités de SECO.
Technologie industrielle
- Usinage 3 axes vs 5 axes : Ce qu'il faut savoir
- Machines déséquilibrées : le problème silencieux que tout atelier doit résoudre
- Maîtriser le tournage dur : surmonter les défis avec l'outillage avancé
- Maîtriser l'usinage du titane : sélectionner les meilleurs outils de fraisage pour superalliages
- Autonomiser les machinistes : inspection de surface en cours de processus pour une qualité produit supérieure
- Maximisez votre succès en usinage haute performance : pourquoi les porte-outils sont déterminants
- Pourquoi les fluides de coupe sont cruciaux pour le succès de l'usinage : durée outil, finition et efficacité
- Usinage CNC 5 axes : précision, efficacité et liberté de conception
- Broches de machine-outil : le composant central pilotant la fabrication de précision