



Stratégies d'outillage innovantes pour un usinage supérieur de la fonte
Ce matériau difficile fait des demandes uniques sur les outils de coupe, mais une combinaison de R&D, tests en laboratoire et résultats d'applications réelles mène à des solutions efficaces.
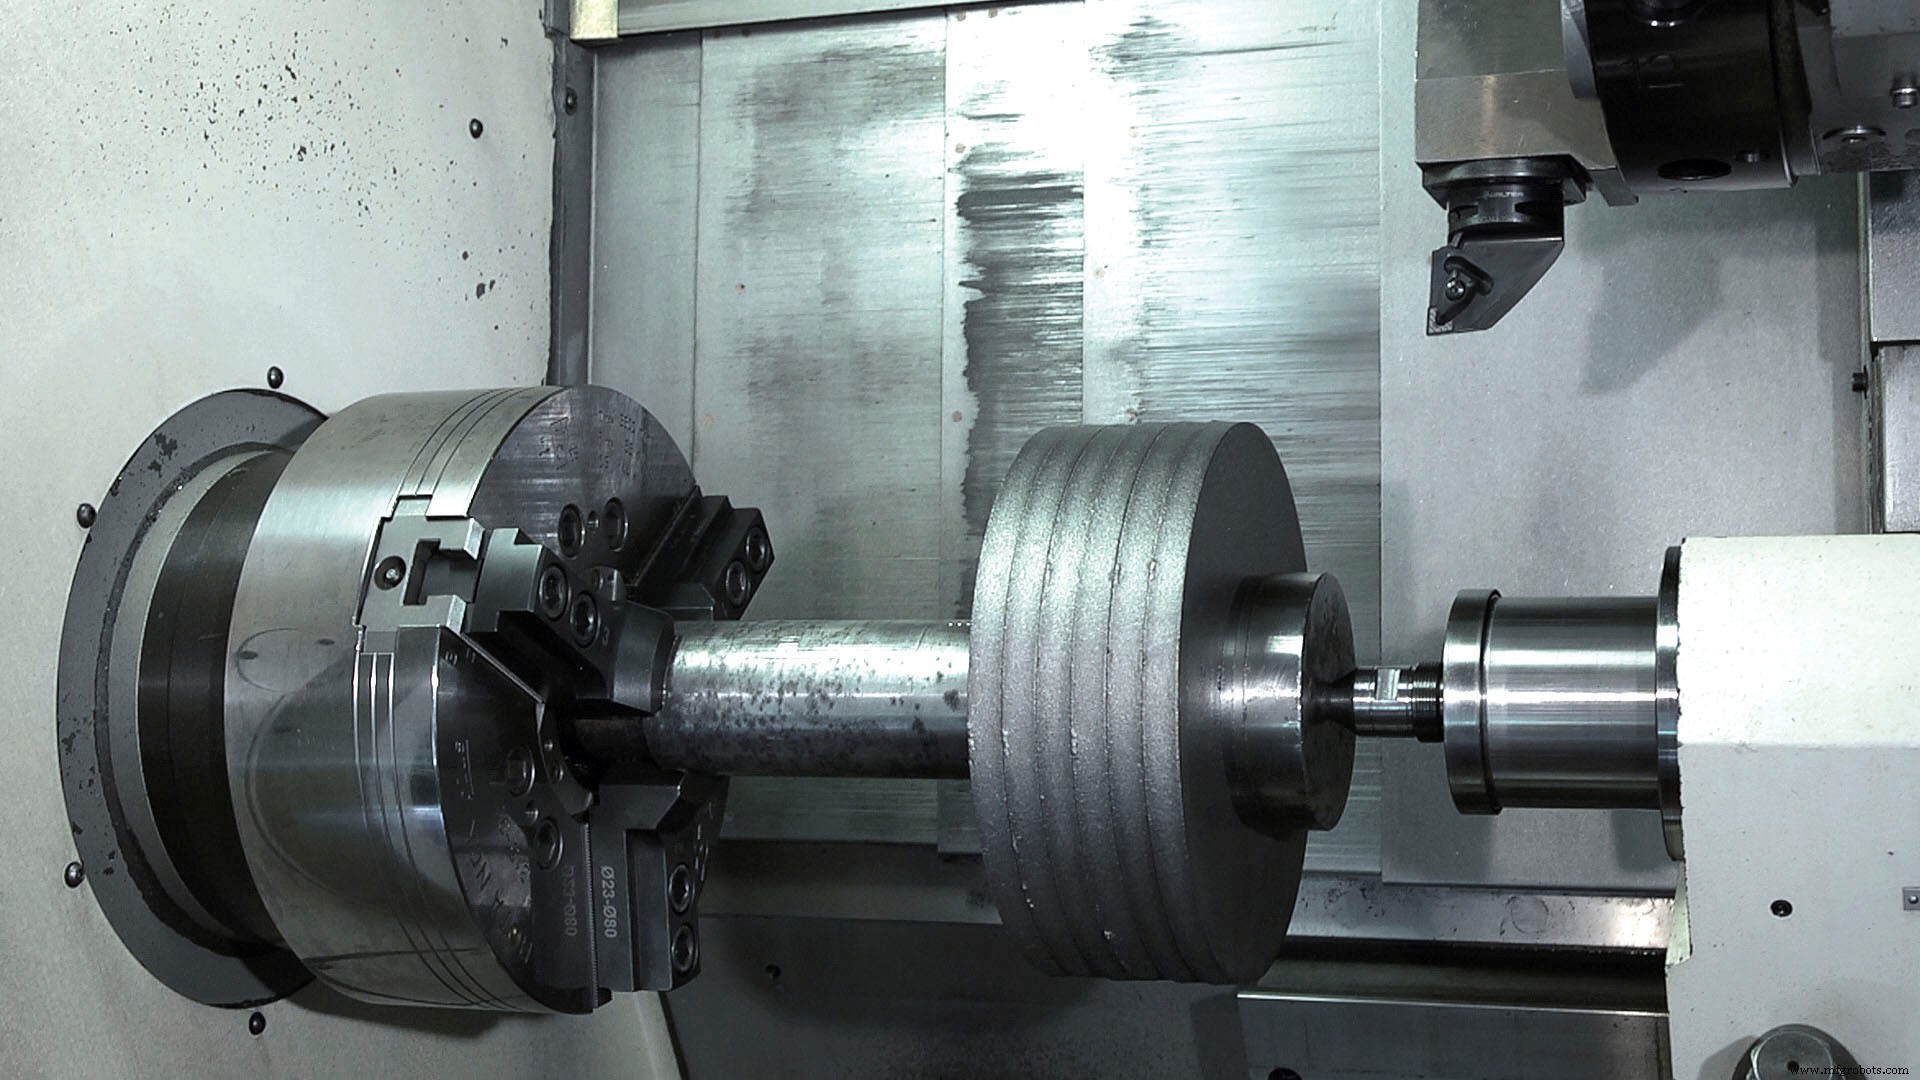
La fonte reste l'un des matériaux les plus durs à usiner. C'est principalement parce qu'elle a des incohérences dans sa composition et sa structure varie, particulièrement sur la surface extérieure. Cela mène à des variations significatives d'usinabilité. Des coupes interrompues ou des conditions machine instables peuvent aussi devoir être prises en considération lors de l'usinage de la fonte. Ces facteurs sont particulièrement difficiles pour les outils de coupe, surtout pour les outils d'ébauche utilisés en production de grand volume, où la durée de vie d'outil et la fiabilité du processus ont une grande influence sur les coûts.
La fonte est encore lourdement utilisée, malgré l'utilisation accrue d'alliages légers. L'essor des alliages légers signifie, par exemple, que les blocs moteurs dans les voitures petites et moyennes aujourd'hui sont souvent faits d'aluminium. Cependant, dans les voitures plus grandes avec des moteurs plus gros d'environ deux litres ou plus, les blocs moteurs en aluminium auraient besoin d'être considérablement plus grands. Dans ce cas, la fonte permet des parois plus minces et un moteur plus compact. C'est un facteur important particulièrement pour les moteurs montés transversalement.
La question « fonte ou aluminium » ne s'applique pas aux moteurs diesel ou véhicules commerciaux. Dans ce domaine, il n'y a pas de compétition à cause des effets d'amortissement des vibrations de la fonte, normalement sous forme de fonte graphite compacté. Sa résistance se situe entre celle de la fonte grise et de la fonte ductile.
« L'usinage de la fonte est un domaine d'application très important pour nous », dit Gerd Kussmaul, responsable produit senior pour le tournage chez Walter. C'est un sentiment partagé par d'autres grandes entreprises d'outillage, surtout ces dernières années, alors que l'industrie auto a poussé pour des façons plus efficaces et fiables d'usiner ce matériau vital mais difficile. « Dans ce domaine, nous avons plusieurs secteurs de focus, comme l'industrie automobile, l'industrie générale et la construction, avec des composants tels que blocs moteurs, moyeux de roue, pompes, et carters de différentiel ou de boîte de vitesses », a-t-il ajouté.
L'utilisation de la fonte pour permettre des parois de moteur plus minces a été mentionnée plus tôt. L'usinage de ces parois plus minces, cependant, induit typiquement des vibrations. C'est pourquoi des outils à la fois doux en coupe et robustes sont nécessaires. Pour atteindre ce mélange, ces outils doivent avoir certaines caractéristiques, la première étant un revêtement haute performance. Pourquoi ?
« Le revêtement doit avoir une microstructure optimisée qui permet une résistance à l'usure thermique accrue, et fournit une durée de vie d'outil et des vitesses de coupe maximales », répond-il. « En plus, un traitement de surface spécial qui convertit les contraintes de traction dans le revêtement en contraintes de compression. » Cela est conçu pour augmenter la ténacité du matériau d'outil de coupe, ce qui booste la fiabilité de l'arête de coupe, particulièrement lors de l'usinage de calamine de coulée. La résistance à l'usure et la ténacité sont donc plus grandes qu'avec les revêtements conventionnels.
Kussmaul souligne que la géométrie d'insert appropriée est aussi cruciale car la macro et microgéométrie d'une arête de coupe ont une influence significative sur la formation de copeau et, donc, sur les forces de coupe résultantes. Choisir la bonne géométrie pour l'application, de préférence une avec surface de contact rectifiée pour assurer un assise sécurisée de l'insert indexable, est crucial. « Un revêtement avancé ensemble avec les géométries optimisées et les nouveaux grades de matériau d'outil de coupe d'aujourd'hui peuvent mener à une performance de coupe maximale et une augmentation de la durée de vie d'outil jusqu'à 75 pour cent », dit-il.
Multiples arêtes pour le fraisage
Peut-être la majorité des pièces rencontrées dans l'usinage de la fonte, et généralement aussi les plus grandes, sont cubiques en forme et sont donc un travail pour une fraiseuse ou centre d'usinage. Une des opérations les plus communes est le fraisage de face de surfaces de joint et de fixation, comme les surfaces de culasse sur blocs moteurs.
« Dans l'industrie automobile, il est important de traiter autant de surfaces que possible dans le temps le plus court et avec fiabilité de processus. De grandes fraises à surfacer avec multiples arêtes de coupe sont requises pour les taux d'enlèvement de matière appropriés », dit Wolfgang Vötsch, spécialiste fraisage en gestion de produit chez Walter.
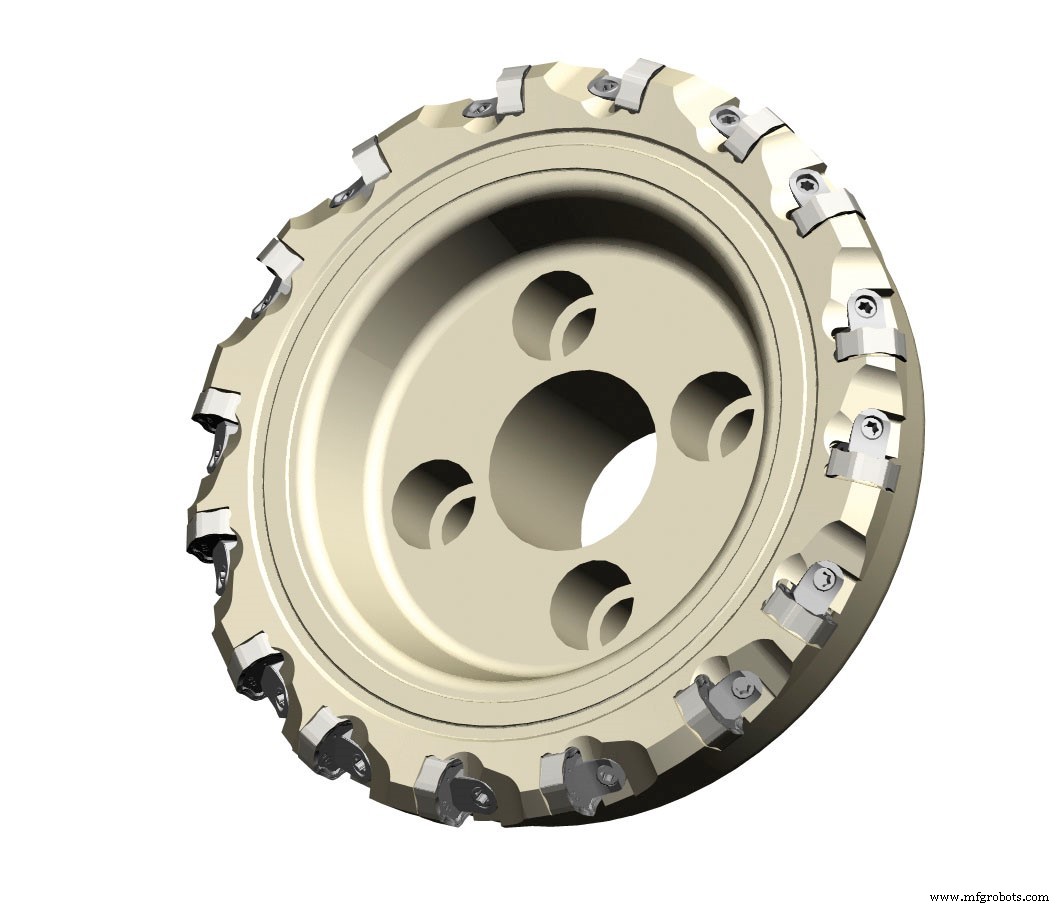
Vötsch pointe vers le F4045 de sa compagnie comme exemple premier du type d'outil requis pour maximiser la productivité et la fiabilité de processus en usinage de fonte. Les inserts du F4045 fournissent 14 arêtes de coupe utilisables car les inserts indexables symétriques ne sont pas seulement indexés radialement, mais aussi réversibles. Ces caractéristiques font un coupeur de fonte hautement efficient, qui réduit les coûts d'arête de coupe. En plus, une géométrie globale positive fournit des forces de coupe basses et une consommation d'énergie réduite.
Une autre caractéristique désirable dans une fraise à surfacer est un système de serrage par coin d'insert pour que l'insert indexable puisse être monté précisément et sécurisé dans son siège. Avec ce design, le coin de serrage pivote sur le côté après juste quelques tours de la vis de serrage pour permettre un accès rapide et facile à l'insert indexable.
« La manipulation est d'une importance cruciale pour un outil avec beaucoup d'arêtes de coupe utilisables », explique Vötsch. « Si les inserts indexables ne peuvent pas être tournés ou indexés rapidement et facilement à la main, beaucoup de temps précieux est perdu. »
Technologie industrielle
- Poêles en fonte : histoire, conception et innovations modernes
- Trelleborg s'associe à Innovate Composites pour étendre la distribution matériaux outillage en Nouvelle-Zélande
- Guide Expert du Soudage de la Fonte : Techniques Éprouvées pour des Joints Solides et Durables
- 7 principes essentiels pour une performance d'usinage optimale
- Fer forgé vs fonte : différences clés expliquées
- Prototypage rapide pour l'usinage de précision : vitesse et précision
- L'usinage de précision expliqué : terminologie clé et techniques
- Outils de coupe haute performance pour l'usinage de précision
- Moulages en fonte : fondamentaux et importance industrielle