



Booster l'efficacité : Passer de l'EDM au fraisage CNC pour l'outillage de moulage
Lire cet article en : Deutsch (Allemand)
De nombreux procédés de fabrication différents sont utilisés pour fabriquer l'outillage pour la fabrication de moules. La plupart de la fabrication de moules implique le fraisage CNC ou le traitement soustractif de la matière. D'autres opérations que le fraisage sont utilisées, y compris la fabrication additive et les opérations EDM.
Les fabricants d'aujourd'hui sont sous pression pour créer des pièces plus vite que jamais. Bien que la fabrication EDM soit valide dans de nombreux cas, il est important d'explorer si certains cas peuvent être remplacés par des méthodes plus rapides, telles que l'usinage CNC.
Qu'est-ce que l'EDM ?
EDM signifie Électroérosion (Electrical Discharge Machining), parfois appelée « usinage par étincelles » ou « EDM d'enfonçage ». C'est là où un courant électrique est passé à travers une électrode dans un milieu diélectrique. L'électrode est faite dans la forme de la matière qui doit être enlevée de l'outillage de moule. L'étincelle érode la matière pour former la forme finale désirée. Les frères Lazarenko ont développé l'EDM comme procédé en Union soviétique pendant la Seconde Guerre mondiale.
Les électrodes sont généralement faites de graphite de carbone. Cependant, le cuivre, le laiton, les alliages de cuivre et d'autres matériaux peuvent être utilisés comme électrode. Les électrodes doivent généralement être fabriquées avant de pouvoir être utilisées dans une machine EDM.
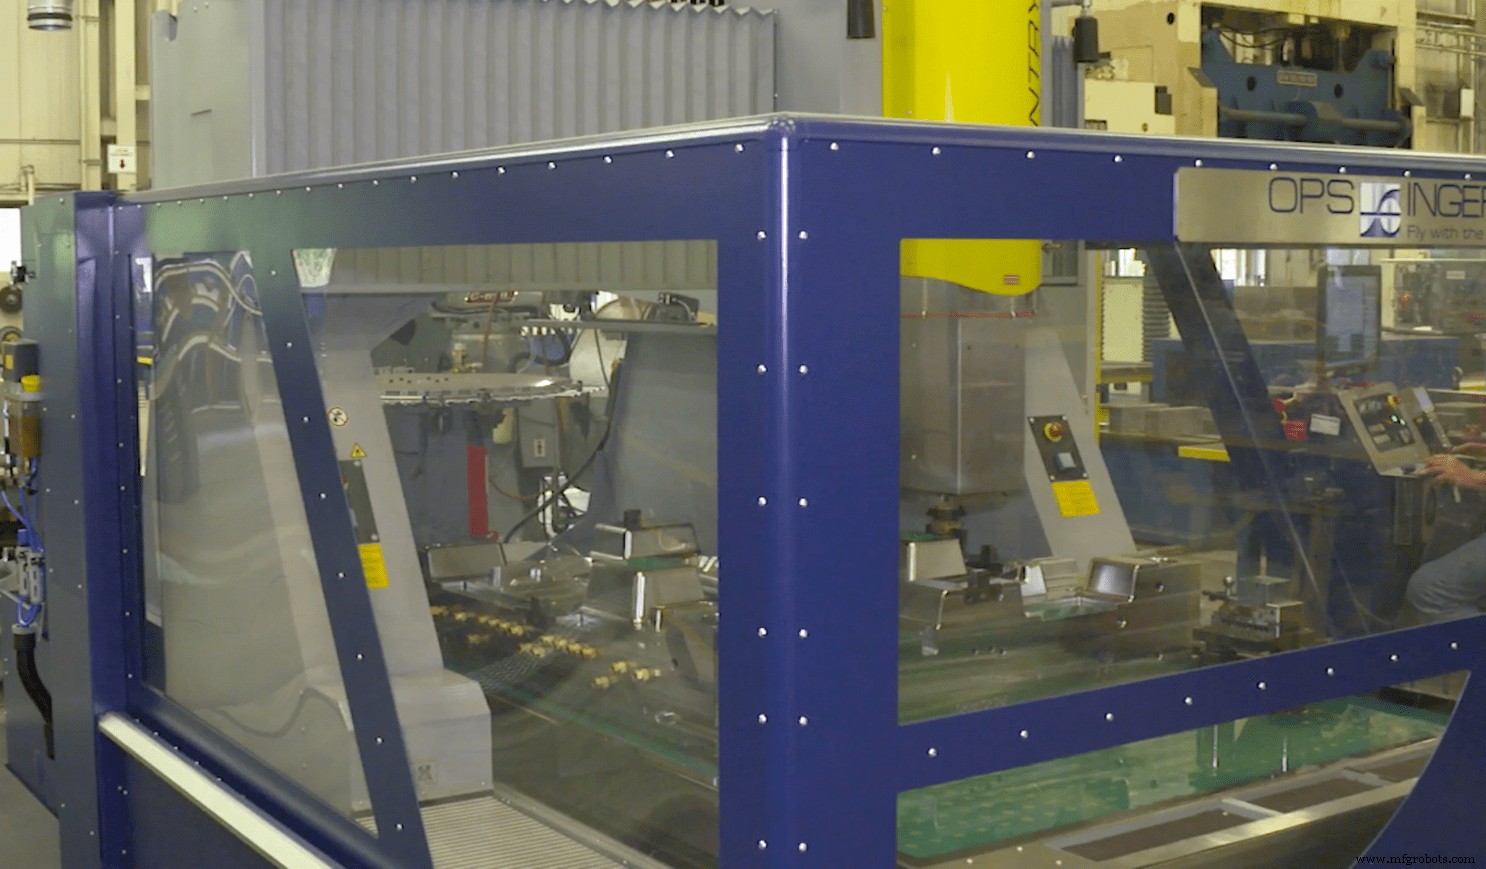
Cas d'utilisation pour l'EDM
Il y a eu quelques avantages perçus de longue date à l'utilisation de l'usinage EDM, notamment :
Coins intérieurs vifs
C'est l'un des plus grands avantages de la fabrication EDM : créer des coins intérieurs vifs qui autrement nécessiteraient un outillage CNC de très petits diamètres ou qui ne seraient tout simplement pas possibles sur une fraiseuse CNC.
Zones profondes du moule
Les procédés EDM étaient souvent utilisés au lieu du fraisage CNC car il n'était pas possible d'obtenir des outils de coupe assez profonds pour fraiser la forme correcte.
Géométrie très complexe
La sagesse conventionnelle veut que les formes complexes soient plus faciles à obtenir via la fabrication EDM.
Usinage de nervures
Les nervures dans les moules sont généralement minces et peuvent être assez profondes. Les opérations EDM sont souvent courantes dans ces zones spécifiques.
Opérations sans surveillance
Dans le passé, les ateliers étaient plus enclins à faire tourner une machine EDM d'enfonçage sans surveillance, plutôt qu'une fraiseuse CNC.
Quand la finition de surface EDM est spécifiée
La finition des opérations EDM est cohérente, sans scallops ou motifs de tourbillon d'usinage. Parfois, cette finition est spécifiée comme faisant partie de la pièce.
Inconvénients de l'utilisation de l'EDM
Un endroit où vous ne pouvez pas utiliser l'EDM est dans les zones de ZAT (Zones Affectées Thermiquement). Ce sont des zones, peut-être des zones de soudure, où la chaleur des opérations EDM causerait plus de problèmes qu'elles n'en résolvent.
En raison des empilements de tolérances des électrodes et des porte-outils, plus ne pas connaître la taille exacte de l'étincelle électrique, les zones nécessitant une haute précision sont souvent non adaptées à l'EDM.
L'EDM est lent
Le plus grand inconvénient de l'utilisation de l'EDM est que c'est un long processus. D'abord, vous devez utiliser la fraiseuse CNC pour fraiser l'électrode. Souvent, vous devrez fraiser plusieurs électrodes pour une opération EDM car elles s'érodent aussi, et il peut falloir plusieurs électrodes pour éroder une zone. Ensuite, vous avez le processus EDM, qui a des taux d'enlèvement de métal plus lents que le fraisage.
Non seulement le processus EDM est plus lent, mais vous devez encore utiliser une machine CNC pour fraiser une ou plusieurs électrodes avant de pouvoir utiliser la machine EDM. En plus, le fraisage d'électrodes en graphite crée beaucoup de poussière. Sans une fraiseuse CNC dédiée, avec un système d'aspiration haut de gamme, pour la poussière de graphite, vous avez un temps d'arrêt de la machine chaque fois que vous passez du fraisage de métal au carbone juste pour le nettoyage.
Si l'EDM fait partie de votre processus de fabrication et que vous voulez augmenter votre production pour rester compétitif, remplacer autant de travail EDM que possible par de l'usinage CNC est une façon de le faire.
Bien qu'il n'y ait peut-être pas grand-chose que le fraisage CNC puisse faire pour les coins intérieurs vifs, il y a du matériel et des logiciels plus récents qui atténuent les autres avantages que l'EDM offrait autrefois.
Fraisage de zones profondes
L'utilisation d'électrodes et d'un processus EDM était courante pour les zones profondes du moule, mais la croissance des fraiseuses CNC 5 axes dans la communauté des moulistes a changé ce paradigme. Pendant la fabrication de moules, la plupart des machines 5 axes opèrent en opération 3+2 axes, plutôt qu'en usinage 5 axes simultané complet.
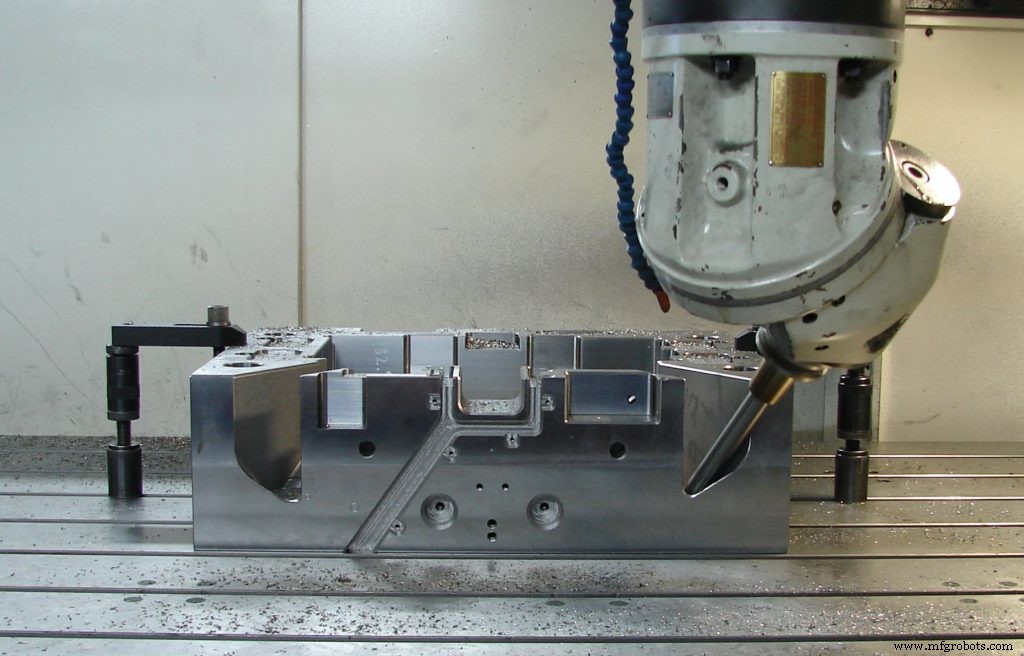
Les opérateurs et programmeurs peuvent rotater l'axe d'outil à autre chose que tout droit en Z et usiner des zones profondes sans avoir besoin d'opérations EDM. Heureusement, les logiciels FAO/CAO modernes comme Fusion 360 ont amélioré et simplifié les capacités d'usinage multi-axes, tout comme les machines elles-mêmes se sont améliorées. Tirer parti de Fusion 360 peut réduire les délais et vous aider à sortir les pièces plus rapidement.
Usiner avec succès des zones profondes avec l'usinage 3+2 ou 5 axes nécessite l'évitement de collision et la simulation de l'outil et du porte-outil, de la broche et d'autres parties de la machine qui pourraient potentiellement entrer en collision avec la pièce en cours de fraisage. Cette étape est généralement effectuée dans le système FAO comme Fusion 360 ou via un logiciel tiers de simulation et de vérification comme CAMplete.
Usinage de nervures
Fraiser des nervures dans un moule peut être difficile, car elles nécessitent un outillage avec de grands rapports LD (longueur sur diamètre). Ces outils sont plus susceptibles de se dévier, vibrer ou casser. De plus, l'évacuation des copeaux à l'intérieur de la nervure devient une considération importante.
Malgré les difficultés, le fraisage de nervures peut être considérablement plus rapide que l'utilisation de l'EDM pour les créer. Les systèmes FAO spécialisés qui incluent des fonctions particulièrement pour l'usinage de nervures facilitent le travail de les programmer. Ces programmes peuvent descendre en escalier le long de l'axe d'outil ou morpher ou suivre les contours de la nervure. Dans les deux cas, de faibles profondeurs de coupe axiales permettent un fraisage sûr des nervures.
En termes de ce qui est nécessaire côté CNC, l'outillage utiliserait normalement des porte-outils à retrait par chaleur pour la rigidité, et la fraise utilisée permettrait une bonne évacuation des copeaux, avec un arrosage fort ou de l'air pour aider à évacuer les copeaux.
Géométrie complexe
La géométrie complexe était autrefois une utilisation courante pour les processus EDM, mais beaucoup peuvent être remplacés par l'usinage. Cela est dû aux améliorations dans tous les domaines de l'usinage CNC :
- Les porte-outils à retrait par chaleur et d'autres technologies d'outillage offrent plus de rigidité
- Les machines de fraisage sont plus fluides avec des capacités d'usinage à haute vitesse intégrées et des opérations de lissage.
- Les logiciels de programmation FAO comme Fusion 360 ont plus d'options et de méthodes de programmation, y compris l'usinage de reste automatique, pour fraiser des formes compliquées.
Usinage sans surveillance
Bien qu'il semble effrayant de faire tourner une machine 5 axes chère sans surveillance, c'est exactement ce que font de nombreux ateliers avancés pour augmenter l'efficacité et améliorer le temps de fonctionnement de la fraiseuse. Bien sûr, plus les machines tournent, plus les pièces sortent vite et plus vous pouvez gagner de contrats.
Le logiciel de simulation pour l'usinage multi-axes mentionné précédemment peut aussi vérifier que les programmes sont sans collision et peuvent être exécutés sans surveillance. Des algorithmes peuvent changer automatiquement les outils de coupe par des neufs après une certaine quantité d'utilisation, permettant des temps d'exécution sans surveillance plus longs. Cela est particulièrement utile pour les grandes pièces.
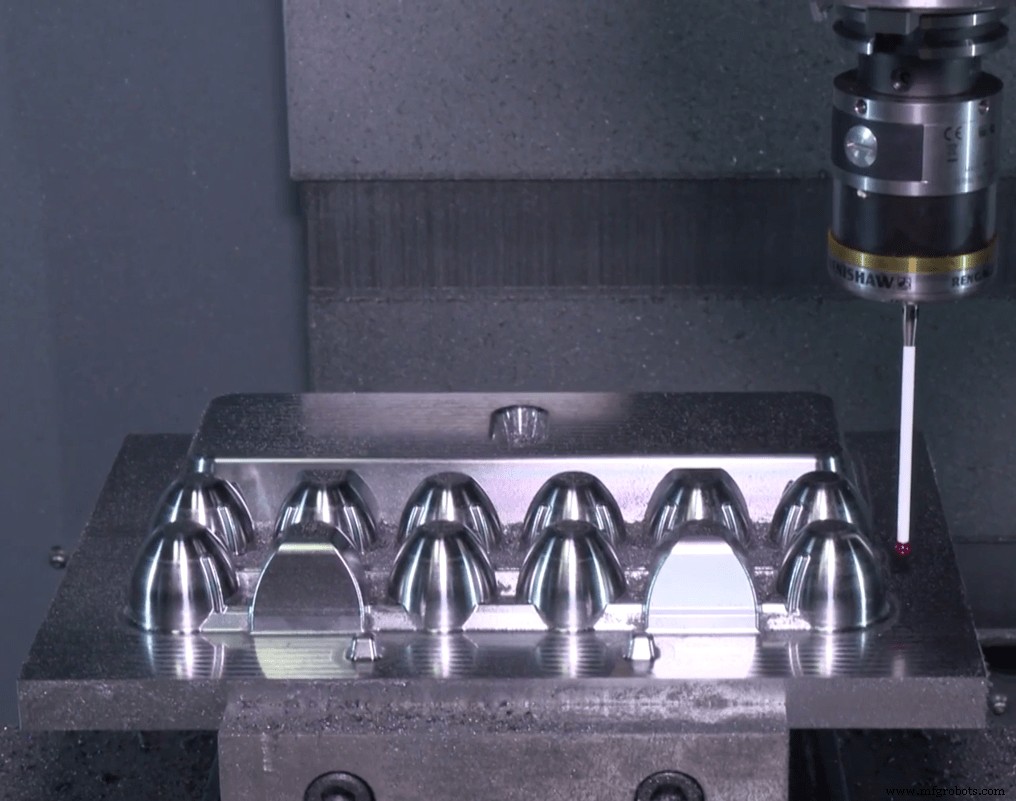
L'inspection est aussi une partie clé de l'usinage sans surveillance. Fusion 360 inclut des opérations d'inspection en processus intégrées pour que les caractéristiques clés puissent être palpees pour la taille afin que les pièces subséquentes restent dans les tolérances même si l'outil s'use. D'autres opérations arrêtent la machine si une caractéristique est trouvée hors tolérance en taille ou en position. Cela empêche les erreurs catastrophiques qui pourraient perturber la production.
Passer au fraisage CNC
Les opérations de fraisage dans la fabrication de moules offrent des taux d'enlèvement plus rapides que les opérations EDM. Passer des processus EDM peut vous aider à réduire les délais de livraison et à augmenter votre production. Les avancées dans le portage d'outils, les machines 5 axes et les logiciels de programmation FAO comme Fusion 360 ont permis de remplacer de nombreuses opérations EDM par une opération de fraisage CNC.
Êtes-vous prêt à faire le passage de la fabrication EDM au fraisage CNC ? En savoir plus sur la façon de maximiser vos machines avec Fusion 360.
Technologie industrielle
- Maîtriser le fraisage CNC : 4 conseils essentiels pour débutants
- Fabrication PCB à l'ère de la 5G : tendances et défis
- VDMA dévoile une feuille de route complète pour la fabrication additive et l'Industrie 4.0
- Booster l'efficacité de production avec des services d'usinage CNC avancés
- Fraisage CNC de précision pour surfaces courbes
- Fraisage et usinage CNC expliqués : applications et avantages clés
- Explorer les avantages de l'usinage CNC fraisage-tournage
- Meilleures machines EDM CNC pour usinage de précision
- Top 5 des techniques de fraisage CNC pour élever la précision de conception