



Prototypage rapide : définitions, procédés, types et techniques clés
Dans cet article, nous allons discuter du prototypage rapide, de ses techniques, technologies impliquées, processus complet et applications. Commençons par la définition.
Qu'est-ce que le prototypage rapide ?
Le prototypage rapide (RP) est le nom le plus courant donné à un ensemble de technologies apparentées utilisées pour fabriquer des objets physiques directement à partir de données CAO. Ces méthodes sont uniques en ce qu'elles ajoutent et lient les matériaux par couches pour former les objets.
Ces systèmes sont également connus sous les noms de fabrication additive, impression tridimensionnelle, fabrication de formes libres solides (SFF) et fabrication par couches. Les technologies additives d'aujourd'hui offrent des avantages dans de nombreuses applications par rapport aux méthodes soustractives classiques comme le fraisage ou le tournage.
Les capacités des techniques de prototypage rapide peuvent être listées comme suit :
- Réduire substantiellement le temps de développement de produit grâce à la création rapide de modèles 3D.
- Améliorer la communication (visualisation) au sein d'équipes de conception multidisciplinaires.
- Répondre aux exigences de flexibilité accrue et de petites séries tout en restant compétitif (fabrication rapide).
Procédé de prototypage rapide
Le processus de base
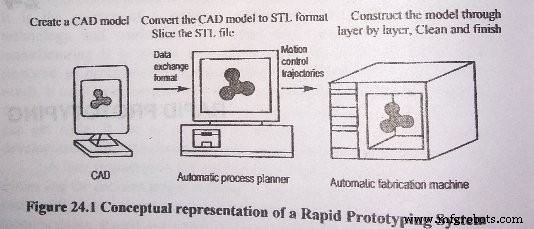
Bien qu'il existe plusieurs techniques de prototypage rapide, toutes emploient le même processus de base en cinq étapes. La figure ci-dessous montre la représentation conceptuelle d'une technique RP. Les étapes sont :
- Créer un modèle CAO de la conception.
- Convertir le modèle CAO au format STL.
- Trancher le fichier STL en fines couches transversales.
- Construire le modèle couche par couche.
- Nettoyer et finir le modèle.
1. Créer un modèle CAO de la conception
D'abord, l'objet à construire est modélisé à l'aide d'un logiciel de Conception Assistée par Ordinateur (CAO). Les modeleurs solides, comme Pro/ENGINEER, représentent les objets 3D plus précisément que les modeleurs en fil de fer comme AutoCAD, et donnent donc de meilleurs résultats. Le concepteur peut utiliser un fichier CAO préexistant ou en créer un expressément pour le prototypage. Ce processus est identique pour toutes les techniques de construction RP.
2. Convertir le modèle CAO au format STL :
Les divers logiciels CAO utilisent différents algorithmes pour représenter les objets solides. Pour établir la cohérence, le format STL (stéréolithographie, la première technique RP) a été adopté comme standard de l'industrie du prototypage rapide. La deuxième étape consiste donc à convertir le fichier CAO en format STL. Ce format représente une surface tridimensionnelle comme un assemblage de triangles plans, « comme les facettes d'un bijou taillé ».
Le fichier contient les coordonnées des sommets et la direction de la normale sortante de chaque triangle. Comme les fichiers STL utilisent des éléments plans, ils ne peuvent pas représenter exactement les surfaces courbes. L'augmentation du nombre de triangles améliore l'approximation, mais au prix d'une taille de fichier plus grande. Les fichiers volumineux et complexes demandent plus de temps pour le prétraitement et la construction, le concepteur doit donc équilibrer précision et maniabilité pour produire un fichier STL utile. Comme le format STL est universel, ce processus est identique pour toutes les techniques de construction RP.
3. Trancher le fichier STL en couches transversales :
À la troisième étape, un logiciel de prétraitement tranche le fichier STL à construire. Plusieurs programmes sont disponibles, et la plupart permettent à l'utilisateur d'ajuster la taille, la position et l'orientation du modèle. L'orientation de construction est importante pour plusieurs raisons. Premièrement, les propriétés des prototypes rapides varient selon la direction de coordonnées.
Par exemple, les prototypes sont généralement plus faibles et moins précis dans la direction z (verticale) que dans le plan x-y. De plus, l'orientation de la pièce détermine partiellement le temps de construction requis. Placer la dimension la plus courte dans la direction z réduit le nombre de couches, raccourcissant ainsi le temps de construction. Le logiciel de prétraitement tranche le modèle STL en un certain nombre de couches de 0,01 mm à 0,7 mm d'épaisseur, selon la technique de construction.
4. Construire le modèle couche par couche :
La quatrième étape est la construction réelle de la pièce. En utilisant l'une des plusieurs techniques (décrites dans la section suivante), les machines RP construisent une couche à la fois à partir de polymères, de papier ou de métal en poudre. La plupart des machines sont assez autonomes, nécessitant peu d'intervention humaine.
5. Nettoyer et finir le modèle :
La dernière étape est le post-traitement. Cela implique de retirer le prototype de la machine et de détacher les supports. Les prototypes peuvent aussi nécessiter un nettoyage mineur et un traitement de surface. Le ponçage, le scellement et/ou la peinture améliorent l'apparence et la durabilité.
Techniques de prototypage rapide
Diverses techniques RP ont été développées. Elles peuvent être classées en trois catégories principales, selon la forme du matériau de départ dans le processus RP :
- À base de liquide
- À base de solide
- À base de poudre
1. Technologies de prototypage rapide à base de liquide
Dans cette catégorie, trois méthodes RP seront discutées :
- Stéréolithographie
- Durcissement de surface solide (Solid Ground Curing)
- Fabrication par dépôt de gouttelettes (Droplet Deposition Manufacturing)
Stéréolithographie
La stéréolithographie est un type de technologie d'impression 3D utilisée pour la création couche par couche de modèles, prototypes, modèles de fonderie et pièces de production par des procédés photochimiques dans lesquels la lumière provoque le réticulage de monomères et oligomères chimiques pour former des polymères.
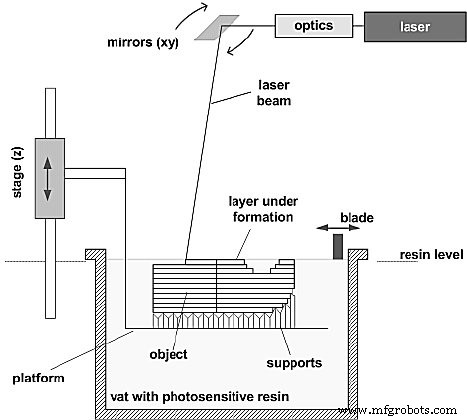
La stéréolithographie (SL) a été commercialisée par 3D Systems Inc. (Valencia, CA) à la fin 1987, basée sur un procédé breveté développé à l'origine par M. Charles Hull. Comme c'était la première technique RP, divers systèmes sont maintenant disponibles commercialement pour l'industrie.
Durcissement de surface solide (Solid Ground Curing)
Cubital Ltd a développé ce système RP. Dans ce procédé, une couche de résine polymère liquide est durcie par lumière ultraviolette. Cela est accompli en exposant la couche de manière flash ou en inondation. La limite et la zone d'exposition sont générées en développant une plaque de masque en verre par dépôt électrostatique de toner noir, puis par fraisage pour fournir un support plat pour la couche suivante. Lorsque toutes les couches sont terminées, la pièce prototype est lavée pour éliminer la cire hydrosoluble. La résine photopolymère de Cubital est complètement durcie pendant la fabrication de chaque couche.
Fabrication par dépôt de gouttelettes (Droplet Deposition Manufacturing)
En utilisant cette technologie, des gouttelettes de métal peuvent être générées de manière flexible et contrôlées précisément. La fabrication net-shape de composants ou de lingots basée sur des gouttelettes de métal contrôlées avec précision suscite un intérêt industriel croissant en raison de la promesse d'une qualité de composant améliorée résultant du traitement par solidification rapide et des avantages économiques associés à la réalisation d'un composant structural en une seule opération intégrée.
2. Techniques de prototypage rapide à base de solide
Dans cette catégorie, deux méthodes RP seront discutées :
- Fabrication d'objets stratifiés (Laminated Object Manufacturing)
- Modélisation par dépôt de fil fondu (Fused Deposition Modeling)
Fabrication d'objets stratifiés (Laminated Object Manufacturing)
La fabrication d'objets stratifiés est un procédé de fabrication additive moins connu qui implique le superposition successive de feuilles de matériau de construction, leur collage par chaleur et pression, puis leur découpe dans la forme désirée à l'aide d'une lame ou d'un laser à carbone.
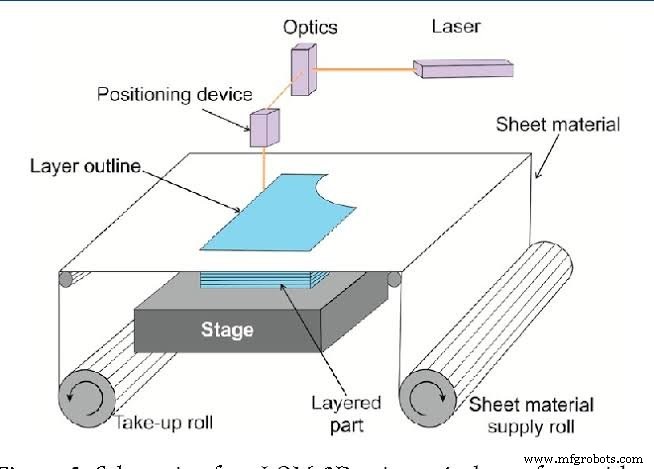
Le procédé de fabrication d'objets stratifiés (LOM) de Helisys, Inc. (Torrance, CA) utilise des matériaux en feuilles solides, le plus souvent du papier « boucher » blanchi pour créer des pièces prototypes. Dans ce procédé, la machine LOM positionne automatiquement une fine feuille de matériau provenant d'un rouleau sur une plateforme élévatrice.
Modélisation par dépôt de fil fondu (Fused Deposition Modeling)
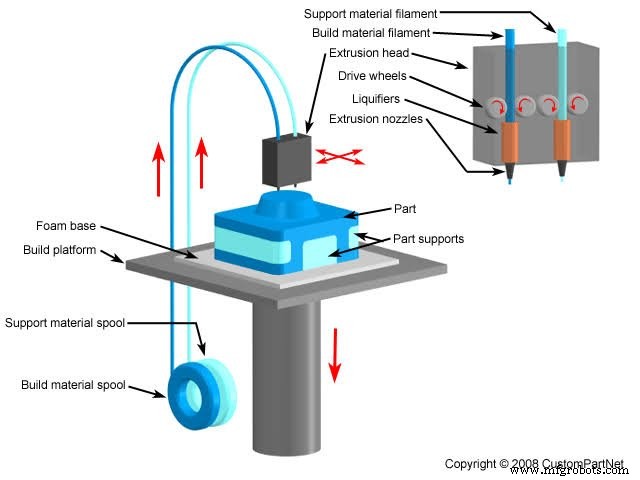
La modélisation par dépôt de fil fondu (FDM) est une technologie qui utilise la méthode d'extrusion fondue pour déposer des filaments de plastiques thermiques selon un motif spécifique. Comme la 3DP, la FDM dispose d'une tête d'impression qui peut se déplacer le long des axes X et Y au-dessus d'une plateforme de construction.
La Modélisation par Dépôt de Fil Fondu (FDM) est le nom de la technologie utilisée par les systèmes commerciaux de Prototypage Rapide (RP) de Stratasys, Inc. (Minneapolis, MN). Les systèmes Stratasys sont principalement ciblés pour les équipes de développement de produits pour une utilisation pendant la phase de conception conceptuelle. Le système utilise un fonctionnement simple. Les matériaux inertes et l'absence de fumées rendent le procédé FDM assez compatible avec un environnement de bureau.
3. Technologies de prototypage rapide à base de poudre
Dans cette catégorie, trois méthodes de prototypage rapide seront discutées :
- Frittage sélectif par laser (Selective Laser Sintering)
- Impression tridimensionnelle (Three Dimensional Printing)
- Mise en forme laser net (Laser Engineered Net Shaping)
Frittage sélectif par laser (Selective Laser Sintering)
Le système de Frittage Sélectif par Laser (SLS) de DTM Corporation (Austin, Texas) construit les pièces couche par couche en utilisant un laser pour lier de la poudre dans la forme désirée. Dans ce procédé, une couche de poudre thermoplastique est étalée. Ensuite, un faisceau laser de haute puissance fait fondre et refroidit la portion nécessaire au modèle. Un rouleau étale alors la couche suivante et le processus se répète.
La poudre non frittée sert de support pour les éléments en porte-à-faux. Récemment, le procédé a été étendu pour produire des pièces en céramique et en métal. Le procédé nécessite un frittage dans un four pour une liaison complète. Le procédé est simple. La gamme de matériaux est large. La limitation visuelle est que les pièces sont poreuses et donc utiles seulement pour des applications spécifiques.
Impression tridimensionnelle (Three Dimensional Printing)
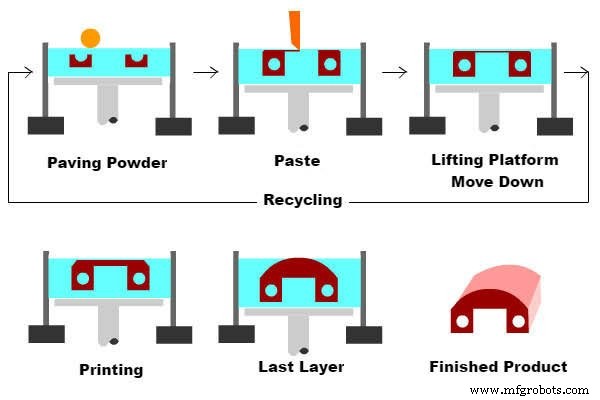
Dans ce procédé, un objet tridimensionnel est fabriqué en appliquant sélectivement un liant sur de fines couches de poudre, provoquant l'adhérence des particules de poudre entre elles. Chaque couche est formée en générant un fin revêtement de poudre, puis en y appliquant le liant avec un mécanisme de type jet d'encre. Les couches sont formées séquentiellement et adhèrent les unes aux autres pour générer l'objet tridimensionnel.
Les gouttelettes indésirables de liant sont écrémées avant d'atteindre la poudre en les chargeant électriquement à la buse, puis en les déviant du flux en appliquant un potentiel aux électrodes situées sous la buse. Après la formation de toutes les couches, la poudre non liée est retirée et la pièce est cuite dans un four pour la durcir et la renforcer.
Ce procédé peut fabriquer des pièces dans une grande variété de matériaux, notamment céramique, métal, composite métal-céramique et polymères. La limitation est une finition de surface inadéquate et la porosité.
Mise en forme laser net (Laser Engineered Net Shaping)
La force de ces technologies réside dans la capacité à fabriquer des pièces métalliques entièrement denses avec de bonnes propriétés métallurgiques à des vitesses raisonnables. Un laser de haute puissance fait fondre de la poudre métallique fournie coaxialement au foyer du faisceau laser à travers une tête de dépôt. Une variété de matériaux peut être utilisée : acier inoxydable, cuivre, aluminium, etc. Les matériaux réactifs comme le titane sont d'un intérêt particulier.
La plupart des systèmes utilisent de la poudre comme matière première. Les objets fabriqués sont près de la forme nette, mais nécessitent généralement une finition d'usinage. Ils sont entièrement denses avec une bonne structure de grain et ont des propriétés similaires, voire supérieures, aux matériaux intrinsèques. Les applications initiales se concentrent sur la fabrication et la réparation d'outils de moulage par injection et la fabrication de grosses pièces en titane et autres métaux exotiques pour l'aérospatiale.
Limites du prototypage rapide
Les systèmes de prototypage rapide ne peuvent pas encore produire des pièces dans une large gamme de produits, à un rythme rapide. Néanmoins, un nombre croissant d'applications tirent parti de la fabrication additive et intègrent désormais des pièces directement fabriquées par des procédés RP. Aujourd'hui, typiquement, ces exigences concernent des articles à faible volume avec des géométries complexes utilisés dans des applications à haute valeur ajoutée comme la médecine ou l'aérospatiale.
À mesure que les matériaux et les technologies se sont améliorés, et que les capacités sont devenues plus largement comprises, la fabrication directe est devenue un domaine en forte croissance dans le prototypage rapide.
Pour répondre à une gamme d'applications plus large plus tôt, le RP est aussi souvent utilisé comme point de départ pour rendre les procédés de fabrication conventionnels plus rapides, moins chers et meilleurs. Le prototypage rapide est utilisé de deux manières pour y parvenir : les moules peuvent être directement fabriqués par un système RP, ou les pièces générées par RP peuvent servir de modèles pour fabriquer un moule par des procédés dits indirects ou secondaires.
Applications du prototypage rapide
Le prototypage rapide est utilisé pour modéliser de nouveaux produits à un rythme très rapide. Jacob a identifié les applications suivantes du prototypage rapide :
- Visualisation
- Vérification
- Itération
- Optimisation
- Fabrication
1. Visualisation
Dans les plans et modèles CAO, les visualisateurs ont parfois du mal à identifier correctement certaines caractéristiques du produit. C'est particulièrement vrai quand le produit contient des trous borgnes, des passages intérieurs complexes et des surfaces à courbes composées, etc. Le prototypage rapide permet de détecter toutes les caractéristiques car le prototype du produit final est disponible pour inspection et prise de décision appropriée.
2. Vérification
Les ingénieurs et responsables de fabrication peuvent vérifier des caractéristiques telles que la contrainte, la température de fonctionnement, la fatigue, etc. sur un prototype pleinement fonctionnel. Ainsi, le produit peut être vérifié avant de passer à un cycle de fabrication complet.
3. Itération
Une fois le prototype réalisé, le concepteur peut effectuer des tests dans les limites physiques du prototype. Par exemple, un test d'écoulement dynamique des fluides peut être fait sur un prototype en photopolymère durci. Si un problème est détecté, la géométrie peut être modifiée dans le modèle, un nouveau RP peut être construit et le même test répété.
4. Optimisation
L'optimisation de la conception peut améliorer encore la situation. La technologie RP permet au concepteur de modifier la conception sans problème. Après avoir obtenu une conception acceptable par itération RP, le concepteur a l'opportunité d'optimiser la conception en changeant divers paramètres du produit et en testant lequel est le meilleur.
5. Fabrication
Une fois un prototype optimisé développé en utilisant l'une des méthodes des technologies RP, il est important de fabriquer un modèle d'essai fonctionnel (FTM). Comme ce modèle n'a pas encore été fabriqué ni testé, on ne sait pas s'il passera les exigences des essais fonctionnels. Le RP peut être utilisé pour effectuer des essais fonctionnels sur le FTM. Si le résultat est satisfaisant, les outillages et les activités de pré-fabrication commencent.
J'espère que vous avez aimé cet article sur le prototypage rapide – la vue d'ensemble complète incluant définitions, techniques, technologies et applications.
Technologie industrielle
- Le fraisage expliqué : définition, processus et opérations clés
- Le tournage en usinage : définition, types et opérations clés
- Le perçage expliqué : définition, processus et 12 conseils d'expert pour le métal
- La métallurgie des poudres expliquée : définition, procédés et avantages
- Le soudage expliqué : définition, types et applications
- Prototypage rapide expliqué : types, processus et avantages
- Comprendre les machines à percer : définition, composants et types
- Forgeage : Procédé, types, matériaux et applications
- Soudage par Faisceau d'Électrons : Définition, Procédé et Avantages