



Comprendre les procédés de formage : types, applications et avantages
Le formage est l'une des techniques de fabrication importantes dans l'ingénierie moderne. Presque de nombreux objets que nous utilisons dans notre vie quotidienne sont fabriqués à partir de méthodes ou procédés de formage.
Quelques exemples sont la bille utilisée dans un stylo à bille, les valves hydrauliques et pneumatiques, les contenants de dentifrice, les ustensiles de cuisine, les chaînes, les pales de ventilateur, etc.
Le formage des métaux est largement utilisé dans le monde entier en raison de ses avantages positifs comme la rentabilité, l'amélioration des propriétés mécaniques, la haute résistance, l'augmentation de la productivité et l'amélioration de l'économie de matériau.
Le formage a trouvé ses applications dans de nombreux domaines tels que l'aérospatiale, l'automobile et les industries de défense.
Un véhicule automobile typique utilise des pièces comme les jantes de roues, la carrosserie, le châssis, les valves fabriquées par méthode de formage.
Dans cet article, nous étudierons ce qu'est le formage et quels sont les différents types de procédés de formage en détail. Et ensuite, nous verrons aussi les avantages, inconvénients et applications.
Historique du processus de formage
La découverte d'un pendentif en cuivre dans le nord de l'Irak vers 8700 av. J.-C. a été établie comme la première opération connue d'extraction et de travail industriel du métal. L'extraction du cuivre a été documentée dans les Amériques dès 4000-5000 av. J.-C. au lac Michigan.
Les métaux sont devenus de plus en plus significatifs pour leurs civilisations respectives au fil du temps, devenant essentiels aux opérations de construction, et le travail des métaux est devenu un composant important de la société.
L'art de travailler le métal englobe maintenant une large gamme de professions et d'industries.
Le formage et le façonnage des métaux est une spécialité pour de nombreuses personnes. Depuis l'Antiquité, les techniques ont évolué de manière significative, et les machines effectuent maintenant la majorité du façonnage des métaux.
Par exemple, le profilage par laminage est accompli en utilisant des équipements de profilage de haute qualité. Le profilage par laminage est une méthode de pliage d'une bande continue de métal dans une certaine forme.
Une machine de profilage par laminage est composée d'une série de rouleaux qui plient le métal en forme dans un mouvement continu. Seule une petite portion du métal est pliée par chaque paire de rouleaux, également appelés brins. Le métal est laminé jusqu'à ce qu'il réponde aux exigences.
L'évolution du travail des métaux peut être vue dans l'art du profilage. L'utilisation d'une machine de profilage par laminage et d'autres équipements de profilage sont des exemples de la façon dont l'industrie du travail des métaux a progressé au fil du temps.
Qu'est-ce que le processus de formage ?
Le formage des métaux est un processus de fabrication de composants de formes désirées en déformant le matériau plastiquement, par l'application de force compressive, de force de flexion ou de cisaillement, de force de traction, ou de combinaisons de toutes ces forces ensemble, sans ajouter ou retirer de matériau.
Types de processus de formage
Le processus de formage a été classé en deux groupes : formage en vrac et formage de tôle.
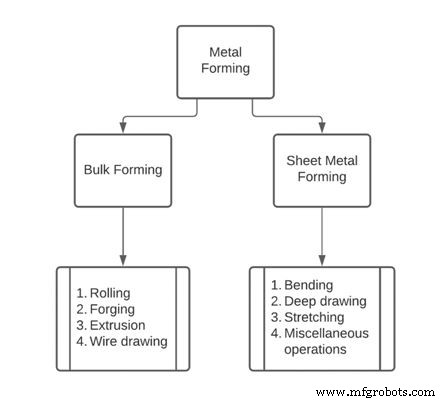
De plus, la classification détaillée du processus de formage comme vous pouvez le voir dans la disposition ci-dessus.
Maintenant, nous allons connaître tous les types en détail.
#1. Formage en vrac
Le formage en vrac est une méthode de production de matériaux de grands volumes de produits dont la surface est inférieure au rapport de volume.
Ici, pour accomplir l'usinage, des forces de traction, des forces de compression, des forces de cisaillement, ou une combinaison de n'importe lesquelles deux sont traitées.
Il est réalisé dans des machines qui ont un ensemble d'outils et de matrices. L'utilisation d'un outil et de la matrice elle-même nous fait comprendre que la matrice a la même forme que la sortie à produire et l'outil est pressé contre la matrice pour générer la forme sur le matériau.
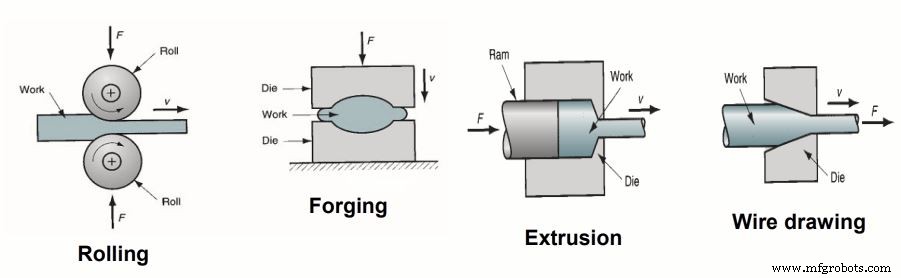
Le formage en vrac implique des procédés nommés laminage, forgeage, extrusion et étirage comme ses processus de travail.
1.1 Laminage
Le laminage est un procédé de formage typique utilisé pour fabriquer des produits semi-finis tels que barres, tôles, plaques, et produits finis tels que cornières, profils en U, et profils. Le laminage peut être fait à chaud et à froid.
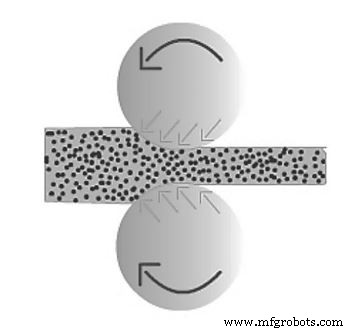
Dans ce processus, la brame sous forme de dalle est comprimée entre deux rouleaux qui tournent dans le sens opposé, réduisant ainsi l'épaisseur de la brame et la fabriquant sous une nouvelle forme. Les rouleaux rotatifs tirent la dalle dans l'espace et la compriment. Le produit final est la taille réduite de la brame.
Une variété de laminoirs ont évolué au fil du temps pour la production d'articles de formes différentes. Chacun est décrit ci-dessous.
1.2 Laminoir à deux cylindres
Le laminoir à deux cylindres est construit à partir de trois supports séparés avec deux rouleaux horizontaux empilés l'un sur l'autre.
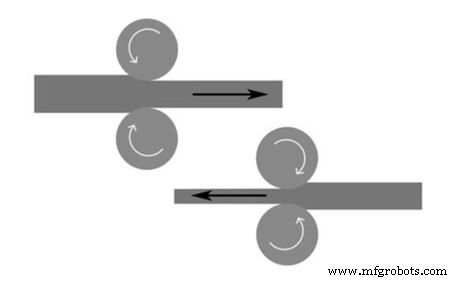
Un ou les deux rouleaux sont ajustables dans ce type de moulin. Le métal est passé entre deux rouleaux qui tournent à la même vitesse mais dans des directions opposées pendant l'opération.
1.3 Laminoir à trois cylindres
Dans le cas du laminoir à trois cylindres, il y a trois rouleaux, l'un sur l'autre. Deux rouleaux seront utilisés à la fois pour un seul passage. Dans ce cas, la direction du rouleau ne sera pas modifiée.
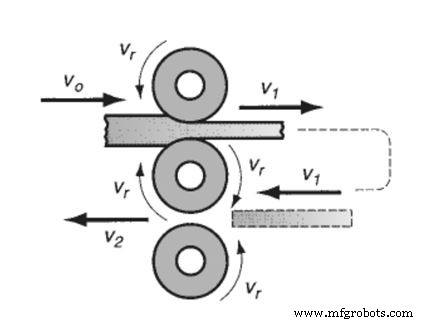
La tôle sera déplacée vers les deux rouleaux du bas pour une réduction supplémentaire une fois que les deux rouleaux du haut ont été utilisés pour la première réduction. Ce cycle est répété jusqu'à ce que la diminution désirée soit atteinte.
1.4 Laminoir à quatre cylindres
Le laminoir à quatre cylindres se compose de deux petits rouleaux utilisés pour réduire l'épaisseur et de deux grands rouleaux de support utilisés pour soutenir les petits rouleaux.
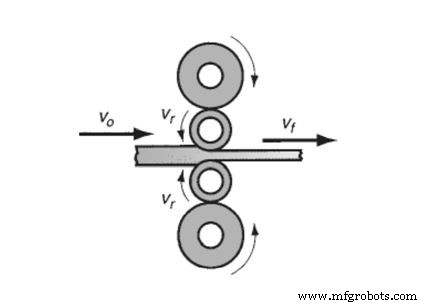
Parce que la zone de contact rouleau-tôle est réduite avec des rouleaux courts, la force de laminage requise est abaissée.
Les grands rouleaux de support sont nécessaires pour réduire la déflexion élastique des petits rouleaux lorsque la tôle est passée entre eux.
1.5 Laminoir en grappe
Un laminoir en grappe est composé de deux rouleaux de travail et de quatre ou plus de rouleaux de support.
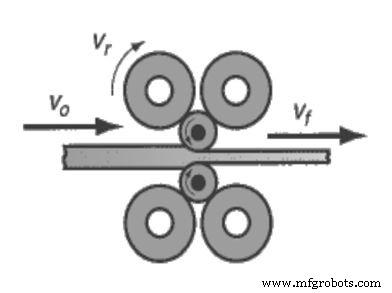
Le nombre de rouleaux de support nécessaires est déterminé par la quantité de support nécessaire pour les rouleaux de travail (petit diamètre). Les laminoirs en grappe sont normalement employés dans les opérations de laminage à froid.
1.6 Laminage d'anneaux
Le laminage d'anneaux est une méthode de formage qui implique le laminage d'un composant d'anneau à paroi épaisse d'un diamètre inférieur en un anneau à paroi mince d'un diamètre supérieur.
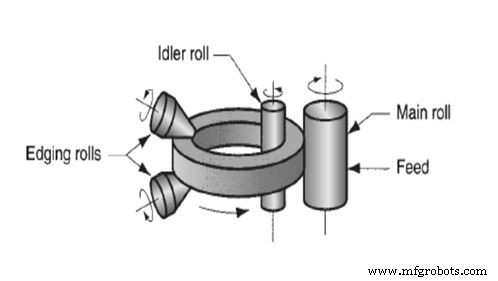
Alors que l'anneau à paroi épaisse est compressé, le matériau déformé s'allonge, causant l'augmentation du diamètre de l'anneau.
1.7 Forgeage
Le forgeage est une méthode de formage en vrac dans laquelle des forces de compression et de traction sont appliquées à une pièce ou une brame pour la fabriquer en un produit final en utilisant une paire d'outils appelée matrice et poinçon.
Des matrices ouvertes ou fermées peuvent être utilisées pour le forgeage. Dans la plupart des cas, le forgeage à matrice ouverte est utilisé pour façonner les matières premières en une forme appropriée pour un formage ou un usinage ultérieur.
Dans ce processus, la brame est compressée entre deux matrices. Les matrices contiennent un contour façonné qui doit être généré sur le produit final. Lors de la compression de la brame entre une paire de matrices, la forme est impartie sur la brame, obtenant ainsi le produit final.
1.7.1 Forgeage à matrice ouverte
Pour des opérations telles que l'étirage, l'amincissement, etc., les forgeages à matrice ouverte sont faits avec une paire de matrices à faces planes.
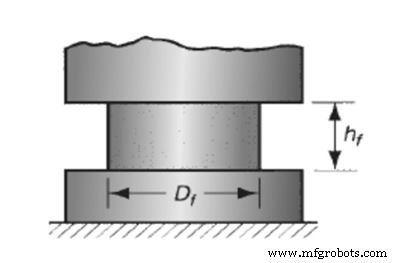
Le forgeage à matrice ouverte est une technologie vitale dans une variété d'industries.
Il permet la forme brute et de finition des métaux, notamment l'acier et les alliages d'acier. Il nécessite une matrice avec des côtés ouverts qui permet à la pièce de se déplacer librement latéralement lorsqu'elle est frappée. Cette conception permet également le forgeage de très grosses pièces.
1.7.2 Forgeage à matrice fermée
Le forgeage à matrice fermée est accompli en compressant une brame de matière première dans une cavité produite entre deux matrices façonnées.
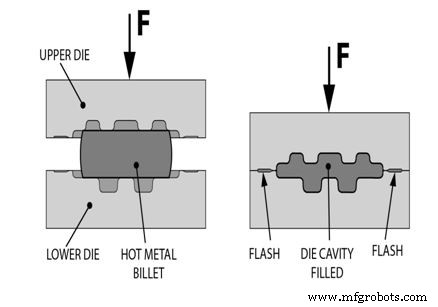
La forme de la cavité de la matrice est obtenue par la formation de produits. Le formage à matrice fermée est utilisé pour fabriquer des pièces de vannes, des pièces de pompes, de minuscules engrenages, des bielles, des clés, et d'autres articles.
1.7.3 Monnayage
Le processus de monnayage est l'application de contrainte de compression à la surface de la matière première afin d'impartir des formes uniques du poinçon de gaufrage.
Des exemples sont les pièces de monnaie métalliques imprimées et les médaillons.
1.7.4 Forgeage à empreinte
Dans le forgeage à empreinte, les surfaces de la matrice ont une forme qui est impartie à la pièce pendant la compression, restreignant grandement le flux du métal. Le matériau déformé supplémentaire en dehors de l'empreinte de la matrice est appelé bavure. Cela sera enlevé plus tard.
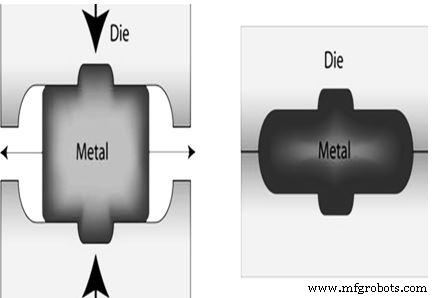
Le forgeage à empreinte est incapable de produire des produits avec des tolérances serrées.
Pour atteindre les précisions requises, l'usinage est généralement requis.
Le processus de forgeage produit la forme fondamentale de l'article, avec un usinage supplémentaire effectué sur les parties de la pièce qui nécessitent une finition de précision, comme les trous et les filets.
1.7.5 Forgeage sans bavure
Dans la technique de forgeage sans bavure, la pièce est totalement limitée dans la matrice en forgeage sans bavure, et aucune bavure n'est produite. La quantité de pièce initiale utilisée doit être précisément gérée pour qu'elle corresponde au volume de la cavité de la matrice.
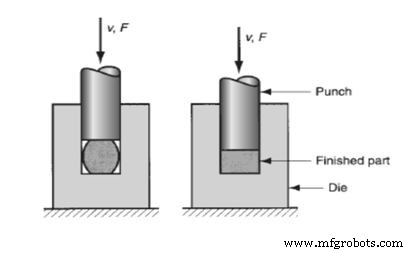
Cette technique de forgeage sans bavure est appropriée pour fabriquer des géométries de pièces de base et symétriques, ainsi que des matériaux de travail tels que Al, Mg, et leurs alliages, en raison des exigences.
1.7.6 Forgeage par laminage
Le forgeage par laminage est une méthode de formage qui est utilisée pour diminuer la section transversale d'une tige cylindrique ou rectangulaire en la faisant passer à travers un ensemble de rouleaux opposés avec des rainures correspondantes par rapport à la forme désirée de l'article fini. Bien qu'il combine également le laminage et le forgeage, il est catégorisé comme une opération de forgeage.
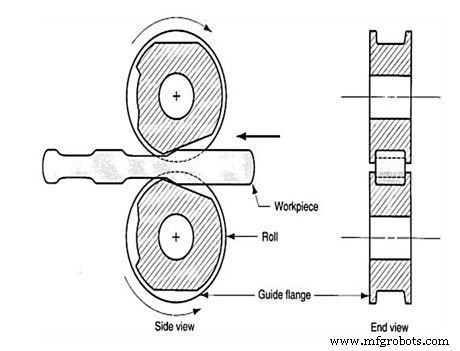
Dans ce processus, les rouleaux tournent partiellement en fonction du degré de déformation. Les produits forgeés par laminage sont souvent plus résistants et ont la structure de grain requise par rapport à l'usinage du même article.
1.7.7 Forgeage orbital
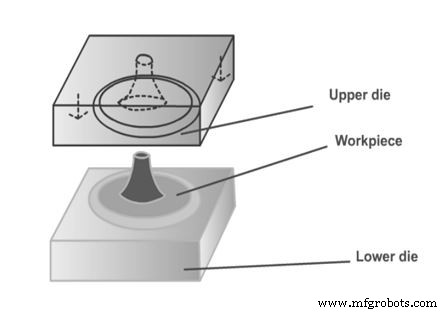
Dans le forgeage orbital, la forme est impartie au matériau dans cette méthode par une matrice supérieure en forme de cône qui est roulée et poussée dans le travail de manière synchrone. Une matrice inférieure est utilisée pour soutenir le travail.
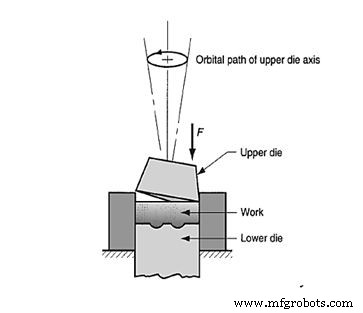
En raison de l'axe incliné du cône, seule une petite portion de la surface de la pièce est pressée à tout moment du processus de formage.
La région sous compression tourne alors que la matrice supérieure tourne. Il y a une réduction significative de la demande de charge de presse causée par le contact de contrainte partielle à toute étape de formage.
1.7.8 Forgeage isotherme
Le forgeage isotherme est une technique de forgeage à chaud dans laquelle le travail est maintenu à une température élevée pendant le processus de formage. Les matrices de forgeage sont également maintenues à la même température élevée. En éliminant le froid du travail entrant en contact avec les surfaces froides des matrices, le métal s'écoule plus facilement et l'effort requis est réduit.
La technique est plus coûteuse que le forgeage traditionnel et est généralement utilisée pour les métaux difficiles à forger tels que Ti, superalliages, et formes de composants complexes. Pour éviter l'oxydation rapide du matériau de la matrice, l'opération est effectuée dans un vide ou un environnement inerte.
1.8 Extrusion
L'extrusion est une procédure de formage en vrac qui implique de forcer ou de comprimer le métal de travail à travers un trou de matrice pour produire une forme de section transversale désirée.
L'extrusion est généralement distribuée en deux manières de travail. L'une comme extrusion directe ou avant et l'autre comme extrusion indirecte ou arrière.
1.8.1 Extrusion directe ou avant
Dans l'extrusion directe, une brame métallique est d'abord chargée dans le conteneur. Le conteneur a un trou de matrice de contour façonné. Un bélier est ensuite utilisé pour forcer la brame métallique à travers le trou de matrice pour produire l'article.
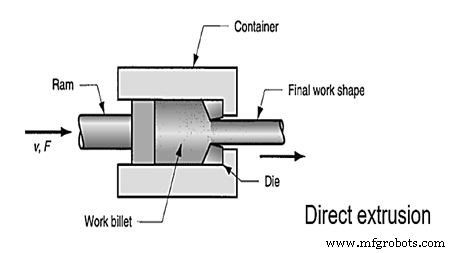
Les produits extrudés incluent des tubes, des canettes, des tasses, de petits engrenages, des arbres, etc.
Une certaine portion de la brame reste toujours à la fin de chaque extrusion et s'appelle le bout.
1.8.2 Extrusion indirecte ou arrière
Au lieu d'être montée sur le conteneur, la matrice est montée sur le bélier. Le métal s'écoule à travers le trou de la matrice du côté du bélier dans la direction opposée au mouvement du bélier alors qu'il est compressé par le bélier.
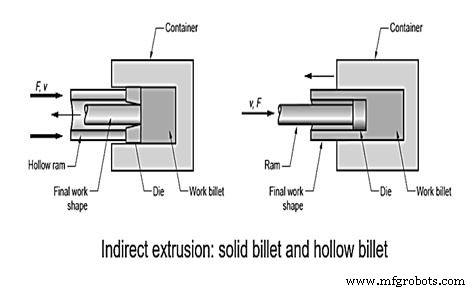
Il n'y a pas de frottement au contact car il n'y a pas de mouvement relatif entre la brame et le conteneur, donc la force du bélier est plus petite que dans l'extrusion directe.
1.9 Étirage de fil :
Le processus d'étirage de fil est utilisé pour fabriquer des fils de petit diamètre à partir de barres en réduisant leur diamètre et en étirant leur longueur avec une force de traction.
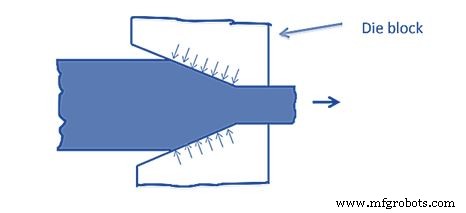
L'étirage de fil est utilisé pour fabriquer des cordes musicales. L'étirage de tubes peut être utilisé pour créer des tubes sans soudure.
Dans ce processus, une tige ou une barre est tirée à travers un trou de matrice pour former l'épaisseur de fil désirée, réduisant leur section transversale.
2. Extrusion par impact
L'extrusion par impact est toujours réalisée à froid. L'extrusion par impact arrière permet des parois très minces. Fabrication de tubes de dentifrice, par exemple, ou de boîtes de piles.
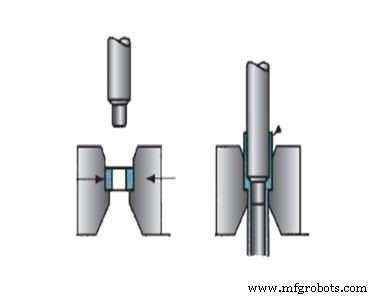
Elle est faite à des vitesses plus rapides et avec des courses plus courtes. La pression d'impact, plutôt que d'exercer une pression, est utilisée pour extruder la brame à travers la matrice. Cependant, l'impact peut être accompli par extrusion avant ou arrière ou une combinaison des deux.
2.1 Extrusion hydrostatique
Dans la technique d'extrusion hydrostatique, la brame est entourée de fluide à l'intérieur du conteneur pendant le processus, et le fluide est pressurisé par le mouvement avant du bélier. En raison du fluide, il n'y a pas de frottement à l'intérieur du conteneur, et le frottement au trou de la matrice est minimal. Des fluides et des méthodes spéciaux doivent être employés lors du travail à haute température.
La ductilité d'un matériau augmente lorsqu'il y a une pression hydrostatique sur lui et pas de frottement. Par conséquent, cette approche peut être utilisée sur des métaux trop fragiles pour les procédés d'extrusion traditionnels.
Cette méthode est utilisée sur des métaux ductiles, avec de grands rapports de réduction concevables.
#2. Formage de tôle
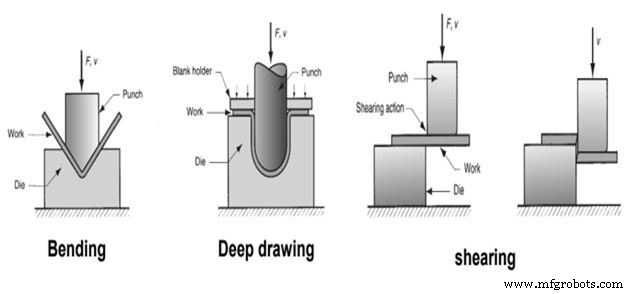
Le formage de tôle implique l'application de forces de traction et de cisaillement pour fabriquer des tôles, plaques et bandes dans une forme désirée possible en utilisant un ensemble d'outils. Le poinçon et la matrice sont utilisés comme outils dans le processus de fabrication.
Le formage de tôle est associé aux opérations : pliage, étirage, cisaillement, découpage, et poinçonnage pour produire les matériaux.
La méthode de formage de tôle utilise des techniques de déformation plastique de tôle telles que l'emboutissage profond, la découpe, le pliage, le bordage, le rebordage, le roulage, le formage par étirement, l'estampage.
2.1 Emboutissage profond :
L'emboutissage profond est un processus de tôle dans lequel la tôle est forcée dans une coupe de forme creuse en utilisant des forces de traction et de compression sans changer son épaisseur.
Dans ce processus, la tôle est placée sur l'ouverture de la matrice et poussée dedans avec un poinçon. Un serre-flan est utilisé pour maintenir la tôle plate sur la surface de la matrice.
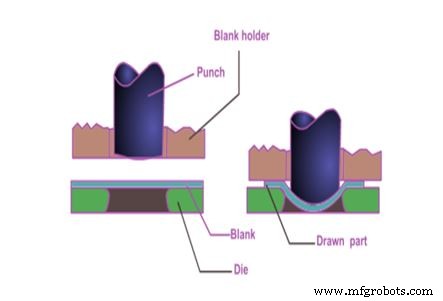
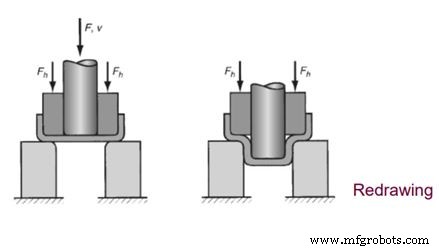
Dans de nombreux cas, l'altération requise pour créer cette pièce sera substantielle (le rapport d'emboutissage est très élevé). Dans de tels cas, la formation complète de la pièce nécessite plus d'une étape d'emboutissage profond.
Toutes les étapes d'emboutissage supplémentaires requises pour compléter l'opération d'emboutissage sont appelées re-emboutissage.
2.2 Pliage de tôle :
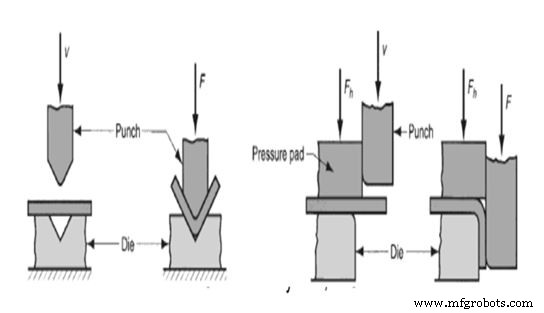
Le pliage de tôle est défini comme la déformation du métal autour d'un axe droit. Le métal sur le bord intérieur du plan neutre est compressé tandis que le métal sur les bords extérieurs du plan neutre est étiré pendant l'opération de pliage. L'épaisseur de la tôle ne change pas à la suite du pliage.
2.3 Étirement ou formage par étirement :
Le formage par étirement est un processus de formage de tôle dans lequel la tôle est intentionnellement étirée et pliée en même temps pour changer sa forme.
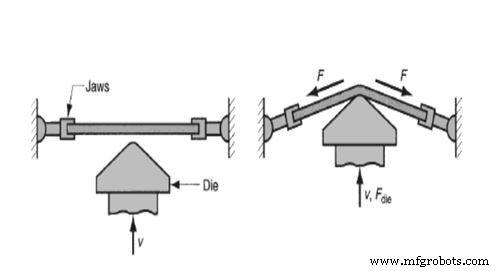
La tôle est maintenue aux deux extrémités par des mâchoires ou des perles de tirage et ensuite étirée par le poinçon, causant la contrainte de la tôle au-dessus de sa limite d'élasticité et la fabriquant à la forme désirée.
Le métal a été plastiquement déformé lorsque la contrainte est libérée. L'effet combiné de l'étirement et du pliage cause à la pièce d'avoir un retour élastique inférieur.
Vidéo de cours sur le processus de formage des métaux :
Applications du processus de formage des métaux :
La technique de formage des métaux est utilisée pour produire des tubes sans soudure, des barres et des anneaux de turbine. Elle est également utilisée pour créer des fours à ciment.
Ce processus de formage peut être utilisé pour créer des roulements, des plaques, des tôles d'acier et de nombreux composants pour une automobile.
Cette méthode est également utilisée pour fabriquer des composants de missiles et d'avions et aussi pour fabriquer des charnières, des boulons et des clous.
Avantages du processus de formage des métaux :
Les avantages suivants des procédés de formage sont les suivants :
- Articles avec une résistance accrue.
- Très peu de gaspillage de matériau.
- De plus petits composants avec une haute résistance peuvent être fabriqués.
- Les articles produits sont précis en dimensions.
- Taux de formage uniforme.
- Excellente finition de surface.
- Moins de temps d'usinage comparé à la méthode conventionnelle d'enlèvement de métal.
- Propriétés mécaniques améliorées.
Inconvénients du processus de formage des métaux :
Les inconvénients suivants des procédés de formage sont les suivants :
- La exigence de puissance est élevée.
- Il y a une exigence de forces mécaniques élevées.
- L'écrouissage du matériau de travail est une limite à la quantité de formage.
- Le matériau fragile ne peut pas être fabriqué dans ce processus.
- Il y a aussi l'utilisation du processus de traitement thermique dans le formage des métaux parfois.
Technologie industrielle
- Formage sur coussin caoutchouc : technique de précision pour formage doux de tôle
- L'emboutissage expliqué : types, procédés et applications
- Le moulage expliqué : définition, types et procédés de fabrication
- Le brochage expliqué : procédé, mécanisme et principaux types
- Forgeage : Procédé, types, matériaux et applications
- Revêtement Métallique : Types, Avantages et Applications
- La fonderie métallique : définition, types et processus
- Formage de tôle : techniques et applications pour la fabrication moderne
- Explorer les 4 types fondamentaux de processus de fabrication