



Estampage : Types, procédés et applications pratiques en fabrication métallique
Qu'est-ce que l'estampage ?
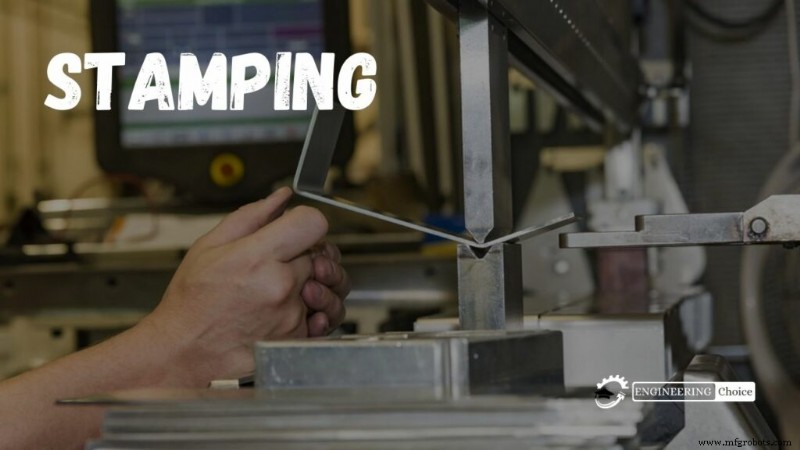
L'estampage (ou pressage) est un procédé de fabrication qui transforme des tôles plates en formes finales. Une tôle plate (sous forme de blank ou de bobine) est placée dans une presse d'estampage où un outil et une matrice façonnent le métal en forme finale.
L'estampage regroupe divers procédés de formage de tôle : poinçonnage (presse machine ou presse d'estampage), découpage (blanking), gaufrage (embossing), pliage (bending), bordage (flanging), estampillage (coining).
Cela peut être un processus en une étape (chaque course de presse crée la forme désirée) ou une série d'étapes. Généralement sur tôle, mais aussi sur d'autres matériaux comme le polystyrène.
Les matrices progressives sont souvent alimentées par une bobine d'acier : dérouleur pour dévider, redresseur pour aplatir, puis alimenteur qui avance la matière dans la presse et les matrices à une longueur d'avance prédéterminée. Selon la complexité de la pièce, le nombre de stations dans la matrice est déterminé.
L'estampage se fait généralement sur métal à froid. Voir Forgeage pour le formage à chaud.
Brève histoire
Les premières pièces de monnaie dateraient du VIIe siècle av. J.-C., frappées par les Lydiens (Turquie actuelle). Le martelage de pièces resta la méthode principale jusqu'en 1550. Marx Schwab (Allemagne) développa un nouveau procédé : jusqu'à 12 hommes actionnaient une grande roue pour presser le métal en pièces. Le poinçonnage fut innové dans les années 1880.
Pièces estampées pour vélos produits en masse dans les années 1880. L'estampage remplaça forgeage et usinage, réduisant drastiquement les coûts. Moins résistants que le forgeage, mais qualité suffisante.
1890 : importation de pièces de vélo estampées d'Allemagne vers USA. Entreprises US firent construire machines d'estampage par fabricants US d'outils machines. Western Wheel put estamper la plupart des pièces de vélo.
Plusieurs constructeurs automobiles adoptèrent l'estampage. Henry Ford refusa d'abord sur avis de ses ingénieurs, mais face à l'incapacité du forgeage à suivre la demande, il dut adopter l'estampage.
Dans l'histoire de l'estampage, forgeage et emboutissage profond, les presses sont l'épine dorsale de la fabrication métallique. Procédés améliorés en déplaçant plus de métal par course. Presses et automatisation interconnectée augmentent cadences, réduisent main-d'œuvre, améliorent sécurité.
Aujourd'hui, contrôles comme I-PRESS avec Connected Enterprise enregistrent l'historique, envoient rapports, ou I-PRESS & Automation se pilote à distance/mobile. Nouvelle tendance : collecte données production pour historique.
Types d'estampage métallique
Trois techniques principales : progressif, quatre glissières (four-slide), emboutissage profond (deep draw).
1. Estampage à matrice progressive (Progressive Die Stamping)
Plusieurs stations, chacune avec une fonction unique.
Bande métallique alimentée dans une presse progressive. La bande se déroule de la bobine vers la presse-matrice, où chaque station effectue une coupe, poinçonnage ou pliage différent. Les actions de chaque station s'ajoutent aux précédentes, aboutissant à une pièce finie.
Sans cela, le fabricant devrait changer l'outil sur une presse unique ou occuper plusieurs presses (une action chacune), avec souvent usinage secondaire requis. L'estampage progressif est la solution idéale pour pièces métalliques à géométrie complexe pour :
- Délais plus courts
- Coût main-d'œuvre réduit
- Longueur de série plus courte
- Répétabilité supérieure
2. Estampage à quatre glissières (Fourslide Stamping)
Alignement horizontal et quatre glissières distinctes = quatre outils simultanés façonnant la pièce. Permet coupes complexes et pliages complexes pour pièces très élaborées.
Avantages sur estampage presse traditionnel :
- Polyvalence pour pièces plus complexes
- Flexibilité accrue pour modifications de design
Comme son nom l'indique, quatre glissières = jusqu'à quatre outils différents (un par glissière) pour plis multiples simultanés. La matière entrant dans le four-slide est pliée en succession rapide par chaque arbre équipé d'un outil.
3. Estampage par emboutissage profond (Deep Draw Stamping)
Un blank de tôle est tiré dans la matrice via un poinçon, le formant. On parle « d'emboutissage profond » quand la profondeur de la pièce dépasse son diamètre.
Idéal pour composants nécessitant plusieurs séries de diamètres. Alternative rentable au tournage, qui consomme plus de matière première. Applications courantes :
- Composants automobiles
- Pièces aéronautiques
- Relais électroniques
- Ustensiles et ustensiles de cuisine
Estampage en petite série (Short Run Stamping)
Coûts d'outillage initiaux minimes, idéal pour prototypes ou petits projets. Après création du blank, combinaison d'outillages personnalisés et d'inserts de matrice pour plier, poinçonner, percer.
Opérations de formage personnalisées et petite série = coût pièce plus élevé, mais absence de coûts d'outillage = rentable pour nombreux projets, surtout ceux exigeant délai rapide.
Opérations d'estampage
L'estampage (pressing) place une tôle plate (bobine ou blank) dans une presse. Outil et matrice forment le métal. Poinçonnage, découpage, pliage, estampillage, gaufrage, bordage sont toutes des techniques d'estampage.
- Pliage (Bending) – déformation ou pliage le long d'une ligne droite.
- Bordage (Flanging) – pliage le long d'une ligne courbe.
- Gaufrage (Embossing) – étirement en dépression peu profonde. Principalement motifs décoratifs. Voir aussi repoussé et ciselage.
- Découpage (Blanking) – pièce découpée dans une tôle, généralement pour blank de traitement ultérieur.
- Estampillage (Coining) – motif comprimé dans la matière. Traditionnellement pour monnaies.
- Emboutissage (Drawing) – surface du blank étirée en forme alternative via flux matière contrôlé. Voir emboutissage profond.
- Étirage (Stretching) – surface du blank augmentée par tension, sans mouvement vers l'intérieur du bord. Souvent pour pièces carrosserie lisses.
- Refoulement (Ironing) – matière serrée et épaissie réduite le long d'un mur vertical. Canettes, douilles munitions.
- Réduction/Colletage (Reducing/Necking) – réduction progressive du diamètre de l'extrémité ouverte d'un récipient ou tube.
- Enroulement (Curling) – déformation en profil tubulaire. Charnières de porte exemple courant.
- Rabattage (Hemming) – bord replié sur lui-même pour ajouter épaisseur. Bords portières automobiles généralement rabattus.
Perçage et découpe aussi possibles sur presses d'estampage. L'estampage progressif combine les méthodes ci-dessus avec une série de matrices traversées par une bande matière étape par étape.
Avantages de l'estampage métallique
Si vous avez besoin d'une pièce, composant ou produit métallique, nombreux avantages à faire appel à une entreprise d'estampage :
1. Précision
Si votre produit exige haute précision, l'entreprise d'estampage a les outils et processus. Couper avec telle précision peut coûter cher ; tentant de réduire coûts en sacrifiant ce point. L'estampage permet produit haute qualité à moindre prix.
2. Cohérence
Certains disent que cohérence = pièces découpées une à une. Faux selon les grands métallurgistes. Cohérence en production de masse = contrôle rigoureux du processus : CAO précise, outillage adéquat, machines professionnelles, contrôle qualité inspectant chaque pièce pour uniformité.
3. Production de masse
Besoin de grands volumes de produits de qualité ? Engagez une entreprise avec machines et outils pour gérer vite et efficacement.
4. Espace de travail
Externaliser l'estampage = pas d'allocation temps/espace dans vos locaux. Vous concentrez sur votre cœur de métier, pas sur les complexités de production.
Applications de l'estampage métallique
Applicable à divers matériaux selon leurs qualités de travail du métal pour applications multiples dans de nombreux secteurs. Peut requérir formage/traitement de métaux communs à alliages rares pour avantages spécifiques.
Certains secteurs requièrent conductivité électrique/thermique du cuivre béryllium (aérospatial, électrique, défense) ou résistance élevée de l'acier et alliages (automobile).
Secteurs utilisant l'estampage (liste non exhaustive) :
- Automobile
- Machines industrielles
- Électronique grand public
- Aérospatial
- Électrique
- Télécommunications
Processus de fabrication
- Comprendre les MEMS : Systèmes micro-électro-mécaniques, types et applications
- L'emboutissage expliqué : types, procédés et applications
- Le tournage en usinage : définition, types et opérations clés
- Le moulage expliqué : définition, types et procédés de fabrication
- La machine à aléser expliquée : types, utilisations et applications
- Revêtement Métallique : Types, Avantages et Applications
- Projection Thermique Expliquée : Types, Applications et Avantages
- L'Acier Inoxydable Expliqué : Types, Propriétés et Applications
- Comprendre la formation de copeaux en coupe des métaux : types, processus et applications