



Fabrication Métallique de Précision : 18 Bancs Test Pompe Carburant pour Equipementier Automobile
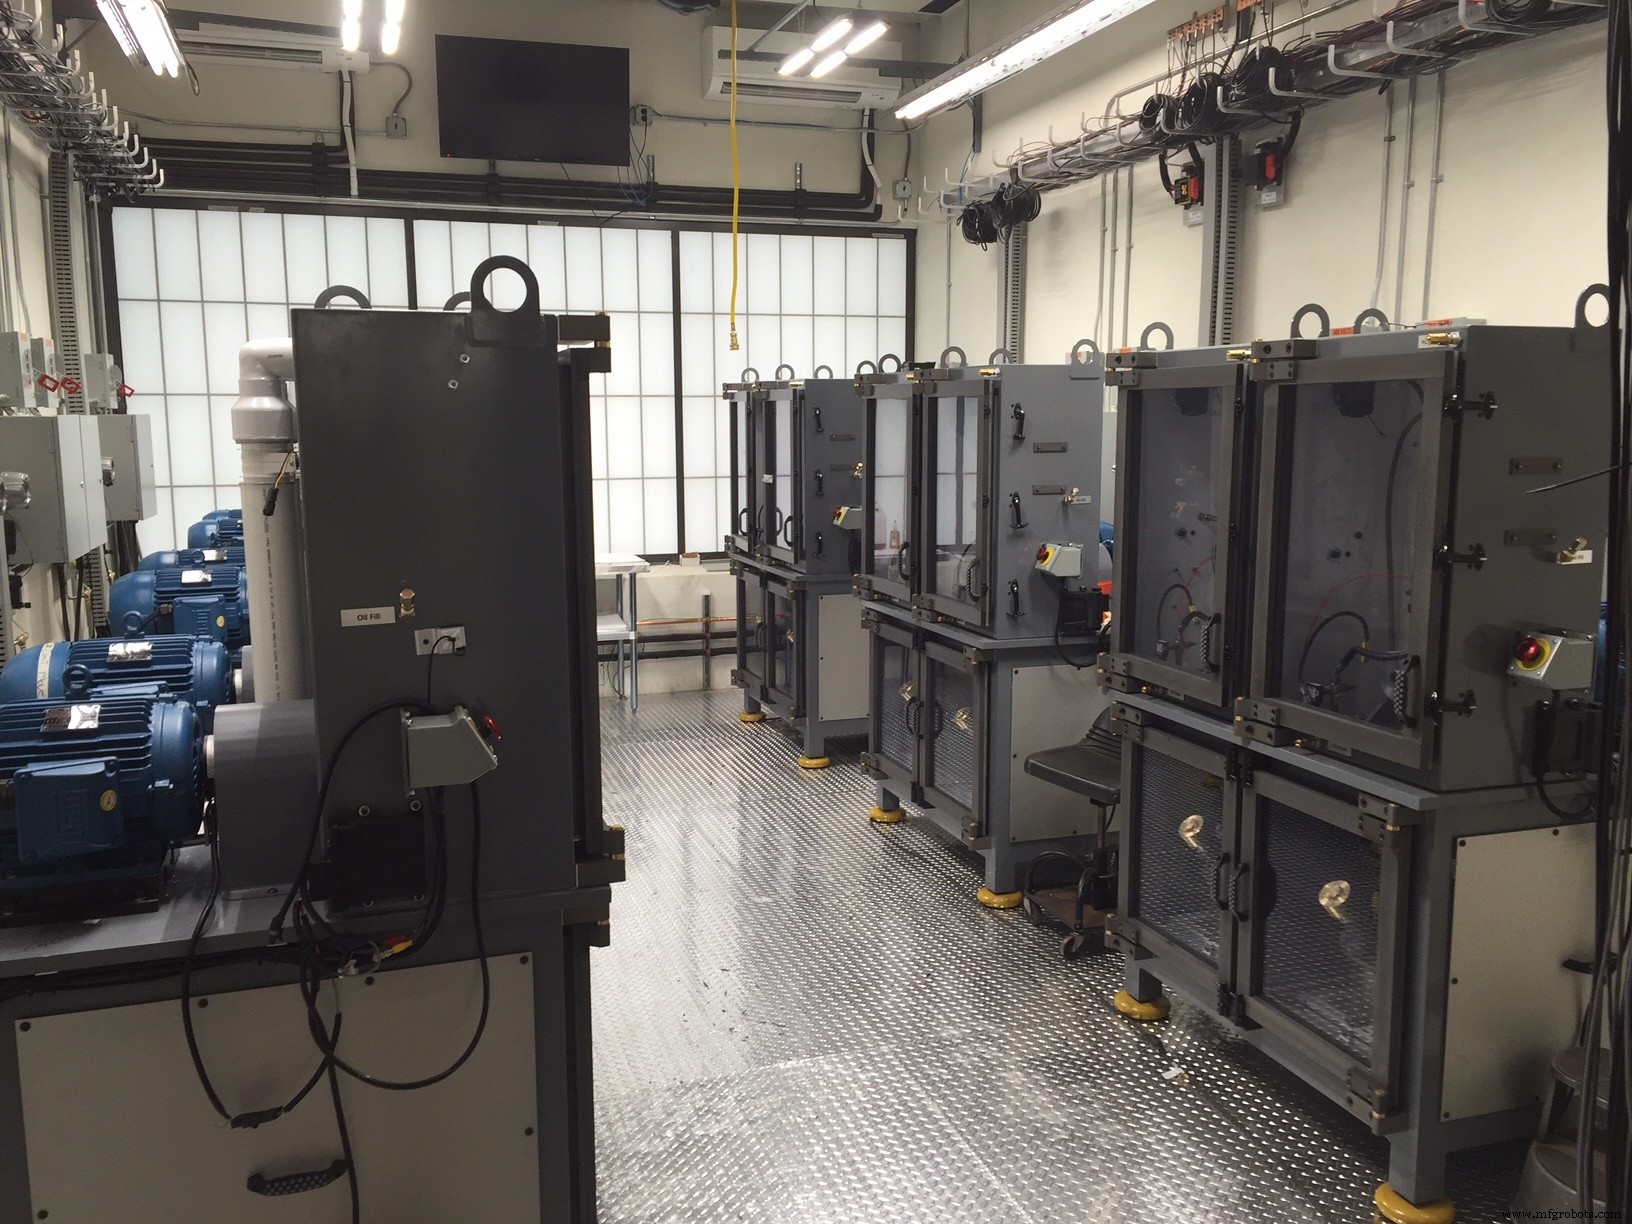 Chez CAMM Metals, nous sommes fiers d'avoir fabriqué 18 bancs test pompe carburant pour un équipementier automobile. Projet mobilisant toutes nos compétences : Ingénierie 3D, Découpe Jet d'Eau, Sciage, Usinage CNC, Pliage/Roulage, Soudage/Contrôle Soudure, Finition, Assemblage. La réussite repose sur planification rigoureuse, maîtrise de toutes techniques, capacité à tout réaliser en interne. Découvrez le processus de fabrication sur mesure d'un banc test pompe carburant.
Ingénierie
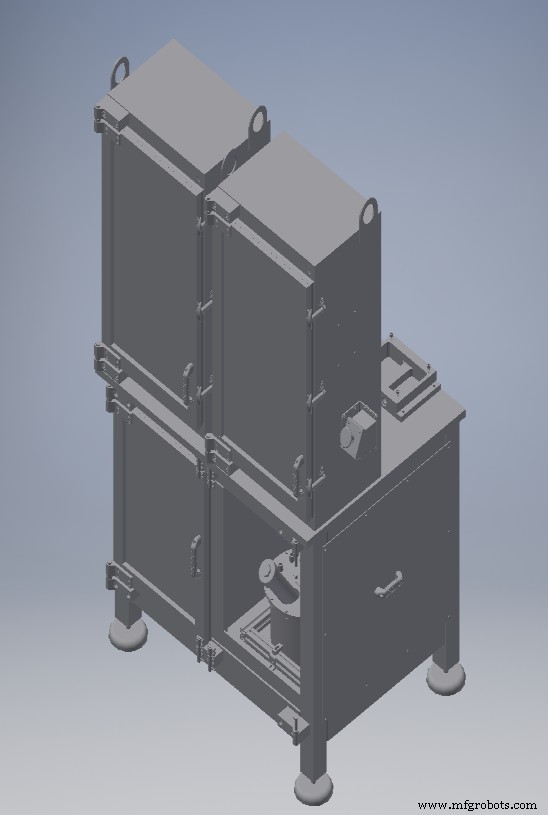 Avant de devenir réel, le banc test est né comme design d'ingénierie. Pour 37 pièces individuelles, jusqu'au moindre détail, plan clair en format CAO exploitable en atelier, selon specs client. C'est le rôle de l'ingénierie 3D.
Première étape, cruciale : tous ateliers ne gèrent pas les fichiers CAO 3D. Client a fourni l'assemblage 3D. Ses plans nous ont permis d'assurer qualité et ajustement : dépliage tôles, programmation centres usinage, vérification longueurs coupe, validation que les 37 pièces s'assembleraient après mois de fabrication.
Découpe Jet d'Eau
Technique extrêmement précise et fiable. Jet 50k psi (3450 bar) coupe net et régulier. Précision extrême, haute répétabilité, large gamme matériaux, formes infinies. Sur ce projet : patterns tôles plats à plaque acier 1" (25 mm) supérieure. Aussi : ébauches usinage, panneaux polycarbonate vitrages.
Fabrication / Formage
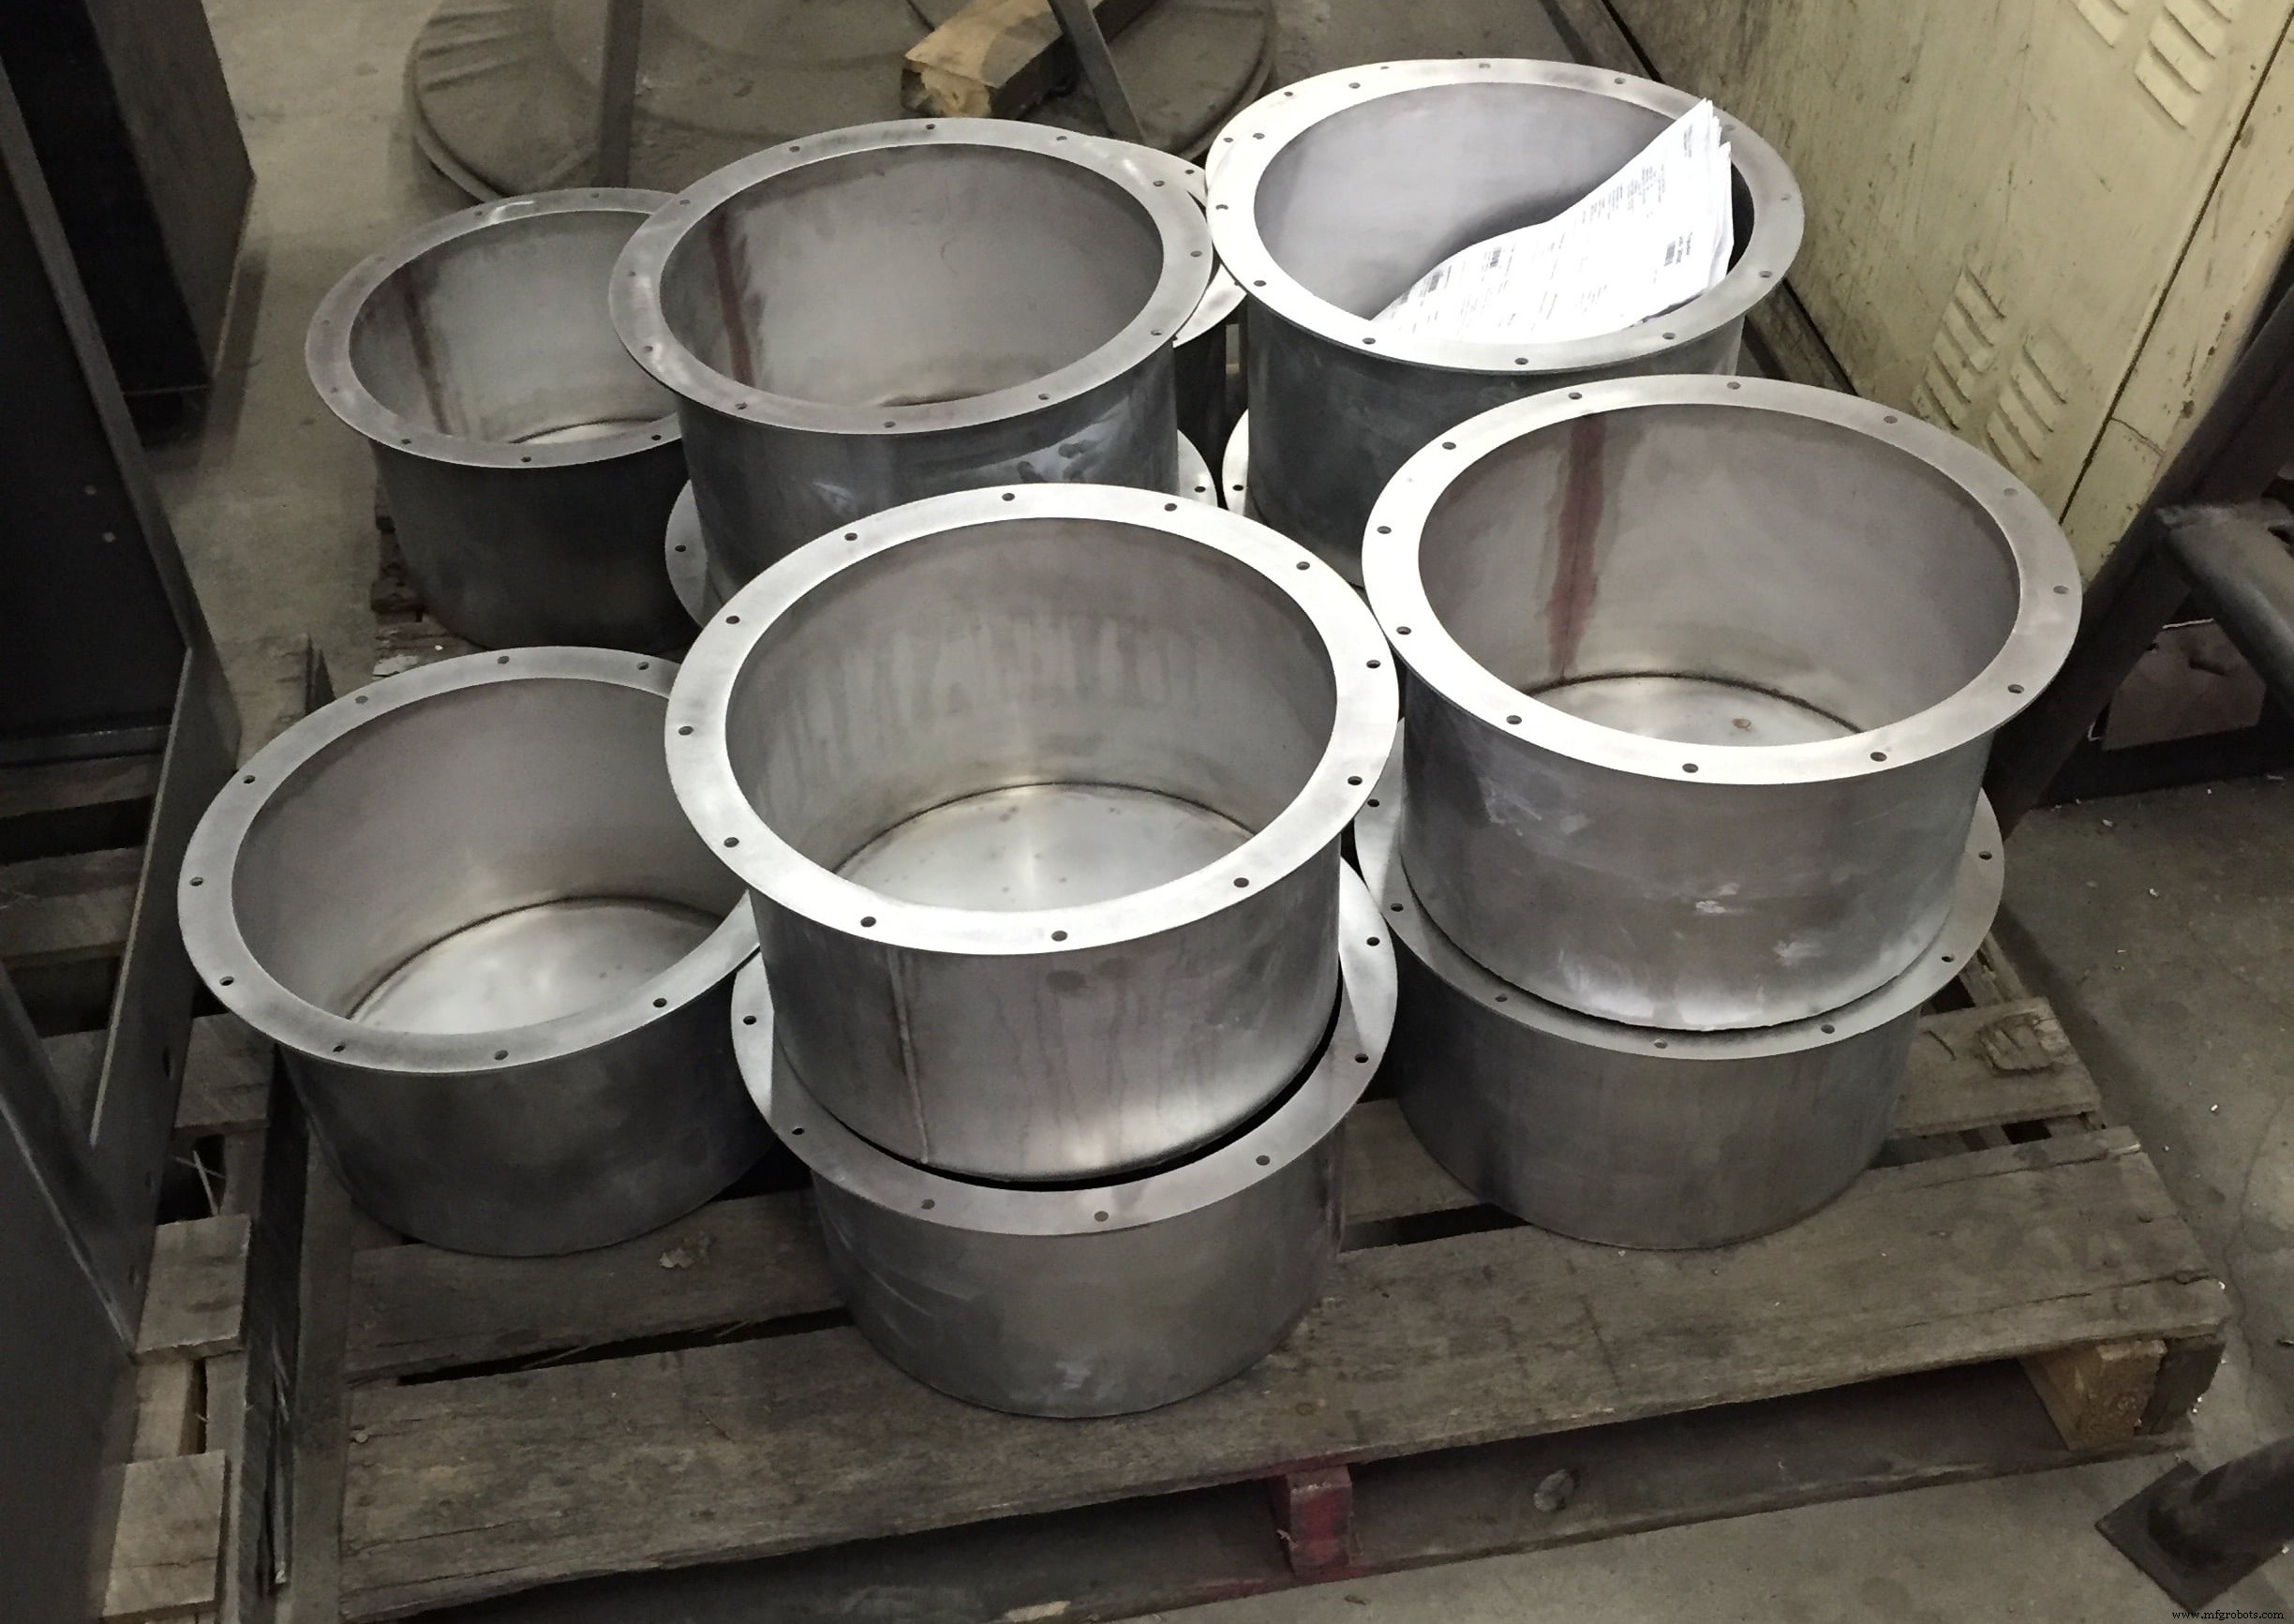
Après découpe jet d'eau : formage réservoirs carburant. Pliage tôles armoires sur base. Deux méthodes : roulage et pliage. Roulage = tôle plate → pièces courbes (réservoirs cylindriques, fûts). Pliage = angles dans tôle plate = supports structurels, équerres. Réservoirs inox dans base : roulés, soudés, test étanchéité. Nombreuses pièces base sciées à longueurs précises.
Usinage
Pièces inox, aluminium, laiton usinées. Percage plaque base 1" x 40" x 60" (25 x 1016 x 1524 mm) avec position trous ±0,001" (0,025 mm). Tout réalisé en interne.
Soudage & Contrôle Soudure
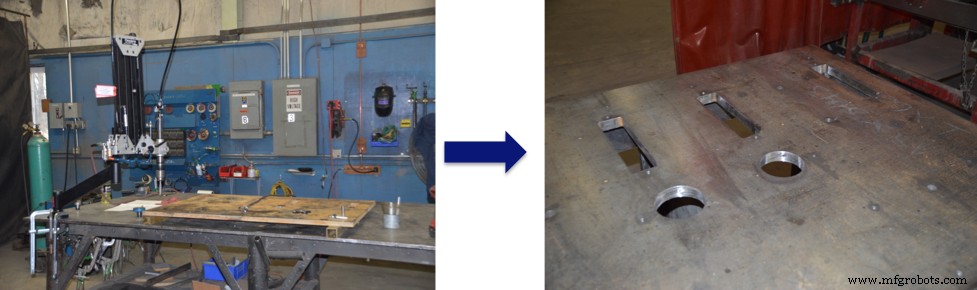
MIG et TIG utilisés. Base = 725 kg acier. Dessus 25 mm, pieds carré plein 75 mm, reste structure 12-25 mm. Centre usinage pour chanfreinage prép soudure, MIG sur toute la base. TIG pour réservoirs inox et armoires tôles.
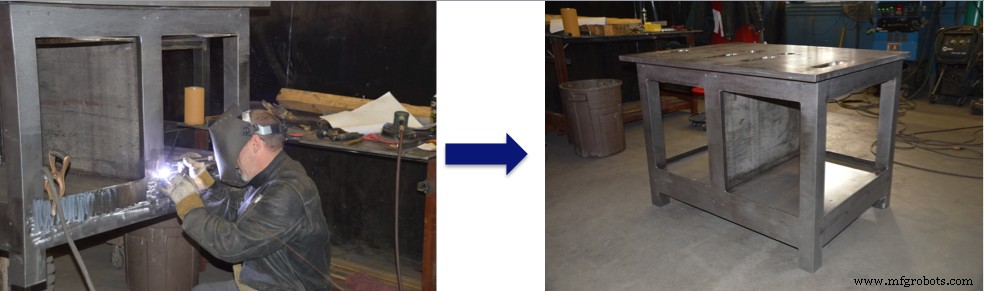
Le talent de nos soudeurs fut crucial. Joints forts, haute qualité, placement précis, finition lisse. Bancs test : vibrations continues 24h/24, qualité soudures critique. Contrôle soudure strict post-soudage pour intégrité structurelle.
Assemblage
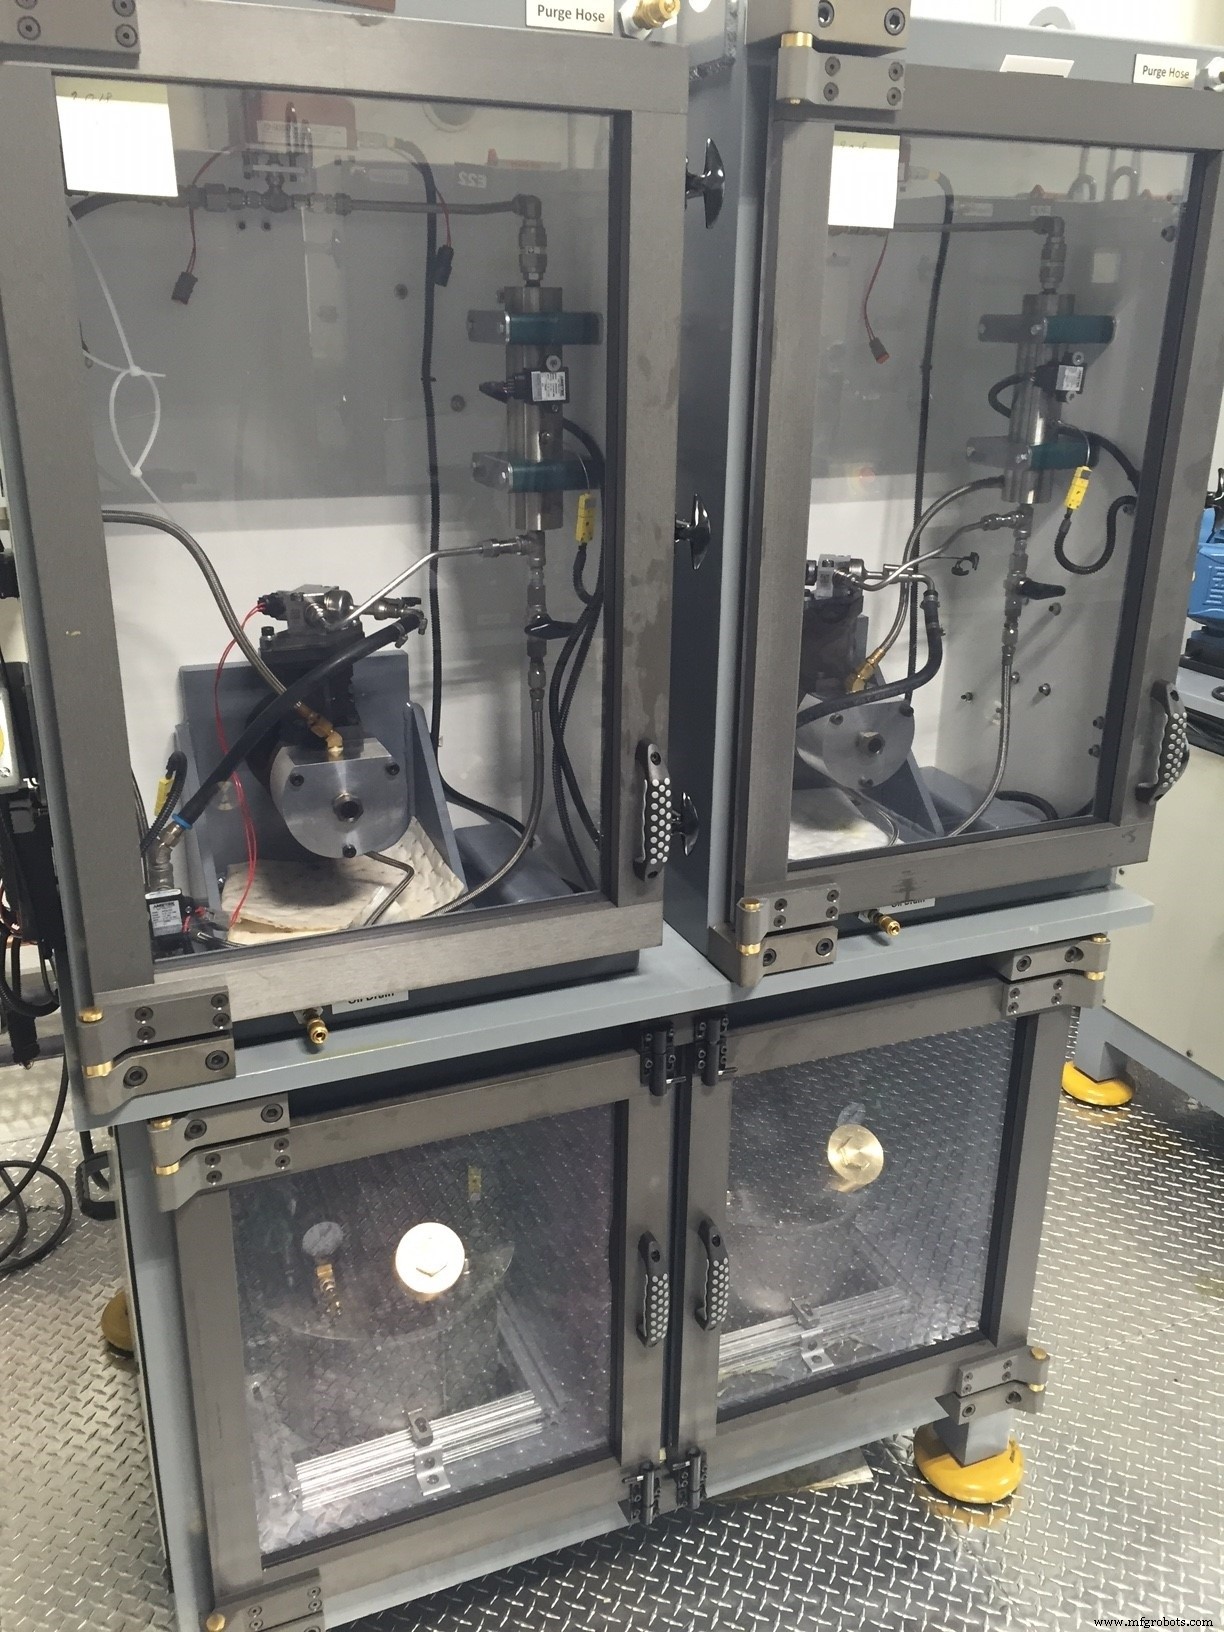 Projet complexe, multi-processus CAMM Metals. Assemblage = 37 pièces uniques.
Avant thermolaquage/anodisation, assemblage complet en atelier. Client invité inspecter ajustement/fonctionnement.
Tout faire en interne = test ajustement en cours, inspection client sous un même toit, assemblage complet avant finition.
Technologie industrielle
- Comment la Fabrication Métallique Sur Mesure Maximise Valeur et Durabilité
- 6 stratégies éprouvées pour concevoir une fabrication métallique sans accroc
- Comment obtenir un devis précis pour votre projet de fabrication métallique
- 4 erreurs essentielles à éviter lors de la demande de devis de fabrication métallique
- Pourquoi les tolérances de précision sont importantes dans la fabrication métallique sur mesure
- Fabrication de tôle sur mesure : précision et innovation pour les dispositifs médicaux
- Fabrication métallique sur mesure : réservoirs de bière de précision pour brasseries premium
- Les 5 Avantages de la Fabrication Métallique sur Mesure
- Guide expert planification fabrication personnalisée : Réduire coûts et stress