



Les logiciels de métrologie automatisée propulsent la fabrication intelligente
Cela fait un moment que Scott Lowen a quitté les bancs de l'école, mais il continue de réaliser des « projets scientifiques ». C'est ainsi qu'il qualifie avec humour un projet de preuve de concept visant à mesurer une pièce et à utiliser les données résultantes pour déterminer des corrections qui sont automatiquement transmises à un centre de tournage, une fraiseuse ou une autre machine-outil.
Si le projet scientifique en cours de Lowen chez Zeiss Industrial Quality Solutions, à Wixom dans le Michigan, où il est chef de produit pour les logiciels et accessoires, n'a pas totalement validé l'hypothèse selon laquelle les données de métrologie peuvent facilement produire des corrections d'usinage entièrement automatisées, Zeiss continue de travailler sur des solutions automatisées. D'autres entreprises, comme Capture 3D Inc. (une société du groupe Zeiss), Renishaw Inc. et Verisurf Software Inc., proposent des solutions qui exploitent les données de métrologie pour effectuer divers degrés de corrections automatisées sur les machines-outils.
En attendant, ce projet scientifique en cours fait toujours partie intégrante du travail de Lowen.
« Le temps investi pour créer les types de connexions dans un système de rétroaction automatisé dépasse largement le retour sur investissement d'une telle rétroaction automatisée vers les machines-outils », explique-t-il. « Nous croyons toujours qu'il faut un ingénieur en place pour examiner les données appropriées et créer la rétroaction ou la correction appropriée pour les machines-outils. »
Cela peut être une bonne nouvelle pour la sécurité de l'emploi des ingénieurs de fabrication, mais cela soulève des questions : le processus de mesure peut-il s'intégrer pleinement à la fabrication intelligente ? Ou la métrologie risque-t-elle d'être largement reléguée aux processus que les fabricants utilisaient avant l'ère connectée, axée sur les données et automatisée de la nouvelle façon de produire ?
Actions correctives automatiques
Renishaw, basée à West Dundee dans l'Illinois, a un produit en phase de lancement progressif : Renishaw Central est une plateforme de données de fabrication pour des informations incluant l'état des machines, les alertes et les résultats de mesure provenant de palpeurs de machines-outils, de pré-régleurs d'outils, de systèmes de jaugeage Equator et de MMT.
La plateforme dispose d'une interface de programmation d'application (API) qui permet aux utilisateurs d'interroger les informations et de les intégrer dans d'autres systèmes logiciels, tels que ceux pour la planification des ressources d'entreprise (ERP) ou un tableau de bord personnalisé.
« Je pense que la grande amélioration que nous voyons [chez nos clients] est d'utiliser ces données de mesure pour générer des actions correctives préconfigurées et automatiques, qu'il s'agisse d'un décalage d'outil, d'un décalage de pièce, etc. », déclare Brandon Golab, responsable logiciel machine-outil chez Renishaw. « Les utilisateurs de notre système configurent la façon de réagir aux mesures et la machine avec laquelle ils souhaitent communiquer l'action corrective. »
Cela est rendu possible par une amélioration de produit appelée contrôle intelligent de processus, qui est une série de protocoles de communication permettant au client de dicter comment il souhaite traiter les scénarios de mesure. Cela peut à son tour créer des décalages et des ajustements intelligents du processus de fabrication ou des machines-outils si nécessaire.
Renishaw Central dispose également d'une fonction de visualisation qui fournit des tableaux de bord standard pour afficher l'état des machines et les résultats de mesure. Elle peut également être utilisée pour l'analyse de données historiques.
Pendant le lancement progressif, la plateforme est configurée pour une machine-outil par dispositif de mesure, mais Golab envisage aucune limite au nombre de machines avec lesquelles Renishaw Central peut interagir.
« En plus de Renishaw Central, nous avons également plusieurs produits qui permettraient à la machine-outil elle-même non seulement de collecter les données, mais aussi d'effectuer une rétroaction de fabrication en boucle fermée au sein d'une architecture de machine unique », ajoute-t-il.
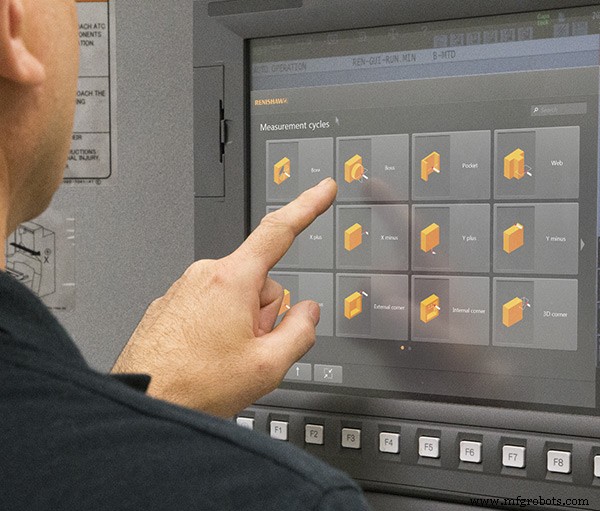
Conçu pour les opérateurs nouveaux ou moins expérimentés, Set and Inspect avec Program Builder s'utilise sur machine, et une solution hors ligne, Productivity+. Set and Inspect permet de réaliser des tâches comme la mise en place des pièces, la validation des pièces, la vérification du chargement des fixations et le cycle usinage-mesure-usinage (où l'opérateur effectue une passe de semi-finition, mesure le résultat, puis effectue une passe de finition basée sur les données de mesure). « Tout cela peut être configuré avec ces logiciels », indique Golab. Set and Inspect peut également être utilisé avec le logiciel Reporter de Renishaw pour renvoyer les données vers Renishaw Central.
« Productivity+ utilise les modèles CAO pour générer des programmes similaires à ceux d'Inspection+, mais comme il est piloté par la CAO, c'est plus facile pour le programmeur », explique Golab. « Mais c'est très similaire à Inspection+ en ce qui concerne ce qui peut être fait avec les données au niveau de la machine individuelle. » Inspection+ est le logiciel de métrologie macro-based de Renishaw pour les utilisateurs plus expérimentés qui peuvent écrire du G-code s'exécutant au niveau du contrôleur CNC.
La technologie de mesure Renishaw peut même être utilisée pour la défaillance prédictive. Pour ce faire, les données de Productivity+ sont associées au capteur Sprint de l'entreprise, qui mesure des milliers de points par seconde pour évaluer l'état de surface d'une pièce.
« Au fur et à mesure que l'outil s'use, on observe généralement une ondulation [sur la surface de la pièce] », explique Golab. « Comme il s'agit d'une mesure directe de la performance de l'outil, cela peut être un meilleur indicateur d'usure d'outil que les méthodes indirectes, comme la charge de la broche. »
Transférer les décisions au concepteur
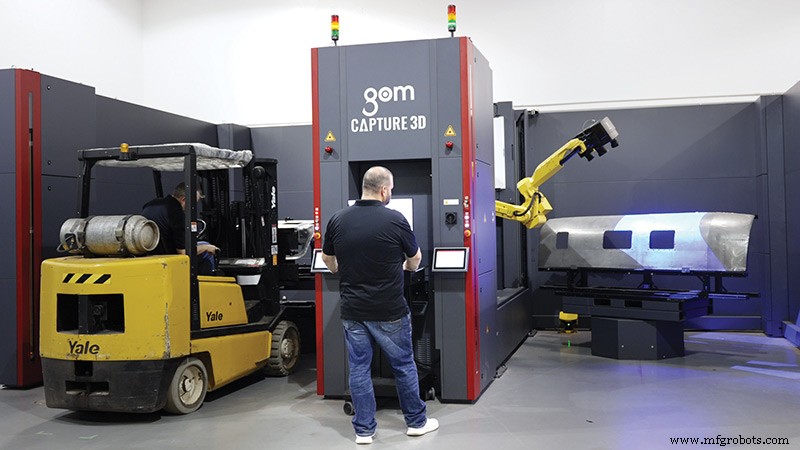
La fabrication en boucle fermée est également familière à Rick White, directeur général de Capture 3D à Santa Ana en Californie, mais plus spécifiquement avec une technique en boucle fermée appelée usinage adaptatif. « Cela crée une boucle fermée dans un centre d'usinage CNC basé sur les résultats des données de numérisation », dit-il. « [Le logiciel d'usinage adaptatif] détermine quoi faire pour atteindre le modèle CAO et crée automatiquement un nouveau chemin pour la machine afin de corriger ce qui doit l'être. Cela se fait en temps réel, sans intervention humaine. »
White était PDG de Capture 3D, le principal partenaire américain pour les solutions de mesure 3D sans contact GOM, jusqu'en octobre 2021, date à laquelle l'entreprise a été acquise par Zeiss.
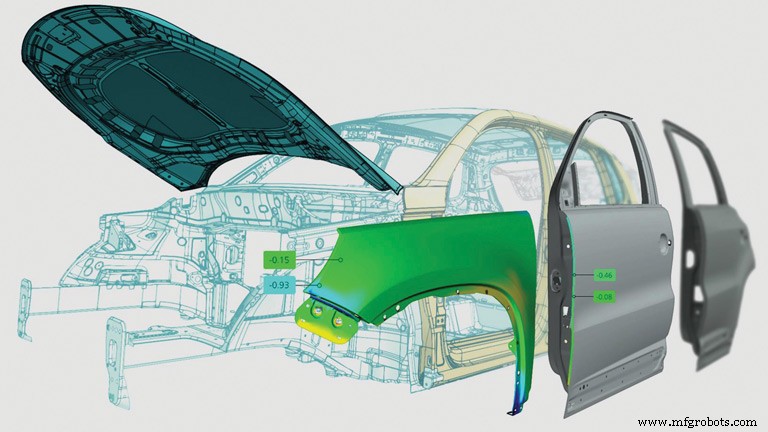
En plus de son utilisation dans l'usinage adaptatif, les données de la technologie de numérisation 3D plein champ ATOS de Capture 3D peuvent également alimenter l'analyse d'assemblage numérique avec le logiciel GOM. « Nos clients de l'aérospatiale et de l'automobile ont eu beaucoup de succès en utilisant notre technologie pour assembler numériquement des pièces provenant du monde entier afin de garantir l'ajustement, l'alignement et les spécifications avant tout expédition physique », déclare White. « Cela aide les entreprises à corriger les problèmes ou à se préparer aux changements plus rapidement tout en réduisant les coûts pour un lancement de produit plus rapide. »
Par exemple, après qu'un équipementier automobile reçoit les données de métrologie des pièces rapportées de ses usines, fournisseurs et sous-traitants de niveau 1, peu importe où ils se trouvent, ils peuvent déterminer dans un processus collaboratif et numérique si les composants s'adapteront à l'assemblage en utilisant un modèle numérique de la caisse en blanc. De plus, les données plein champ fournissent des millions de points de données précis pour un jumeau numérique. « Et la partie belle, c'est que ça marche réellement et que c'est assez réussi », ajoute White.
Une autre technique qui tire parti du flux de données utilisée par certains fabricants est la définition basée sur le modèle (MBD - Model-Based Definition). « Ce que [la MBD] signifie, c'est que les cotes de mesure, les processus, les tolérances et le GD&T [dimensionnement et tolérance géométriques] font partie du modèle CAO dès le début, et avec les PMI [informations de fabrication du produit] sont importés dans le logiciel GOM », explique White. « Au fur et à mesure que les concepteurs conçoivent les pièces, ils intègrent également les informations sur les tolérances de la pièce. Et ensuite, un système de métrologie dispose de ces informations. Il sait quoi inspecter et comment déterminer quels composants sont dans ou hors tolérance. »
Cela déplace les décisions sur ce qu'il faut mesurer d'un inspecteur qui est en aval dans le processus vers le concepteur. La conviction est que les concepteurs peuvent mieux connaître ces informations que quiconque car leur perspective est plus globale. Ils conçoivent des pièces pour fonctionner ensemble, et les tolérances au sein d'une même pièce ne sont pas universelles.
« La MBD nécessite une standardisation universelle pour être correctement lue dans les logiciels de métrologie », déclare White. « Espérons que [le format] QIF soit ce pont », dit-il, faisant référence au Quality Information Framework, un cadre XML unifié pour le partage numérique d'informations de qualité. Il note ensuite que « certaines organisations avancent plus vite que d'autres ; cependant, nous avons vu une tendance globale à la hausse et c'est là que nous voyons l'avenir. »
Le Digital Metrology Standards Consortium (DMSC) a créé le QIF pour répondre au besoin crucial d'une norme de métrologie numérique afin de faire progresser la métrologie dimensionnelle, explique White. Le DMSC a annoncé que la norme de métrologie QIF 3.0 avait été adoptée, approuvée et publiée par l'ISO en tant que nouvelle norme ISO 23952:2020 en août 2020, selon le site web du consortium.
« Nous soutenons la standardisation d'un format qui a du sens pour tout le monde », déclare White. « Bien que nous ne puissions pas répondre au nom des principaux éditeurs de logiciels CAO, il est probable qu'ils devront l'utiliser s'il devient la norme. »
Ajouter la MBD aux maillages numérisés
« Boeing l'exige [la MBD] ; toutes les grandes entreprises aérospatiales l'exigent », affirme Ernie Husted, président et PDG de Verisurf à Anaheim en Californie. Il qualifie la MBD de gain de temps et d'argent. « Beaucoup d'entreprises de niveau 2 ne sont pas habituées à la gérer — elles sont habituées aux dessins.
« Ce n'est que ces dernières années que toutes les grandes entreprises de CAO l'ont implémentée comme fonctionnalité standard. Ainsi, ils peuvent maintenant tolérer le modèle avec les tolérances GD&T appropriées et envoyer ce fichier à leurs fournisseurs sans avoir besoin de dessins. »
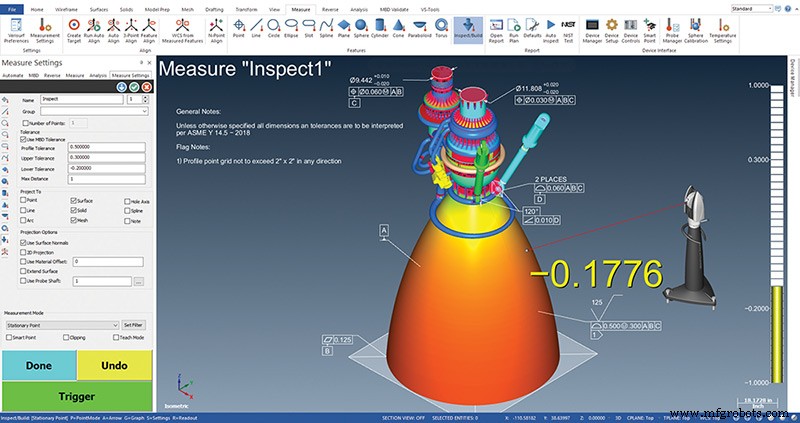
Si le modèle CAO contient des informations MBD, le logiciel Verisurf peut utiliser les données intégrées pour automatiser le plan d'inspection avec n'importe quelle MMT, bras, tracker ou scanner, explique Husted. « Il y a un processus où vous pouvez ajuster les décalages d'outils si vous faites du palpage sur machine-outil », dit Husted. « Avec les machines-outils, vous avez la compensation de coupe et la compensation d'usure d'outil et lorsqu'un outil s'use, vous pouvez ajuster le décalage pour usiner une caractéristique plus grande ou plus petite selon qu'il s'agit d'une caractéristique interne ou externe. Vous pouvez donc diriger des ajustements automatiques pour l'usure d'outil, mais une fois qu'un outil casse, vous devez le remplacer. »
L'utilisateur peut également écrire des applications spéciales avec le kit de développement logiciel (SDK) de Verisurf pour aider à prendre des décisions. Par exemple, si une pièce est hors tolérance, l'application peut aider à mettre en œuvre un changement d'outil s'il y a des outils supplémentaires dans le magasin d'outils d'une machine-outil. Des routines peuvent également être écrites pour contrôler des robots pour l'inspection en cours de processus ou d'autres processus automatisés.
Les utilisateurs du logiciel Verisurf peuvent également ajouter la MBD sur des maillages numérisés s'il n'y a pas de modèle CAO. « Donc quand vous scannez la pièce, je peux en fait cliquer sur une surface d'un maillage et extraire une épaisseur », dit-il. En novembre 2021, Renishaw et Verisurf ont conclu un accord qui permet aux entreprises en Amérique du Nord d'accéder au logiciel Verisurf CMM via Renishaw.
L'ingénieur de fabrication sait ce qui est le mieux
Lowen de Zeiss met en garde : si l'automatisation progresse certainement rapidement, les fabricants ont encore besoin d'une contribution humaine précieuse dans le processus.
« [Dans notre] expérience, il y a trop de variables d'ingénierie réelles qui rendent l'automatisation très difficile », déclare Lowen. « Nous avons déterminé qu'il faut toujours un ingénieur de fabrication avec son cerveau humain pour dire : "OK, voici pourquoi cette forme est hors tolérance, voici ce qui s'est réellement passé, et voici ce qu'il faut faire pour la corriger." »
L'usure d'outil est l'une des raisons les plus simples à comprendre, mais ce n'est rarement la raison pour laquelle une cote est hors tolérance, dit-il. Si l'usure d'outil était la seule raison pour laquelle une cote est hors tolérance, Lowen convient qu'elle pourrait être automatisée. Mais la réalité est qu'il y a une douzaine d'autres raisons pour lesquelles une pièce ne correspond pas aux spécifications, dit-il.
« Peut-être que le dispositif de serrage déforme la pièce ou ne la serre pas assez fort. Peut-être qu'un outil se déforme de manière incohérente lors de la coupe sur un axe ou que la matière première est hors tolérance », énumère-t-il. « Quoi qu'il en soit, c'est pour cela que les ingénieurs vont à l'école : ... comment faire de meilleures pièces. »
Le fait que les fabricants aient tendance à produire des séries plus courtes avec une plus grande diversité de pièces freine encore davantage tout retour sur investissement pour concevoir une solution automatisée.
« Vous pourriez approcher un fournisseur automobile et dire : "Vous fabriquez cette pièce pour les sept prochaines années, concevons cela" », dit-il. « "Investissons le temps car vous allez produire un milliard de pièces de cette forme unique." Mais beaucoup de nos clients font des petites séries. »
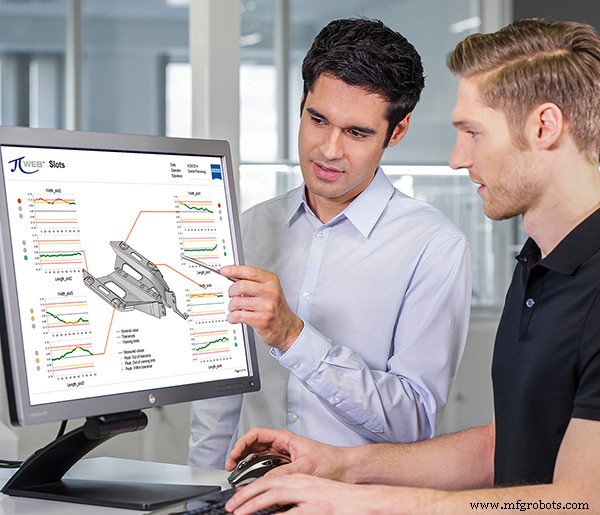
Zeiss propose le type de solution d'ingénierie que Lowen a utilisé dans son exemple hypothétique de fournisseur automobile. Mais pour ceux qui ont des séries plus courtes de pièces plus diversifiées, et d'autres, l'entreprise propose PiWeb, un outil d'ingénierie qui aide les ingénieurs de fabrication à analyser et déterminer non seulement quelles pièces sont hors tolérance, mais leur donne aussi les outils pour déterminer pourquoi.
« Si une pièce est hors tolérance, les ingénieurs de fabrication sont généralement les plus qualifiés pour émettre l'hypothèse de pourquoi la pièce est hors tolérance et ce dont ils ont besoin, ce sont des preuves pour étayer une hypothèse », explique Lowen. « PiWeb leur permet de rechercher dans une base de données de pièces et de regarder spécifiquement quelles machines-outils, dates et heures ou numéros de lot pour filtrer et examiner les tendances statistiques. Et PiWeb leur donne d'excellents outils visuels — non seulement des données mais aussi les pièces elles-mêmes montrant les cotes et les coordonnées pour leur indiquer quel axe de la machine-outil doit être corrigé. » PiWeb récupère les données directement depuis Calypso, le logiciel de métrologie de Zeiss. Cependant, si les données proviennent d'un autre logiciel de métrologie, PiWeb peut lire des formats de fichiers courants, notamment QDAS, DMO ou QIF, précise Lowen.
Lowen comprend que l'industrie doit évoluer vers des solutions plus automatisées avec les données de mesure et la correction automatisée des machines-outils. Celles-ci seront plus largement acceptées à mesure qu'elles deviendront plus faciles et plus rapides à mettre en œuvre, dit-il. Pour cela, Lowen et ses collègues mèneront certainement d'autres « projets scientifiques ».
Système de contrôle d'automatisation
- Hôpitaux intelligents de demain : Le rôle critique des logiciels intelligents
- Fabrication Basée sur les Données : Surmonter les Défis de l'IoT, l'Industrie 4.0 et l'Usine Intelligente
- Moderniser les usines existantes : Guide pratique pour construire des usines intelligentes
- Métrologie à distance : maîtriser la collecte de données pour la fabrication de précision
- Élever la métrologie en atelier : Services walk-up pour inspection précise des pièces
- Usines numériques : fabrication intelligente pour l'industrie 4.0
- Intégrer transparente les données de mesure QC dans les systèmes de fabrication pour améliorer le TRG
- Litmus et Oden lancent des solutions IIoT intégrées pour la fabrication intelligente
- La collecte de données : la pierre angulaire du succès de la fabrication intelligente