



La technologie CUV étend les applications et booste la productivité
Les modèles avancés continuent d'étendre la portée des CUV sur le plancher d'atelier.
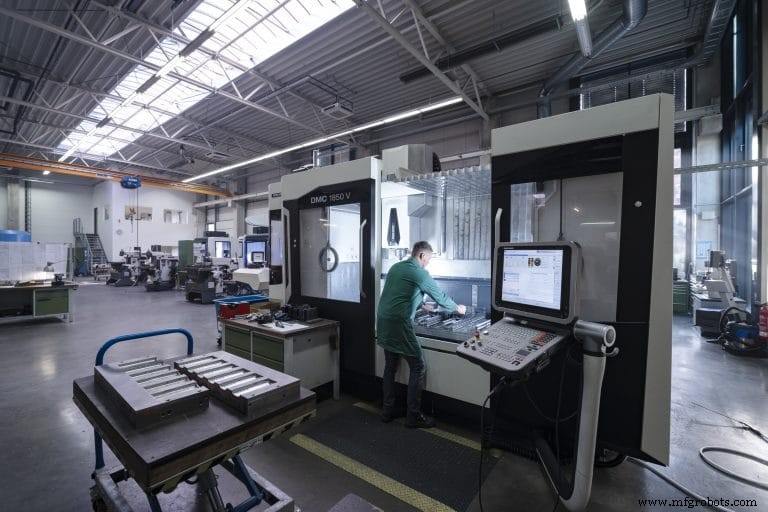
Les centres d'usinage verticaux avec des fonctionnalités et fonctions avancées gagnent leurs galons en tant que membres plus productifs de l'arsenal d'équipements CNC des ateliers d'usinage. Les CUV d'aujourd'hui remettent en question l'idée qu'ils doivent être relégués dans quelque coin rarement visité de l'atelier, ou limités à l'usinage secondaire. Les CUV ont traditionnellement été moins chers comparés aux centres d'usinage horizontaux mais sans la capacité de production.
Dans une certaine mesure, les ajouts les plus récents de technologie avancée ont permis aux CUV de combler l'écart de productivité et de sécuriser un avantage concurrentiel dans des applications à haute vitesse, haute précision aussi diverses que l'aérospatiale, le médical, l'énergie et industries similaires exigeantes. La fonctionnalité des CUV a été significativement augmentée avec l'addition de configurations table-sur-table et trunnion aux quatrième et cinquième axes, de changeurs de palettes multiples, de plus d'outils, et de broches à haute vitesse. Les CUV sont capables d'usiner les pièces les plus complexes, telles que les rotors à aubes pour moteurs à réaction, aubes de turbine pour production d'énergie, grands composants aérospatiaux, et travaux de précision de moules et matrices.
Étude de cas CUV moules et matrices
Werkzeugbau Leiss GmbH est considéré comme l'un des producteurs leaders et les plus prospères de moules par extrusion-soufflage et moules par étirage-soufflage au monde. En coopération étroite avec ses clients, l'entreprise de Ludwigsstadt, Haute-Franconie, Allemagne, développe de nouveaux designs d'emballage pour les industries alimentaire, pharmaceutique, chimique, automobile et cosmétique, ainsi que des matrices et moules qui sont conçus et fabriqués par quelque 65 employés qualifiés de Leiss.
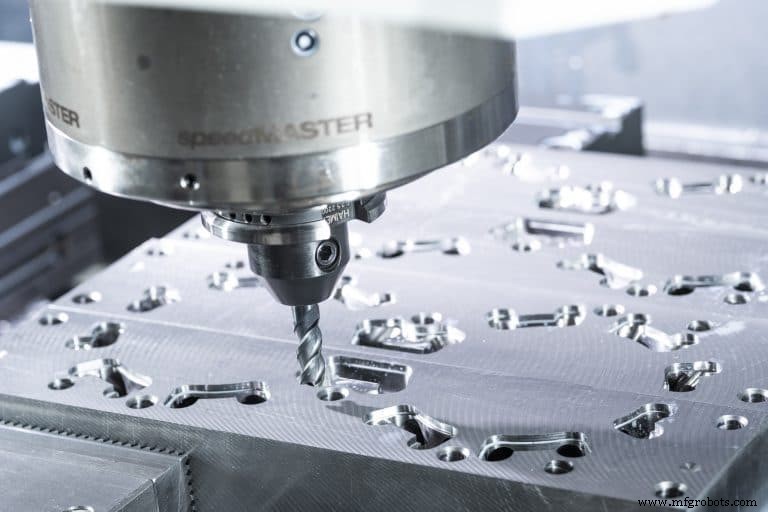
« En tant que fournisseur de services en conception et construction d'outils, nous nous voyons comme un partenaire pour nos clients », a dit Daniel Leiss, expliquant la stratégie de l'entreprise. Il gère l'entreprise avec son père Fritz Leiss. Les partenariats étroits avec les clients commencent souvent avec le développement de nouveaux designs d'emballage. « Plus tôt nous aidons le processus avec notre expérience, plus économique la fabrication des matrices est pour tous ceux concernés. »
Cela permet à Werkzeugbau Leiss de fabriquer 250 nouvelles matrices par an avec un total d'environ 1 000 cavités, ainsi que des composants périphériques, tels que goupilles de soufflage, masques/poinçons ou matrices/goupilles.
Werkzeugbau Leiss gère sa production à haut volume dans ses installations grandes et modernes. L'usinage de précision est fait par une flotte puissante de machines, incluant dix machines CNC de DMG Mori. En plus de deux tours CTX, la flotte de machines inclut cinq centres d'usinage verticaux de la série DMG Mori DMC V. Cela inclut le DMC 1150 V, le DMC 1450 V et aussi le nouveau DMC 1850 V.
Les machines travaillent à pleine capacité, usinant les moules par extrusion-soufflage de haute précision, qui composent 80 % de la production de Leiss. Leurs processus de fabrication vont du perçage et fraisage des systèmes de refroidissement à l'ébauche et la finition. « Nous bénéficions de la haute stabilité et précision des machines, ce qui nous a permis de réduire le travail de finition à un minimum, surtout dans le domaine des grands moules pour machines à longue course », a dit Daniel Leiss, se référant au polissage subséquent des moules.
Le plus grand modèle de la série DMC V a été installé en juillet 2018 comme machine d'essai sur le terrain, ce que Daniel Leiss considère être l'ajout parfait : « Avec le DMC 1850 V, DMG Mori a adapté un concept de machine éprouvé aux exigences de qualité croissantes lors de l'usinage de composants plus grands et plus lourds. » Le centre d'usinage vertical s'étend à 1 850 mm de parcours dans l'axe X, et 700 mm et 550 mm respectivement dans les axes Y et Z. La capacité de charge maximale est de 3 000 kg.
Selon Daniel Leiss, le DMC 1850 V correspond idéalement aux exigences du fabricant de moules et matrices. « La stabilité de la machine s'applique tant à l'usinage 2,5D et perçage qu'à l'ébauche 3D. Avec sa précision et sa dynamique, la machine est aussi impressionnante pour la finition fine 3D et est donc appropriée pour une utilisation dans toutes les phases de production d'outils », a-t-il dit. Après seulement quelques mois d'essai sur le terrain, le DMC 1850 V était utilisé en opération deux quarts et a fonctionné de façon fiable depuis.
CUV avec table inclinable
Mazak Corp., Florence, Ky., continue d'étendre sa ligne de CUV conçue et construite au Kentucky avec le Centre d'Usinage Vertical VC-500A/5X qui comporte une table inclinable de style trunnion. Le CUV est conçu pour le traitement précis et rentable de petites pièces complexes via l'usinage cinq axes complet. Le VC-500A/5X rejoint les CUV Mazak qui incluent des capacités d'usinage trois, quatre et cinq axes avec palpage embarqué pour la localisation de pièce et l'inspection de caractéristiques. Le VC-500A/5X comporte le CNC Mazatrol SmoothX, le rendant facile de générer des programmes pour la production de pièces complexes.
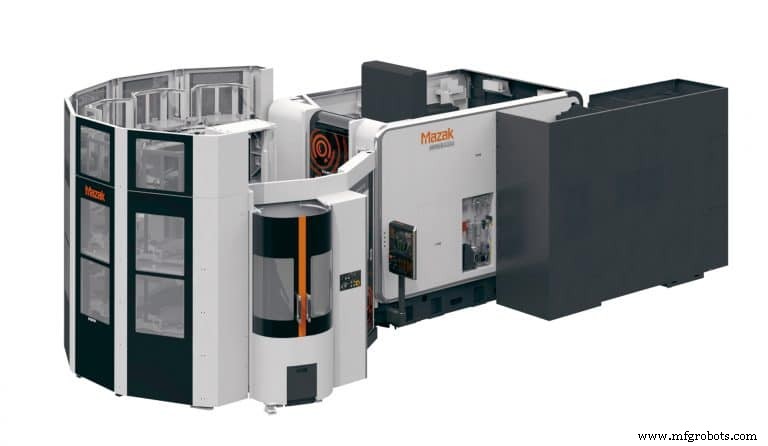
Les fonctions avancées du VC-500A/5X lui permettent d'assurer les temps de cycle d'usinage les plus courts possibles, surtout dans les programmes à incréments fins pour les opérations cinq axes simultanées et l'usinage de moules-matrices à forme libre, a dit l'entreprise. Ces fonctions incluent le contrôle d'avance à gain élevé, vitesses d'axe rotatif rapides, contrôle d'accélération variable, et fraisage de poche intelligent. Un logiciel de conception d'engrenages spécial et une unité de métrologie peuvent être intégrés dans un processus d'usinage d'engrenages en boucle fermée.
Les parcours d'axes du VC-500A/5X accommodent des tailles de pièces jusqu'à 19,88 po (505 mm) de diamètre et 12 po (305 mm) de hauteur. Les vitesses de déplacement rapide pour ces trois axes linéaires sont de 1 181 ipm (30 m/min). Le VC-500Z/5X est équipé d'une broche haute performance 12 000 tr/min CAT-40 pour l'usinage de tous les matériaux communs, incluant l'acier, l'aluminium, et la fonte. Des vitesses de broche optionnelles de 15 000 tr/min et 20 000 tr/min sont disponibles.
Un CMA 60 outils aide à réduire le temps de mise en place, permet l'outillage redondant et fournit des opérations sans surveillance, ininterrompues accrues. Ce processus donne aux ateliers de travaux une option de haute précision et rentable pour usiner des engrenages de lots petits à moyens avec de l'outillage standard.
Automatisation mono-machine
Avec l'espace de plancher d'atelier à prime, les machines à petite empreinte sont largement valorisées, tout comme l'automatisation qui peut optimiser l'espace de plancher disponible. Les systèmes d'automatisation mono-machine pour centres d'usinage verticaux offrent une solution productive pour les petits ateliers avec la capacité de rencontrer les demandes de production changeantes avec des systèmes extensibles, rentables. Ils nécessitent un espace de plancher minimal et fournissent l'opération sans surveillance, gardant les broches de machine dans la coupe pendant que les opérateurs sont libres de charger de nouvelles pièces, effectuer des contrôles qualité ou s'occuper de diverses autres tâches d'atelier.
Quand il s'agit d'automatisation, les OEM de machines-outils, comme Mazak, réalisent qu'une taille ne convient pas à tous et continuent de développer des systèmes d'automatisation évolutifs. De tels systèmes sont évolutifs en taille, coût, et capacité, tout en fournissant les avantages typiques de toute forme d'automatisation — sortie accrue des machines et de la main-d'œuvre — faisant essentiellement plus avec moins.
Voici comment Mazak évalue les avantages de l'automatisation mono-machine. Comparé avec des systèmes d'automatisation plus expansifs, les systèmes d'automatisation mono-machine ont des empreintes dramatiquement plus petites, et dans de nombreux cas d'ateliers de travaux c'est tout ce qui est nécessaire.
Les systèmes d'automatisation mono-machine d'aujourd'hui sont typiquement des solutions standardisées, pourtant flexibles et extensibles. Par exemple, le système d'automatisation Multi Pallet Pool (MPP) de Mazak donne aux ateliers l'option de trois configurations différentes, tenant 6, 12 ou 18 palettes. Le système fonctionne à travers différentes méthodes de production et l'opérateur peut régler le système MPP pour faire fonctionner des pièces bas mélange/haut volume ou des pièces de courte série avec des changements fréquents.
Initialement, un atelier pourrait commencer avec un MPP à six palettes composé de deux rangées de trois palettes. Ce système à deux niveaux pourrait s'étendre à six palettes sur chaque rangée pour un pool total de 12 palettes. Pour un système à 18 palettes, le MPP grandirait à trois rangées de six palettes. Peu importe la configuration, la taille du MPP en termes d'empreinte reste petite, économisant un espace de plancher d'atelier précieux.
Un changeur de palettes MPP à six palettes associé à un CUV cinq axes Mazak Variaxis i-600, par exemple, utilise 29 % moins d'espace de plancher qu'un système linéaire de type six palettes tout en fournissant la même capacité. Comparé avec un système à 12 palettes, le MPP réduit les exigences d'espace de plancher de 44 %. Et quand utilisé avec un CUV cinq axes Mazak Variaxis i-700, un MPP à six palettes est 44 % plus petit qu'un système à six palettes linéairement arrangé, et les systèmes MPP à 12 et 18 palettes ont besoin de moins de la moitié de l'espace.
En contraste avec d'autres systèmes d'automatisation, le MPP utilise les palettes de machine réelles au lieu de celles additionnelles placées sur le dessus de la palette existante de la machine. Le MPP du Variaxis i-600 comporte une palette de 400 mm carrés qui tient une charge maximale de 300 kg à des dimensions jusqu'à 600 mm de diamètre et 425 mm de hauteur.
La palette MPP du Variaxis i-700 est de 500 mm carrés et a une capacité de charge de 400 kg. Le MPP fonctionne avec le même système de serrage de palette qu'un changeur de palettes à deux palettes typique installé sur une machine-outil. À l'intérieur du MPP, un robot à servomoteur prend et place les palettes dans et hors de la machine.
Le MPP utilise le même logiciel Smooth PMC qui contrôle le système d'automatisation Palletech extensif multi-machine de Mazak. Le contrôle de la machine-outil affiche le logiciel qui tourne sur une unité de contrôle de cellule séparée. Le logiciel Smooth PMC rend facile la surveillance du système d'usinage automatisé de presque n'importe où en utilisant un téléphone intelligent, PC ou tablette. Le logiciel permet aussi aux ateliers de changer les horaires à la volée, gérer les fichiers de programme de pièce, suivre la durée de vie/bris d'outil ainsi qu'émettre des instructions au plancher d'atelier.
Aller du plan à la pièce plus vite
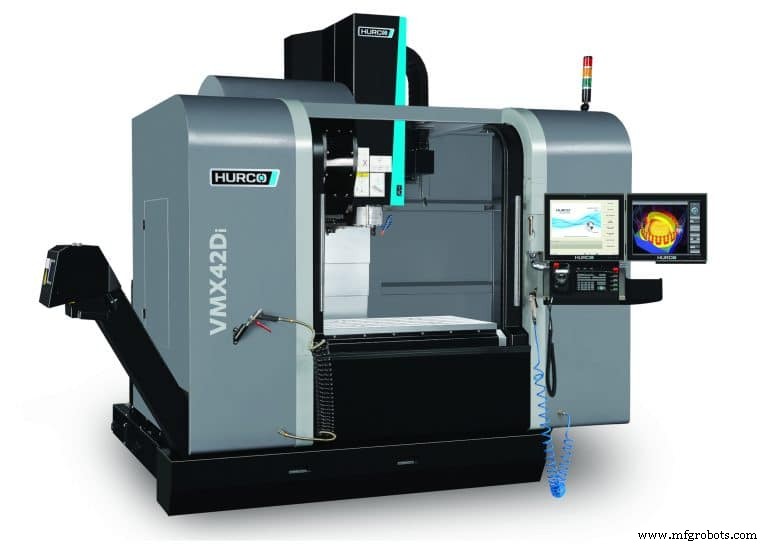
Vous vous attendriez à ce que Hurco Companies Inc., qui a inventé la programmation conversationnelle, soit un leader dans la rationalisation du processus d'aller du plan à la pièce plus vite avec les centres d'usinage CNC. Et c'est le cas.
Les CUV Hurco couvrent la gamme, du modèle valeur à empreinte compacte VM CUV CNC à la série VMX cinq axes, et pour les plus grandes pièces aérospatiales la série DCX de centres d'usinage double colonne avec axes X de 2 et 3 m. Les CUV Hurco sont utilisés pour fabriquer des pièces pour les industries automobile, aérospatiale, équipement médical, énergie, outillage injection et moule, transport et électronique.
Sur ses centres d'usinage CNC haut de gamme, Hurco offre un double écran de contrôle pour un traitement plus rapide et plus facile. Une Recherche de Bloc de Données aide les opérateurs à éditer un programme de pièce pour corriger une caractéristique, par exemple. Au lieu de chercher à travers des lignes de code, le programmeur utilise l'écran graphique pour sélectionner la caractéristique de pièce qui a besoin d'être éditée et la ligne de code correspondante apparaît sur l'autre écran pour que le changement puisse être fait rapidement.
La fonction de Programmation Concurrente de Hurco est améliorée avec le contrôle à double écran. Pendant que le centre d'usinage fait tourner une pièce, l'opérateur peut programmer la pièce suivante sans interrompre le cycle d'usinage.
Le Transfert DXF permet à l'opérateur d'importer l'image CAO, sélectionner les caractéristiques désirées, et le contrôle CNC WinMax crée automatiquement le programme. Le programme de pièce peut être vérifié à l'écran avec le système de graphiques de vérification de Hurco, qui inclut le rendu solide 3D du chemin d'outil avec rotation dynamique et affichage d'outil en temps réel pour que la pièce puisse être vue sous n'importe quel angle sans être forcé de la redessiner.
Les récentes fonctionnalités de contrôle et logiciel Hurco sont conçues pour rationaliser tout, de l'optimisation du temps de cycle à la capture d'informations d'outillage. UltiMotion réduit le temps de cycle jusqu'à 30 %, ce qui, selon Hurco, augmente significativement la qualité de finition de surface.
UltiMonitor permet la surveillance à distance de la machine depuis n'importe quel navigateur web, ou il est possible de voir l'écran de contrôle ou la vidéo d'une caméra USB à la machine. La Longueur d'Outil Absolue permet la configuration d'outil d'être indépendante de la pièce et de la machine. En résultat, l'information d'outil n'a besoin d'être capturée qu'une fois, permettant à l'outil d'être utilisé sur d'autres centres d'usinage, facilitant l'utilisation d'un pré-régleur d'outil hors ligne. En plus, l'Optimisation de Changement d'Outil analyse le programme de pièce et réduit automatiquement le nombre de changements d'outil en réarrangeant le programme pour une efficacité optimale.
Capacité CUV à part entière
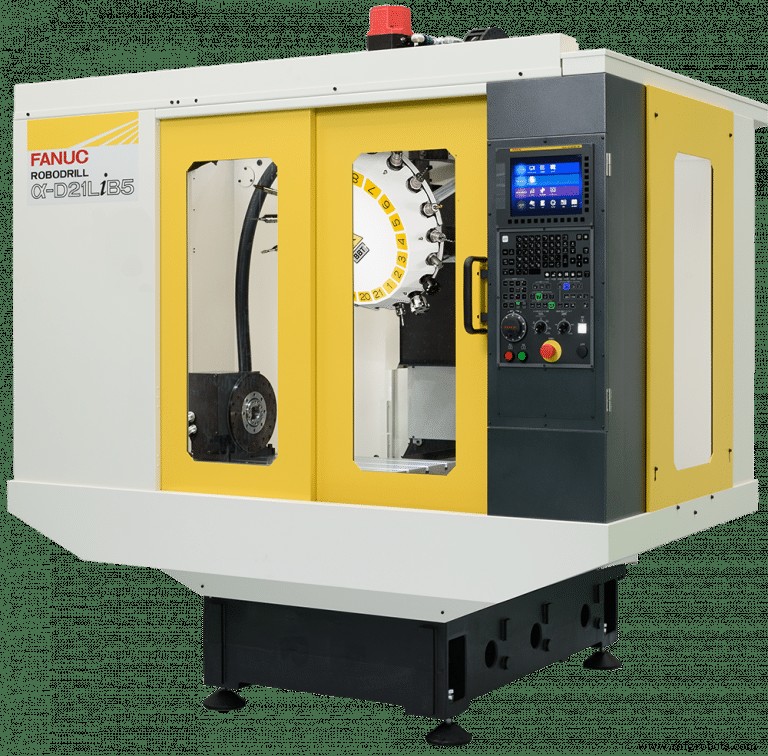
Le familier FANUC RoboDrill imite la capacité d'un centre d'usinage vertical à effectuer fraisage, perçage, taraudage, surfaçage, pochéage et rainurage — tout ce qu'un CUV peut faire, a dit Ken Corklin, gestionnaire produit RoboDrill, Methods Machine Tools Inc., Sudbury, Mass.
« Le RoboDrill compétitionne très bien avec les CUV 20 x 30 po et 20 x 40 po et peut faire la même quantité de travail qu'un CUV cône 40 20 x 30 po et le faire 15-50 % plus vite. Les raisons sont le changement d'outil rapide, la mise en marche et arrêt rapide de broche, et les moteurs à taux d'accélération élevé. Même si un cône 40 peut faire un certain ébauche plus lourde, le RoboDrill les bat en rainurage, taraudage, perçage, pochéage et interpolation circulaire. Avec l'ébauche, le RoboDrill est habituellement 15 % plus vite ; sans ébauche jusqu'à 20-40 % plus haut », a-t-il dit.
Il y a plus de 7 000 RoboDrills installés en Amérique du Nord, avec environ la moitié dans les ateliers de travaux et la moitié dans les ateliers spécifiques à l'industrie. Les applications incluent l'usinage haute vitesse d'aluminium pour pièces aérospatiales, titane et chromes de cobalt pour pièces médicales et pièces d'armes ainsi que l'ingénierie générale.
« La technologie de broche BIG Plus a donné au RoboDrill de style C-frame cône 30 la surface de contact qui lui permet de prendre des coupes plus lourdes, de haute qualité et de le faire à des vitesses éclair — quelque chose que les machines cône 40 ont du mal à égaler », a dit Corklin. « Par exemple, le RoboDrill est capable de faire du travail typique de moules et matrices ou applications médicales avec une fraise à bout hémisphérique haute vitesse avec des avances de 200 ipm (50 m/min) ou plus grâce à ses taux d'accélération/décélération rapides. »
Le RoboDrill est disponible en trois tailles : lit court, lit moyen et lit long avec le dernier contrôle CNC FANUC 31i-B5 Nano. Les parcours X/Y/Z dans le modèle lit court sont 300 x 300 x 300 mm ; 500 x 400 x 330 mm dans le modèle moyen ; et 700 x 400 x 330 mm dans le lit long. Les taux de déplacement rapide sont de 2 125 ipm (54 m/min) dans les trois modèles. Les broches BIG Plus sont 10 000 tr/min et 24 000 tr/min avec un CMA 21 outils.
Les plus récentes additions au RoboDrill incluent un servomoteur pour la tourelle, qui réduit le temps de cycle, ainsi que des fonctionnalités comme Ai Overlap, qui permet des mouvements de rayon d'arc dans l'axe Z pour un temps de cycle réduit au lieu de coins à 90° nécessitant un arrêt. Un contrôle iHMI tactile de FANUC permet l'utilisation croissante d'applications, comme Go Probe de Renishaw.
Les RoboDrills sont conçus pour s'accorder parfaitement avec les robots FANUC pour des paquets d'automatisation standard ou pour des solutions d'automatisation personnalisées. Methods a un certain nombre de solutions d'automatisation standard « boulonnées » dans la nouvelle série Plus, incluant le Plus K.
Le Plus K permet au RoboDrill de fonctionner sans surveillance à travers un changeur d'outil automatique étendu et un changeur de palette automatisé. Les solutions d'automatisation personnalisées ont été un focus de Methods Automation pendant des années, selon l'entreprise.
Avec le contrôle FANUC 31iB5, le RoboDrill est capable cinq axes. Des options telles que AICCII et anticipation de mille blocs le rendent capable de contouring et usinage haute vitesse. Sa taille et son accélération de 1,5 g le rendent hautement manœuvrable et capable de réductions de temps de cycle de 15-50 % comparé aux CUV standards, selon Corklin.
CUV à glissières linéaires et glissières en boîte
De nombreux constructeurs de machines-outils penchent maintenant exclusivement vers les machines à glissières linéaires. Mais Doosan Machine Tools America, Pine Brook, N.J., offre à la fois des CUV à glissières linéaires et à glissières en boîte, fournissant une large gamme d'options d'usinage.
La série DNM comporte des glissières linéaires, des broches BIG Plus cône 40 et 50 (qui viennent standard sur les CUV Doosan), et des vitesses de broche de 8 000-15 000 tr/min. Le modèle S est équipé de 15 000 tr/min et de rapides plus rapides. Les parcours en axe X vont de 20,5 po à 85 po (520-2 160 mm) dans la gamme de modèles.
Pour l'usinage plus lourd dans des matériaux plus durs, la série Mynx comporte une conception à glissières en boîte, des broches BIG Plus cône 40 et 50 avec soit tête à engrenages soit entraînement direct, selon le modèle, et une gamme de 6 000 à 12 000 tr/min.
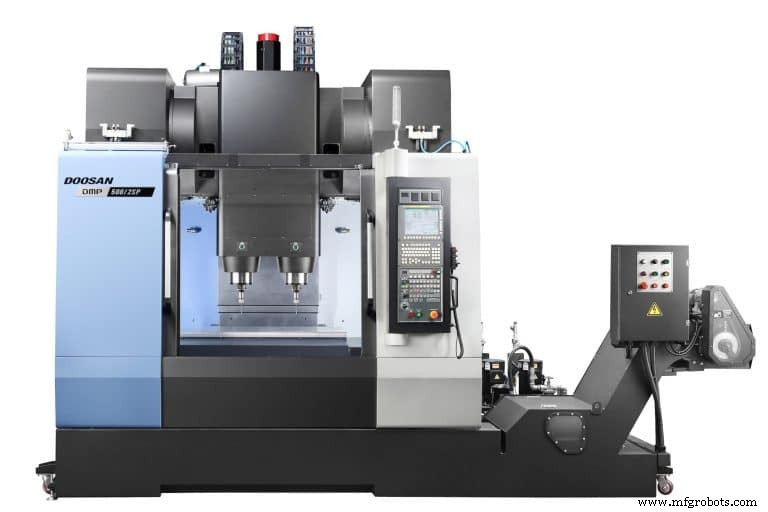
Pour les ateliers de production, les modèles incluent la série VC avec changeurs de palettes rotatifs, et le DMP 500/2SP avec broches jumelles et deux changeurs d'outils. Le DMP a une table de 47,2 x 20,5 po (1 200 x 520 mm) et un magasin jusqu'à 40 outils accessible par chaque broche dans à peu près la même empreinte qu'une machine à broche unique. Chaque broche peut être ajustée légèrement avec l'axe W pour éviter le besoin d'alignement parfait de serrage de pièce ou de hauteurs de dispositif.
Les verticaux cinq axes de Doosan incluent le DNM avec tables trunnion à deux axes intégrées dans la plateforme machine. Avec une table rotative associée à une broche à entraînement direct, cône 40, 12 000 tr/min, la machine offre un pas en avant d'un CUV standard.
Finalement, les machines cinq axes DVF offrent une solution plus pleinement intégrée, avec soit une table de style cantilever cinq axes soit une table de style trunnion. Les CUV série VCF cinq axes à table fixe offrent plus en gamme de pièces puisque les parcours machine et taille de table sont plus grands. Les axes additionnels sont dans la broche à tête rotative axe B ou dans l'axe rotatif au-dessus de la table intégré.
Liste de contrôle pour évaluer les CUV avancés
Les derniers modèles de centres d'usinage verticaux arrivant sur le marché ont des fonctionnalités avancées, attributs de construction, et composants qui contribuent à des niveaux de fiabilité et d'efficacité jamais pensés possibles sur un CUV. Selon Ellison Technologies, un fournisseur de solutions d'usinage aux opérations de coupe de métal nord-américaines et leurs affiliés mondiaux, voici quelques-unes des caractéristiques et capacités plus récentes que vous voudrez incorporées dans votre prochain CUV.
Pour la discussion de caractéristiques CUV favorables, référez-vous à « New Generation VMCs Are More Productive and Efficient Than Ever », Manufacturing Engineering, juin 2017, qui inclut cette information : « Examinez comment la machine est construite pour que dans 10, 15 peut-être même 20 ans, elle tourne encore aussi précisément que le jour où vous l'avez installée. Vérifiez que le fabricant utilise l'analyse par éléments finis (AEF) pour concevoir les fontes pour sa tête de broche, base, colonne, et selle. L'idée est d'obtenir les harmoniques naturelles de la structure en dehors de la gamme opérationnelle de la machine. »
« Assurez-vous aussi que la méthode de coulée utilisée est licenciée par l'organisation Meehanite Worldwide. Ce processus breveté exige les procédures de production de fer de la plus haute qualité, fournissant une rigidité à long terme, une capacité de coupe lourde et un amortissement de vibration approprié sur la vie de la machine. »
« D'autres points forts de construction d'une machine de qualité incluent une colonne en pyramide arquée qui est raclée manuellement au lit, faisant que les deux fontes se comportent presque comme une, assurant aussi une géométrie de machine serrée qui se reflète dans la précision de pièce. Des roulements de broche en céramique de haute qualité, des vis à billes doublement ancrées pré-tendues, et des guides de mouvement linéaire à rouleaux sont parmi d'autres aspects de construction à considérer. Les guides à rouleaux ont trois fois la rigidité et deux fois la vie des guides à mouvement à roulements à billes. »
« Sur une structure solide, examinez des composants additionnels, tels que broches, le système de liquide de refroidissement et le mécanisme de convoyage de copeaux. Tous ceux-ci contribuent à l'efficacité. Cherchez des fonctionnalités comme une broche à double contact (cône/face) telle que BIG Plus, surveillance de charge d'outil, liquide de refroidissement par broche et contrôle d'avance adaptatif pour une application d'outillage et temps de cycle optimaux. De plus, comprenez comment la machine est conçue pour gérer la chaleur. Arguablement la plus grande avancée dans les années récentes est l'application d'une variété d'améliorations de stabilité thermique. »
Système de contrôle d'automatisation
- Libérer la productivité : Comment l'usinage CNC de précision booste l'efficacité
- Maîtriser l'Usinage du Delrin : Conseils d'Experts, Avantages et Applications Clés
- Usinage PEEK : conseils d'experts, avantages et applications réelles
- Guide expert usinage Téflon (PTFE) : conseils, avantages et applications
- Choisir le bon centre d'usinage CNC pour vos applications
- Usinage vertical & centre d'usinage vertical CNC : introduction complète
- Trouvez la machine VMC 5 axes idéale pour vos besoins de production
- Booster la productivité avec les centres d'usinage verticaux (VMC) : précision et efficacité avancées
- Centres d'usinage CNC avancés : précision pour l'aérospatial et au-delà