



Systèmes de palettes linéaires : une voie éprouvée vers une rentabilité accrue
Un logiciel amélioré donne un coup de pouce majeur aux systèmes de palettes linéaires
Adam Hansel, directeur des systèmes et ventes, DMG Mori (Hoffman Estates, IL) le résume parfaitement : « Entrez dans n'importe quel atelier. Demandez-leur s'ils veulent automatiser. La réponse est oui. 100 %. » Mais quel type d'automatisation ? Et quelles machines et processus ? Pour une grande variété d'entreprises, la réponse logique est un système de palettes linéaires qui intègre plusieurs machines d'usinage métal, et éventuellement des opérations supplémentaires. D'un autre côté, « logique » ne veut pas toujours dire « facile » ou « sans souci ».
Ne pas confondre FMS avec systèmes de piscine de palettes
Un système de palettes linéaires de base, aussi connu comme système de fabrication flexible (FMS), automatise le chargement et déchargement d'un ou plusieurs centres d'usinage avec des pièces depuis un emplacement de stockage central. Les pièces voyagent sur un rail droit, portées par un véhicule avec des axes de mouvement additionnels qui lui permettent de déplacer le travail dans une machine et sur sa table et hors à nouveau quand fini. Les opérateurs préparent les travaux à une station centrale, pas aux machines individuelles, et un ordinateur central contrôle la distribution et l'exécution du travail.
Dans la configuration la plus commune, les pièces sont boulonnées à des fixations, qui sont à leur tour boulonnées à des palettes uniformes. Cela maximise la flexibilité du système puisque n'importe quel travail peut aller à n'importe quelle machine à n'importe quel moment tant que la machine est configurée pour cette palette standard. Une autre caractéristique clé des systèmes de palettes linéaires est la capacité de les étendre après leur installation initiale pour inclure des machines-outils additionnelles, plus de stockage, et même des opérations non d'usinage comme l'inspection. Certains systèmes ont 10 ou plus centres d'usinage et des douzaines d'étagères de palettes empilées sur trois niveaux.
Ainsi, un système de palettes linéaires diffère d'un système de piscine de palettes, ce dernier pouvant être pensé comme une « extension non intelligente de la machine », comme l'a expliqué Bob Baldizzi, spécialiste pour systèmes et grandes machines, Doosan Machine Tools America, (Pine Brook, NJ). « Dans un système de piscine de palettes, un logiciel additionnel sur la machine elle-même fait tourner le système. Vous êtes typiquement limité à dire au logiciel quel programme est associé à quelle palette dans la piscine et la séquence que vous voulez que ces palettes traversent la machine. C'est tout. Il n'y a pas de planification de production. Pas de gestion de données. Pas de reporting. C'est juste une extension de système de palettes plus grande à la machine. » Les systèmes de piscine de palettes sont généralement des arrangements circulaires, bien qu'ils puissent être linéaires, ajoutant à la confusion possible.
« Les systèmes de piscine de palettes que j'ai vus ont typiquement la même pièce sur toutes les cinq ou six palettes », a dit David Suica, président, Fastems LLC (West Chester, OH). « Si vous voulez changer de pièces, vous devez généralement changer l'outillage dans la machine, le programme de pièce, et tous les décalages nécessaires pour chaque pièce. Les piscines de palettes sont bien pour une série de la même pièce. Mais si vous voulez faire juste ce dont vous avez besoin dans les quantités que vous pouvez vendre, un système de palettes linéaires est généralement une meilleure façon d'y aller. »
Utilisation broche > 90 %
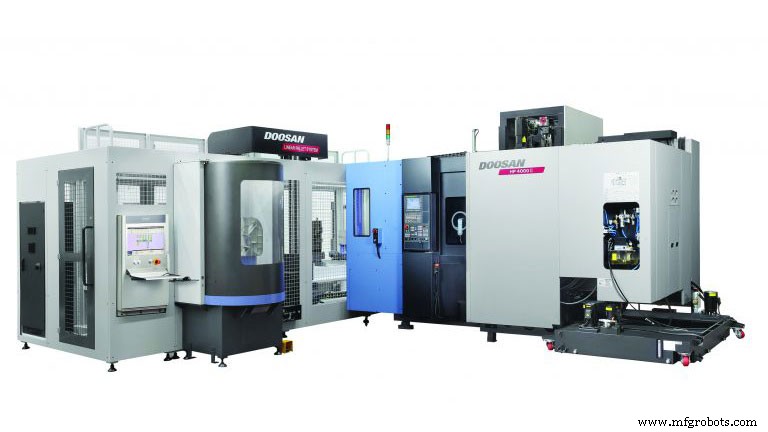
Les situations diffèrent, mais il semble qu'aucun atelier n'atteigne plus de 50-60 % d'utilisation de broche sans FMS, tandis que quiconque en utilisant un correctement verra des taux de 90 % ou plus. Et dans certains cas, la disparité est encore plus grande. Hansel a dit « l'utilisation de broche est probablement 30 % ou moins dans la plupart des cas s'ils ont un mélange de machines qui sont alimentées manuellement. C'est juste impossible de faire des changements de pièces, changements de fixations, et planifier beaucoup de ressources efficacement sur un clipboard. » Comme l'a expliqué Suica, « La plupart des temps d'arrêt sur une machine sont causés par les humains… attendre un outil… comprendre le programme… saisir manuellement les décalages d'outil. Une fois que cette heure de préparation est passée, vous ne la récupérez jamais pour la production. »
Cela pointe vers la plus grande et plus significative amélioration dans les systèmes de palettes linéaires au cours des dernières années : le logiciel. À un degré ou un autre, tous les fournisseurs FMS offrent un logiciel de planification de capacité qui rend possible de maximiser le débit du système. Hansel a décrit un scénario typique : « Disons que vous avez plusieurs machines, 180 outils dans chaque magasin, 24 fixations, et certains travaux qui doivent sortir pour rencontrer vos contrats. Vous définissez des paramètres comme la priorité des travaux et les nombres dont vous avez besoin à certains moments. Ou disons que vous construisez une voiture. Vous ne produiriez pas deux essieux et trois roues. Vous auriez besoin de quatre roues. Donc vous pouvez dire au logiciel de produire des tailles de lot. Dans les deux cas, le logiciel calcule automatiquement comment utiliser vos ressources proprement pour obtenir la production dont vous avez besoin. Si vous planifiez correctement et préparez fixations et outillage et puis laissez le logiciel faire le travail pour vous, un taux de fonctionnement de 90-95 % est complètement réalisable. »
Bon ajustement pour ateliers de sous-traitance… et plus
Qui bénéficie d'un FMS ? N'importe qui, d'un petit atelier de sous-traitance à une opération faisant 100 000 ou plus d'une pièce, dans certaines situations. John Einberger, gestionnaire de ligne de produit, Makino Inc. (Mason, OH) a dit, « Le point idéal pour cette technologie est quelqu'un qui a une variété de produits à faire tourner, dans un ordre quelque peu aléatoire, avec des séries de production relativement courtes. En faisant la préparation du travail hors du centre d'usinage, vous augmentez l'utilisation de broche. »
« Mais il y a aussi des applications pour des volumes de production plus élevés parmi les gens qui ont une production saisonnière », a-t-il continué. « Par exemple, disons qu'ils font 80 000 de quelque chose par an, mais ils le font seulement pendant trois mois, et puis ils font une variante ou quelque chose de différent pendant les quatre mois suivants. L'industrie du groupe motopropulseur de véhicules récréatifs correspond à ce genre de schéma de production. Pendant la basse saison, ils font ce dont ils ont besoin pendant la saison, comme des moteurs de bateau quand les motoneiges se vendent, et des moteurs de motoneige quand les bateaux se vendent. Notre FMS a été un outil très utile pour les clients dans ces situations de haut volume. »
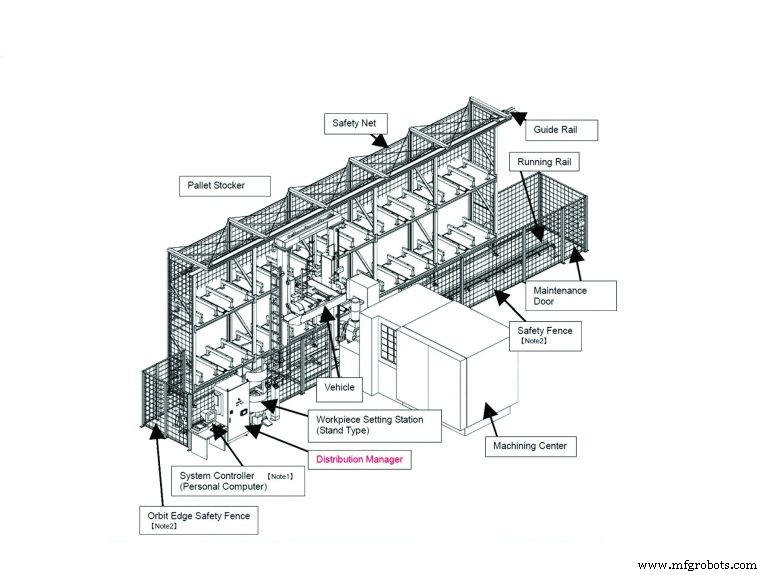
Hansel a ajouté que « c'est assez commun pour les gens qui font tourner juste cinq ou six numéros de pièce différents de les mettre sur un système de palettes linéaires. C'est parce que vous avez beaucoup de redondance dans un tel système. Les horizontaux ont typiquement de grands magasins d'outils qui vous permettent de mettre des outils redondants dans le magasin pour faire tourner des quarts plus longs. Si l'outil casse ou s'use, vous pouvez juste aller au suivant. » D'un autre côté, les gens chez Liebherr (Saline, MI) ont souligné que les cellules de manipulation de palettes sont les plus rentables quand le temps de cycle pour toutes les pièces sur une palette donnée totalise plus de cinq minutes. Sinon, vous gaspilleriez du temps à attendre que le véhicule change la palette.
Pour vous donner une idée de à quel point ces systèmes sont devenus populaires, Einberger a dit que Makino a installé 575 de ses systèmes de palettes linéaires dans les 20 dernières années en Amérique du Nord seulement.
Pas seulement pour les horizontaux
Traditionnellement, les systèmes de palettes linéaires connectaient généralement des centres d'usinage horizontaux, parce que « une machine horizontale vient presque toujours avec un changeur de palette », explique Baldizzi de Doosan. « Vous avez toujours une deuxième palette dehors dans une zone de chargement qui — dans un contexte autonome — l'opérateur utilise pour charger et décharger des pièces pendant que la machine tourne. C'est un bénéfice dans un FMS parce que la grue peut charger et décharger depuis la zone de chargement sans interrompre le cycle d'usinage. Un centre d'usinage vertical typique n'a pas cela, ni la plupart des machines 5 axes, bien que des fabricants comme Doosan équipent maintenant des machines 5 axes avec des changeurs de palette qui peuvent être branchés à un FMS. »
En plus de mélanger les types de centres d'usinage, il est aussi possible d'intégrer d'autres fonctions dans un FMS. Vous pouvez aussi intégrer des machines de différents constructeurs, bien que dans ce cas vous pourriez être mieux de travailler avec une entreprise d'automatisation « agnostique » comme Fastems : « Nous pouvons avoir une machine Marque X pour une opération d'ébauche, une machine Marque Y pour une application de tolérance serrée, un Zoller avec écriture automatique de décalages d'outil sur puce, une MMT, une station de lavage, et un système d'ébavurage, tous entièrement intégrés », a dit Suica. « Notre logiciel gérerait même automatiquement les décalages d'outil et les données d'inspection. »
Certaines de ces options nécessitent un robot dans une ou plusieurs stations, ou le remplacement du véhicule FMS traditionnel par un robot sur rails. Einberger a dit que Makino offre ce dernier hybride « comme une réponse à certaines exigences, principalement dans l'arène structurelle aérospatiale. Certains de ces clients veulent autocharger des pièces dans une machine en utilisant un robot sur rail parce qu'ils veulent l'avantage de pouvoir commencer en chargeant la pièce sur une surface plane, et puis prendre le sous-fixation et la charger dans un centre d'usinage horizontal. »
« Cette approche est aussi très avantageuse sur les pièces multi-opérations où la première opération peut être une opération 4 axes et la deuxième opération est une opération 5 axes dans le même centre d'usinage », a-t-il continué. « Donc palette un sur le centre d'usinage serait une tour 4 axes qui accepte la pièce sur une sous-plaque, tandis que la deuxième palette sur le même centre d'usinage serait sur une table 5ème axe qui accepte la même pièce sur la même sous-plaque pour une opération 5 axes subséquente. Les systèmes robot sur rail comblent le fossé entre un FMS de manipulation de palette et un robot de manipulation de pièce discrète. »
D'un autre côté, Baldizzi a mis en garde que obtenir un type de flexibilité vous fait en perdre un autre. « Nous commençons à voir la demande pour s'adapter à différentes palettes, comme effectuer certaines fonctions sur un horizontal et d'autres sur une machine 5 axes avec capacités de tournage, nécessitant une palette différente. Le plus est que vous pouvez mettre toutes ces machines dont vous avez besoin pour effectuer l'opération sur le FMS. Le moins est que vous perdez quelque flexibilité du FMS parce que le logiciel doit s'assurer que cette palette ne va que sur cette machine particulière à ce moment particulier. Alors que si vous avez plusieurs machines sur un FMS qui sont toutes les mêmes, le travail boulonné sur une palette peut aller n'importe où, n'importe quand, n'importe comment. »
Coûts et défis
Selon Einberger, le coût d'un FMS initial incluant le système de rail, véhicule, station de préparation de travail, et stocker de palettes est d'environ les deux tiers du coût d'un centre d'usinage donné, en excluant les fixations. Donc, donnée la promesse de doubler votre débit, c'est un bon retour. Mais Hansel a dit que « pendant que les gens aiment vraiment l'idée d'avoir beaucoup de palettes, ils sous-estiment parfois le coût des fixations. Donc quand ils prennent une décision sur quelles machines acheter, le vrai coût des fixations n'est parfois pas inclus — ce qui peut les empêcher d'utiliser le système pleinement. Par exemple, vous obtenez le bénéfice de l'opération lights-out, ou l'élimination d'un troisième quart, seulement si vous pouvez charger assez de travail pour garder la machine en marche pendant huit heures ou plus. »
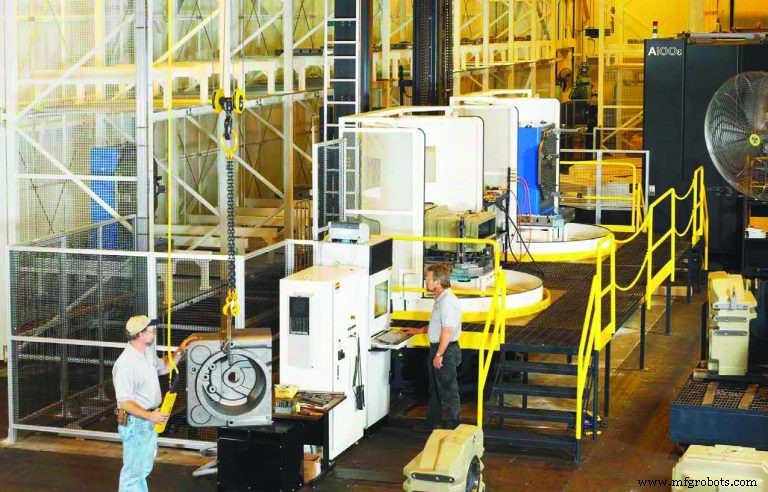
Cependant, tout le monde s'accorde que le plus grand défi avec un FMS est opérationnel. Comme le dit Suica : « C'est la même chose que votre PC : garbage in equals garbage out. Si vous avez de bons programmes, les décalages d'outil sont connus ; si vous avez votre planning travaillé, ça marche très bien. La plus grande chose pour la plupart des entreprises est la discipline requise pour s'assurer qu'ils sont prêts. Ce n'est pas différent de la discipline que chaque entreprise met dans leur département comptabilité. Vous faites correspondre les factures, vous assurez qu'elles sont correctes, vous assurez que vous payez la taxe. Ce n'est pas facile, mais c'est aligné exactement et complété. Vous pouvez faire la même chose sur le terrain de fabrication et l'avoir intégré, et vous pouvez enlever l'élément humain qui cause l'erreur. »
Suica a aussi mis en garde que « la plupart des systèmes de palettes linéaires et robotiques dehors ont tendance à être des îlots d'automatisation. Ils savent ce qu'ils savent et ils ne sont pas connectés à rien d'autre dans votre opération. Vous pouvez avoir un package ERP [planification des ressources d'entreprise] qui suit vos commandes, l'entrée de matière première, et ainsi de suite. Vous avez dépensé beaucoup d'argent sur les outils, déterminant les décalages d'outil, et systèmes de mesure. Mais le flux d'information entre tous ces systèmes finit encore par être manuel. » Ce manque relatif d'intégration empêche les entreprises d'atteindre des économies majeures en main-d'œuvre.
Suica a dit qu'il n'est pas rare d'avoir huit ou neuf machines qui tournent avec juste quelques personnes si vous intégrez pleinement ces systèmes. « Nous travaillons sur un système maintenant qui a huit machines qui seront gérées par trois personnes, dont une qui fait juste une vérification parce qu'ils ne voulaient pas automatiser cela. Il tournera deux quarts, donc il y aura six personnes sur cette ligne, alors que maintenant c'est 14 personnes. Mais vous avez besoin d'un haut niveau d'intégration de systèmes pour faire cela, sinon vous avez encore besoin d'un tas de gens pour dire à l'automatisation quoi faire. L'intégration et le logiciel est la clé. » La formation et le support aussi, c'est pourquoi DMG Mori, Makino, et d'autres ont des équipes et installations d'automatisation dédiées.
Le logiciel ne résout pas tout, cependant. Baldizzi a souligné que la fiabilité mécanique est absolument primordiale : « Si vous branchez une machine — ou plus important plusieurs machines — à un FMS et qu'il tombe en panne, l'utilisation de broche de ces machines tombe à zéro. Rappelez-vous, l'endroit où l'opérateur se tenait pour charger le centre d'usinage horizontal est maintenant enfermé dans le FMS. Les boutons-poussoirs sont partis. Il y a très peu de chance que vous puissiez charger et décharger des pièces dans cette machine manuellement de façon efficace. Donc regardez sous le capot pour vous assurer que le FMS est mécaniquement capable de livrer ce 90 % de disponibilité. »
Pour les constructeurs de haute qualité, cela inclut le passage de l'alimentation triphasée haute tension à travers une barre omnibus au-dessus du véhicule, comme le troisième rail d'un métro, sans pièces mobiles autre que le point de contact. « Les systèmes moins robustes attachent le véhicule à une série de câbles dans un chemin de câbles qui suit le véhicule alors qu'il va d'avant en arrière. Cela cause des points de fatigue alors que les câbles se plient continuellement », a dit Baldizzi. « Deuxièmement, nous utilisons des yeux optiques enfermés dans un tunnel pour les communications de données qui doivent se produire entre les servomoteurs, moteurs, contrôle, et ainsi de suite, enlevant le besoin de ces câbles du mélange. »
« Je regarderais aussi si le FMS a des canaux de fluide de refroidissement, conduits et tuyauterie pour s'assurer que tout fluide de refroidissement qui reste sur les palettes une fois qu'elles vont en stockage est récupéré et retourné soit aux réservoirs de fluide de refroidissement de machine soit à un dépôt central, plutôt que de faire un désordre sur votre sol », a conclu Baldizzi.
Système de contrôle d'automatisation
- L'évolution et la fabrication des machines à coudre : de l'innovation du 19e siècle à l'automatisation moderne
- Infineon introduit capteur Hall linéaire monolithique certifié ASIL D pour auto
- Timken renforce ses capacités d'automatisation avec l'acquisition d'Intelligent Machine Solutions
- ZF dévoile SHI : un nouveau poste de conduite pour une interaction homme-machine sûre
- Comment fonctionnent les systèmes SCADA : surveillance et contrôle des processus industriels
- Systèmes Embarqués & Intégration Système : Architecture Moderne et Connectivité
- Optimiser les économies d'énergie dans les systèmes de pompage : stratégies d'efficacité éprouvées
- Changeurs de palettes Midaco : manutention haute volume, haute précision pour aérospatiale et industriel
- Maîtriser l'automatisation : stratégies éprouvées pour succès manufacturier