



Technologie d'usinage sur mesure pour ateliers de toutes tailles
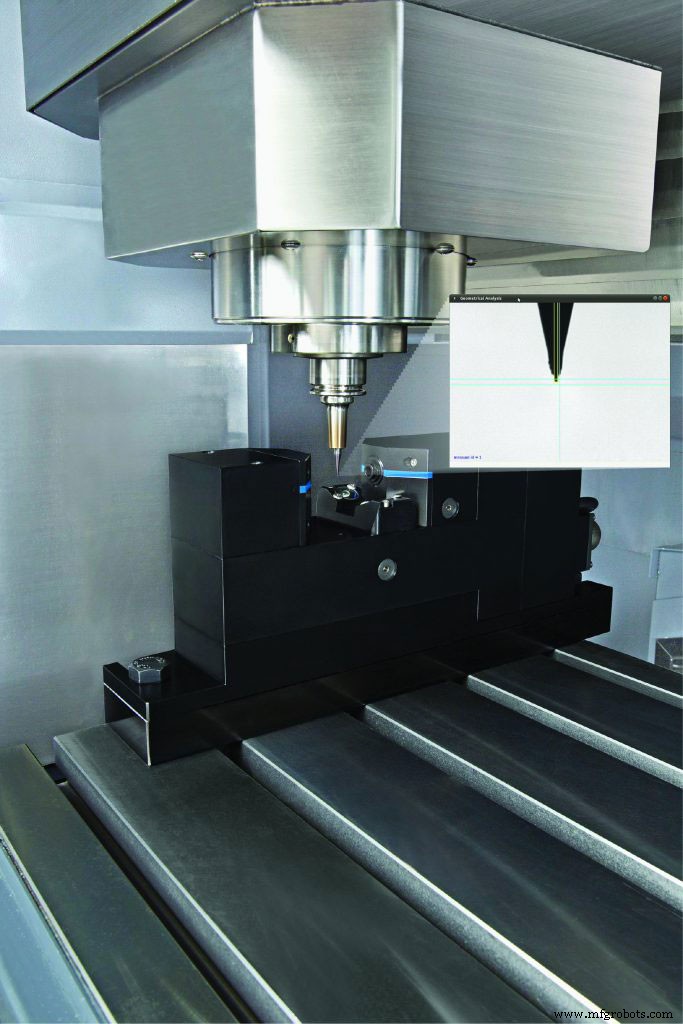
Vous n'avez pas à chercher loin pour trouver des pré-régleurs d'outils qui correspondent aux exigences d'usinage à peu près de n'importe quelle taille d'atelier. La valeur du pré-réglage d'outils hors ligne — plutôt que d'arrêter les broches de machine pour toucher les outils pendant que les machines sont inactives — continue de prouver sa valeur inestimable, surtout pour les plus petits ateliers utilisateurs pour la première fois. Les grands ateliers ont généralement reconnu que le pré-réglage d'outillage livre des résultats significatifs quantifiables. Selon Brendt Holden, président, Haimer USA (Villa Park, IL), ces bénéfices incluent la minimisation du temps mort et des rebuts, la réduction des coûts d'outils, l'augmentation de la fiabilité du processus en production, l'amélioration de la durée de vie des outils, et l'assurance d'une qualité de produit constante. « Un sondage que j'ai vu a identifié la technologie de pré-réglage au sommet de la liste de souhaits d'équipement d'achat pour 2017 », a dit Holden. « C'est remarquable pour un investissement en technologie non productrice de copeaux. »
De leur côté, les fournisseurs de technologie de pré-réglage de précision ont gardé le rythme avec les exigences de tout, des plus petits ateliers de sous-traitance aux maisons de production à haut volume. Les modèles de pré-réglage vont des machines de base d'entrée de gamme aux derniers systèmes automatisés sophistiqués mesurant la longueur d'outil, le rayon ou diamètre, angles et rayons, parmi d'autres. Les vraies différences de modèle à modèle se trouvent dans la construction, la taille des outils gérés, l'utilisation de technologie d'imagerie sophistiquée, et la disponibilité de capacités de post-traitement et communications RFID, qui deviennent toutes deux plus importantes.
La technologie de pré-régleur a évolué pour minimiser les erreurs causées par l'interpolation et la transcription de l'opérateur. La capture de données de mesure et le chargement direct dans les commandes NC de machine sont facilités par des systèmes de caméra, lasers, et puces RFID et lisibles par machine fournissant des communications de données automatiques transparentes. Le but ultime de la technologie de pré-régleur est de garder les broches en rotation et ne pas laisser les machines inactives.
Le pré-réglage automatisé prépare les ateliers au succès
Le pré-réglage automatisé qui réduit les temps de cycle et assure des mesures de décalage précises sans intervention manuelle chronophage a résulté d'une collaboration récente entre Rego-Fix Tool Corp. (Indianapolis, IN) et Zoller Inc. (Ann Arbor, MI). Les deux entreprises ont développé une approche innovante du système de pré-réglage et mesure d'outils automatisé. « Appelé le Venturion 600 avec serrage powRgrip, le système élimine virtuellement le besoin de toute intervention d'opérateur et, ainsi, augmente significativement la vitesse, la précision, et la répétabilité du pré-réglage d'outils », a dit David McHenry, responsable ingénierie et technique chez Rego-Fix.
« En travaillant étroitement avec nos clients, nous avons réalisé qu'il y avait une forte demande pour l'utilisation de la technologie powRgrip comme partie d'un système de pré-régleur automatisé », a dit McHenry. Le Venturion 600 avec powRgrip est capable de serrage/desserrage haute précision, mesure, et pré-réglage d'outils de tous types. La technologie de serrage collet powRgrip à haut couple opère avec moins de 3 µm de faux-rond ainsi qu'amortit les vibrations pour obtenir d'excellentes finitions de surface dans les applications d'usinage à haute vitesse.
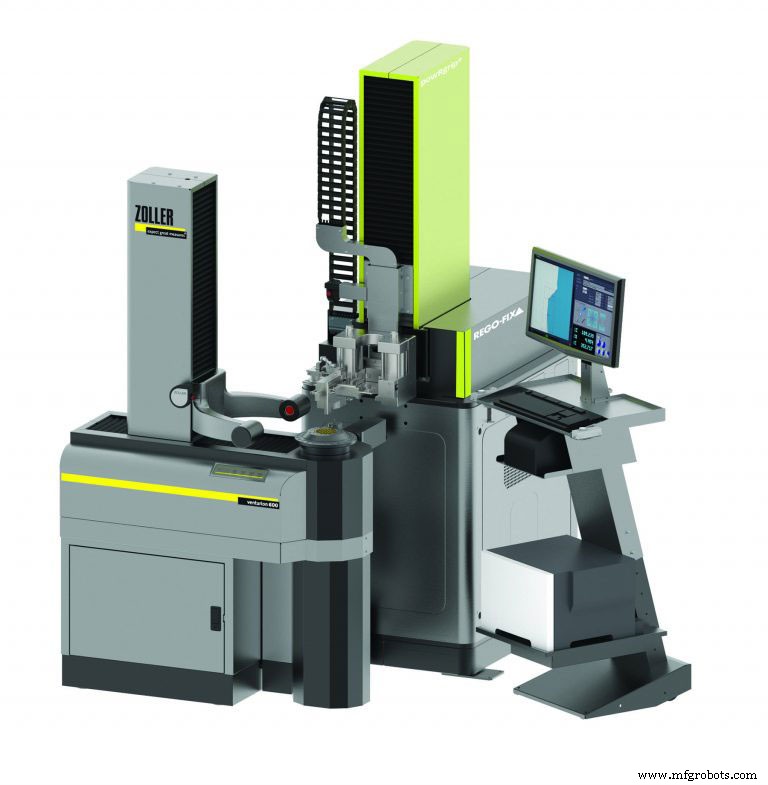
« Le mariage de technologies avancées de pré-réglage automatisé avec celle de powRgrip étend davantage la portée d'application de powRgrip, surtout dans les environnements de fabrication en ligne de production. Les grandes entreprises de production — souvent dans les secteurs automobile et aérospatial — nécessitent la cohérence et la vitesse que seuls des systèmes de pré-réglage automatisés hautement répétables peuvent livrer », a dit McHenry.
Qu'est-ce qui rend le système Venturion si puissant ?
En opération, le Venturion 600 fournit une navigation facile et simple en termes d'entrée et d'opération. Les ateliers créent des profils pour chaque outil de coupe utilisé et spécifient des paramètres, tels que les longueurs de jauge et diamètres. Quand un opérateur pré-règle un outil, il le place dans un collet, puis dans le pré-régleur, sélectionne l'information de pré-réglage correcte dans le logiciel, et initie le système. Le système mesure alors l'outil de coupe, le presse et mesure à nouveau pour atteindre les mesures finales assemblées. Comme fonction de sécurité, l'opérateur doit manuellement démarrer le cycle de pressage pour s'assurer que les mains sont hors de la machine. Le système imprime alors les données d'outil ou les exporte vers une puce RFID.
Les produits de pré-réglage de Zoller incluent le matériel pour le pré-réglage d'outils, la mesure, l'inspection automatisée, et le logiciel. Toutes les fonctions sont conçues pour fournir une solution complète pour répondre à la fiabilité de processus et la traçabilité. Toutes les fonctions de mesure standard sont disponibles, incluant les dimensions longitudinales et transversales, rayon, technologie à deux angles, et concentricité et faux-rond.
L'identification d'outil et le transfert de données, surtout pour les petites et moyennes entreprises, sont accomplis sans connexion réseau. Les outils sont mesurés par les dispositifs de pré-réglage et mesure Zoller et les données d'outil mesurées sont encodées dans un code QR, qui est imprimé sur une étiquette. Une fois le code QR scanné avec le lecteur, les données sont automatiquement transférées au contrôle de la machine CNC, éliminant la possibilité d'erreur résultant de la saisie manuelle de données via frappe.
Le système de pré-réglage Venturion 600 présente un logiciel de traitement d'image Zoller « pilot » avec une opération tactile intelligente et des éléments d'opération intuitifs et ergonomiques qui optimisent le flux de travail. Équipé de la broche haute précision « ace » de Zoller, le système livre une concentricité de 0,00008 pouce (0,002 mm) et un serrage rapide d'outils. Un CNC contrôle l'axe C de la broche pour la mise au point automatique de l'arête de coupe de l'outil, tandis qu'un encodeur rotatif permet un positionnement entièrement automatique de la broche à l'angle nominal et/ou l'évaluation de l'axe C pour la mesure.
Il n'y a pas besoin pour l'opérateur de déplacer manuellement l'outil entre un système de mesure et l'unité de porte-outil mécanique powRgrip avec le Venturion 600. Le pré-régleur automatisé serre l'outil en moins de 10 secondes puis mesure sa hauteur, détermine les décalages d'usinage, et place l'outil dans le porte-outil — en aussi peu qu'une minute.
Haimer acquiert un portefeuille de produits de pré-réglage éprouvé
Haimer GmbH a acquis la ligne de produits de pré-régleur Microset de DMG Mori et l'a rebaptisée Haimer Microset. « L'acquisition de la ligne de pré-régleurs Microset est un excellent ajustement pour notre portefeuille de solutions, qui inclut des porte-outils, machines de retrait par chauffe, et machines d'équilibrage ainsi que des capteurs 3D et outils de coupe en carbure massif », a dit le président de Haimer USA Brendt Holden. Le portefeuille de produits Haimer Microset comprend plus de 29 modèles du niveau d'entrée UNO Smart machine au modèle VIO linéaire de retrait d'outil.
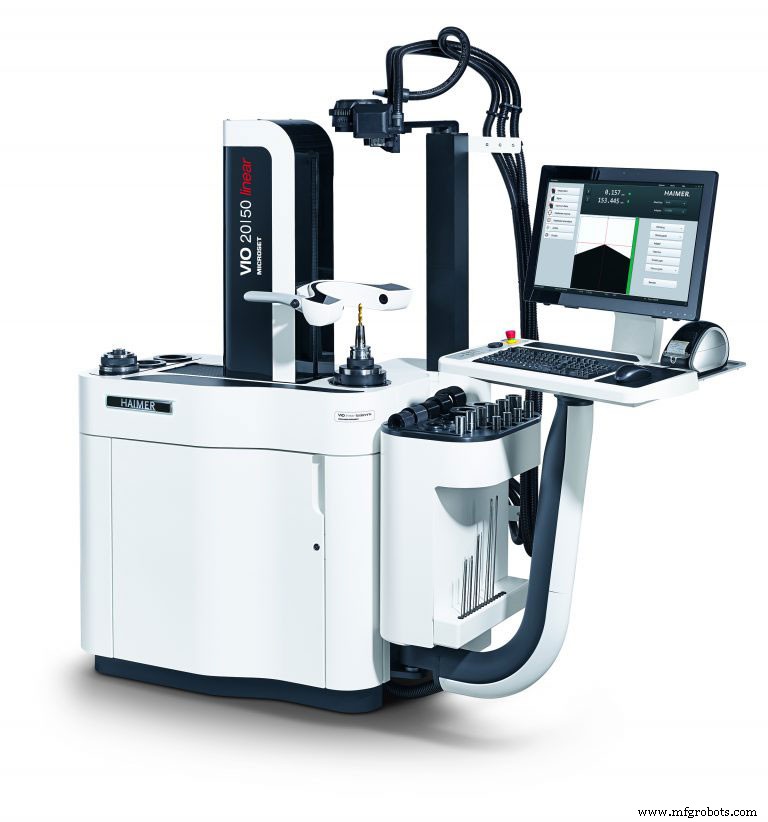
« L'usinage réussi nécessite à la fois des machines puissantes et une technologie de porte-outil hautement précise, qui assure que la précision est transférée de la broche jusqu'au bord de coupe », a dit Holden. « Les bénéfices du pré-réglage incluent la réduction des rebuts, la minimisation des temps d'arrêt gaspilleurs, et l'obtention d'informations plus précises dans la machine-outil pour aider à réduire les rebuts. Nous sommes capables d'utiliser la machine-outil pleinement parce que nous ne gaspillons pas de temps à toucher les outils ou sonder manuellement un outil. Tout le temps la machine-outil tourne et c'est là que se trouve le vrai retour sur investissement », a dit Holden.
« Notre défi est d'assortir la bonne technologie de pré-réglage aux besoins de l'utilisateur. Bien sûr, vous devez commencer avec une construction de qualité du produit pour obtenir des lectures précises, mais ensuite nous demandons à nos clients potentiels quels pourraient être leurs besoins en regardant vers les cinq prochaines années. Par exemple, voudront-ils transférer les données de décalage directement à la machine-outil », a dit Holden.
La réponse sur quel pré-régleur choisir se trouve dans la largeur de la ligne de produits de pré-régleur Haimer Microset. Les pré-régleurs sont compatibles avec les machines-outils de tous les fabricants et sont capables de communication bidirectionnelle et post-traitement. Les données mesurées sont directement transférées aux systèmes de contrôle NC de machine-outil de Siemens, Heidenhain, FANUC, MAPPS et autres connectés par stockage de données USB, LAN Ethernet ou RS232. En plus, les communications RFID sont disponibles. Les pré-régleurs Haimer Microset peuvent être utilisés sur le terrain d'usine, ainsi que dans le magasin d'outils.
Faire le bon choix de pré-régleur d'outils
Le plus grand défi pour les ateliers de toutes tailles, mais particulièrement les ateliers de sous-traitance, est d'obtenir le choix et l'économie de la sélection d'un pré-régleur corrects et la seule façon de faire cela est vraiment de définir les exigences d'outillage de l'atelier. « Les considérations clés sont d'assortir le budget de l'atelier à ses exigences de pré-réglage », a dit Doug Sumner, chef de produit systèmes de mesure d'outils, BIG Kaiser Precision Tooling Inc. (Hoffman Estates, IL). « L'information sur les exigences de l'atelier inclut les tailles de porte-outils, la plus grande longueur et diamètre de l'outillage, tolérances totales et niveau d'automatisation. Également important est comment le réglage d'outils est organisé dans l'atelier », a dit Sumner.
« Dans les ateliers de sous-traitance, il n'est pas rare pour les opérateurs de faire leurs propres configurations d'outillage directement sur le terrain d'usine. Les machines Speroni sont endurcies pour l'atelier et nous préférons en fait que les pré-régleurs soient sur le terrain d'usine. Tout se résume à combien de machines et combien d'outils par quart sont utilisés. Par exemple, beaucoup de cellules ont généralement un pré-régleur dédié à la cellule », a dit Sumner.
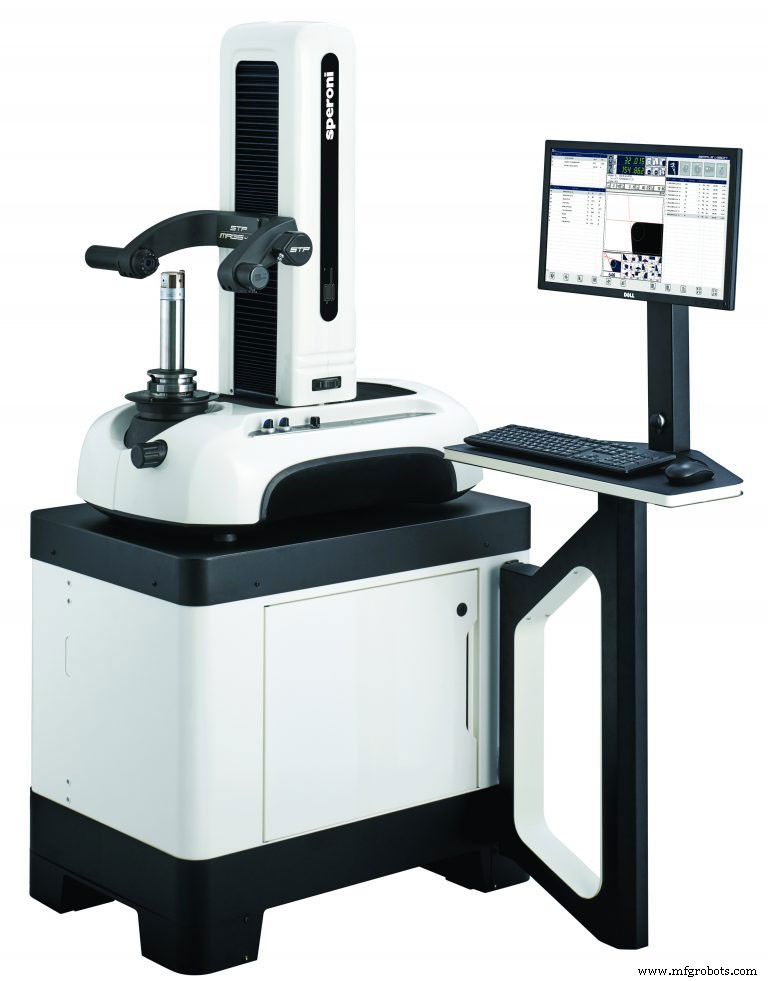
La technologie de pré-réglage Speroni couvre tout, des machines de niveau d'entrée aux machines conçues pour les ateliers de production plus élevée. « Notre pré-régleur de niveau d'entrée est le Diaset qui vient avec un indicateur, ou projecteur optique. C'est un pré-régleur parfait pour forets, fraises et barres d'alésage, avec une précision de plus ou moins un millième. Pour les applications de niveau moyen et ateliers avec tolérances sous un millième, il y a l'unité de banc Speroni Magis pour diamètres sous 14 pouces [356 mm] qui vient dans une variété de tailles incluant 16, 20, 24 pouces [400, 500, 600 mm] en longueur. Le système de pré-réglage et mesure d'outils de banc Magis présente une interface utilisateur à écran unique et est disponible avec mouvement manuel, alimentation par gravité ou est upgradable pour inclure le serrage d'outil et broche CNC pour faire des vérifications de faux-rond. »
« Le système à une caméra avec ses contrôles conviviaux peut mesurer la hauteur et le diamètre, la mesure du chemin de coupe de l'outil en rotatif l'outil et verrouillant la plus grande hauteur et le plus grand diamètre, ainsi que vérifier les faux-ronds. Magis est notre best-seller avec les longueurs 400, 500, et 600 mm et diamètres 14 pouces [356 mm]. Avec le Magis, nous garantissons 0,0003 pouce [0,008 mm] faux-rond 16 pouces [406 mm] hors de la broche », a dit Sumner.
« Speroni Futura est un système de pré-réglage d'outils modulaire haute précision conçu pour atteindre une précision répétable de 1 µm. Le Futura est disponible dans une large variété de configurations depuis une machine manuelle de base jusqu'au CNC complet. Configurations optionnelles incluent une deuxième caméra pour inspection, intégration CAO/FAO et RFID. Avec le Speroni Futura, et sa broche haute précision, nous garantirons 0,0001 pouce [0,003 mm] faux-rond maximum 16 pouces hors de la broche. »
Pour une opération entièrement automatique, le Speroni Futura AutoShrink est un système intégré de pré-réglage et retrait par chauffe qui a été développé par Speroni S.P.A. pour l'industrie automobile. Le système le plus récent a été introduit comme une solution « mains-libres », entièrement automatique (indépendante de l'opérateur) complètement sûre en termes de fonctionnalité et sa précision de configuration inégalée de ±2,5 µm.
Gestion ID d'outil élimine la pression de boutons
Koma Precision Inc. (East Windsor, CT) a introduit le système TID (logiciel d'identification d'outil) dans sa gamme de produits de pré-réglage Elbo Controlli. TID est un système d'identification d'outil qui établit une interface entre les pré-régleurs d'outils Elbo Controlli et le contrôleur NC de la machine. Inclus dans le système est un lecteur Datamatrix 2D et une GUI entièrement personnalisable pour permettre le transfert de données directement de la machine CNC au pré-régleur d'outils.
En pratique, l'outil est mesuré avec le pré-régleur. Le code Datamatrix est scanné avec le lecteur 2D pour sauvegarder et mettre à jour. L'outil est retiré du pré-régleur et emmené à la machine CNC où le modèle de machine est sélectionné sur un portable ou tablette. Une fois les données d'outil scannées dans la base de données d'outils, l'outil est sélectionné et les données sont chargées apparaissent sur le contrôle NC.
« En plus d'éliminer l'erreur du machiniste et la pression manuelle de boutons, le système TID envoie les données d'outil directement au contrôle machine. Les données sont personnalisables pour la longueur et le diamètre des outils, angles, et rayons, ainsi que l'usure d'outil et la durée de vie d'outil. L'utilisateur peut charger l'information sur la durée de vie d'outil attendue. Une fois les codes QR scannés pour mettre à jour la machine, la durée de vie restante d'outil sera indiquée », a dit Tim Murray, chef de produit Elbo Controlli, Koma Precision.
« Il y a huit modèles disponibles dans la gamme Elbo Controlli. TID est compatible avec les modèles Sethy Six, Hathor 6, 66B. E46L, et E46TW et s'adapte vraiment aux ateliers qu'ils soient petits ou grands et utilisant 25 ou 25 000 outils », a dit Murray. « Cela permet à n'importe qui de télécharger des données rapidement sans que personne n'ait à appuyer sur le bouton pour mettre la longueur ou le diamètre d'outil. Que ce soit en sélectionnant une machine de niveau d'entrée, Hathor 6 de niveau moyen, ou E46L haut de gamme, les utilisateurs considérant le pré-réglage doivent fournir l'information sur la longueur maximum et diamètres maximum des outils, poids maximum d'outils, si le post-traitement et l'envoi direct de données sont requis, et la répétabilité et tolérances des différents types de mesure requis. »
Pré-réglage d'outils ultra-précis avec MIDA Diamond VTS
Les nouveaux pré-régleurs visuels MIDA Diamond VTS de Marposs Corp. sont conçus pour adresser le besoin de précision dans la micro-fabrication pour des industries comme l'aérospatial, l'aéronautique, le biomédical, et le moule de matrice où les plus hauts niveaux de précision pour pièces et moules sont requis. Les outils employés dans ces processus deviennent de plus en plus petits, atteignant des diamètres de 0,1 mm ou moins. Comme conséquence, ces micro-outils redéfinissent les règles de la mesure d'outil sur machine où les techniques traditionnelles de touch-off ne peuvent simplement pas être utilisées.
Le nouveau MIDA Diamond VTS compact présente une surface de table machine réduite et une répétabilité de 0,2 µm, qui n'est pas affectée par les dimensions limitées de la table. Le système VTS mesure les dimensions d'outil à travers le traitement d'images prises par une caméra CCD. Les paramètres pertinents incluent la mesure de longueur et diamètre, faux-rond d'outil, rayon de coupe, centre d'outil, intégrité de coupe unique, et dérive thermique d'axe de machine. Le VTS est capable de vérifier des outils aussi petits que 10 µm de diamètre, atteignant des valeurs de répétabilité de 0,2 µm, grâce à une résolution de système de 0,1 µm.
Le VTS mesure les outils pendant qu'ils tournent à vitesse de broche pleine. Le fait que l'utilisateur n'ait pas à ralentir la broche pour vérifier l'outil réduit le temps de pré-réglage et augmente la précision de mesure. Le VTS peut aussi être utilisé pour analyser manuellement les surfaces d'outil. Une lumière frontale continue permet à l'opérateur de voir la surface d'outil illuminée sur un moniteur PC, permettant à un opérateur d'évaluer l'intégrité de coupe.
L'unité VTS est conçue pour être installée à l'intérieur de la zone de travail de la machine et présente un système de double protection pour fournir une haute résistance aux environnements de machine sévères. Des obturateurs pneumatiques couvrent et protègent la lentille optique quand le VTS ne fonctionne pas. De plus, un flux d'air depuis la fenêtre optique forme une barrière d'air qui rejette les copeaux et gouttes de fluide de refroidissement, gardant le côté obturateur propre et protégeant la lentille optique quand l'obturateur est ouvert.
Système de contrôle d'automatisation
- La technologie à double broche booste l'efficacité pour les fabricants automobiles
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Techniques efficaces pour minimiser la déviation d'outil en usinage CNC
- Maîtriser l'usinage 5 axes avec Autodesk Fusion 360
- Optimiser la production avec l'usinage sur axe Y : réduire les temps de préparation et les coûts
- Améliorer la durée de vie des outils et l'évolutivité : innovations d'usinage modernes pour composants de turbine
- Centres de tournage avancés et technologie de machines CNC
- Maîtriser l'usinage : procédés, outils et applications
- Centres d'usinage CNC avancés : précision pour l'aérospatial et au-delà