



Entretien essentiel du hotend : guide complet pour la maintenance de l'imprimante 3D
Le hotend est le composant le plus critique d'une imprimante FFF et celui qui s'use le plus. Maintenance rigoureuse et vérifications périodiques sont indispensables.
Multiples types (autonomes ex: E3D V6, intégrés têtes compactes ex: Hemera, LGX FF) mais tous partagent composants communs.
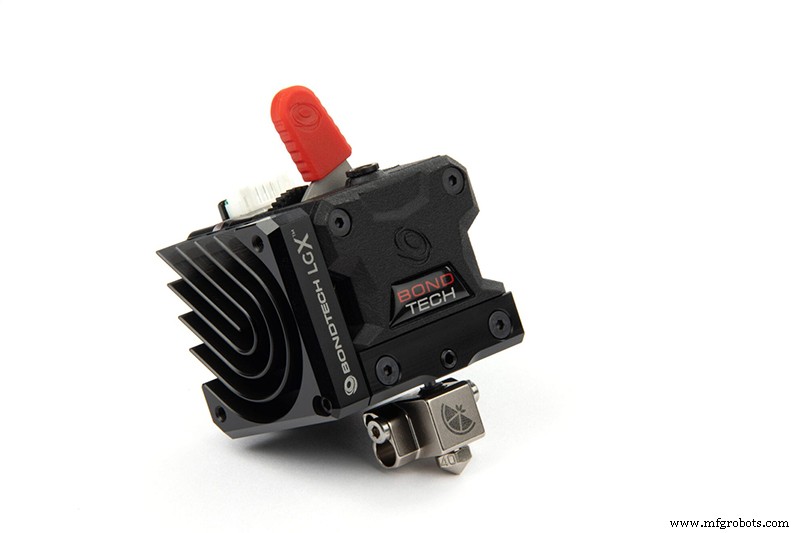
Image 1: Hotend intégré tête compacte LGX. Source: bondtech.se
Composants communs à tout hotend
- Buse : élément par où sort le matériau fondu.
- Cartouche chauffante : résistance chauffant le bloc chauffant.
- Capteur température : thermistance, thermocouple, PT100… mesure température bloc chauffant.
- Bloc chauffant : transmet température à buse et zone chaude heatbreak.
- Heatbreak (barrière thermique) : guide filament vers buse en évitant fusion prématurée. Zone chaude + zone froide. Performance thermique critique. Deux types : All-metal (hautes températures, risque heat creep si performance thermique non optimale) et insert PTFE (empêche fusion dans heatbreak, réduit frottement, mais déconseillé > 265 °C).
- Radiateur (heatsink) : refroidit heatbreak, sépare zones chaude/froide. Passif ou actif (ventilateur).
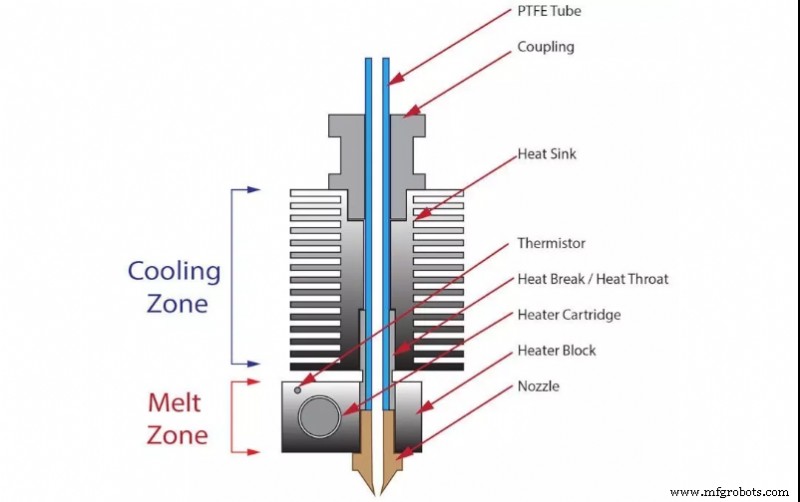
Image 2: Pièces d'un hotend. Source: cults3D.com
Pour garantir le bon fonctionnement, vérifier état de chaque élément et leur assemblage.
Buse
Consommable, durée de vie limitée. Usure = augmentation diamètre, réduction longueur → extrusion irrégulière, finition dégradée.
Facteurs accélérant usure :
- Matériaux composites (fibres/particules = abrasion forte). Particulièrement abrasifs : fibres verre/carbone, particules céramique/métalliques, filaments phosphorescents.
- Matériau de la buse :
| Matériau | Durabilité non abrasif | Durabilité abrasif |
|---|---|---|
| Laiton | Faible (remplacer souvent) | Non recommandé |
| Laiton/Cuivre nickelé | Très haute | Moyenne |
| Acier inoxydable | Bonne | Moyenne (pas recommandé) |
| Acier trempé | Très bonne | Bonne (400 h) |
| Pointe rubis | Très haute (jusqu'à détachement) | Jusqu'à détachement (acier trempé recommandé) |
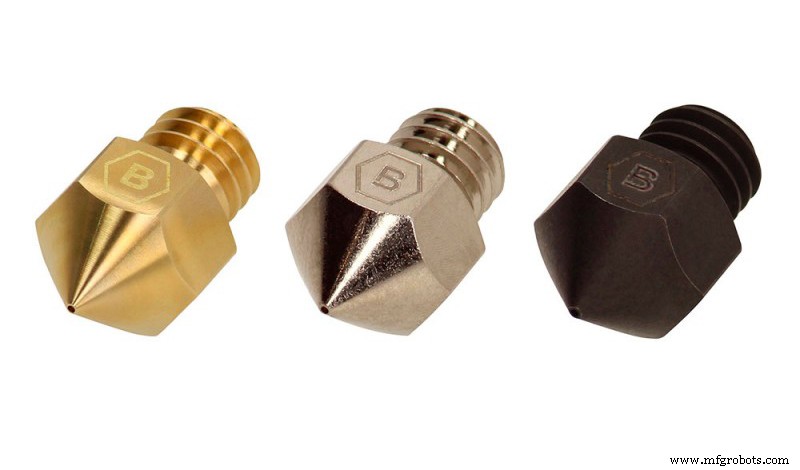
Image 3: Buses laiton, cuivre nickelé, acier trempé. Source: Brozzl.com
Fréquence remplacement estimée (heures d'utilisation) :
- Laiton : non abrasif 200 h / abrasif non recommandé
- Nickelé : non abrasif 1000 h / abrasif 100 h
- Inox : non abrasif 1000 h / abrasif 100 h
- Acier trempé : non abrasif non recommandé / abrasif 400 h
- Pointe rubis : non abrasif/abrasif → quand rubis se détache
Cartouche chauffante
Panne fréquente : connexion. Gaines plastiques résistantes température se dégradent → fil métallique exposé. Dès usure visible : remplacer immédiatement (risque court-circuit, incendie, blessure).
Capteur température
Point sensible : câble/connexion. Dommage → mesures erronées/erratiques. Câble rompu → valeur bloquée au max. Vérifier connexions fréquemment.
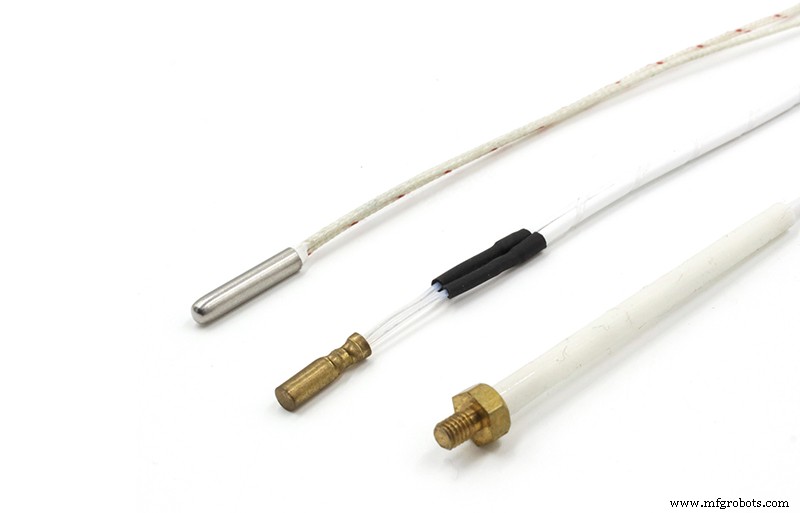
Image 4: Formats thermistance NT100. Source: alibaba.com
Bloc chauffant
Pas de maintenance spécifique, mais garder propre. Débris plastique peuvent se détacher, adhérer à la pièce → défauts esthétiques ou échecs. Gaines silicone ou peinture répulsive plastique aident (surtout PETG). Gaines silicone : retirer/nettoyer régulièrement, remplacer dès dégradation. Peinture anti-adhésive : réappliquer tous les 2-3 impressions.
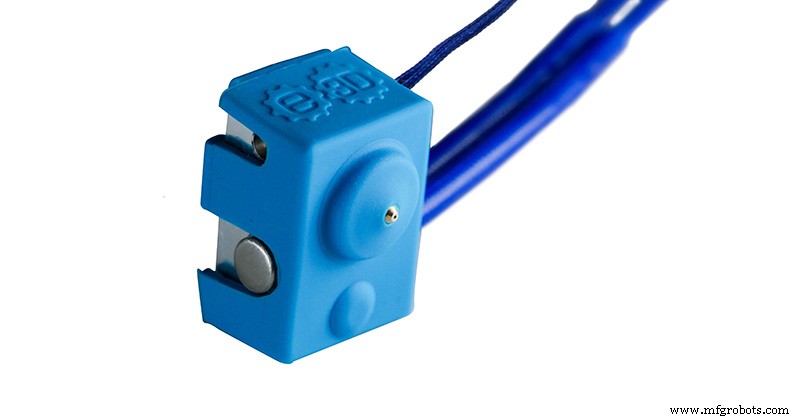
Image 5: Gaine silicone E3D. Source: e3d-online.com
Heatbreak
- All-metal : pas maintenance spéciale. Si matériaux abrasifs réguliers : démonter toutes 500 h pour vérifier usure gorge interne. Remplacer dès signes usure.
- Insert PTFE : usure sur insert. Remplacement : PLA 500 h, ABS/PETG 300 h, abrasifs 80 h.
Radiateur (heatsink)
Heatbreak ancré directement sur radiateur. Passif (ailettes) ou actif (ailettes + ventilateur). Dissipation chaleur zone froide critique pour éviter problèmes. Surchauffe zone froide → filament ramollit/comprime → bourrage (heat creep, fréquent PLA sur hotend all-metal).
Pour dissipation optimale : pâte thermique zone contact heatbreak/radiateur. Pâtes non-adhésives (nitrure de bore) recommandées pour faciliter démontage futur.
Radiateurs actifs : vérifier ventilateur fonctionne au début de chaque impression. Certains pilotés thermostatiquement (démarrage à 50 °C ou 100 °C).
Assemblage
Matériaux différents → coefficients dilatation thermique différents → desserrage fréquent par chocs thermiques. Vérifier toutes les 2-3 semaines que tous éléments et boulons sont bien serrés.
Si buse desserrée : resserrer à chaud. Contact heatbreak/buse impératif – jeu minime = fuite matériau, dommage hotend.
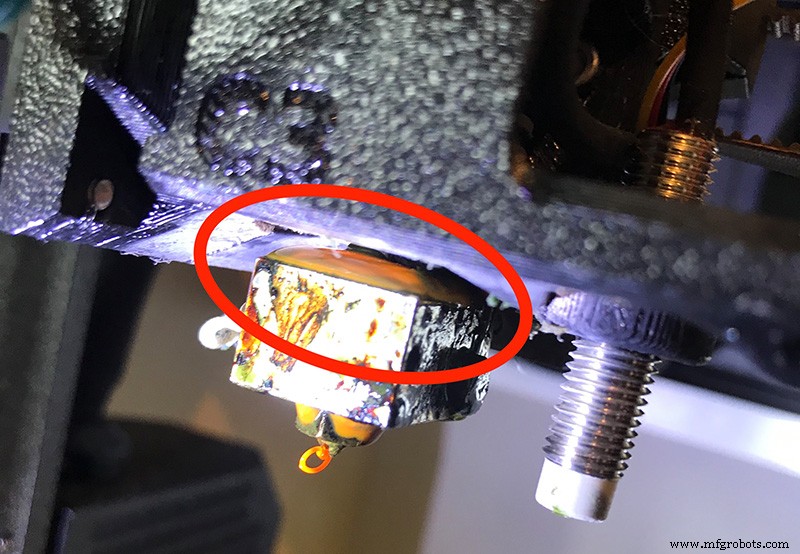
Image 6: Fuite plastique due mauvais serrage hotend. Source: forum.prusaprinters.org
Couple optimal selon fabricant (E3D : 3 N·m, Slice Engineering : 1,5 N·m). Sans référence : 1-2 N·m. Vérifier aussi vis fixation cartouche et capteur.
Systèmes mixtes
Toujours pièces d'origine ou du même système. Apparence compatibilité (même filetage) mais longueurs/dimensions critiques. Composants conçus pour fonctionner ensemble – mélanger systèmes différents = dysfonctionnement ou dommage.
Changement de matériau
Retrait filament laisse résidus à l'intérieur. Nouveau matériau température inférieure → entraîne résidus non fondus = bourrage. Nettoyer hotend avec filament nettoyant à chaque changement : extruder 500-800 mm à 10 °C au-dessus température dernier matériau.
Ventilateur de couche
Bien que non partie du hotend, souvent adjacent. Mal positionné → souffle air direct sur bloc → refroidissement parasite → hotend n'atteint pas température cible ou fluctuations → erreur température. Test : imprimer même pièce ventilateur désactivé pour diagnostiquer (capteur vs position ventilateur).
Entrée filament
Point entrée saletés dans hotend. Système Bowden : filament guidé tube PTFE → entrée protégée, poussière rare. Extrudeur direct : entrée exposée air → poussière pénètre hotend. Solution : guider filament bobine→extrudeur par tube PTFE quand possible. Poussière/saletes = cause fréquente bourrage.
Garder bobines propres, éviter poussière dessus : ne pas laisser sur support imprimante si non protégé, stocker sacs/boîtes fermés.
Imprimantes multi-hotends
Calibrer position relative hotends.
- Distance hotends/surface impression identique. Fixer hotend principal, niveler plateau par rapport à lui. Ajuster hauteur autres hotends par rapport au principal. Méthode selon imprimante – consulter manuel/fabricant.
- Position XY relative de chaque hotend par rapport au principal. Fichier calibration fourni par fabricant (ou dépôts connus). Position XY non modifiable → valeurs offset entrées dans firmware pour compensation pendant impression.
Vérification hauteur : toutes les 2 semaines. Calibration XY : seulement si décalage/chevauchement détecté entre pièces imprimées par différents hotends.
Image 7: Motif calibration double extrudeur Raise Pro2. Source: Raise3D.com
Le hotend est la pièce demandant le plus de maintenance, mais son bon état garantit qualité d'impression et minimise risques d'échec.
Note : Guide général, ne cible pas marque/modèle spécifique. Différences possibles procédures calibration/réglage selon marques/modèles – consulter manuel fabricant avant d'appliquer ce guide.
impression en 3D
- L'artisanat et les normes derrière chaque balle officielle de la MLB
- Solvay booste la productivité maintenance de 15 % grâce à la suite AMS d'Emerson
- Lockheed Martin renforce sa compétitivité en externalisant la maintenance à MAG Technologies
- GE met en avant les meilleures apps de surveillance et maintenance 2010
- Outils Essentiels pour Maintenance Industrielle : Guide du Technicien
- Top 3 composants de générateur à maintenir régulièrement
- Exploiter la réalité augmentée pour des opérations de maintenance efficaces
- Maintenance basée sur l'état : fonctionnement et avantages
- EAM vs CMMS : comprendre les différences clés et fonctions principales