



Maîtriser le tranchage : paramètres essentiels pour une impression professionnelle
Préparer un fichier pour l'impression : connaître les paramètres de base et leur fonctionnement est crucial. Les logiciels de tranchage offrent de plus en plus de paramètres, mais sans connaissance approfondie, mieux vaut commencer par modifier uniquement les paramètres de base.
On distingue trois groupes de paramètres : ceux dépendant du matériau, ceux définissant le profil d'impression, ceux définissant le matériel. Selon le logiciel, ils apparaissent dans catégories différentes ou mélangés.
Paramètres définissant le matériel
Liés à la buse, à modifier lors changement de diamètre de buse.
- Diamètre de buse : diamètre réel (ex: 0,4 mm → sélectionner 0,4 mm).
- Largeur d'extrusion : largeur réelle du filament extrudé, dépend hauteur de couche, généralement > diamètre buse. Valeur réelle : imprimer cube en mode vase et mesurer épaisseur paroi. Pour hauteur couche = 50 % diamètre buse, largeur extrusion ≈ 20 % supérieure. Ex: buse 0,4 mm, hauteur 0,2 mm → largeur 0,48 mm.
Paramètres matériau
Dépendent directement de chaque matériau, à changer à chaque changement de matériau.
- Température d'impression : température buse pendant impression. Donnée fabricant, mais calibrer par imprimante.
- Température plateau : idem, selon fabricant.
- Température chambre : seulement imprimantes à chambre chauffée. Légèrement inférieure à Tg du matériau.
- Flux (Flow) : facteur compensation vitesse extrusion relative à vitesse impression. <1 (100 %) = sous-extrusion, >1 = sur-extrusion. Généralement 1, mais PLA/PETG : 0,9-0,95 ; TPE/TPU : 1,05-1,15.
- Vitesse de rétraction : vitesse rétraction filament. Généralement 20-40 mm/s.
- Distance de rétraction : distance rétraction avant chaque déplacement. À régler par couple matériau-imprimante.
- Vitesse ventilateur couche : refroidissement pièce. Selon matériau : ABS = éteint ; PLA = max ; PETG/ASA = faible (20-50 %). Logiciels permettent vitesses variables selon hauteur (toujours éteint premières couches pour adhérence).
Paramètres définissant le profil d'impression
Définissent qualité, finition, résistance pièce finale. Ne dépendent pas directement du matériau, pas besoin de les ajuster par matériau. Classés par élément affecté.
Paramètres de couche
- Hauteur de couche : épaisseur chaque couche. Optimum ≈ 50 % diamètre buse. Ex: buse 0,4 mm → 0,2 mm ; buse 0,6 mm → 0,3 mm. Jamais > 75 % diamètre buse.
- Hauteur première couche : peut être légèrement inférieure à hauteur couche pour améliorer adhérence.
- Nombre couches pleines fond : couches denses au fond. Nb × hauteur couche = épaisseur paroi fond. Recommandé : épaisseur > 1 mm.
- Nombre couches pleines sommet : idem pour le dessus. Épaisseur > 1 mm recommandée.
Paramètres périmètres
- Nombre de périmètres : épaisseur paroi = nb périmètres × largeur extrusion. Minimum pour épaisseur ≥ 1 mm.
- Mode vase (spiral vase) : fonction courante. Un seul périmètre imprimé en continu sur toute la pièce.
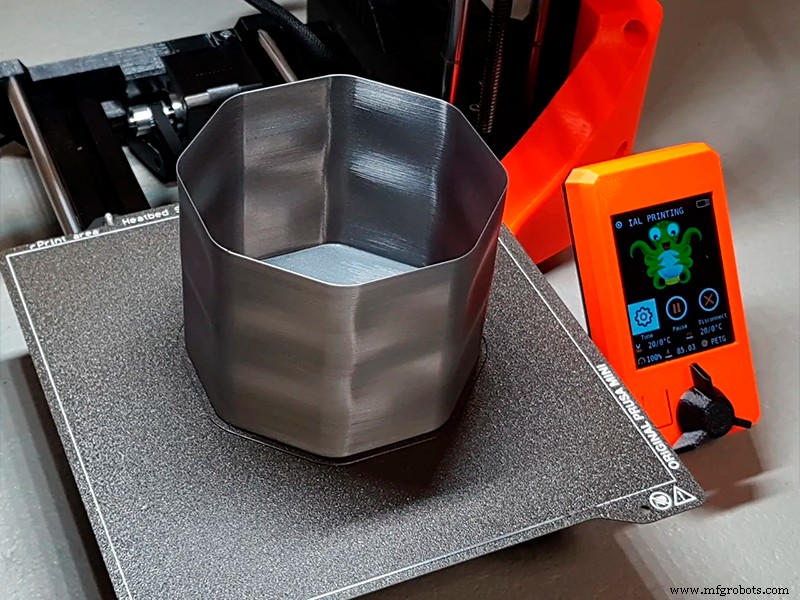
Image 1: Pièce en mode vase. Source: Prusaprinters
Paramètres remplissage
- Densité de remplissage : proportion remplissage interne. 50 % = moitié volume vide. Usuel : 10-30 %.
- Motif de remplissage : géométrie du motif. Trois catégories :
- 2D / planaire : rectiligne, grille, triangulaire. Rapides, mais forte anisotropie.
- 3D : gyroid, cubique. Moins d'anisotropie, temps impression plus long.
- Concentrique : flexibilité max pièces flexibles. Pièces rigides : meilleures finitions (pas chevauchement périmètres), mais propriétés mécaniques minimales. Adapté maquettes/visuels.
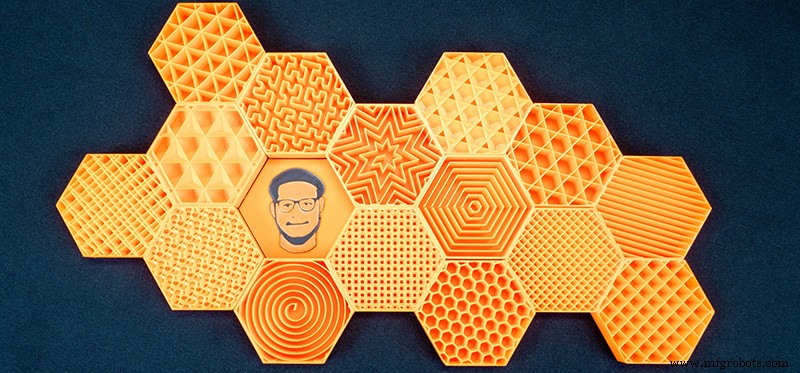
Image 2: Différents motifs remplissage. Source: Prusaprinters.org
- Chevauchement remplissage : distance recouvrement lignes remplissage sur périmètres. Valeur haute = résistance accrue, mais motif peut devenir visible surface.
- Combination remplissage : réduit temps impression avec faibles hauteurs couche. Ex: hauteur 0,1 mm, buse 0,4 mm → combiner remplissage toutes les 3 couches : parois 0,1 mm, remplissage 0,3 mm → gain temps drastique sans affecter finition surface.
Ces paramètres de base, avec vitesses correctes, adjonctions plateau et bons réglages matériau, permettent profils d'impression complets et efficaces.
impression en 3D
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Les trois étapes essentielles de l'impression 3D : de la CAO à la finition
- Conception et vérification d'un circuit porte NAND de base avec le CI 4011
- Identités algébriques fondamentales : propriétés additives, multiplicatives et du zéro
- Caractéristiques essentielles des colorants textiles basiques : qualité, durabilité et polyvalence
- Maîtriser la syntaxe de base du C : Jetons, structure et points-virgules
- Fondamentaux C# : maîtriser la syntaxe de base et les concepts POO
- Buses de Réaction Expliquées : Propulsion Aéronautique et Dynamique des Fluides
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D