



Choisir entre extrusion directe et système Bowden pour l'impression 3D FDM
L'un des éléments les plus importants d'une imprimante 3D FDM est l'ensemble composé de l'extrudeur et du hotend.
Le hotend est l'élément destiné à faire fondre le filament pour qu'il puisse s'écouler à travers la buse, tout en empêchant la chaleur d'être transmise à l'extérieur de la zone dite chaude.
Pour cela, les hotends ont généralement quatre parties :
- La buse ou nozzle : C'est l'élément par lequel le filament fondu s'écoule pour se déposer dans la pièce. Son diamètre détermine le diamètre du fil de matériau extrudé et donc la résolution de l'imprimante en XY.
- Le bloc chauffant : C'est l'élément chargé de chauffer la buse jusqu'à la température d'impression et de la maintenir stable.
- Le heatbreak (barrière thermique) : Sert de pont de rupture thermique. Sépare la zone chaude de la zone froide.
- Le radiateur (heatsink) : Sa fonction est de maintenir la zone froide réfrigérée, en dissipant l'excès de chaleur transmis par le bloc chauffant.
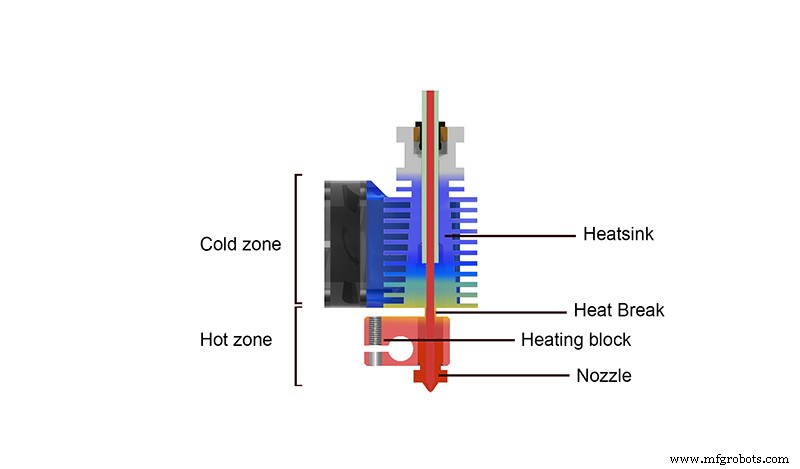
Image 1 : Températures à l'intérieur du hotend. Source : E3D.com
D'autre part, l'extrudeur est responsable de tirer le filament dans le hotend pour qu'une pression suffisante soit générée à l'intérieur du hotend afin que le matériau fondu s'écoule de manière constante et homogène à travers la buse.
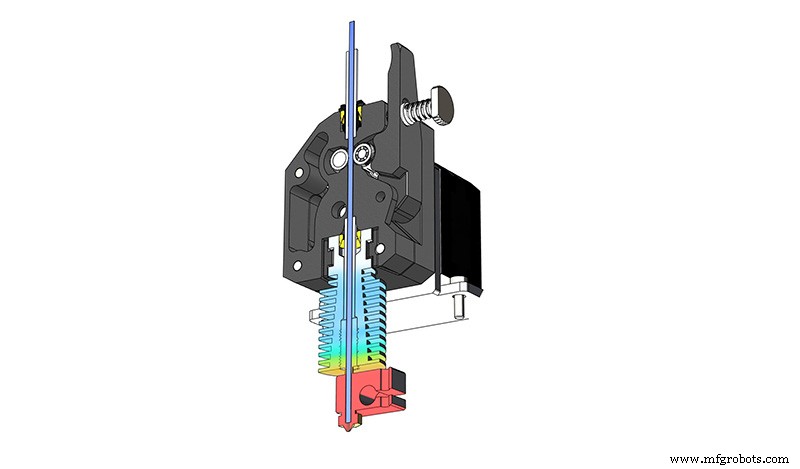
Image 2 : Extrudeur direct. Source : E3D.com
Il existe actuellement deux façons de combiner le hotend avec l'extrudeur : les systèmes d'extrusion directe et les systèmes Bowden.
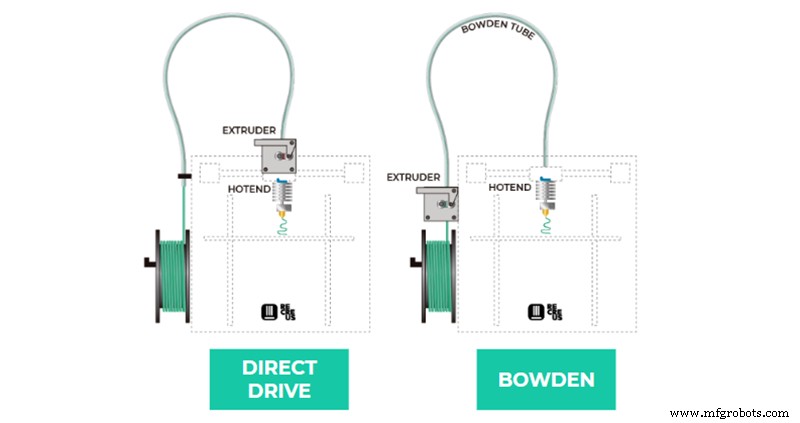
Image 3 : Schéma imprimante avec extrudeur direct et Bowden. Source : Recreus.com
Dans les systèmes d'extrusion directe, l'extrudeur et le hotend forment un seul élément, minimisant la distance entre le point de traction et la buse.
Dans les systèmes d'extrusion Bowden, l'extrudeur est fixé sur le châssis de l'imprimante 3D et pousse le filament dans le hotend à travers un tube appelé tube Bowden.
Bien qu'il y ait eu beaucoup de discussion sur lequel des deux systèmes est meilleur, les deux ont de grands avantages, ainsi que quelques inconvénients. Le choix du plus approprié dépendra de plusieurs facteurs comme le type de matériau couramment utilisé, les vitesses d'impression ou la qualité du châssis de l'imprimante.
Rétractions
Quand l'extrudeur pousse le filament vers le hotend, le filament se comprime en créant la pression nécessaire à l'intérieur de la buse pour que le matériau fondu s'écoule correctement. Cependant, quand on ne veut pas extruder de matériau, il ne suffira pas d'arrêter de pousser le filament, car la pression résiduelle due à la compression fera que le matériau continuera à s'écouler. C'est pourquoi chaque fois que le hotend est déplacé vers une nouvelle position et qu'il n'est pas nécessaire d'ajouter du matériau, le filament doit être rétracté de la distance nécessaire pour qu'il puisse se décompresser et libérer la pression à l'intérieur de la buse. C'est ce qu'on appelle la rétraction et c'est d'une grande importance dans le processus d'impression 3D.
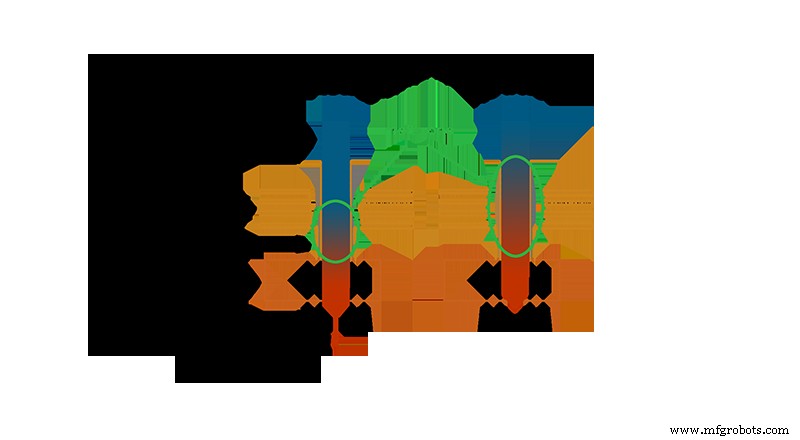
Image 4 : Schéma de la rétraction. Source : sublimelayers.com
Comme les plastiques ne sont généralement pas des matériaux rigides, plus la distance entre l'extrudeur et le hotend est grande, plus la compression du filament nécessaire pour obtenir une pression adéquate à la buse est grande. Cela fait aussi que la distance de rétraction nécessaire pour libérer cette pression est plus grande. C'est pourquoi, tandis que dans les systèmes directs, les distances de rétraction sont généralement entre 0,8 mm et 2 mm, dans les systèmes d'extrusion Bowden, elles peuvent atteindre des valeurs de 5 ou 6 mm.
Pouvoir utiliser de faibles valeurs de rétraction a d'importants avantages. D'un côté, les temps de rétraction sont plus courts, ce qui dans les pièces qui impliquent beaucoup de rétractions peut représenter une réduction significative du temps d'impression. De l'autre, une faible distance de rétraction minimise le risque que la partie fondue du filament atteigne la zone froide du hotend, évitant ainsi qu'elle ne se solidifie et se dilate en causant un bourrage.
C'est ce dernier facteur qui fait que les extrudeurs Bowden nécessitent un calibrage de rétraction plus complexe et précis car il y a une marge très petite entre une valeur de rétraction trop basse qui cause du suintement (oozing) ou du stringing et une trop haute qui cause le bourrage.
Filaments flexibles
Une autre conséquence directe de la distance entre l'extrudeur et le hotend est le comportement des filaments flexibles.
Dans les systèmes Bowden, le filament est guidé de l'extrudeur au hotend à travers un tube, généralement en Téflon. Bien que le diamètre interne idéal du tube serait le même que celui du filament, en pratique ce n'est pas faisable, tant à cause de petites variations de diamètre dues aux tolérances de fabrication que des forces de frottement élevées qui seraient générées. C'est pourquoi tous les tubes Bowden ont un certain jeu, et bien qu'avec la plupart des matériaux ce ne soit pas un problème, avec les flexibles, c'en est un.
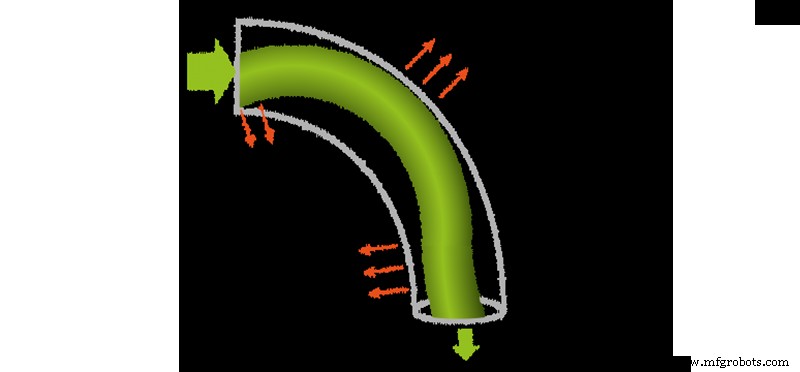
Image 5 : Flexion du filament à l'intérieur d'un tube Bowden. Source : E3D.com
En raison de leur grande flexibilité, des matériaux comme le TPU et le TPE ont tendance à fléchir à l'intérieur du tube Bowden, détournant les forces de traction de l'extrudeur vers les parois du tube. Cela rend très difficile d'obtenir une pression constante sur la buse pour assurer une extrusion correcte.
De plus, dans les matériaux flexibles, la compression du filament nécessaire pour obtenir la pression adéquate à la buse est bien plus grande que dans le cas d'autres matériaux comme le PLA, ce qui dans de nombreux cas cause la nécessité d'utiliser des distances de rétraction excessivement hautes.
Malgré tout cela, avec un peu d'expérience, ces matériaux flexibles de dureté supérieure peuvent être imprimés sur des systèmes Bowden, surtout quand ils sont utilisés en format 2,85 mm ou 3 mm, en évitant l'utilisation de rétractions et en utilisant un tube Bowden de haute qualité et à diamètre serré comme le Capricorn XS.
Image 6 : Tube Bowden Capricorn XS. Source : Captubes.com
Sans aucun doute, le système idéal pour travailler avec des matériaux flexibles est l'extrusion directe. Le court chemin entre l'extrudeur et le hotend minimise la compression du filament et permet qu'il soit plus tendu, l'empêchant de fléchir à l'intérieur. Les dits extrudeurs compacts, comme le Titan Aero ou surtout le E3D Hemera, permettent d'utiliser toutes sortes de matériaux flexibles de manière simple et avec une haute qualité d'impression.
Inerties
Malgré le fait que, tant en termes de rétraction que d'utilisation de filaments flexibles, les systèmes d'extrusion directe sont victorieux, il y a une caractéristique dans laquelle les systèmes Bowden se distinguent et qui pour certaines applications peut être d'une grande importance : les inerties.
L'un des paramètres d'impression de base est la vitesse. Et bien que de nombreuses imprimantes permettent d'utiliser des vitesses jusqu'à 80 ou 100 mm/s, il y a une vitesse seuil au-delà de laquelle il est impossible d'imprimer sans sacrifier la qualité de la pièce. C'est parce que le hotend ne peut pas se déplacer à vitesse constante, mais à chaque fois qu'il change de direction, il doit décélérer à une certaine vitesse de changement de direction et puis accélérer à nouveau.
C'est à cause de la première loi de Newton. En raison de la masse que le hotend a, quand il se déplace, il a une certaine force d'inertie, plus grande plus sa masse ou sa vitesse est grande. En faisant un changement de direction, la force d'inertie est transmise au reste de l'imprimante causant des vibrations et une perte significative de précision. Pour éviter cela, avant de changer de direction, il est nécessaire de réduire la vitesse à une valeur qui dépendra principalement de la rigidité de la structure de l'imprimante et du poids du hotend. Une structure moins robuste et légère impliquera d'utiliser des vitesses de changement de direction plus basses et des courbes d'accélération et décélération plus lentes, car sa capacité à absorber les inerties sera moindre, ce qui impliquera des vitesses plus basses et des temps d'impression plus longs. La seule façon de réduire l'inertie est de réduire la vitesse ou le poids.
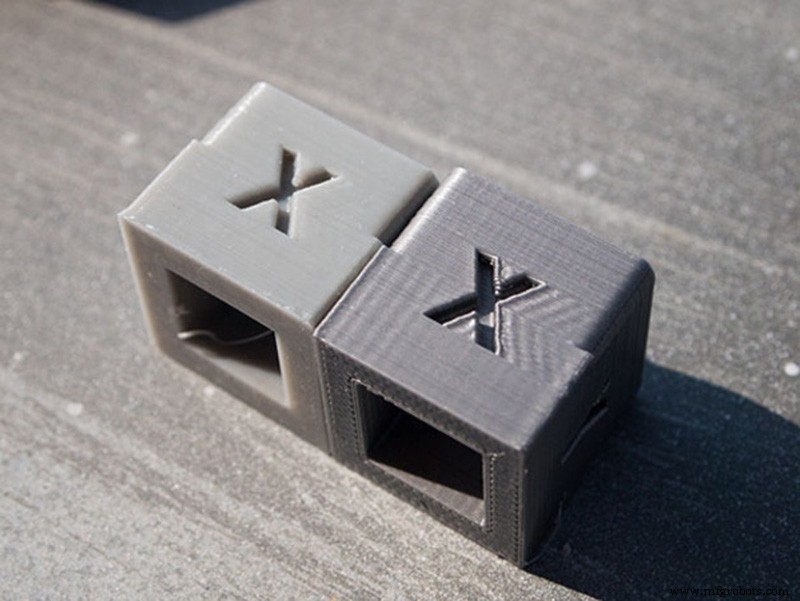
Image 7 : Effet des vibrations causées par l'inertie sur la qualité d'impression. Source : 2Dprinterwiki.com
Et c'est ici que les systèmes Bowden jouent avec avantage. En fixant l'extrudeur, qui est la partie la plus lourde, et en ne déplaçant que le hotend, l'inertie est grandement réduite. Cela permet aux imprimantes 3D avec systèmes Bowden d'utiliser des vitesses d'impression significativement plus élevées que celles avec un système direct, sans sacrifier la qualité d'impression.
Choix entre un système Bowden et un direct.
Le choix entre un système direct et Bowden dépendra essentiellement de si la vitesse d'impression prime ou la polyvalence et la facilité d'utiliser de nouveaux matériaux.
Si vous cherchez à produire le plus de pièces en le moins de temps et qu'en général, seuls quelques matériaux rigides comme le PLA ou le PETG sont utilisés, une imprimante avec le système Bowden sera la meilleure solution.
D'autre part, si la priorité est d'utiliser des matériaux techniques et élastiques et d'obtenir la meilleure qualité possible au coût de sacrifier la vitesse d'impression, un système d'extrusion directe sera l'option idéale.
impression en 3D
- Comment le cloud computing renforce les opérations militaires et de défense
- Systèmes Embarqués & Intégration Système : Architecture Moderne et Connectivité
- Systèmes de nettoyage et lavage pièces iFP : rationaliser la production et réduire les déchets
- Extrusion : Procédé, Types et Applications Pratiques
- Extrusion Aluminium : Des Racines Historiques aux Innovations Futures
- Systèmes SCADA et Industrie 4.0 : révolutionner le contrôle de processus à distance
- Barres conductrices et systèmes pour grues professionnelles : distribution d'énergie fiable
- Alliage 10 (C17500) – Performance forgeage et extrusion TF00
- Alliage 3 (C17510) – Haute Conductivité, Résistance Modérée pour Forgeage et Extrusion par Materion