



Guide Expert : Extrudeurs et Hotends pour Imprimantes 3D - Types, Marques et Performances
Dans cet article, nous allons parler des types d'extrudeurs et de HotEnd les plus courants dans le monde de l'impression 3D. Avant de commencer, il convient de préciser que tout ce qui est cité est le résultat de notre expérience en utilisant toujours des produits de marques leaders, tels que les produits d'E3D Online, une entreprise spécialisée dans les composants d'imprimantes 3D de haute qualité : extrudeurs, HotEnd et buses. Cette nuance est nécessaire car si l'on utilise des extrudeurs et HotEnd de basse qualité, il se peut que les caractéristiques que nous commentons ci-dessous ne soient pas respectées.
La fonction principale de l'extrudeur est de faire avancer le filament depuis la bobine vers le HotEnd de la manière la plus précise et à la vitesse adaptée à l'impression 3D, mais il existe différentes classifications des extrudeurs. Dans cet article, nous analyserons les principales.
Types d'extrudeurs selon l'entraînement
Au sein des extrudeurs, il existe deux types selon le type d'entraînement : Direct et Bowden. Dans l'extrudeur direct, comme son nom l'indique, le filament passe directement depuis le pignon de l'extrudeur vers le HotEnd. Il existe même des systèmes où ces deux parties sont ensemble, comme dans le Titan Aero.
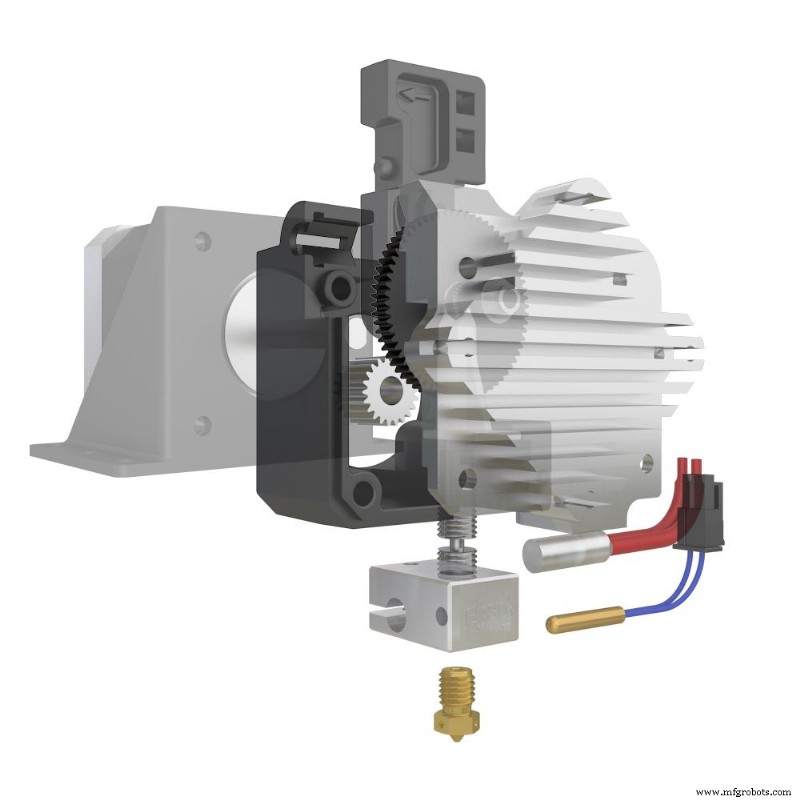
Image 1 : Extrudeur Titan Aero. Source : E3D
Dans les extrudeurs Bowden, au contraire, la connexion avec le HotEnd se fait par un tube PTFE à travers lequel passe le filament.
Extrudeurs Directs
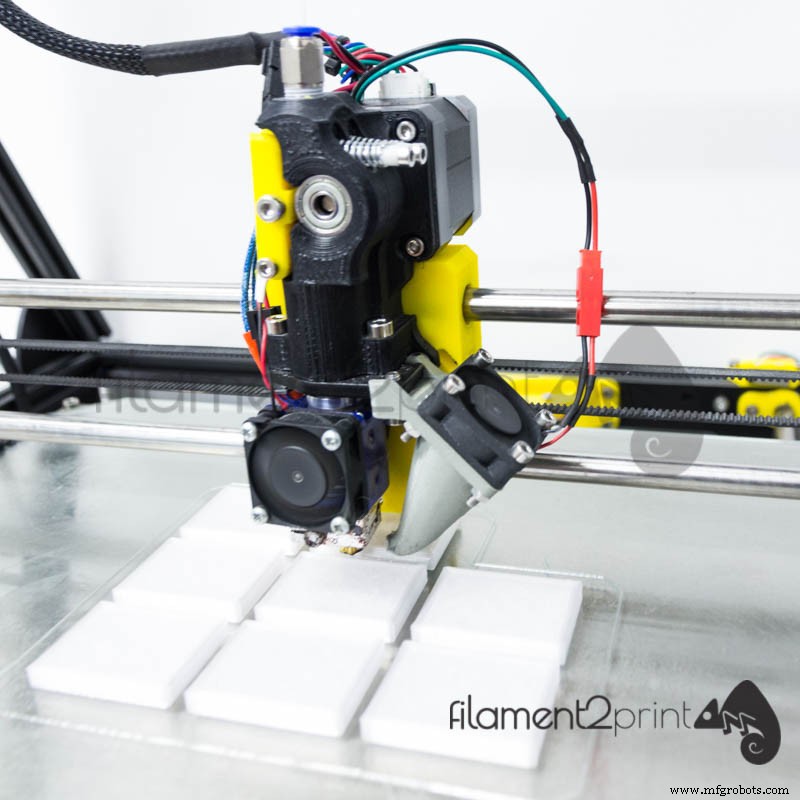
Image 2 : Extrudeurs Directs
Avantages :
- Impression de matériaux flexibles, tant PLA Soft ou TPU, que TPE (FilaFlex) en 1,75 mm et 2,85 mm.
- Impression de toutes sortes de matériaux sans problème, quel que soit l'abrasion présentée par certains filaments. Pour imprimer des matériaux abrasifs 3D, par exemple le graphène, nous recommandons l'utilisation de la buse Olsson Ruby, une buse en laiton avec pointe en rubis qui a une durée de vie quasi infinie.
- Ce système nécessite des longueurs de rétraction courtes pour obtenir de bonnes impressions 3D, ce qui réduit la probabilité de bourrage. Pour en savoir plus sur la rétraction, consultez l'article du lien suivant.
Inconvénients :
- Inertie considérable sur l'axe par lequel se déplacent l'extrudeur et le HotEnd. Ce facteur s'accroît lorsque l'on veut faire des impressions 3D à haute vitesse en devant déplacer le poids de l'ensemble (extrudeur, moteur d'extrudeur et HotEnd), surtout si l'imprimante 3D a plusieurs extrudeurs.
- Problèmes de température dans le moteur électrique de l'extrudeur. Dans les imprimantes 3D fermées et avec une chambre tempérée, on peut atteindre des températures dans le moteur de l'extrudeur qui affectent les performances de fonctionnement.
Extrudeurs Bowden
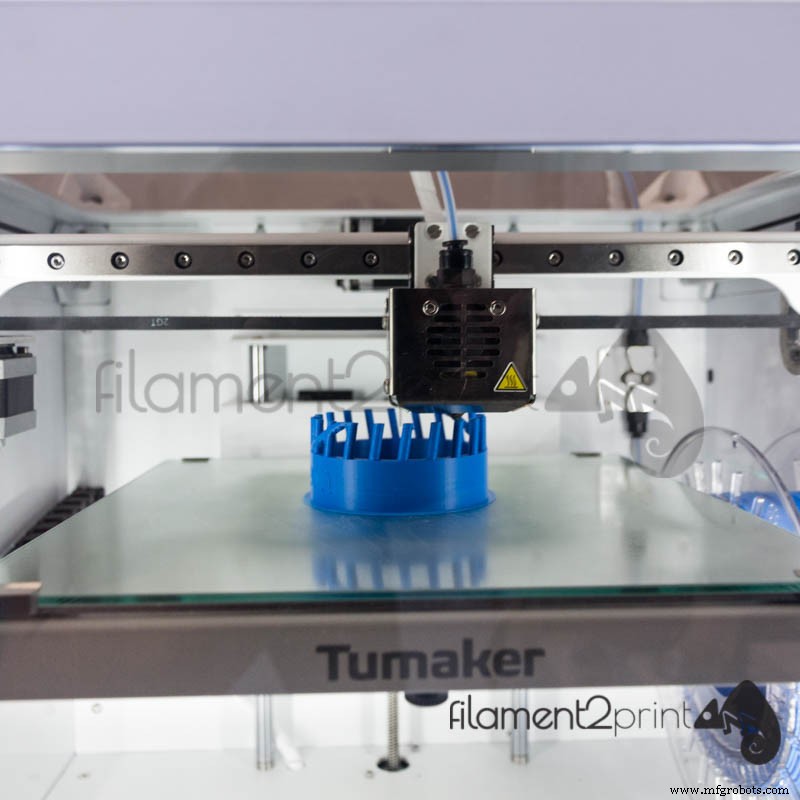
Image 3 : Extrudeur Bowden
Avantages :
- Faibles inerties sur l'axe de déplacement du HotEnd. Dans le système Bowden, comme l'extrudeur et le moteur d'extrudeur sont ancrés au châssis de l'imprimante 3D, les inerties dans le mouvement pour faire l'impression sont grandement réduites. Cela permet des impressions très rapides et de haute qualité.
- Grande puissance d'entraînement du filament. La majorité des imprimantes 3D qui utilisent ce système d'extrudeur (BCN Sigmax, 3NTR-A2) ont un ensemble de pignons (groupe réducteur) qui augmente le couple d'entraînement du filament, pouvant ainsi déplacer des bobines plus grandes que la normale.
Inconvénients :
- Problèmes d'impression avec des filaments flexibles de 1,75 mm de diamètre. Cela est dû au fait qu'étant un filament flexible, il n'est pas possible de maintenir la pression dans le filament constante le long du tube PTFE Bowden jusqu'au HotEnd car il canalise le filament. Dans les systèmes Bowden 2,85 mm, en revanche, il est possible d'imprimer les filaments flexibles à basse vitesse.
Types de HotEnd selon le diamètre du matériau
Le HotEnd est responsable de la fusion du filament pour réaliser la pièce désirée. Il configure le type de HotEnd (V6 ou Volcano) et la buse selon le diamètre du matériau, selon le type de pièce, la qualité et la finition que l'on veut obtenir. Nous classons les HotEnd en types V6 et Volcano, puis nous mentionnons les avantages et inconvénients entre ces deux types de HotEnd.
Avantages et inconvénients du HotEnd V6
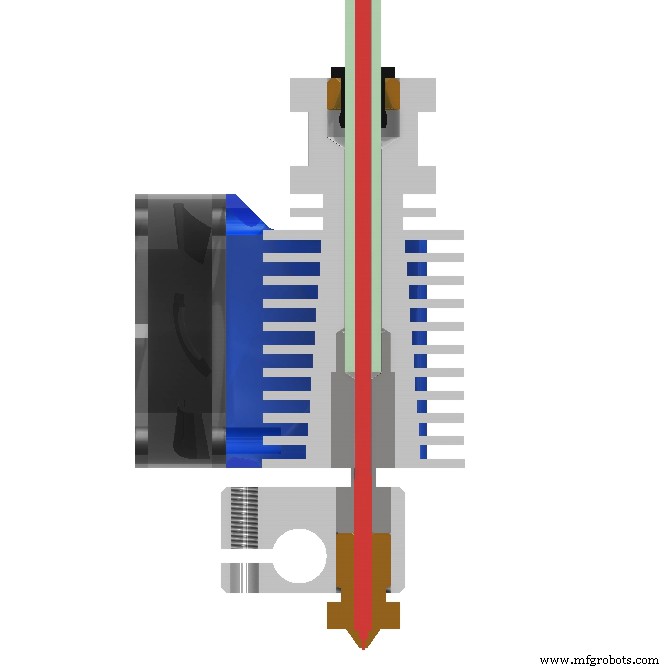
Image 4 : HotEnd V6 universel 1,75 mm. Source : E3D
Avantages :
- Le V6 est le HotEnd le plus polyvalent du marché, valable pour tous types d'impressions, même pour les matériaux flexibles (surtout avec filament 2,85 / 3 mm). Avec le HotEnd V6, vous pouvez réaliser toutes sortes de pièces avec une qualité de finition exceptionnelle.
Inconvénients :
- Le diamètre maximal de buse recommandé pour ce type d'extrudeur est de 0,80 mm / 1 mm car pour des diamètres plus grands, des problèmes de continuité de flux surviennent généralement.
Avantages et inconvénients du HotEnd Volcano :
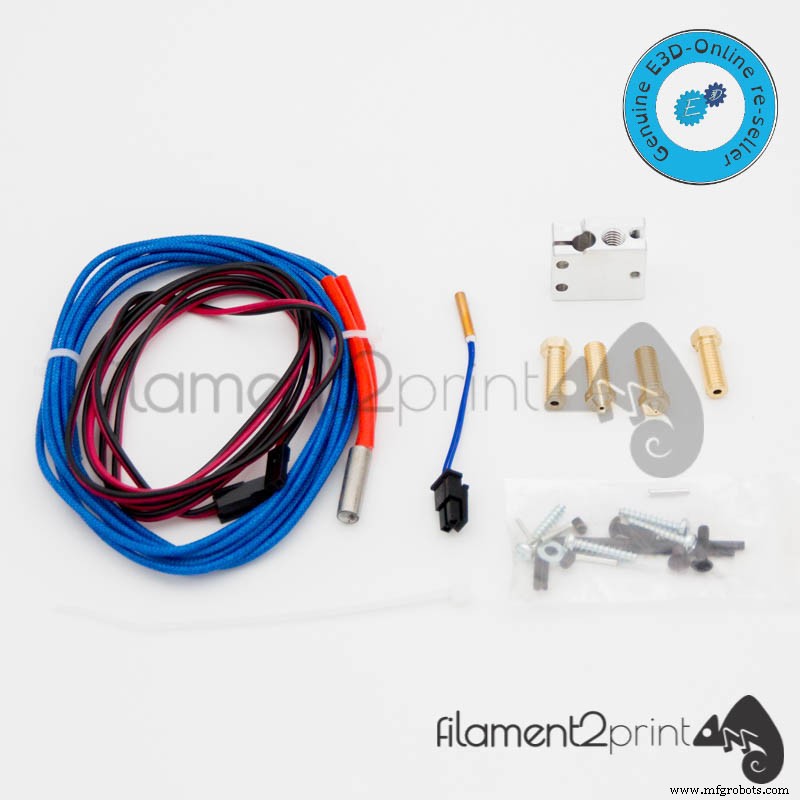
Image 5 : HotEnd Volcano E3D
Avantages :
- Grâce à la position parallèle de la cartouche de chauffe par rapport à la buse, une plus grande zone chauffée est obtenue, offrant ainsi un grand contrôle et une grande stabilité sur la fusion du filament. Pour tout cela, vous pouvez faire des impressions 3D avec une buse de plus grand diamètre (1,2 mm), ce qui entraîne des temps de fabrication plus courts et la possibilité d'imprimer avec une hauteur de couche plus élevée que dans le V6.
- Pièces plus résistantes. Grâce à la réalisation de couches plus hautes avec un flux laminaire (sans bulles), les liaisons entre les liaisons chimiques du matériau sont plus fortes, donnant des pièces plus rigides et résistantes.
Inconvénients :
- Finition de surface à faible détail. En raison des hauteurs de couche élevées, les pièces sont fabriquées avec des marches dans les zones où il y a des surfaces courbes à différentes hauteurs.
Certains fabricants appellent le HotEnd selon le système d'extrudeur et le diamètre de filament que l'on veut utiliser. Par exemple, E3D Online utilise la désignation « universelle » pour son HotEnd 1,75 mm (universel direct et universel bowden) dans lequel le tube TPFE atteint l'intérieur du Heat Break, canalisant le filament sans interruptions jusqu'au bloc chauffant. Pour le HotEnd 2,85 / 3 mm, on utilise simplement la désignation « direct » ou « bowden ».
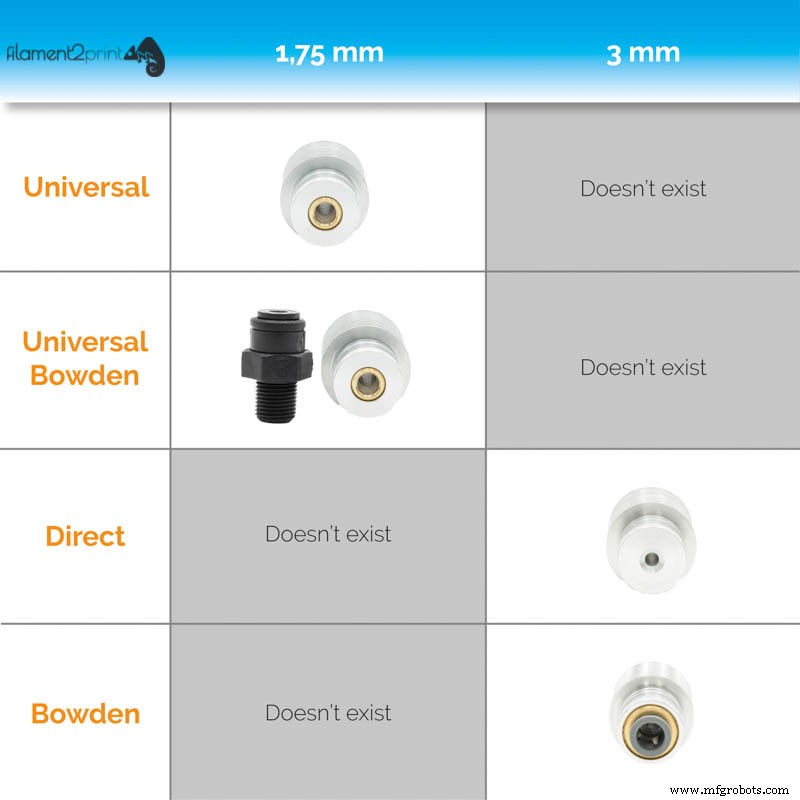
Image 6 : Types de HotEnd E3D
De notre côté, nous recommandons à chaque utilisateur d'étudier son cas particulier en fonction du type de pièces et de la vitesse à laquelle il veut imprimer en 3D, mais en utilisant toujours des composants de première classe qui garantissent la qualité de tous leurs produits.
impression en 3D
- Bio-puces : Définition, types et applications en biotechnologie moderne
- Maîtriser les variables C# et types de données primitifs : guide complet
- Tissu en fibre de verre E-verre & C-verre : Types, tissages et applications haute performance revêtues PTFE
- Prototypage rapide expliqué : types, processus et avantages
- Fabrication additive expliquée : types, processus et applications
- Brasage tendre expliqué : types, techniques et guide étape par étape
- Comprendre les procédés de fabrication : définitions, types et composants clés
- Nuances d'acier inoxydable : types, propriétés et usages courants
- Solutions freins & embrayages Stromag pour machines industrielles