



Réglages optimaux de rétraction pour imprimante 3D : Longueur & Vitesse pour impressions parfaites
Une bonne imprimante est vitale pour une excellente expérience d'impression 3D. Plusieurs choses peuvent améliorer vos imprimantes.
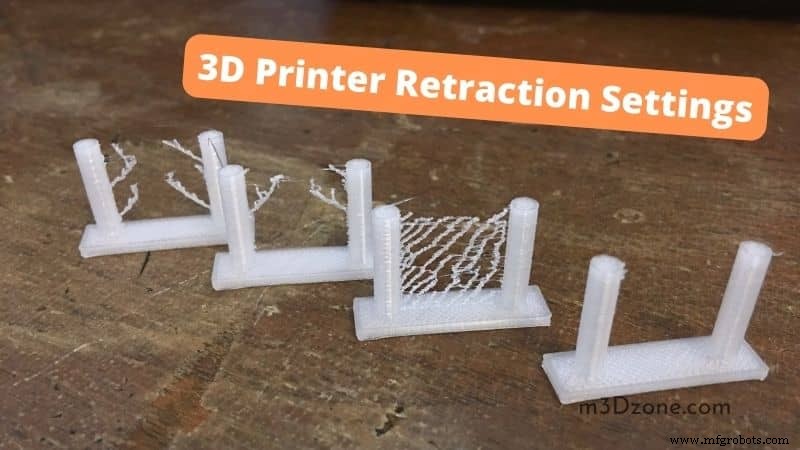
L'une d'elles est d'obtenir les bons réglages de rétraction.
Ainsi, le filament fondu ne fuit pas de la buse quand elle emprunte la trajectoire de distance de déplacement minimale.
Plus important, la vitesse de rétraction impacte grandement le modèle final. Une vitesse lente laisse le filament beaucoup de temps pour suinter pendant la rétraction.
Inversement, une vitesse rapide peut faire broyer le filament par les engrenages du moteur, causant une sous-extrusion.
Qu'est-ce que la rétraction en impression 3D ?
La rétraction se produit quand la buse retire le filament pour arrêter le plastique fondu de suinter.
Réglages de rétraction
Un réglage de rétraction est un paramètre standard pour éliminer les stringings excessifs du modèle 3D.
La buse retire le filament quand l'imprimante finit une section si vous activez les bons réglages.
Vous pouvez commander spécifiquement comment rétracter. Vous contrôlez sur deux paramètres : longueur ou vitesse de rétraction spécifiées.
Les réglages de l'imprimante activent le retrait du filament à une longueur ou vitesse spécifique.
Vitesse de rétraction
La vitesse de rétraction reste l'un des réglages les plus importants.
Elle désigne le taux auquel le moteur d'extrudeur repousse le filament. Soyez prudent si vous imprimez à haute vitesse.
Imprimer à plus de 70 mm/s marque inévitablement le filament d'une façon le rendant inutilisable pour d'autres impressions.
Distance de rétraction
La distance de rétraction désigne la quantité de filament que l'extrudeur retire de la buse.
Par exemple, si vous réglez 7 mm, l'extrudeur retire la même quantité hors de la buse chaude.
Quand l'imprimante est prête à déposer après une rétraction initiale, la longueur minimale déposée est de 7 mm, soit la même quantité rétractée.
La longueur de déplacement minimale est la longueur que vous voulez pour la rétraction.
Faut-il activer la rétraction pour l'impression 3D ?
Oui ! Activez vos réglages de rétraction chaque fois que vous voulez imprimer en 3D.
De mauvais réglages entraînent des résultats néfastes. Réglez une température parfaite pour filaments flexibles.
Une température élevée cause des problèmes car les filaments fondent vite. Au final, cela sur-extrude, causant des blobbing (gouttes).
Une faible rétraction cause du suintement car la buse fuit avant d'atteindre sa destination.
Cependant, désactivez la rétraction pour filaments flexibles comme le TPE. Cela empêche le filament de s'enrouler sur le pignon de l'extrudeur à vide.
Quelle est une bonne distance de rétraction ?
La distance de rétraction désigne la longueur de filament que la buse extrude. C'est l'un des réglages de base.
Obtenir les meilleurs réglages inclut de régler correctement votre déplacement minimal.
Le réglage de distance commande à la buse de retirer le filament selon la même distance dans le firmware.
Les experts situent la distance entre 2 mm et 7 mm. Elle ne doit pas dépasser la longueur de la buse.
Pour ajuster, augmentez par petits incréments jusqu'à trouver votre longueur préférée. Les valeurs dépendent aussi du type de filament.
Que se passe-t-il quand la rétraction est trop élevée ?
Pendant l'impression, la rétraction empêche le filament de passer par la buse quand elle se déplace d'un point à l'autre. Elle utilise un mouvement de recul.
Un réglage trop haut cause des trous et du blobbing dus à des poches d'air dans la buse.
Inversement, un réglage trop bas cause du goutte-à-goutte pendant les déplacements.
La buse doit arrêter le suintement pendant les mouvements. Sinon, des stringings (fils) apparaîtront entre les éléments.
De plus, une vitesse de rétraction trop haute cause un manque de filament sur certaines parties, bourrage de buse, blobs et zits.
Combien de rétraction est trop ?
Le réglage varie selon le filament et la complexité du motif d'infill.
Par exemple, pour un modèle 3D continu unique, vous n'aurez pas besoin du système de rétraction. Vous pouvez le désactiver.
Mais pour un modèle complexe avec infill complexe, activez la rétraction pour des pièces de haute qualité.
La rétraction signifie que l'imprimante arrête l'impression aux parties avec espaces ne nécessitant pas d'impression.
Exemple : pour imprimer une main, la buse doit rétracter dans les espaces entre les doigts.
Vous ne pouvez déterminer le niveau optimal qu'en considérant la qualité de vos objets imprimés.
Si votre imprimante produit continuellement des objets avec blobs et zits, votre rétraction est trop haute. La sévérité indique le niveau.
Si vous avez des bourrages répétés, vérifiez la rétraction ; elle pourrait être trop haute.
Utilisez le bouton pour baisser les valeurs de 0,20 par essais/erreurs en surveillant la qualité.
Ajustez par incréments de 0,20 jusqu'à obtenir des pièces parfaites.
Quelle est une bonne distance de rétraction pour le PLA ?
La distance de rétraction répond à la distance que le filament parcourt pendant l'impression. PLA et ABS impriment optimalement à 40-60 mm/s.
Différents filaments demandent différents réglages. Pour réduire le stringing, vos réglages doivent être corrects.
Le PLA imprime à basse température et a une distance standard entre 0,5 mm et 1,0 mm.
Pour vos besoins uniques, testez sur la plage 0,5-1,0 mm jusqu'à trouver la valeur idéale.
Faut-il rétracter au changement de couche ?
Si vous avez des problèmes de suintement, considérez le mouvement de la buse sur l'axe Z.
Laissez la rétraction activée mais déplacez la buse pour réduire les risques de blobs.
Combien de rétraction pour le PETG ?
Activer la rétraction dans votre slicer fait rembobiner le filament à la fin d'une impression. Cela cause aussi une pression nocive dans la buse.
Pour le PETG, la vitesse d'impression recommandée est entre 30 et 80 mm/s.
La distance de rétraction pour un design Bowden est entre 2-5 mm. Pour un direct drive, c'est 1,0 à 2 mm.
Réglage de rétraction
L'imprimante a de nombreux réglages, la rétraction restant une configuration primaire.
La vitesse et la distance de rétraction constituent les réglages les plus importants.
Conclusion
La vitesse de rétraction désigne la vitesse à laquelle le moteur d'extrudeur retire le filament fondu.
La distance de rétraction désigne le volume ou la longueur de filament rétracté. Surtout, les réglages permettent de produire des modèles de haute qualité sans blobs, zits ni stringings.
impression en 3D
- Du passé au présent : 25 ans d'évolution de l'impression 3D Stratasys
- Résoudre les clics, glissements et sauts de l'extrudeur : guide étape par étape
- Impression 3D optimale : maîtriser les réglages de vitesse et température
- Résoudre l'arrêt d'extrusion en cours d'impression : guide de dépannage rapide
- Combien de temps dure un filament d'imprimante 3D de 1 kg ? Guide pratique
- Réparer une buse d'imprimante 3D qui fuit : Guide étape par étape
- Le filament d'imprimante 3D peut‑il se dégrader ? Causes et solutions
- Équilibrer vitesse et qualité en impression 3D : Réglages optimaux expliqués
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D