



Maîtriser les paramètres Cura pour PETG : Profils experts pour des impressions parfaites
Le PETG est l'un des polymères les plus utilisés en impression 3D, surpassé seulement par le PLA. C'est une version modifiée du plastique utilisé dans les bouteilles de soda, par exemple. La modification le rend plus adapté aux imprimantes 3D car elle abaisse sa température de fusion et facilite l'extrusion. Comparé au PLA, le PETG est plus résistant mais plus souple. Certains filaments ont aussi des opacités variables et peuvent atteindre de bons niveaux de transparence, ce qui est bon non seulement pour des raisons esthétiques mais aussi pour les projets qui intègrent des lumières. Il a aussi une plage de température de travail plus élevée et est plus adapté aux conditions extérieures.
Maintenant que nous connaissons les avantages du PETG, voyons comment régler les paramètres de l'imprimante pour obtenir les meilleurs résultats possibles !
Pour l'impression avec du PETG, la température du plateau doit être réglée à 70 °C ou plus, tandis que la température d'impression doit se situer entre 220 °C et 240 °C. Il est important d'éteindre le ventilateur pour les premières couches et de régler la vitesse d'impression entre 30 et 50 mm/s. Avec le PETG, il faut surveiller le stringing (fils), l'adhérence au plateau et la séparation des couches ou délamination, ce qui signifie que les paramètres de rétraction sont très importants.
Je passerai en revue chacun des paramètres en détail et discuterai de la façon de les affiner. Commençons !
Les problèmes avec le PETG
Le PETG peut devenir très filamenteux (stringing), mais il suffit d'avoir des rétractions bien calibrées ou de souffler rapidement les modèles finis avec un pistolet à air chaud pour éliminer les fins fils de plastique. L'adhérence au plateau est aussi une préoccupation car pour certains utilisateurs le PETG ne colle pas assez bien et pour d'autres, il colle trop bien et rend le retrait du modèle du plateau difficile. Enfin, il y a une mauvaise liaison entre couches qui peut poser problème, mais qui peut généralement aussi être gérée dans le trancheur.
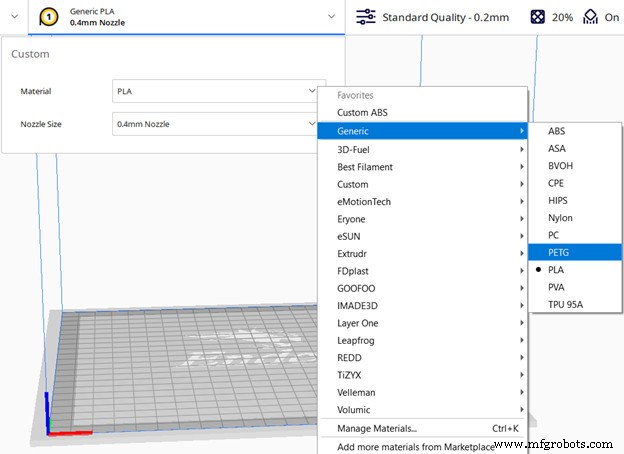
Activer le profil PETG par défaut de Cura (L'utiliser comme point de départ)
Cura possède de nombreux profils pour marques connues intégrés, il est donc judicieux de les utiliser comme point de départ et de faire de petits ajustements à partir de là. Si la marque n'est pas listée, vous pouvez commencer avec un profil PETG générique.
Hauteur de couche
La hauteur de couche a un effet significatif sur le temps d'impression, le détail et la résistance. Plus la hauteur de couche est grande, plus le temps d'impression est court, mais moins il y a de détails et de résistance. Pour le PETG, il est recommandé de choisir une couche fine pour éviter la délamination.
Selon une étude, plus le rapport entre la hauteur de couche et la taille de la buse est grand, plus l'espace entre les couches est petit et meilleure est la résistance. Par conséquent, si vous avez besoin d'une couche plus grande, il est conseillé d'utiliser une buse plus grande. Il est possible d'imiter une buse plus grande en changeant la largeur d'extrusion, mais il est probablement préférable de ne pas dépasser 125 à 150 % de la taille réelle de la buse. (Exemple : 0,6 mm pour une buse de 0,4 mm).
Plus d'infos sur ce sujet dans notre article
Affinage
Imprimez en ne changeant que légèrement la hauteur de couche et vérifiez les résultats jusqu'à trouver la hauteur de couche parfaite pour votre projet spécifique.
Hauteur de couche idéale pour le PETG :
- Pour le détail : 25 % de la taille de la buse ou de la largeur d'extrusion (0,1 mm pour une buse de 0,4 mm)
- Meilleure hauteur de couche globale : 25 % à 40 % de la taille de la buse ou de la largeur d'extrusion (0,15 mm pour une buse de 0,4 mm)
- Impressions rapides/prototypage : 50 % à 80 % de la taille de la buse ou de la largeur d'extrusion (0,2 – 0,3 mm pour une buse de 0,4 mm)
Température d'impression
La température d'impression pour le PETG n'est pas aussi tolérante que pour le PLA. Si elle n'est pas bien réglée, vous obtiendrez soit des modèles très filamenteux avec peu de détails, soit une délamination sérieuse. Plus la température d'impression est élevée, plus l'adhérence entre couches est forte, mais plus le détail est faible.
Affiner
Le réglage de la température peut se faire en imprimant une tour de calibration de température et en changeant la température d'extrusion après une distance fixe. Une fois l'impression terminée, vous pourrez voir clairement la plage dans laquelle votre filament a la meilleure adhérence entre couches et le meilleur détail.
Température d'impression idéale pour le PETG : 220 – 240 °C
Il y a une bonne vidéo sur ce sujet !
Température du plateau
Le PETG est connu pour coller trop bien à certaines surfaces mais aussi mal si la température du plateau n'est pas bien réglée. Avec les plateaux en verre, la pièce peut parfois se détacher avec des morceaux du plateau collés dessus. Un bon agent de démoulage comme la colle en bâton est vital dans ces circonstances.
Une étude montre qu'une température de plateau légèrement supérieure à la température de transition vitreuse du filament améliore grandement l'adhérence.
Contrairement à des substances comme l'eau, les polymères ont une température caractéristique supplémentaire, la température de transition vitreuse. Lorsque le polymère est chauffé au-dessus de ce seuil, ses propriétés physiques changent de cassant et dur à ductile et résistant. La température de transition vitreuse du PETG est d'environ 80 °C. Par conséquent, si votre machine peut atteindre cette température, il est fortement recommandé de la régler à au moins 70 °C ou plus. Un elephant's foot (pied d'éléphant) plus prononcé est à prévoir, mais cela peut être compensé dans le trancheur ou dans le modèle lui-même en ajoutant un chanfrein sur la face inférieure.
Affiner
Commencez avec le plateau réglé à au moins 70 °C et augmentez par paliers de 5 °C si l'impression échoue. Attention, aller trop haut peut ruiner votre plateau car le modèle colle trop bien et enlève une partie du revêtement, voire des morceaux du plateau lui-même.
Température de plateau idéale pour le PETG : 70 °C – 85 °C
Vitesse d'impression
La vitesse d'impression pour le PETG est similaire à celle du PLA, bien qu'aller plus lentement puisse donner de meilleurs résultats. Les paramètres par défaut de CURA devraient convenir. De 30 à 50 mm/s est une plage raisonnable. Certaines sources suggèrent qu'augmenter les vitesses de déplacement peut améliorer le stringing. Si votre imprimante peut gérer 120+ mm/s, cela vaut la peine d'essayer.
Affiner
Vous pouvez affiner votre vitesse en imprimant la même pièce plusieurs fois avec des vitesses variables.
Réglages de vitesse idéaux pour le PETG :
- Vitesse d'impression : 30 – 50 mm/s
- Vitesse d'impression de la première couche : 20 – 30 mm/s
- Vitesse de remplissage : 40 – 60 mm/s
- Vitesse de déplacement : 100+ mm/s selon l'imprimante
Rétraction
Le PETG peut être assez filamenteux car il imprime à chaud et n'utilise pas beaucoup de refroidissement, mais avec des rétractions appropriées et quelques autres options activées, vous pouvez obtenir des résultats impressionnants.
Un test de stringing peut aider à régler la rétraction. Commencez par une distance de rétraction de 3 mm si vous avez un extrudeur direct drive et 6 mm si vous avez une configuration Bowden. Une vitesse de rétraction de 25 mm/s dans les deux configurations serait une bonne estimation de départ ou essayez plus lent. Les paramètres par défaut de Cura fonctionnent généralement bien.
Qu'est-ce que le Combing et quel réglage utiliser ?
Le Combing désactive la rétraction et modifie les déplacements pour passer sur le remplissage afin de déposer tout plastique qui suinte. Il peut être utile de le régler sur « Within infill » (à l'intérieur du remplissage).
Affiner
Vous pouvez affiner vos rétractions en imprimant la même pièce plusieurs fois avec des vitesses et distances de rétraction variables.
Réglages de rétraction idéaux pour le PETG :
- Distance de rétraction : 3 mm pour direct drive ou 6 mm pour Bowden
- Vitesse de rétraction : 25 mm/s
- Combing : ACTIVÉ et réglé sur « Within Infill »
Adhérence au plateau
Comme mentionné dans la section température du plateau, si la température est réglée au-dessus de la température de transition vitreuse du filament, la force d'adhérence sera significativement améliorée.
Les brims (bordures) sont une bordure d'une seule couche d'épaisseur qui augmente le contact avec le plateau. Leur utilisation est particulièrement utile pour les modèles qui n'ont pas une bonne base pour coller au plateau. La jupe (skirt) est similaire, mais elle ne rentre jamais en contact avec le modèle. La jupe ne sert qu'à amorcer la buse, donc elle n'est pas très efficace pour l'adhérence des couches.
Les rafts (radeaux) se comportent comme un brim mais consistent en au moins deux ou trois couches sous tout le modèle. Cela aide aussi à compenser l'irrégularité du plateau. La colle en bâton et la laque sont utiles non seulement quand l'impression ne colle pas, mais aussi quand elle colle trop fermement.
Réglages d'adhérence au plateau idéaux pour le PETG :
- Température du plateau : 70 °C+
- Type d'adhérence au plateau : Feuilles PEI ou verre revêtu
- Largeur du brim : Au moins 10 mm
- Produits qui aident à l'adhérence : Colle en bâton, Laque
Refroidissement d'impression
Pour éviter la délamination et le warping, n'utilisez pas de refroidissement avec le PETG. La première meilleure estimation pour des pièces solides est d'éteindre complètement le refroidissement des pièces, sauf pour les ponts (bridging). Pour des détails nets et moins de stringing, vous pouvez utiliser 100 % de vitesse de ventilateur après que les deux ou trois premières couches ont été déposées.
Affiner
Réglages de refroidissement idéaux pour le PETG :
- Vitesse du ventilateur pour la première couche : éteint
- Vitesse du ventilateur : 0 – 100 % selon que vous visez le détail ou la résistance
- Type d'adhérence au plateau : Feuilles PEI ou verre revêtu
- Largeur du brim : Au moins 10 mm
Avez-vous besoin d'une enceinte pour imprimer du PETG ?
Imprimer avec une enceinte n'est pas strictement nécessaire pour le PETG, mais dans les pièces froides, elle peut être utile.
Résumé : Paramètres/Profil Cura idéaux pour l'impression PETG
- Hauteur de couche : 25 % – 40 % de la taille de la buse ou de la largeur d'extrusion (0,15 mm pour une buse de 0,4 mm)
- Température d'impression : 220 – 240 °C
- Température du plateau : 70 °C+
- Type d'adhérence au plateau : Jupe (Skirt)
- Distance de rétraction : 3 mm pour direct drive ou 6 mm pour Bowden
- Vitesse de rétraction : 25 mm/s
- Combing : ACTIVÉ et réglé sur « Within Infill »
- Vitesse d'impression : 30 – 50 mm/s
- Vitesse de déplacement : 100+ mm/s selon l'imprimante
- Vitesse ventilateur premières couches : éteint
- Vitesse ventilateur reste de l'impression : 0 – 100 % selon que vous visez le détail ou la résistance
impression en 3D
- Maîtriser la finition finale pour des impressions SLS de haute qualité
- Comment obtenir des couleurs vives et durables en impression 3D SLS
- Techniques de finition professionnelles pour impressions 3D FDM
- Contamination des poudres : la menace silencieuse de l'impression 3D métal haute performance
- 4 techniques expertes pour une finition impeccable sur impressions 3D FDM
- Pourquoi OSGi est le framework idéal pour les solutions IoT modernes
- Maîtriser les paramètres d'export STL haute qualité pour une impression 3D précise
- Applications clés des vérins pneumatiques dans l'automatisation moderne
- Paramètres et profils d'impression ABS Cura : Optimisés pour chaque imprimante 3D