



Maîtriser les paramètres d'export STL haute qualité pour une impression 3D précise
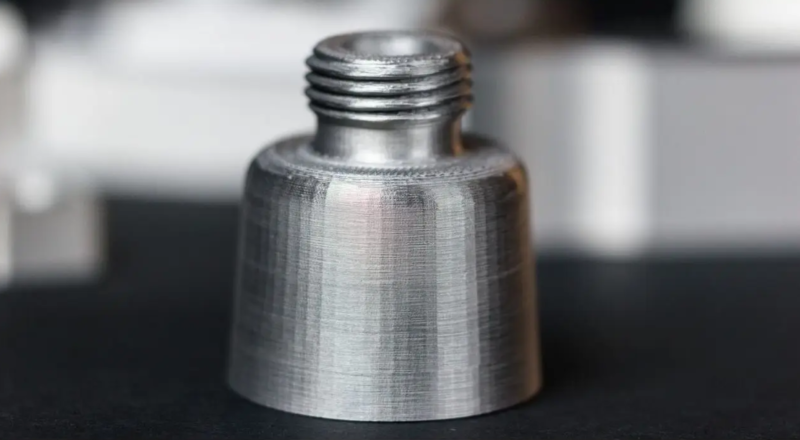
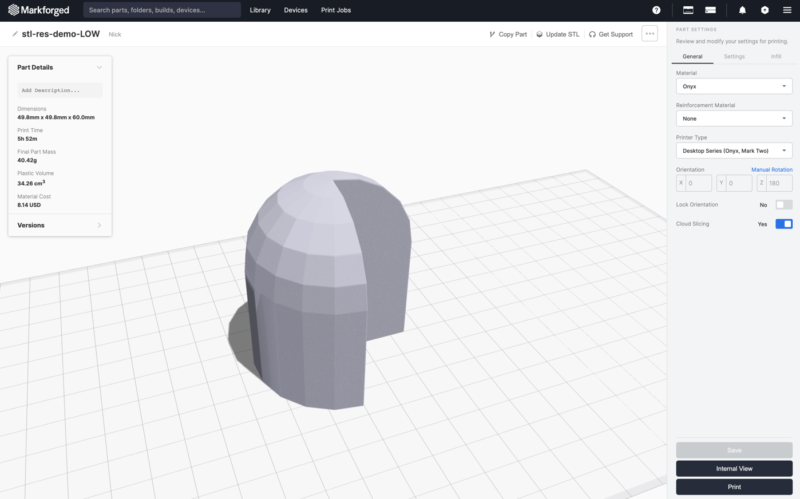
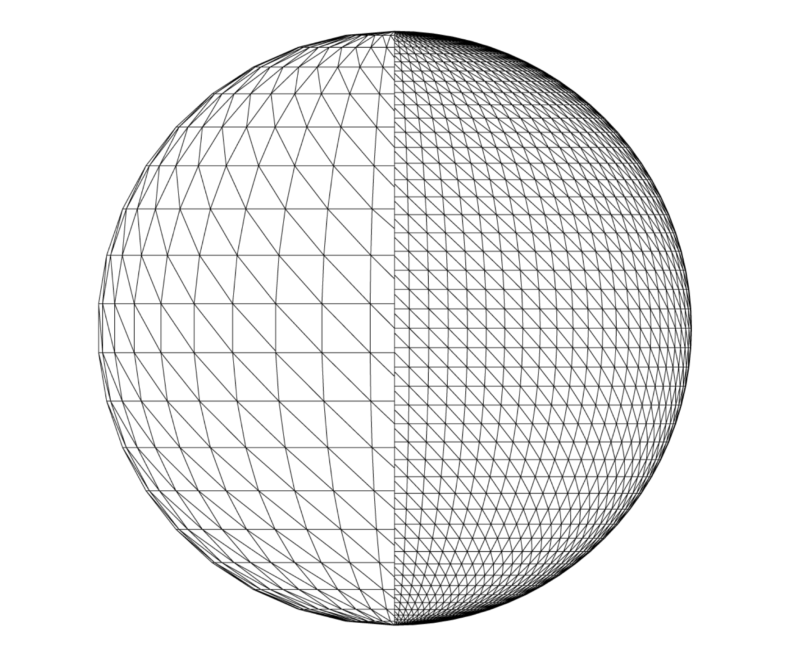
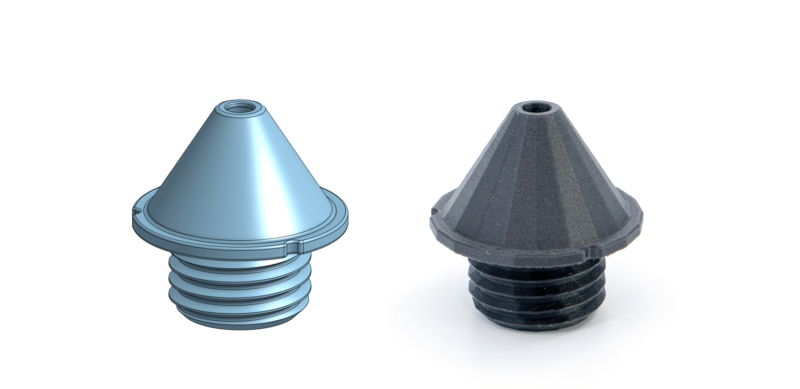
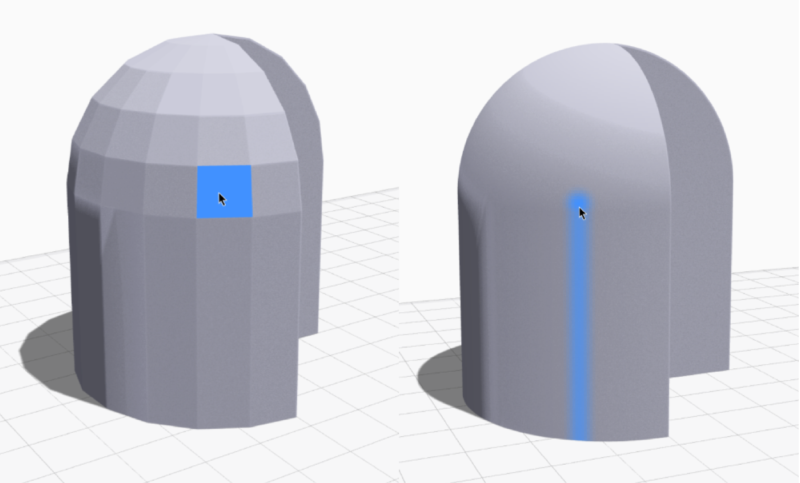
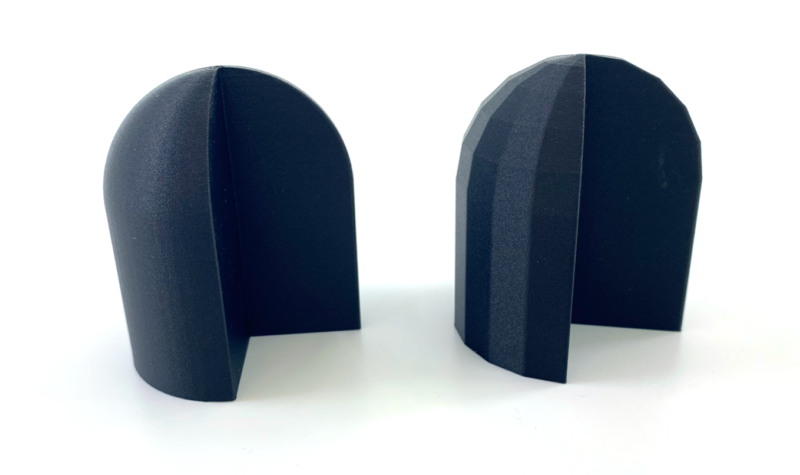
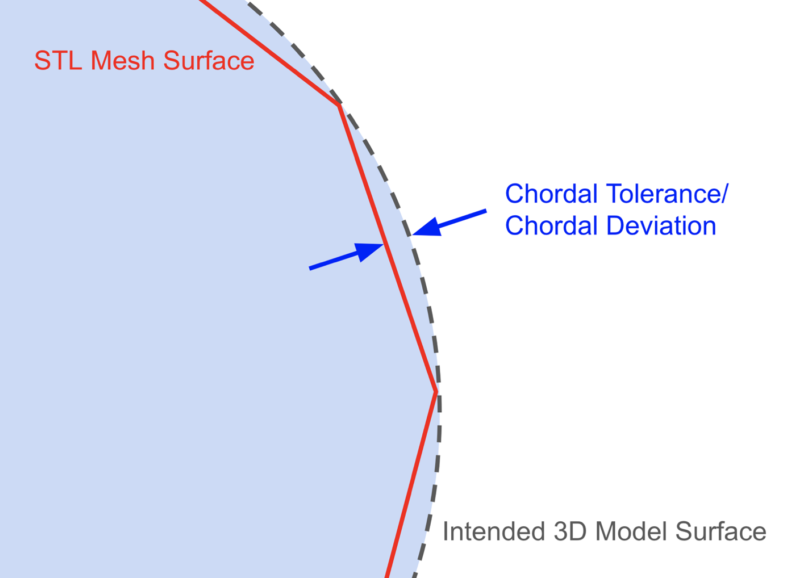
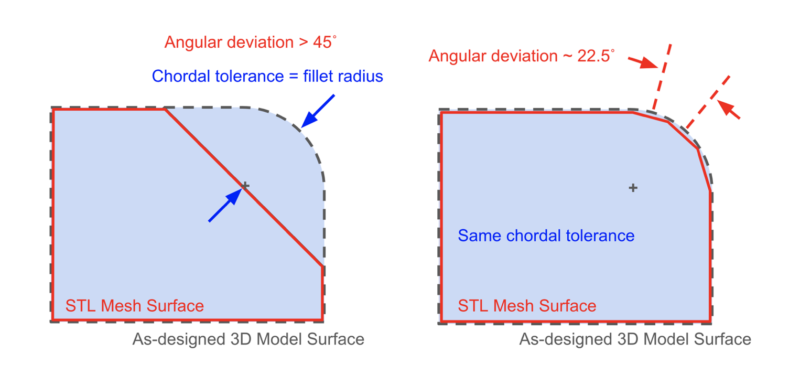
Si une impression 3D se retrouve avec des plats indésirables ou des courbes dentelées, le problème vient presque toujours de la résolution du fichier STL, pas de votre imprimante. Vous n'êtes pas le seul à avoir rencontré ce problème. Nous avons reçu de nombreuses questions de nouveaux utilisateurs sur les surfaces facettées de leurs impressions. Pour aider tout le monde à obtenir les meilleurs résultats, ce guide explique comment générer des fichiers STL haute résolution qui se traduisent en pièces lisses et dimensionnellement précises. Dans ce guide, nous couvrons : Lisez notre dernière success story client sur une base d'entraînement majeure pour l'armée américaine. En résumé : Exportez votre géométrie CAO avec la bonne résolution STL pour obtenir des pièces dimensionnellement précises et à surface lisse, sans ralentir le tranchage. Nous recommandons de commencer avec ces réglages : Si le fichier dépasse 20 Mo, augmentez les tolérances chordale et/ou angulaire jusqu'à ce que la taille tombe sous 20 Mo ; les gros fichiers peuvent ralentir significativement le trancheur. Si des plats persistent, réduisez les tolérances tout en gardant le fichier sous 20 Mo. Le format STL, créé à l'origine pour la stéréolithographie dans les années 1980, reste le standard de l'industrie pour importer des modèles 3D dans les trancheurs comme Eiger de Markforged. Un fichier STL décrit un maillage de triangles qui approxime la surface d'un modèle 3D. Chaque triangle est défini par trois sommets et un vecteur normal perpendiculaire au plan du triangle. Un STL ASCII liste chaque triangle sous forme de texte : Des millions de tels triangles construisent le maillage qui peut être importé dans le logiciel de tranchage pour l'impression. Pour l'impression 3D, le maillage doit être多様 — chaque arête de triangle partagée par exactement deux faces — pour éviter les trous et erreurs lors du tranchage. Les fichiers STL des logiciels CAO répondent généralement à cette exigence, tandis que les fichiers générés par scanners 3D peuvent contenir une géométrie non多様. Puisqu'un triangle est une forme plate, un maillage ne peut reproduire parfaitement que les géométries composées de surfaces planes. Les surfaces courbes — congés, trous, formes organiques — sont approximées par une collection de triangles, et la fidélité de cette approximation dépend des paramètres d'export STL. Si vos impressions répondent à vos attentes et que la performance du trancheur est satisfaisante, aucun changement n'est nécessaire. Cependant, les STL basse résolution produisent des plats sur les courbes, tandis que les STL excessivement fins gonflent la taille du fichier, allongeant les temps de tranchage et pouvant bloquer l'interface du trancheur. Les STL n'ont pas d'informations d'unités, donc la résolution doit être déduite des paramètres d'export. Le problème le plus courant est un STL grossier qui ne capture pas la géométrie lisse, résultant en un facettage visible. Le logiciel Eiger de Markforged peut vous aider à repérer les STL basse résolution : quand vous survolez une pièce, le trancheur met en surbrillance les faces en bleu. Des facettes nettes indiquent une résolution insuffisante ; un gradient lisse suggère une fidélité adéquate. Inversement, un STL trop fin peut gonfler la taille du fichier au point de dégrader la performance du trancheur. Une résolution pratique n'a rarement besoin d'être plus fine que l'épaisseur de couche de l'imprimante ; tout détail supplémentaire est du temps et du stockage gaspillés. Suivez les meilleures pratiques pour équilibrer qualité d'impression et vitesse de flux de travail. Les paramètres d'export influencent la densité du maillage et, in fine, la précision dimensionnelle et la finition de surface de votre impression. Les paramètres d'export contrôlent la densité de triangles du maillage. Les logiciels CAO optimisent généralement pour le fichier le plus petit, mais les paramètres que vous spécifiez peuvent forcer un maillage plus fin là où c'est nécessaire. Les packages CAO modernes exposent au moins deux contrôles d'export clés : tolérance chordale (linéaire) et tolérance angulaire (angulaire). Selon la géométrie, l'un peut dominer la densité du maillage. Ce paramètre limite la distance perpendiculaire maximale entre la surface originale et le triangle le plus proche dans le STL. Une tolérance chordale plus petite force un maillage plus fin et augmente la taille du fichier. La tolérance angulaire limite l'angle entre les normales de triangles adjacents, affinant le maillage dans les zones de courbure prononcée. Quand un rayon de congé est comparable à la tolérance chordale, une faible tolérance angulaire empêche le facettage visible ou les chanfreins non intentionnels. Quand la déviation angulaire est le facteur limitant, l'exportateur ajoute plus de triangles autour des petits rayons, améliorant la lissité des caractéristiques courbes au-delà de ce que la tolérance chordale seule peut atteindre. Certains logiciels CAO expriment le contrôle angulaire comme une valeur sans dimension entre 0 et 1 ; des valeurs plus élevées augmentent la résolution. Des options supplémentaires — telles que longueur de facette minimale ou maximale — sont disponibles dans certains packages CAO. Utilisez-les seulement si une caractéristique spécifique l'exige ; sinon, gardez les défauts. Un STL de plus haute résolution produit un modèle plus lisse et plus précis, mais augmente aussi la taille du fichier, ce qui peut ralentir le traitement du trancheur. La plupart des imprimantes ne peuvent pas exploiter des résolutions plus fines que l'épaisseur de couche, donc le détail supplémentaire est une surcharge inutile. Commencez avec les réglages équilibrés suivants : Si le fichier résultant dépasse 20 Mo, augmentez les tolérances jusqu'à ce que la taille descende sous 20 Mo. L'expérimentation est encouragée — votre tolérance pour la taille versus la qualité d'impression peut différer. Voici les points de départ recommandés pour les packages CAO populaires. Contactez-nous si nous avons omis un fournisseur ou si vos réglages préférés diffèrent. Dans Creo, le paramètre « Angle control » affine la déviation angulaire au-delà de la hauteur de corde. Il varie de 0,0 à 1,0. Défauts suggérés :
Étude de cas : Armée américaine
Qu'est-ce qu'un fichier STL ?
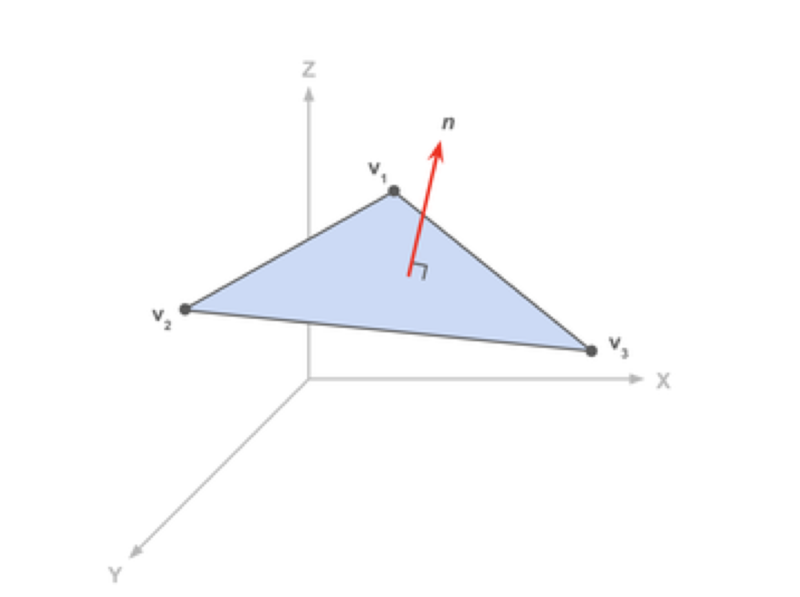
facet normal ni nj nk outer loop vertex v1x v1y v1z vertex v2x v2y v2z vertex v3x v3y v3z endloop endfacet
Pourquoi les fichiers STL sont importants pour l'impression 3D
Dois-je mettre à jour mes fichiers STL ?
Définition des paramètres STL
Tolérance chordale / Déviation
Tolérance angulaire / Déviation / Déviation normale
Qualité du maillage vs taille de fichier : nos recommandations
Paramètres d'export STL dans les principaux logiciels CAO
Creo (PTC)
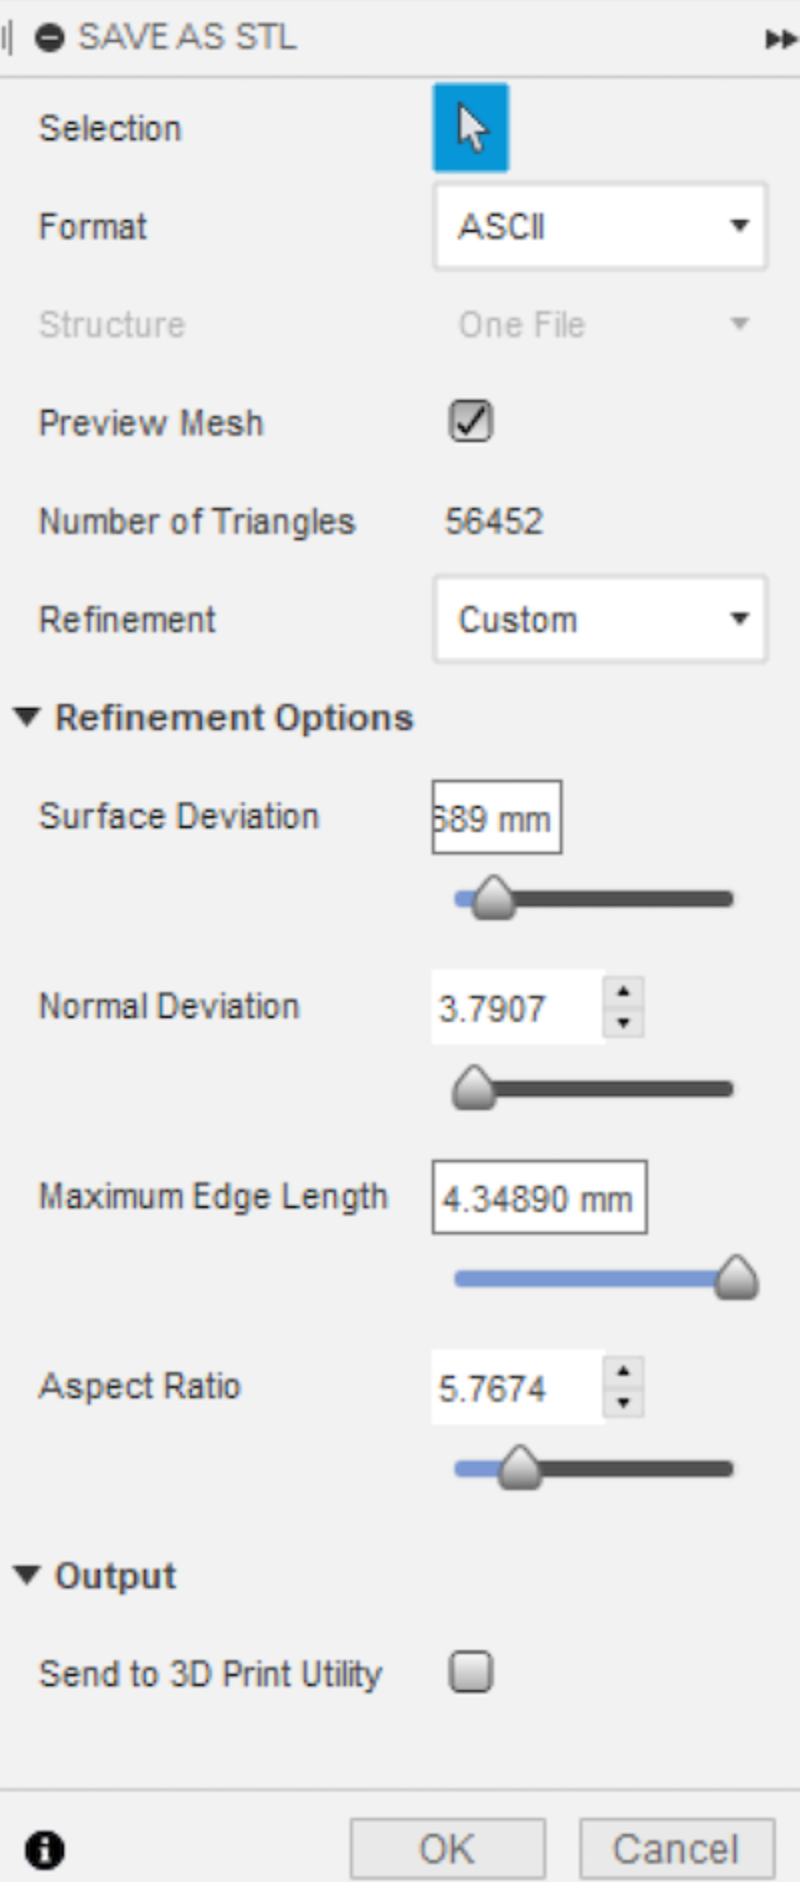
Fusion 360 (Autodesk)
NX (Siemens)
Onshape (PTC)
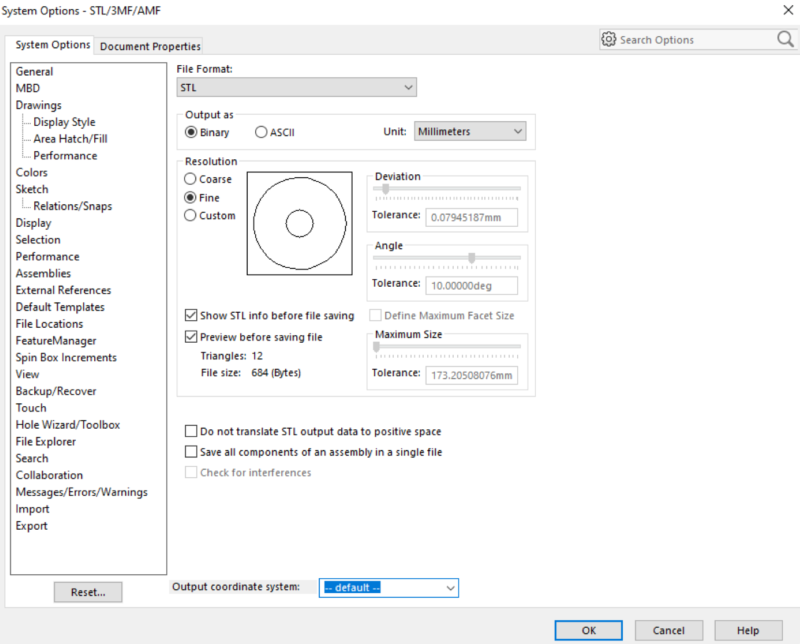
SOLIDWORKS (Dassault Systèmes)
impression en 3D
- Maximiser le potentiel des fichiers STL pour une impression 3D sans faille
- Gestion des fichiers en C : Maîtriser les E/S avec fopen, fprintf, fread et fseek
- Créer un banc de test piloté par Tcl pour un module verrou code VHDL
- Outillage expert composites thermodurcissables : Conception, durabilité et précision
- Création de fichiers STL multi-corps pour l'impression 3D multi-matériaux
- Comprendre les Fichiers STL : La Colonne Vertébrale de l'Impression 3D
- Comprendre les fichiers d'en-tête C : Types, utilisation et bonnes pratiques
- Générer du G-code CNC avec ArtCAM : Tutoriel pas-à-pas
- Servir des fichiers statiques sans effort avec Go : une approche éprouvée