



Profil Cura ultime Ender 3 Pro & V2 pour des impressions 3D parfaites
Avoir un profil de trancheur bien réglé est crucial pour réussir en impression 3D. Bien que le nombre de paramètres de tranchage puisse sembler intimidant, les plus importants ne sont pas si nombreux et comprendre ce que chacun fait vous aidera à produire de bien meilleures impressions au fil du temps.
Si vous ne voulez pas passer par tout l'essai-erreur que nous avons fait pour trouver les réglages idéaux pour des impressions de haute qualité sur votre Ender 3, consultez nos profils Cura spécialement conçus pour la série Ender 3 (tous pour seulement 7 $).
Différents réglages et leur importance
En débutant l'impression 3D, vous ne devriez vous concentrer que sur quelques paramètres. Une fois les principaux maîtrisés, vous pourrez passer aux nombreuses fonctionnalités avancées des différents trancheurs. Ci-dessous, une explication pour chaque paramètre à ne pas ignorer.
Utiliser les profils Cura standards comme point de départ
Cura propose différents profils pour la plupart des types de filaments (PLA, ABS, PETG, TPU, etc.) avec des réglages qui fonctionnent généralement bien. Adaptez simplement les paramètres de ce profil à vos besoins.
Température d'impression
La technologie d'impression 3D la plus courante aujourd'hui repose sur la fusion de filament plastique et son dépôt organisé. Les filaments sont faits de polymères différents avec des températures de fusion différentes, donc la température d'extrusion dépend du filament choisi. Chez les thermoplastiques, la température de fusion n'est pas fixe comme pour l'eau. Avec les polymères, il y a une plage de température où ça commence à couler, et ça devient moins visqueux plus la température monte.
Trouver la bonne température permet de pousser le plastique dans l'extrudeur sans gouttes incontrôlées. Il y a aussi la question de ce qui se passe une fois le matériau déposé et de la force de sa liaison avec la couche précédente. Cela dépend de la température d'extrusion et du refroidissement de pièce.
Les températures d'impression idéales sont un point de départ ; vous devez trouver celle qui convient le mieux à votre combinaison filament/imprimante. Chaque fabricant a son propre mélange, d'où des températures optimales différentes. Il peut même y avoir des différences entre bobines du même fabricant si le processus n'est pas soigneusement contrôlé.
Températures d'impression idéales pour les matériaux les plus courants :
- PLA : 200 – 210 °C
- ABS : 230 – 240 °C
- PETG : 220 – 230 °C
- TPU : 220 – 240 °C
Température du plateau
Un plateau chauffant est devenu un standard en impression 3D. Bien régler sa température augmente grandement vos chances de succès. De nombreuses surfaces d'impression sont disponibles pour aider à obtenir une bonne première couche, maintenir la pièce pendant l'impression et la libérer en refroidissant.
Comme pour les températures d'extrusion, les températures de plateau idéales ne sont qu'un point de départ pour tester votre configuration et filament spécifiques.
Températures de plateau idéales pour les matériaux les plus courants :
- PLA : 50 – 65 °C
- ABS : 90 – 110 °C
- PETG : 70 – 85 °C
- TPU : 50 – 65 °C
Hauteur de couche
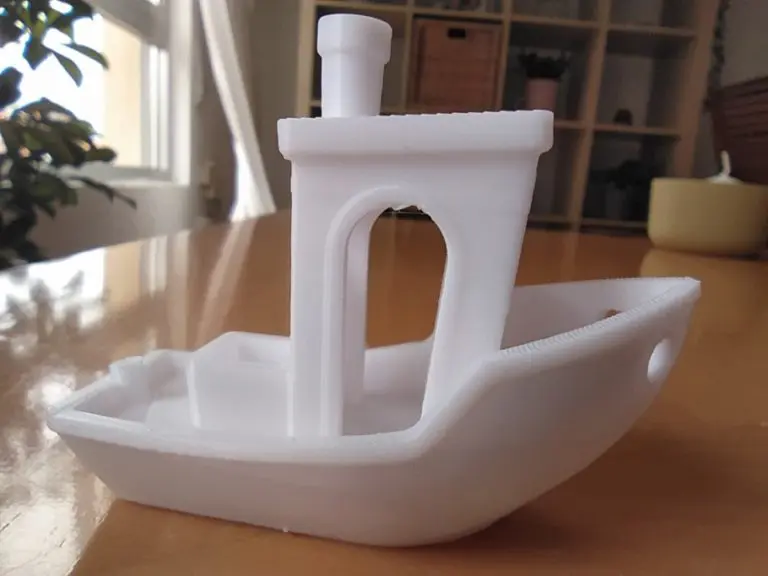
Théoriquement, la hauteur de couche pourrait être n'importe quelle épaisseur, mais la construction mécanique de chaque imprimante rend certaines épaisseurs meilleures que d'autres. L'ensemble des meilleures hauteurs de couche sont communément appelées « nombres magiques ». Sur l'Ender 3, par exemple, la hauteur de couche augmente par multiples de 0,04 mm (0,08, 0,12, 0,18, etc.).
La hauteur de couche influence drastiquement le temps d'impression, le détail et la résistance. Avec des couches plus épaisses, le temps diminue mais le détail et la résistance aussi. Choisir le bon nombre dépend de l'objectif de l'impression. La taille de la buse limite aussi la hauteur de couche. Il est recommandé de ne pas dépasser 80 % du diamètre de la buse. Une plage raisonnable serait 0,1 à 0,3 mm pour une buse de 0,4 mm.
Pour plus d'informations sur les hauteurs de couche, consultez notre article sur le sujet.
Hauteurs de couche idéales pour Ender 3 :
- 0,12 mm à 0,28 mm
Rétraction
Quand l'imprimante doit arrêter d'extruder, simplement arrêter d'avancer le filament ne suffit pas. Le plastique fondu continuerait à couler à cause de la pression accumulée dans la buse. Pour déplacer la tête sans déposer de plastique, l'extrudeur doit rétracter le filament. Sur les imprimantes Bowden comme l'Ender 3 d'origine, ce phénomène est plus marqué. Si la rétraction n'est pas finement réglée, du stringing (filaments) apparaît. Si les réglages sont trop agressifs, le filament peut s'user et créer d'autres problèmes.
Quelques paramètres à modifier pour affiner la rétraction :
- Distance de rétraction : quantité de filament rétractée. En Bowden, cette distance est plus grande (3 – 6 mm).
- Vitesse de rétraction : limitée principalement par l'extrudeur. Commencez bas (20 mm/s) et montez en testant avec un test de stringing.
- Nombre maximal de rétractions : nombre de rétractions possibles sur un segment de filament. 5 à 10 est recommandé.
Quelques fonctionnalités peuvent aider avec le stringing ou autres artefacts dus au suintement :
- Combing (Peignage) : Désactive la rétraction et modifie les déplacements pour passer sur l'infill et déposer le plastique qui suinte. Pas toujours recommandé pour chaque impression.
- Wiping (Essuyage) : Fait un court déplacement vers l'intérieur avant de se déplacer ailleurs.
- Coasting : Coupe l'extrusion pour les derniers millimètres d'une ligne d'impression.
Pour plus d'infos sur la rétraction et modèles de calibration, voir notre article.
Réglages de rétraction idéaux pour les matériaux courants (PLA, ABS, PETG) :
- Distance de rétraction : 6 mm
- Vitesse de rétraction : 20 mm/s
- Nombre maximal de rétractions : 5
La distance de rétraction doit être réglée à 0 mm pour l'impression TPU.
Infill
Chaque couche d'une pièce imprimée est composée de parois extérieures et d'infill.
Différents motifs et densités d'infill affectent principalement les temps d'impression et, dans certaines situations, la résistance. Les trancheurs ont maintenant beaucoup de motifs, mais les différences sont liées à l'objectif de l'impression. L'infill sert surtout à supporter les couches supérieures ; sauf si la pièce subit des forces de compression, le meilleur moyen d'obtenir des pièces plus solides est d'augmenter l'épaisseur des parois, pas la densité d'infill.
La recommandation générale est de rester sur des motifs simples et 5 % à 20 % de densité.
Si la pièce subira des forces de compression ou d'écrasement, envisagez 50 % ou plus, mais pour les autres cas, la résistance n'augmente pas beaucoup au-delà de 25 % de densité.
Plus d'infos sur les réglages d'infill :
- Le type d'infill le plus résistant
- Différents infills sur la même impression
Vitesse d'impression
La vitesse d'impression est la vitesse maximale à laquelle l'imprimante se déplace pour chaque type de mouvement. Il est important de noter que les vitesses maximales ne sont pas atteintes sur les petites impressions ou avec beaucoup de détails. C'est parce que l'imprimante passe le début et la fin du mouvement à accélérer et décélérer, donc sauf accélérations très élevées, la vitesse de pointe n'est pas atteinte.
Des vitesses plus élevées corréleront avec une qualité moindre et d'autres problèmes. La recommandation pour augmenter la vitesse est de le faire sur l'infill ou les parois intérieures qui impactent moins la qualité. Les déplacements peuvent aussi bénéficier de vitesses plus élevées jusqu'à un certain point.
Plus d'infos ici : https://3dsolved.com/3d-printing-speed-vs-quality/
- ASA : 20 – 50 mm/s
- ABS : 40 – 80 mm/s
- PETG : 40 – 90 mm/s
- PLA : 30 – 90 mm/s
- NYLON : 40 – 60 mm/s
- HIPS : 25 – 55 mm/s
- TPU : 10 – 30 mm/s
Première couche
La première couche est sans doute la plus importante et sa réussite détermine celle de toute l'impression.
Elle doit compenser les légers désalignements ou irrégularités, donc je recommande de ne pas descendre en dessous de 0,2 mm sauf si vous savez que votre imprimante est calibrée bien au-delà.
Pour réussir la première couche, la vitesse doit être réduite et les ventilateurs éteints. Cela assure une bonne adhérence au plateau.
Les deux ou trois couches suivantes doivent aussi être lentes et sans ventilateur pour être sûr qu'aucune contrainte n'est ajoutée à la première couche.
- Vitesse première couche : 20 mm/s
- Ventilateur première couche : 0 %
- Nombre de couches sans ventilateur : 3 – 5
Angle de surplomb des supports
Chaque couche a besoin de quelque chose en dessous pour adhérer : le plateau ou une couche précédente. Sur les surplombs, l'imprimante essaie de déposer du plastique dans le vide, et il se recourbe. La plupart des imprimantes gèrent 45°, certaines jusqu'à 60°. Testez votre imprimante avec un test de surplomb comme celui-ci.
Pour éviter l'impression sans support dessous, le trancheur génère une structure en dessous appelée support. Ces structures doivent être retirées en post-traitement.
- Angle de surplomb support : 45°
Adhérence au plateau
L'adhérence au plateau peut être un problème pour certains modèles même si votre première couche est parfaite. Les premières couches longues ou pointues ont tendance à se recourber. À moins d'avoir une surface d'impression conçue pour imprimer sans couche de séparation (colle, laque, laques spéciales), vous devriez en utiliser une. Ces produits aident le plastique à adhérer à la surface et agissent aussi comme agent de démoulage en refroidissant.
Activer le brim peut être une bonne solution. Il crée une bordure d'une couche d'épaisseur qui augmente le contact avec le plateau. Il doit être retiré en post-traitement, donc si vous n'en avez pas besoin, il est plus simple de l'éviter.
Le raft agit de la même façon mais avec au moins deux ou trois couches et peut aussi compenser les irrégularités du plateau. Plus d'infos sur l'adhérence au plateau ici.
Débit (Flow Rate)
Le débit est la vitesse à laquelle l'imprimante extrude le plastique. Cette vitesse est calculée par le trancheur pour chaque mouvement et doit généralement être à 100 %. Elle peut être ajustée si vous remarquez de la sur- ou sous-extrusion, mais je recommande de ne pas tester par incréments de plus de 5 %.
Le débit peut aider à affiner les taux d'extrusion pour différentes bobines. Comme chaque polymère a une dureté différente, les engrenages de l'extrudeur s'engagent différemment. Une bonne pratique est d'imprimer un cube de calibration et d'ajuster le débit pour chaque nouvelle bobine jusqu'à ne plus voir de sur- ou sous-extrusion. Sauvegardez alors vos réglages ou rentrez-les à chaque utilisation de la bobine.
Réglages d'impression idéaux Ender 3 pour chaque type de filament
Voici quelques bons points de départ pour l'Ender 3.
Réglages Ender 3 pour le PLA
- Température d'impression : 200 – 210 °C
- Température plateau : 50 – 65 °C
- Hauteur de couche : 0,12 mm (fin) – 0,28 mm (brouillon)
- Rétraction : 6 mm
- Infill : 5 % – 25 %
- Vitesse : 30 – 90 mm/s
- Vitesse première couche : 20 mm/s
- Hauteur première couche : 0,2 mm
- Vitesse ventilateur initiale : 0 %
- Vitesse ventilateur (après couches initiales) : 100 %
- Angle de surplomb support : 45°
Réglages Ender 3 pour l'ABS
- Température d'impression : 230 – 240 °C
- Température plateau : 90 – 110 °C
- Hauteur de couche : 0,12 mm (fin) – 0,28 mm (brouillon)
- Rétraction : 6 mm
- Infill : 5 % – 25 %
- Vitesse : 40 – 80 mm/s
- Vitesse première couche : 20 mm/s
- Hauteur première couche : 0,2 mm
- Vitesse ventilateur initiale : 0 %
- Vitesse ventilateur (après couches initiales) : 0 – 30 %
- Angle de surplomb support : 45°
Plus d'informations ici
Réglages Ender 3 pour le PETG
- Température d'impression : 220 – 230 °C
- Température plateau : 70 – 85 °C
- Hauteur de couche : 0,12 mm (fin) – 0,28 mm (brouillon)
- Rétraction : 6 mm
- Infill : 5 % – 25 %
- Vitesse : 40 – 90 mm/s
- Vitesse première couche : 20 mm/s
- Hauteur première couche : 0,2 mm
- Vitesse ventilateur initiale : 0 %
- Vitesse ventilateur (après couches initiales) : 30 % – 100 %
- Angle de surplomb support : 45°
Plus d'informations ici
Réglages Ender 3 pour le TPU
Le TPU standard peut s'imprimer sans modifier l'imprimante, mais pour du TPU très flexible comme le NinjaFlex, il faudra soit convertir l'Ender 3 en extrusion directe, soit installer quelque chose comme l'EZRStruder.
- Température d'impression : 220 – 240 °C
- Température plateau : 50 – 65 °C
- Hauteur de couche : 0,12 mm (fin) – 0,28 mm (brouillon)
- Rétraction : 0 mm
- Infill : 5 % – 25 %
- Vitesse : 10 – 30 mm/s
- Vitesse première couche : 20 mm/s
- Hauteur première couche : 0,2 mm
- Vitesse ventilateur initiale : 0 %
- Vitesse ventilateur (après couches initiales) : 0 % – 30 %
- Angle de surplomb support : 55°
Plus d'infos ici.
Si vous ne voulez pas passer par tout l'essai-erreur pour trouver les réglages idéaux pour des impressions de haute qualité sur votre Ender 3, consultez nos profils Cura spécialement conçus pour la série Ender 3 (tous pour seulement 7 $).
Et le Nylon et le Polycarbonate ?
L'Ender 3 peut imprimer du nylon et du polycarbonate avec quelques mises à niveau. Consultez notre article pour plus d'infos.
Conclusion
Avoir un profil de trancheur bien calibré est clé en impression 3D. Bien que vous devriez toujours tester ce qui est meilleur pour votre configuration spécifique, si votre machine est très utilisée comme l'Ender 3, vous pouvez obtenir d'excellents points de départ d'autres utilisateurs et fabricants qui faciliteront le processus.
Consultez notre section produits recommandés
Nous avons créé une section produits recommandés pour éliminer les conjectures et réduire le temps passé à rechercher quelle imprimante, filament ou mise à niveau acheter, car nous savons que c'est une tâche intimidante qui mène souvent à la confusion.
Nous avons sélectionné quelques imprimantes 3D que nous considérons bonnes pour débutants, intermédiaires et experts, simplifiant le choix. Les filaments et mises à niveau listés ont tous été testés par nos soins et soigneusement sélectionnés, donc vous savez que celui que vous choisirez fonctionnera comme prévu.
impression en 3D
- L'impression 3D open source : Libérer l'innovation par le partage des designs
- Top 13 des appareils et systèmes domotiques intelligents 2019 – Choix d'experts
- Top 11 imprimantes 3D pour modélisation de terrain : FDM et résine – Guide 2022
- Guide étape par étape : Remplacement de la buse sur Ender 3, Ender 3 Pro et Ender 3 V2
- Choisir la hauteur de couche idéale pour l'impression 3D : Astuces qualité et vitesse
- Maîtriser le nivellement du plateau sur l'Ender 3 : Guide étape par étape pour des impressions parfaites
- Meilleurs upgrades Ender 3, Pro & V2 : Imprimables gratuits & Kits premium
- Paramètres et profils d'impression ABS Cura : Optimisés pour chaque imprimante 3D
- Optimiser les performances du tour : combiner tournage et fraisage pour un usinage supérieur