



Guide ultime des paramètres de support Ender 3 (Pro & V2) – Optimiser la qualité d'impression
En impression 3D, chaque nouvelle couche a besoin de quelque chose en dessous pour adhérer : le plateau ou une couche précédente. Idéalement, on conçoit la pièce en tenant compte de cette limite, mais les supports existent quand ce n'est pas possible.
Les supports sont généralement évités car ils consomment plus de matière, allongent le temps d'impression et peuvent être difficiles à retirer. Mais dans certaines situations, ils sont inévitables ou améliorent la qualité finale. Avec un profil de trancheur bien réglé, les résultats peuvent être superbes avec peu de post-traitement.
Je vais détailler chaque paramètre, mais si vous êtes pressé, voici de bons réglages de support pour démarrer sur une Ender 3 Pro/V2 : structure de support « Normal », placement « Touchant le plateau », angle de surplomb 45°-60°, densité de support 20 %, distance Z 0,2 mm, distance X/Y 0,6 mm.
Dans les prochaines sections, je détaillerai chacun de ces paramètres, leur utilité et les heuristiques pour les modifier. J'aborderai aussi quelques réglages supplémentaires qu'il ne faut pas laisser par défaut.
Si vous ne voulez pas passer par tout l'essai-erreur que nous avons fait pour trouver les réglages idéaux pour des impressions de haute qualité sur votre Ender 3, consultez nos profils Cura spécialement conçus pour la série Ender 3 (tous pour seulement 7 $).
Que sont les supports et pourquoi les utilise-t-on ?
Les supports sont des structures imprimées qui ne font pas partie du modèle 3D, conçues pour éviter l'impression dans le vide. Ils peuvent être générés automatiquement par le trancheur ou modélisés à l'avance. Ces structures doivent être retirées en post-traitement. Les imprimantes à double extrudeur peuvent imprimer des supports solubles dans l'eau ou solvants, mais celles-ci ont des règles et réglages différents qui ne seront pas abordés ici.
Différents types de supports (Normal ou Arborescents/Tree)
Les supports générés automatiquement peuvent être des structures simples en lignes ou grille, ou des structures plus complexes avec des branches arborescentes. Le choix n'est pas toujours évident : pour des modèles plats ou cubiques, les supports normaux fonctionnent bien ; pour des formes organiques, les supports arborescents laissent une meilleure surface après retrait. Les deux dépendent fortement de leur configuration. En gros, les supports normaux peuvent généralement être écrasés ou arrachés, tandis que les supports arborescents sont plus solides. Les supports arborescents allongent notablement le temps de tranchage, soyez patient avec les gros modèles.
Différents motifs de support
Les trancheurs ont beaucoup de motifs pour les supports normaux, mais cela se résume à deux catégories : robustes ou fragiles. Les structures entrelacées comme le motif grille sont robustes et se détachent en un bloc une fois l'impression finie, ou parfois ne se détachent pas du tout si mal réglés. À l'inverse, les structures fragiles comme lignes, zigzags ou motifs concentriques peuvent être écrasées. Le nettoyage est plus salissant mais elles partent toujours d'une manière ou d'une autre. Aucune n'est meilleure pour tous les modèles, c'est surtout une question de goût et d'outils disponibles.
Le premier essai le plus sensé serait d'utiliser des structures fragiles car elles impriment plus vite et utilisent moins de matière. Toutefois, si la structure est trop fragile, elle échouera et ruinera l'impression. D'autres réglages peuvent rendre le support plus robuste. Essayez d'activer le brim de support ou d'augmenter le nombre de parois de support à 1.
Qu'est-ce que le « Placement du support » ?
Le réglage « Placement du support » décide si les supports seront placés partout ou seulement ceux touchant le plateau. En sélectionnant « partout », les supports automatiques peuvent démarrer sur le modèle en cours d'impression. Cela signifie qu'au retrait des supports, vous aurez une surface supplémentaire à nettoyer.
Si vous ne voulez pas de supports démarrant sur le modèle, sélectionnez « touchant le plateau » et le trancheur ne générera des supports que là où il y a un espace libre sur le plateau juste en dessous. C'est mieux pour le nettoyage, mais peut laisser des parties non supportées qui échoueront. La dernière option est de passer aux « supports arborescents » qui ne démarrent que sur le plateau mais étendent des branches partout où c'est nécessaire.
Densité de support
La densité de support fait référence au nombre de lignes composant la structure de support, comme pour l'infill. Trop dense et les supports seront difficiles à retirer, utiliseront plus de matière et imprimeront plus longtemps. Trop éparse et l'objet ne sera pas bien soutenu, voire pas du tout. Un bon point de départ est 20 %. Il est nécessaire de vérifier en « vue couches » pour voir les supports générés. Cette vue donne une idée claire du résultat final et de la difficulté du nettoyage.
Que sont les surplombs (overhangs) et les ponts (bridges) et comment limitent-ils l'impression ?
Quand l'imprimante essaie d'imprimer des éléments en porte-à-faux, le plastique est extrudé dans le vide et a tendance à se recourber ou s'affaisser. Ces éléments sont appelés surplombs et peuvent être imprimés jusqu'à un certain point avec le bon débit et refroidissement.
Un pont est aussi une caractéristique du modèle impliquant l'impression dans le vide, mais avec un autre point d'ancrage en ligne droite où le mouvement se termine. Si les points d'ancrage sont assez proches et le refroidissement suffisant, le brin de plastique reste presque horizontal. Il y a toujours un peu d'affaissement, mais souvent c'est acceptable.
Imprimer un test de surplomb et de pont
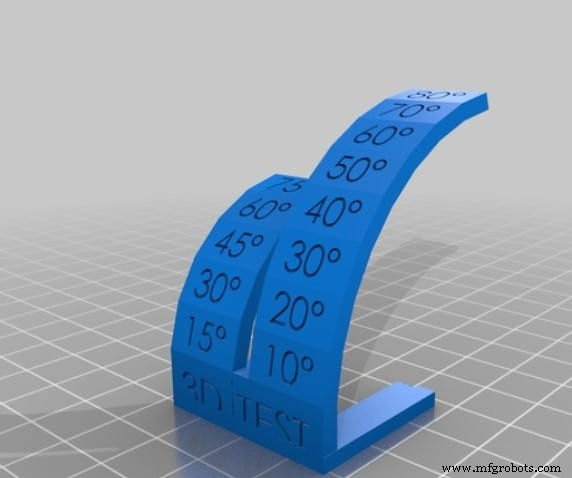
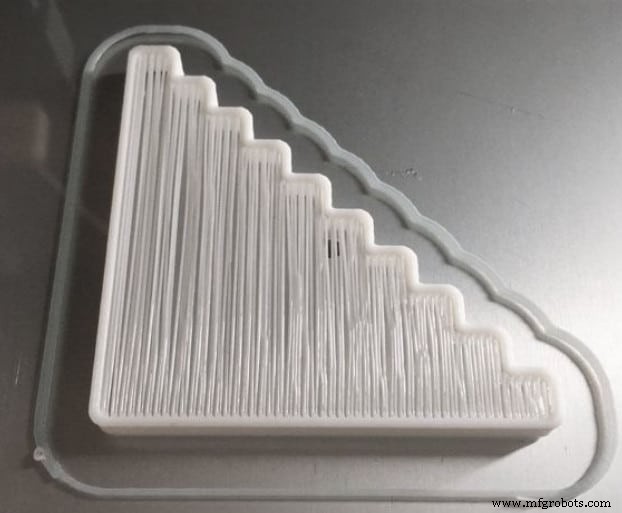
Pour connaître les capacités de surplomb et de pont de votre imprimante, il existe des modèles de test. La communauté en a créé beaucoup, mais voici deux modèles simples pour commencer.
Ce que vous découvrirez avec les tests peut généralement être amélioré en affinant votre profil de tranchage.
Test de surplomb et pont #1
Test de surplomb et pont #2
Angle de surplomb, ponts et comment les améliorer
La plupart des imprimantes gèrent les surplombs à 45°, l'Ender 3 peut aller jusqu'à 60° avec les bons réglages. La réussite d'un pont dépend de l'affaissement que vous acceptez. Jusqu'à 5 mm, vous réussirez probablement. Au-delà, envisagez de régler votre imprimante ou d'utiliser des supports. Il est possible de faire des ponts de 150 mm avec certains filaments.
Un meilleur refroidissement améliore les surplombs et ponts. Vérifiez que le ventilateur est à 100 % pour de meilleurs résultats en PLA et PETG. Pour d'autres polymères comme l'ABS, cela peut causer de la délamination, soyez prudent.
Réduire la température d'impression de 5 à 10 °C peut aussi aider surplombs et ponts, mais l'adhérence inter-couches sera affectée. Si vous avez besoin de pièces solides, n'abaissez pas trop la température d'extrusion.
Enfin, le débit d'extrusion. Avec une légère sous-extrusion, les ponts et surplombs auront meilleure qualité, mais l'adhérence inter-couches en pâtira aussi et vous verrez peut-être des parties manquant de plastique. Jouez avec le débit dans le trancheur en le baissant de 1 à 5 % à chaque fois et observez les résultats.
Qu'est-ce que la distance Z de support et la distance X/Y ?
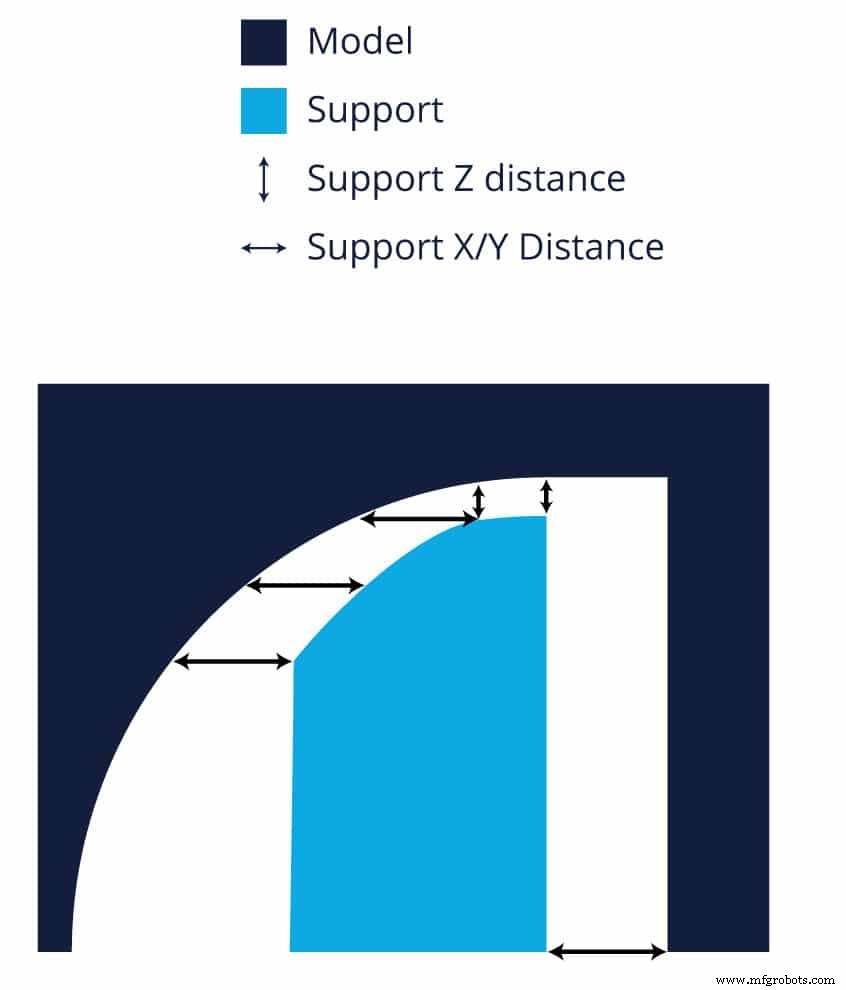
Après l'impression de la structure de support, la machine doit laisser un espace avant d'imprimer la couche suivante pour ne pas coller trop fort. Cela facilite le retrait mais laisse une certaine rugosité sur la surface de contact. Cet espace est appelé distance Z et il est recommandé qu'il mesure au moins une ou deux couches. 0,2 mm est la valeur standard, mais si votre hauteur de couche est très différente, ajustez-la. Plus l'espace est grand, plus le retrait est facile, mais plus la surface de contact est pauvre.
La distance X/Y n'est pas aussi sensible. C'est l'écart que le trancheur laisse en X et Y pour que les supports ne touchent pas le modèle. 0,6 mm ou 0,7 mm convient. Si vous avez du mal à détacher les supports, augmentez-les.
Quand avez-vous besoin de supports ? (Règles des 45° et 5 mm)
Il y a deux règles pour les surplombs et ponts, utilisées pour concevoir des pièces pour l'impression 3D et lors du tranchage.
- Si l'angle de surplomb dépasse 45°, ils auront probablement besoin de supports.
- Si un pont dépasse 5 mm, il aura probablement besoin de support.
Comment accéder aux paramètres de support dans Cura
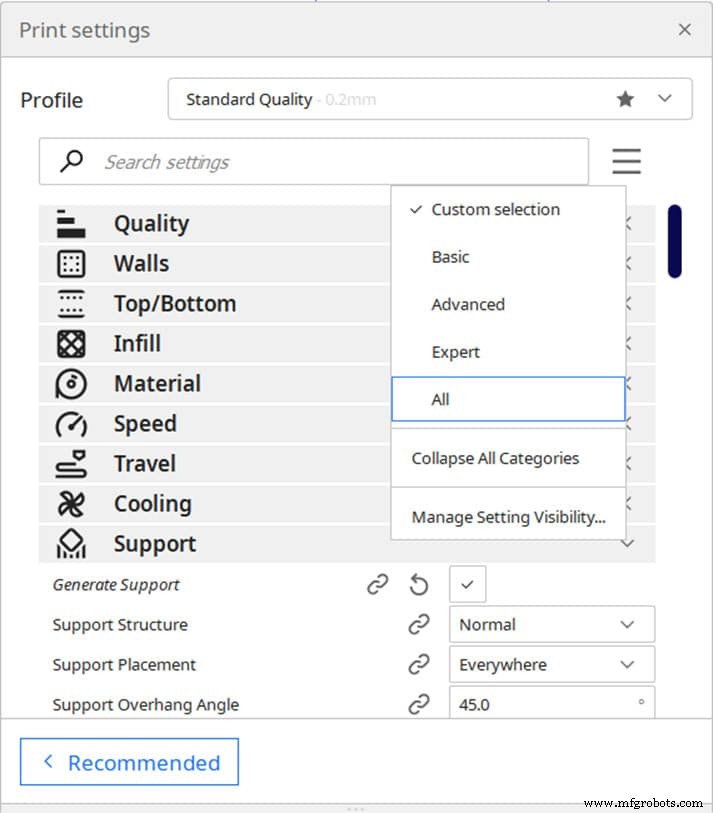
Pour accéder aux paramètres de support, cliquez sur l'icône hamburger. Tous les paramètres de cet article devraient être disponibles en sélectionnant « Avancé » dans le menu déroulant, sauf les supports arborescents qui se trouvent sous « Expérimental » avec « Expert » sélectionné.
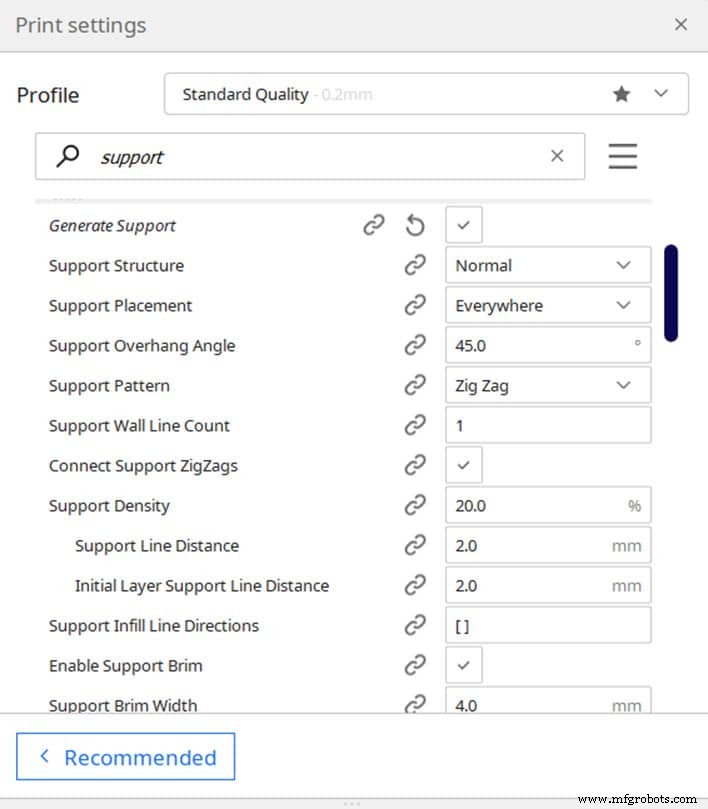
Réglages de support idéaux pour l'Ender 3
- Structure de support : Normal
- Placement du support : « Touchant le plateau »
- Angle de surplomb du support : 45° – 60°
- Motif de support : Zig Zag
- Densité de support : 20 %
- Distance Z du support : 0,2 mm
- Distance X/Y du support : 0,6 mm
- Activer le toit de support
- Activer le brim de support
Si vous ne voulez pas passer par tout l'essai-erreur pour trouver les réglages idéaux pour des impressions de haute qualité sur votre Ender 3, consultez nos profils Cura spécialement conçus pour la série Ender 3 (tous pour seulement 7 $).
Conclusion
Bien régler les supports rend l'expérience d'impression 3D bien plus facile. Avec les règles des 45° et 5 mm et quelques réglages, vous serez prêt.
N'oubliez pas d'utiliser le mode couche dans le trancheur pour vérifier les supports !
Consultez notre section produits recommandés
Nous avons créé une section produits recommandés pour éliminer les conjectures et réduire le temps passé à rechercher quelle imprimante, filament ou mise à niveau acheter, car nous savons que c'est une tâche intimidante qui mène souvent à la confusion.
Nous avons sélectionné quelques imprimantes 3D que nous considérons bonnes pour débutants, intermédiaires et experts, simplifiant le choix. Les filaments et mises à niveau listés ont tous été testés par nos soins et soigneusement sélectionnés, donc vous savez que celui que vous choisirez fonctionnera comme prévu.
impression en 3D
- Structures de support en impression 3D : guide expert pour conception, utilisation et optimisation
- Choisir le bon moteur anti-explosion : guide complet
- Meilleures pratiques de stockage des moteurs électriques : maximiser longévité et performance
- Maîtriser les ateliers d'usinage CNC : guide complet pour professionnels
- Guide définitif de l'impression 3D : des bases aux techniques avancées
- Guide Complet des Pièces Usinées : Avantages, Applications et Solutions Économiques
- Freins à bain d'huile industriels expliqués : guide complet pour un arrêt fiable des engins lourds
- Meilleures marques de grues : guide expert pour professionnels de la construction
- Maîtriser l'usinage CNC 5 axes : Guide expert pour la fabrication de précision