



Maîtriser les couches supérieures en impression 3D : techniques éprouvées pour une finition impeccable
La plupart des gens dans la communauté de l'impression 3D cherchent constamment à améliorer la qualité globale de leurs objets. L'un des problèmes les plus courants qui peut faire ou défaire une impression est la qualité de la surface supérieure. Pas de surprise qu'on veuille corriger ces défauts. Dans cet article, je passe en revue ces problèmes et décrit les solutions les plus simples.
Pour améliorer la qualité de surface de la couche supérieure, il faut éliminer le « pillowing » (effet coussin) et les trous qui apparaissent à cause de paramètres mal réglés dans le trancheur. La façon la plus simple de résoudre les deux problèmes est d'augmenter la densité de remplissage (infill) et/ou l'épaisseur de la couche supérieure. Pour améliorer encore l'esthétique des couches supérieures, il est aussi recommandé d'activer le « repassage » (ironing).
Problèmes courants des couches supérieures et leurs solutions
En résumé, les deux problèmes les plus courants liés aux couches supérieures d'un objet imprimé en 3D sont les trous (ou gaps) et un effet indésirable appelé pillowing. Examinons chacun et voyons comment les résoudre.
Trous et gaps dans la couche supérieure
Augmenter l'épaisseur de la couche supérieure
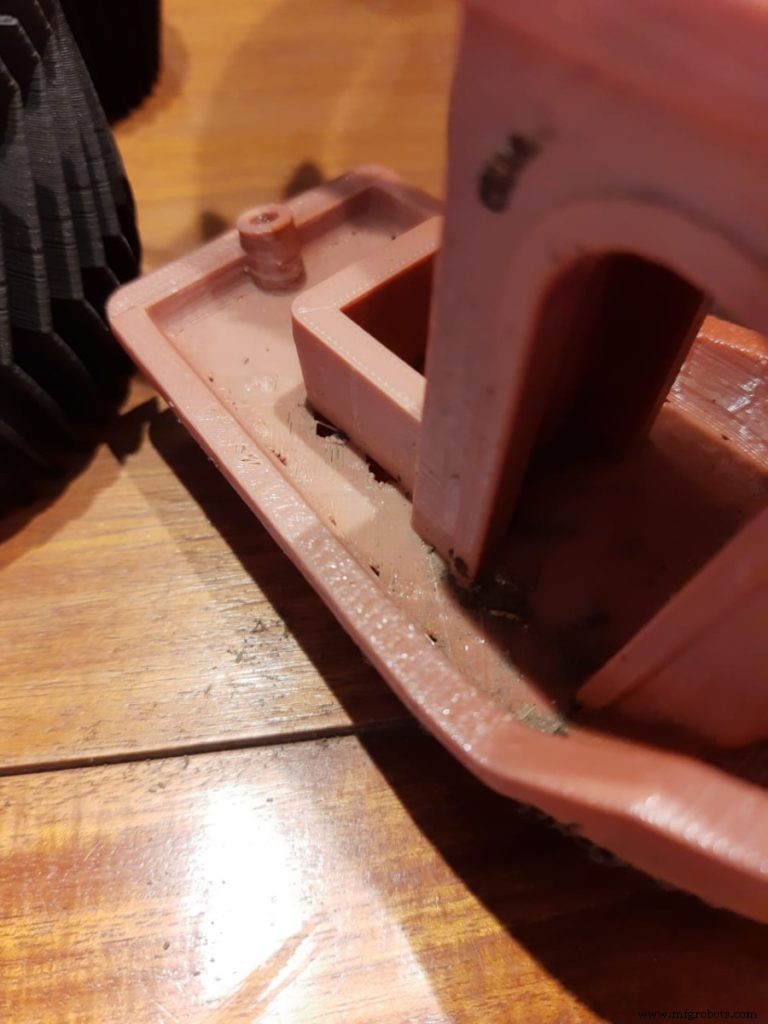
C'est la solution la plus courante car dans la plupart des cas on imprime la couche supérieure solide sur un remplissage partiellement creux, ce qui peut faire s'affaisser la couche supérieure dans les espaces d'air. En général, on veut au moins 0,5 mm d'épaisseur solide au sommet de l'objet. Si vous imprimez avec une hauteur de couche de 0,3 mm, il vous faut 2 couches ; avec 0,1 mm, il en faut 5.
Notez qu'augmenter les couches supérieures ne change pas la taille de l'objet car vous les ajoutez à l'intérieur de ses dimensions.
Augmenter la densité de remplissage (infill)
Une faible densité de remplissage signifie de plus gros espaces d'air dans le remplissage, donc moins de support pour la couche supérieure, ce qui peut créer trous et gaps. Il est recommandé d'avoir au moins 12 % de remplissage dans tout projet. Essayez d'augmenter la densité de 10 % pour voir si ça améliore. Si pas d'amélioration notable, répétez en augmentant encore jusqu'à résolution.
Vérifier la sous‑extrusion
Si le problème persiste, vous subissez peut‑être de la sous‑extrusion. Cela arrive quand le firmware de l'imprimante pense extruder plus de plastique qu'en réalité, résultant en mauvaise qualité. D'où les gaps et trous.
Un moyen simple de vérifier si l'imprimante extrude la bonne quantité de plastique : imprimez un cube de 20 mm de haut avec au moins 3 couches solides en haut et en bas. S'il y a des gaps entre ces 3 couches, l'imprimante n'extrude pas assez. Pour corriger la sous‑extrusion :
- Vérifiez l'état de la buse ; remplacez‑la si usée ou nettoyez‑la. Il est possible que des résidus d'impressions précédentes la bloquent.
- Assurez‑vous que le diamètre du filament utilisé correspond à celui dans les réglages du trancheur.
- Augmentez le multiplicateur d'extrusion (aussi appelé flow rate) : il détermine combien de filament entre dans l'extrudeur. L'augmenter permet un flux plus grand. Le PLA imprime généralement avec un multiplicateur 0,9, l'ABS à 1,0. Essayez d'augmenter de 5 %. Règle pratique : restez entre 0,9 et 1,1.
- Utilisez la bonne température d'impression pour votre filament : trop bas = ne fond pas bien, finit par boucher l'extrudeur ; trop haut = problèmes de modélisation car il faut plus de temps pour solidifier. Vérifiez la bobine pour la température appropriée.
Pillowing (effet coussin)
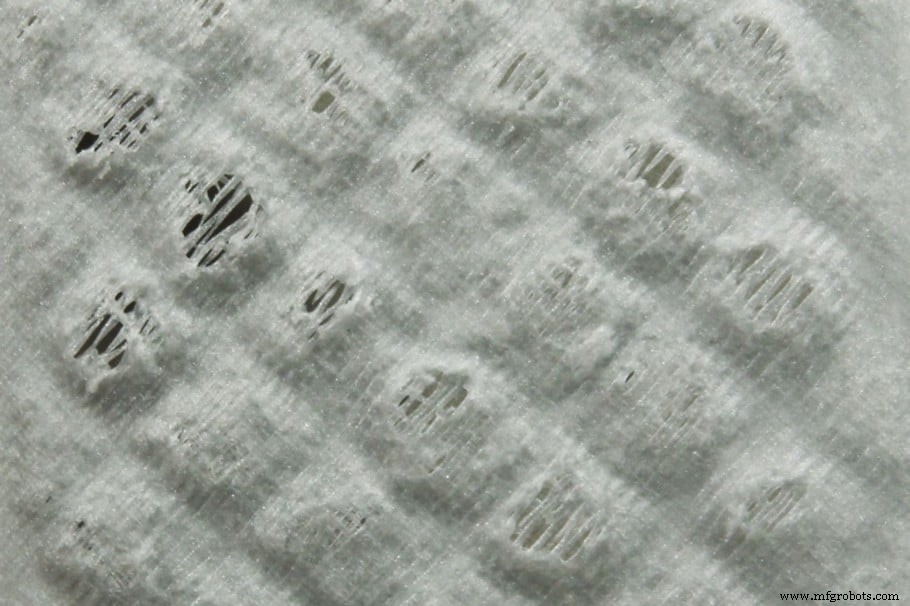
L'effet pillowing est une autre conséquence indésirable de mauvais réglages, très courante en impression 3D. Il se manifeste par des couches supérieures inégales, bosselées et rugueuses. Pour corriger le pillowing :
- Augmentez l'épaisseur de la couche supérieure ; pour une surface lisse, il est recommandé d'avoir au moins 0,5 mm d'épaisseur solide au sommet. Une couche plus fine sera toujours plus sujette au pillowing. Regardez votre hauteur de couche et imprimez autant de couches que nécessaire. Exemple : pour 0,25 mm, il faut au moins 2 couches.
- Augmentez la densité de remplissage : un remplissage plus dense = moins d'espaces d'air sous les couches supérieures, moins de risque de pillowing car le remplissage sert de fondation. Essayez d'augmenter de 10 % à la fois.
- Ralentissez : diminuer la température et la vitesse d'impression aide à éviter le pillowing car cela donne au plastique plus de temps pour refroidir et durcir, le rendant plus fort et moins susceptible de se recroqueviller.
- Vérifiez votre système de refroidissement : assurez‑vous que le ventilateur de couche tourne à vitesse max pendant l'impression des couches supérieures. La surface n'aura pas le temps de refroidir si le ventilateur n'est pas à fond. S'ils tournent, vos ventilateurs ne sont peut‑être pas assez puissants pour refroidir rapidement la surface et éviter le pillowing. Il existe d'excellents mods en ligne pour améliorer votre refroidissement. Vous pouvez même essayer avec un ventilateur de bureau dirigé vers l'imprimante.
Améliorer la qualité des couches supérieures avec le repassage (Ironing)
Qu'est‑ce que le repassage (ironing) en impression 3D ?
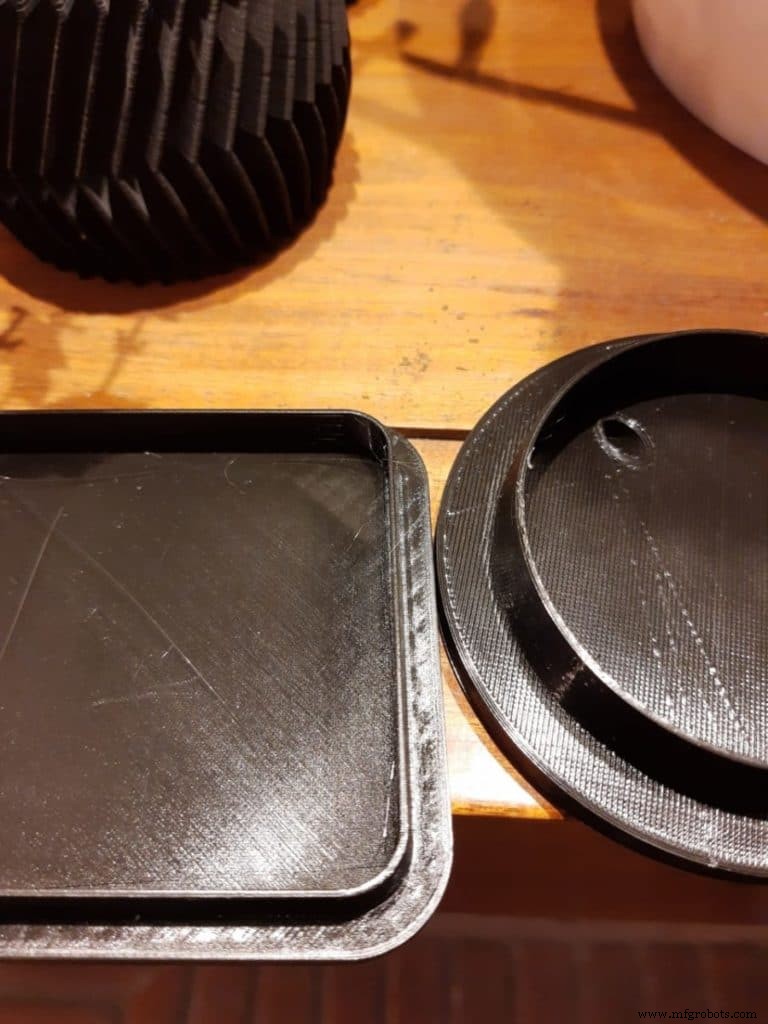
Le repassage est une fonction introduite pour la première fois sur Cura, maintenant implémentée dans tous les trancheurs populaires. Quand la couche supérieure de chaque partie d'un objet a fini d'imprimer, l'imprimante garde la buse chaude et la fait parcourir toute la couche supérieure, la reheatant et la refondant. On peut aussi la régler pour extruder une petite quantité de filament pour combler d'éventuels trous. Cet effet aplatit les lignes de couche, donnant une couche supérieure bien plus lisse.
Vous pouvez utiliser le repassage chaque fois que vous avez une surface supérieure plate parallèle au plateau que vous voulez lisser. Cela peut aussi servir quand vous voulez maximiser la surface de contact de deux pièces pour mieux les coller. Le repassage n'a pas d'effet positif notable sur les figurines, sauf sur les surfaces plates parallèles au plateau.
Sur de grandes surfaces, certaines imprimantes peuvent avoir des bourrages de filament à cause de l'extrusion lente et faible pendant le repassage. Dans la plupart des cas, le repassage n'a pas d'effets négatifs significatifs, mais il rallonge le temps d'impression : selon le projet, 10‑50 % de temps supplémentaire.
Comment activer le repassage dans Cura ?
Le repassage n'est pas visible dans Cura à l'installation. Pour le rendre visible :
- Ouvrez le panneau des paramètres d'impression.
- Cliquez le menu hamburger et allez à « Manage Settings Visibility ».
- Tapez « ironing » dans la barre de recherche et cochez « enable ironing », fermez la fenêtre. Vous pouvez aussi activer les paramètres de repassage si vous voulez tester différentes options.
- Maintenant, « Enable Ironing » apparaît dans le menu des paramètres sous le sous‑menu « Shell ». Cochez la case.
C'est fait, le repassage est activé !
Paramètres de repassage
- « Iron Only Highest Layer » : décide si vous voulez repasser seulement la couche supérieure quand vous avez une surface plate plus basse que la couche supérieure. Laissez décoché pour repasser chaque couche supérieure.
- « Ironing Pattern » : contrôle le déplacement de la buse sur les couches supérieures. Deux options : « Zigzag » (défaut, aller‑retour en zigzag) et « Concentric » (de l'extérieur vers le centre).
- « Ironing Line Spacing » : gère la distance entre les lignes de repassage. Un espacement de 0,1 mm (défaut) donne une finition très lisse. Inconvénient : plus long. Selon la lisseur désirée, ajustez ce réglage. Plus d'espace entre les lignes accélère le processus.
- « Ironing Flow » : contrôle la quantité de filament extrudée pendant le repassage. Un flow de 10 % (défaut), mais vous pouvez le diminuer si la surface reste rugueuse (possible sur‑extrusion pendant le repassage).
- « Ironing Inset » : décide à quelle distance des bords la buse doit rester. Comme le repassage extrude un peu de filament, vous ne voulez pas qu'il aille jusqu'aux bords, ce qui créerait une sorte de rebord sur la partie supérieure.
- « Ironing Speed, Acceleration, and Jerk » : ces 3 options permettent d'affiner la vitesse de déplacement de la buse pendant le repassage. Pour approfondir l'accélération et le jerk, consultez l'article récent sur le sujet.
Découvrez notre sélection de produits recommandés
Nous avons créé une section produits recommandés pour vous éviter les recherches fastidieuses et la confusion : imprimantes 3D (débutants à experts), filaments et upgrades testés et sélectionnés par nos soins.
impression en 3D
- Top 5 des métaux stratégiques façonnant la défense et l'aérospatiale modernes
- Guide Expert pour Améliorer la Gestion Cloud : Stratégies, Meilleures Pratiques et Avantages Clés
- Placage métal pour pièces imprimées en 3D : guide pratique d'expert
- Guide expert des meilleures machines DMLS — Édition 2024
- Choisir les meilleures imprimantes 3D industrielles par jet de liant : Top 5
- Les 7 meilleures imprimantes 3D céramiques de 2018 — Avis d'experts
- Industrie 4.0 en Maintenance : Guide Pratique pour l'Avenir de la Gestion d'Actifs
- Guide Expert de Carl Calabria : Installation d'Inserts sur l'Imprimante 3D Mark One
- Guide définitif de l'impression 3D : des bases aux techniques avancées