



SLS vs MJF : Comprendre les différences clés dans la fusion sur lit de poudre
Le Multi Jet Fusion (MJF) et le Frittage Sélectif par Laser (SLS) sont des technologies d'impression 3D industrielles appartenant à la famille de la fusion sur lit de poudre. Les deux procédés construisent des pièces en fusionnant (ou frittant) thermiquement des particules de poudre polymère, couche par couche.
La principale différence entre ces deux technologies réside dans leur source de chaleur. Le SLS utilise un laser pour balayer et fritter chaque section transversale. Le MJF, quant à lui, dépose une encre (agent de fusion) sur la poudre pour absorber la lumière infrarouge. L'imprimante fait ensuite passer une source d'énergie infrarouge sur la plateforme de construction pour fusionner les zones encrées. Essentiellement, le MJF combine les technologies SLS et Binder Jetting.
Puisque le SLS et le MJF créent des pièces très similaires, il est important pour un concepteur de comprendre les différences entre les deux procédés. Dans cet article, nous comparons le SLS et le MJF en termes de flux de travail, de précision, de matériaux, de coût et de délai.
Vous avez déjà une idée de la technologie à utiliser ? Lancez votre production rapidement avec notre outil de devis.
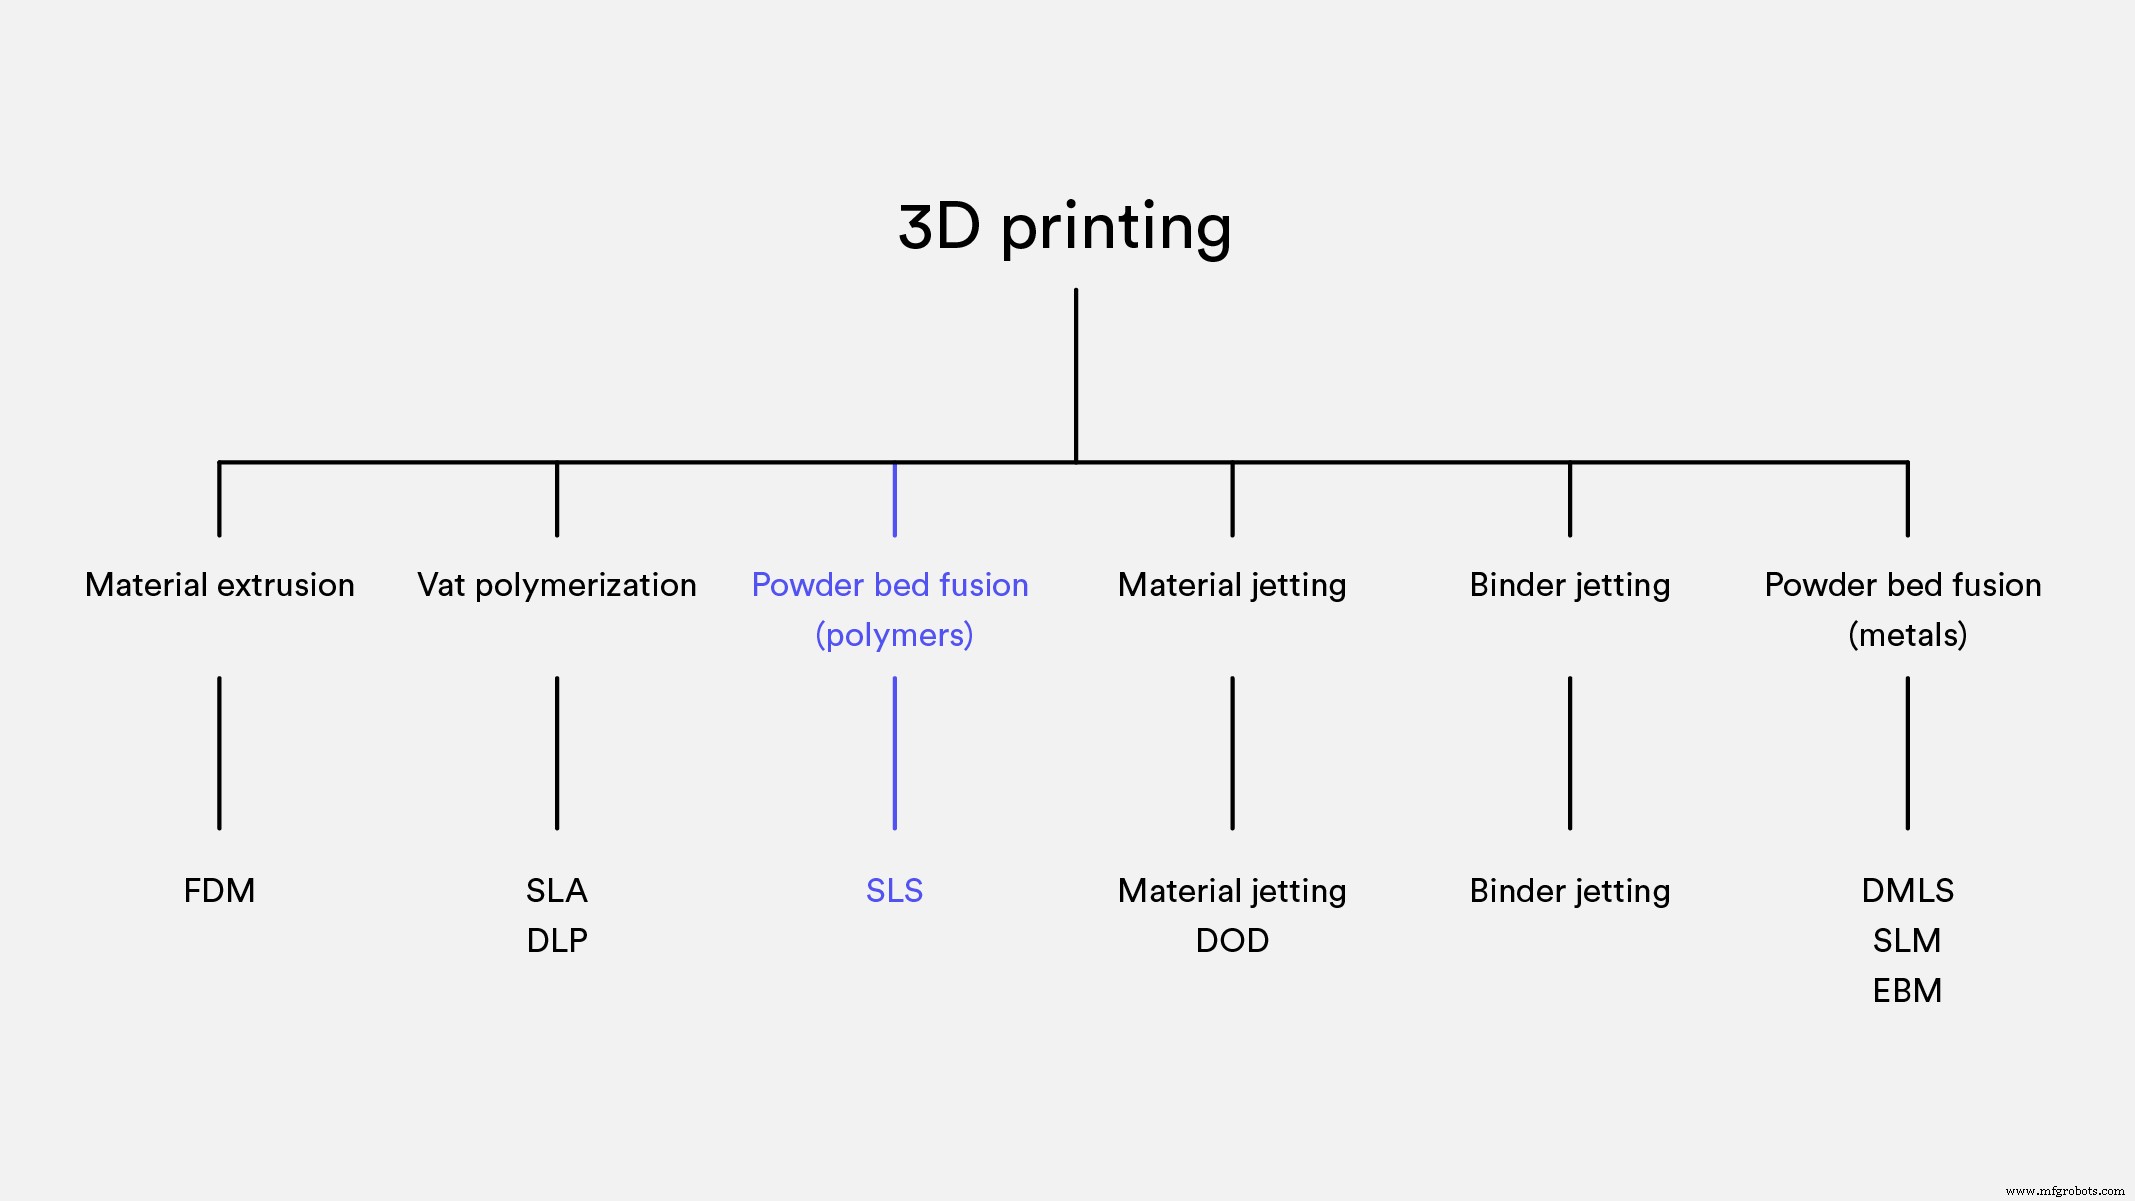
Comment fonctionnent les procédés d'impression 3D SLS et MJF ?
Le SLS et le MJF ont des processus de fabrication et des flux de travail similaires, mais présentent quelques différences clés. Commençons par le processus de fabrication.
Frittage Sélectif par Laser (SLS)
Une imprimante SLS étale d'abord une fine couche de poudre sur la plateforme de construction. Un laser CO2 balaye ensuite chaque section transversale, frittant la poudre. La plateforme s'abaisse d'une couche et le processus se répète jusqu'à l'achèvement de la construction. L'ensemble du bac doit refroidir avant de pouvoir retirer la pièce de la poudre.
Pour une explication plus détaillée de ces mécanismes, lisez notre article approfondi Qu'est-ce que l'impression 3D SLS ?.
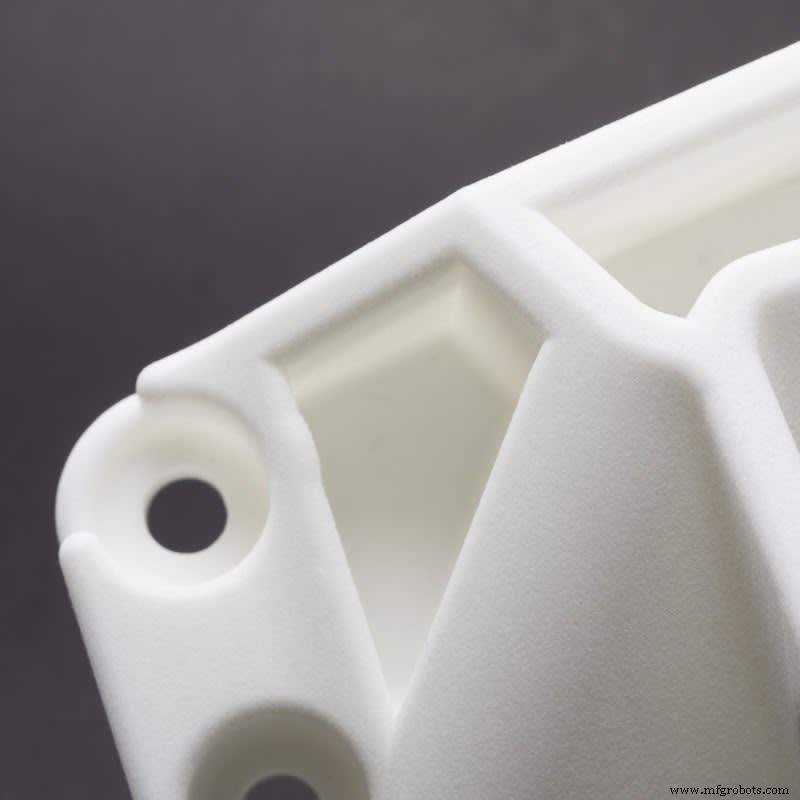
Une pièce SLS, imprimée en nylon
Multi Jet Fusion
Pour imprimer en MJF, la machine étale d'abord une fine couche de poudre sur la plateforme. L'imprimante chauffe cette couche à une température proche du frittage. Un chariot muni de buses à jet d'encre (similaires à celles des imprimantes 2D de bureau) passe sur le lit, déposant un agent de fusion sur la poudre. Simultanément, la machine imprime un agent de détail qui inhibe le frittage près des bords de la pièce.
Une puissante source d'énergie IR balaye ensuite le lit de construction et fritte les zones où l'agent de fusion a été déposé, laissant le reste de la poudre inchangé. Le processus se répète jusqu'à l'achèvement de toutes les pièces.
Comme pour le SLS, les pièces imprimées sont incrustées dans la poudre et doivent refroidir avant d'être retirées pour le post-traitement. Pour plus de détails sur le MJF, lisez notre analyse de la technologie dans Qu'est-ce que le Multi Jet Fusion (MJF) ? Expliqué par Hubs.
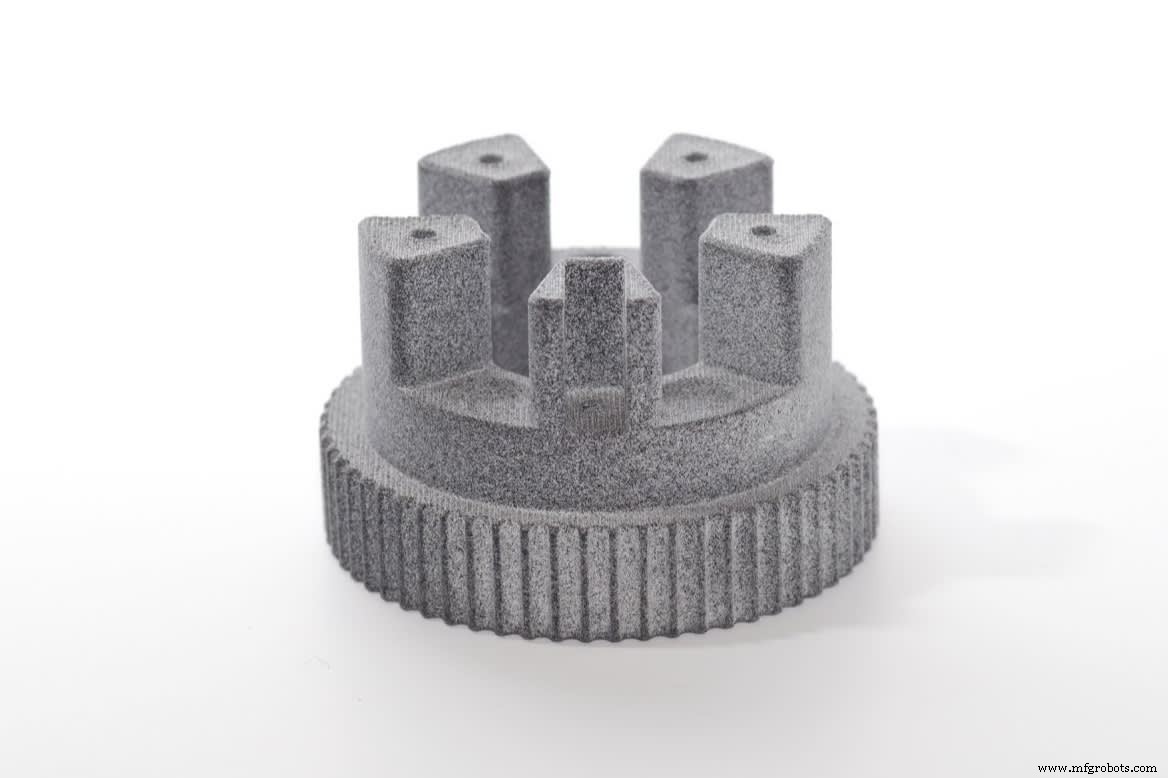
Une pièce MJF, imprimée en nylon
Comparaison des flux de travail SLS et MJF
En impression SLS, on fusionne chaque section transversale point par point, tandis que la fusion en MJF est plus linéaire. Cela ne change pas significativement le temps d'impression, car l'étape de recouvrement (et le nombre total de couches) détermine principalement le temps total d'impression. Cette étape prend le même temps avec le SLS et le MJF.
Cependant, le refroidissement du bac et le post-traitement sont bien plus rapides avec le MJF. HP propose une station de post-traitement dédiée qui accélère le refroidissement du bac imprimé et facilite le dépoudrage. Avec le MJF, on peut recycler et réutiliser 80 à 85 % de la poudre après chaque construction, contre seulement 50 % pour le SLS.
Des temps de refroidissement plus courts et une meilleure capacité à recycler la poudre rendent les opérateurs MJF moins réticents à lancer des travaux même quand le bac est partiellement rempli. Les opérateurs SLS, en revanche, attendent souvent que le bac soit plein avant de démarrer une impression. Cette différence clé de flux de travail se traduit par des délais plus courts.
Quelle est la précision dimensionnelle du SLS et du MJF ?
Le SLS et le MJF sont tous deux des technologies industrielles offrant une haute précision dimensionnelle pour les pièces sur mesure. Cependant, le MJF a un léger avantage sur le SLS.
Cela s'explique principalement parce que les têtes d'impression MJF déposent le matériau à 1200 DPI (soit environ 1 point tous les 0,022 mm), alors que la taille typique du spot laser SLS est d'environ 0,3 à 0,4 mm de diamètre. De plus, l'agent de détail utilisé en MJF aide à l'impression de petits détails et d'arêtes vives.
Il est important de noter que le SLS et le MJF ne nécessitent pas de structures de support. Cela permet de créer des modèles à géométrie libre sans marques de retrait de support. Cependant, les deux technologies sont sujettes à la déformation, il faut donc éviter les grandes surfaces planes dans votre design. Lors de nos tests approfondis des deux technologies, nous avons constaté que les pièces imprimées en MJF étaient plus sujettes à la déformation que celles imprimées en SLS.
| MJF | SLS | |
|---|---|---|
| Précision dimensionnelle | ± 0,3 % (avec limite inférieure ± 0,2 mm) | ± 0,3 % (limite inférieure ± 0,3 mm) |
| Volume de construction typique | 380 x 285 x 380 | 300 x 300 x 300 mm (jusqu'à 750 x 550 x 550 mm) |
| Épaisseur de couche courante | 70 - 100 microns | 100 - 120 microns |
| Épaisseur de paroi minimale * | 0,6 mm | 0,7 mm |
| Détail minimal | 0,25 mm | 0,30 mm |
Rappel : l'épaisseur de paroi minimale recommandée pour les zones structurelles est de 1 mm pour les deux technologies.
Quelle qualité de surface obtient-on avec le SLS et le MJF ?
L'impression 3D avec le SLS ou le MJF donne des finitions de surface granuleuses qui peuvent être post-traitées à un niveau très élevé. Si l'attrait esthétique est une exigence principale, nous recommandons la teinture en post-traitement.
En termes de couleur, les systèmes MJF utilisent actuellement un agent de fusion noir, les matériaux sombres absorbant mieux le rayonnement. Par conséquent, les pièces imprimées en MJF ont un aspect gris clair. Vous pouvez opter pour une étape de teinture supplémentaire pour obtenir une finition noire uniforme.
Les pièces SLS, en revanche, sont généralement imprimées en blanc et peuvent être teintes dans n'importe quelle couleur. De la poudre de nylon grise SLS est également disponible ; les pièces imprimées dans ce matériau ressemblent aux pièces MJF mais sont plus lisses au toucher.
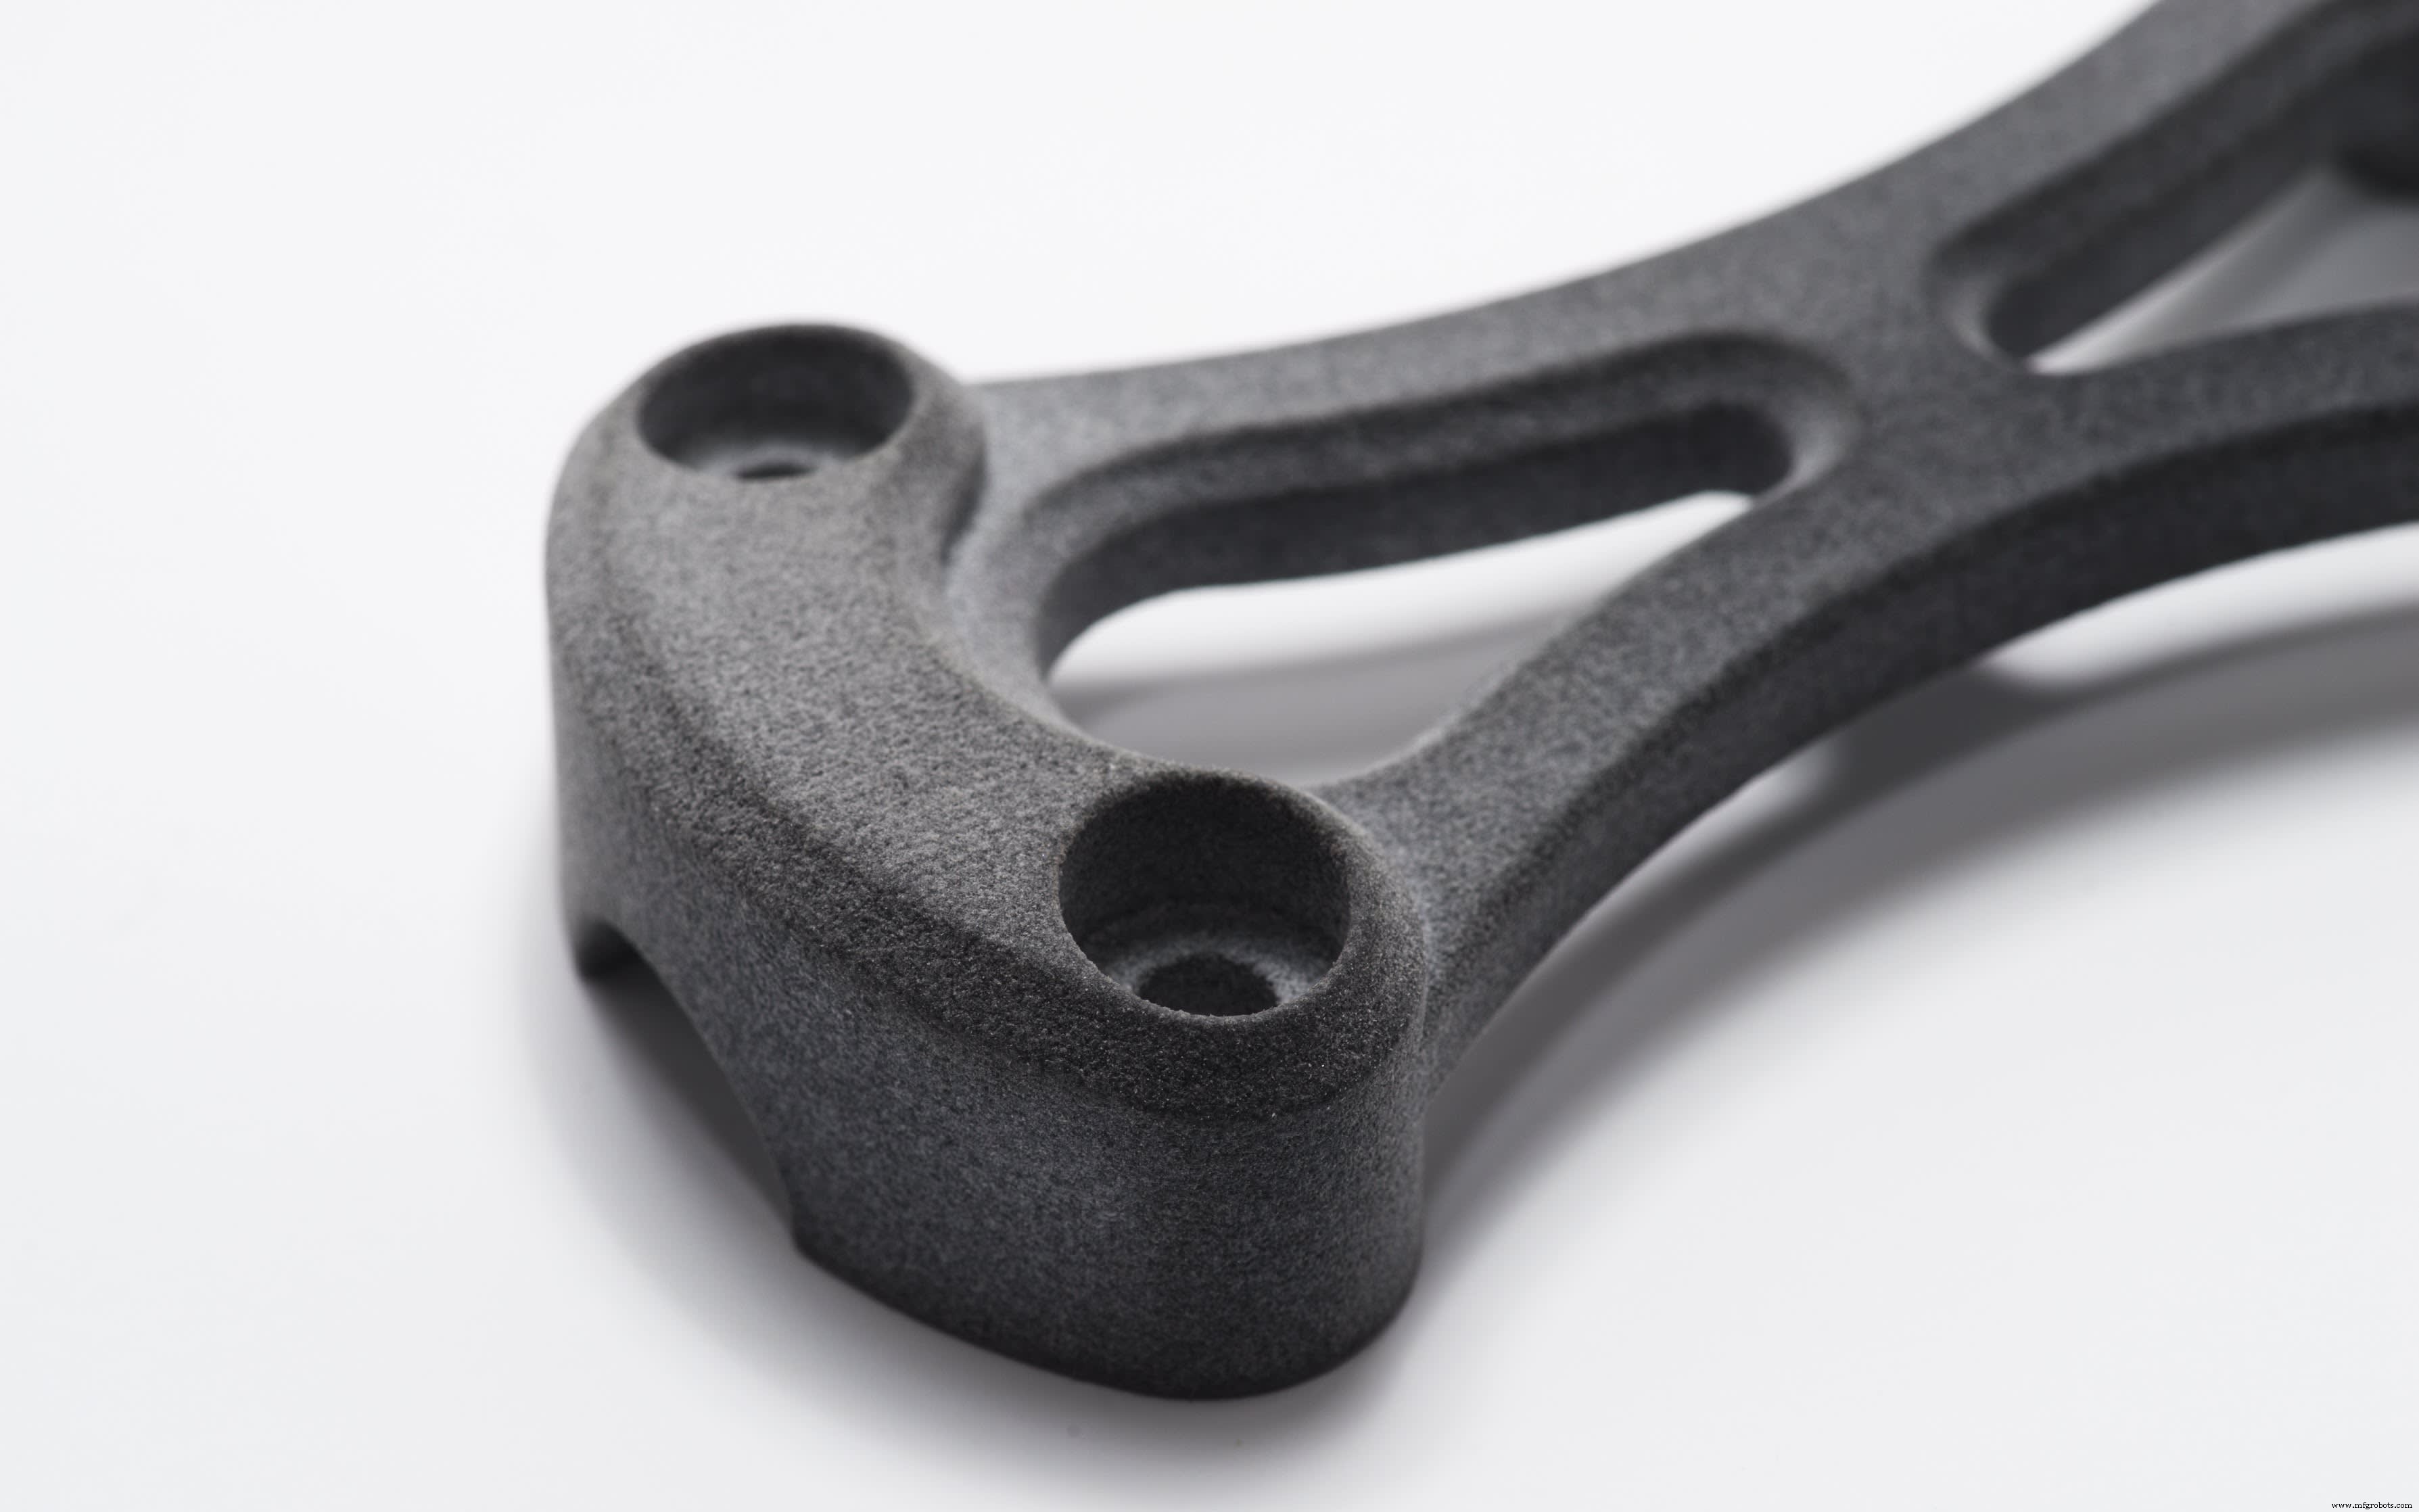
Une pièce MJF, telle qu'imprimée
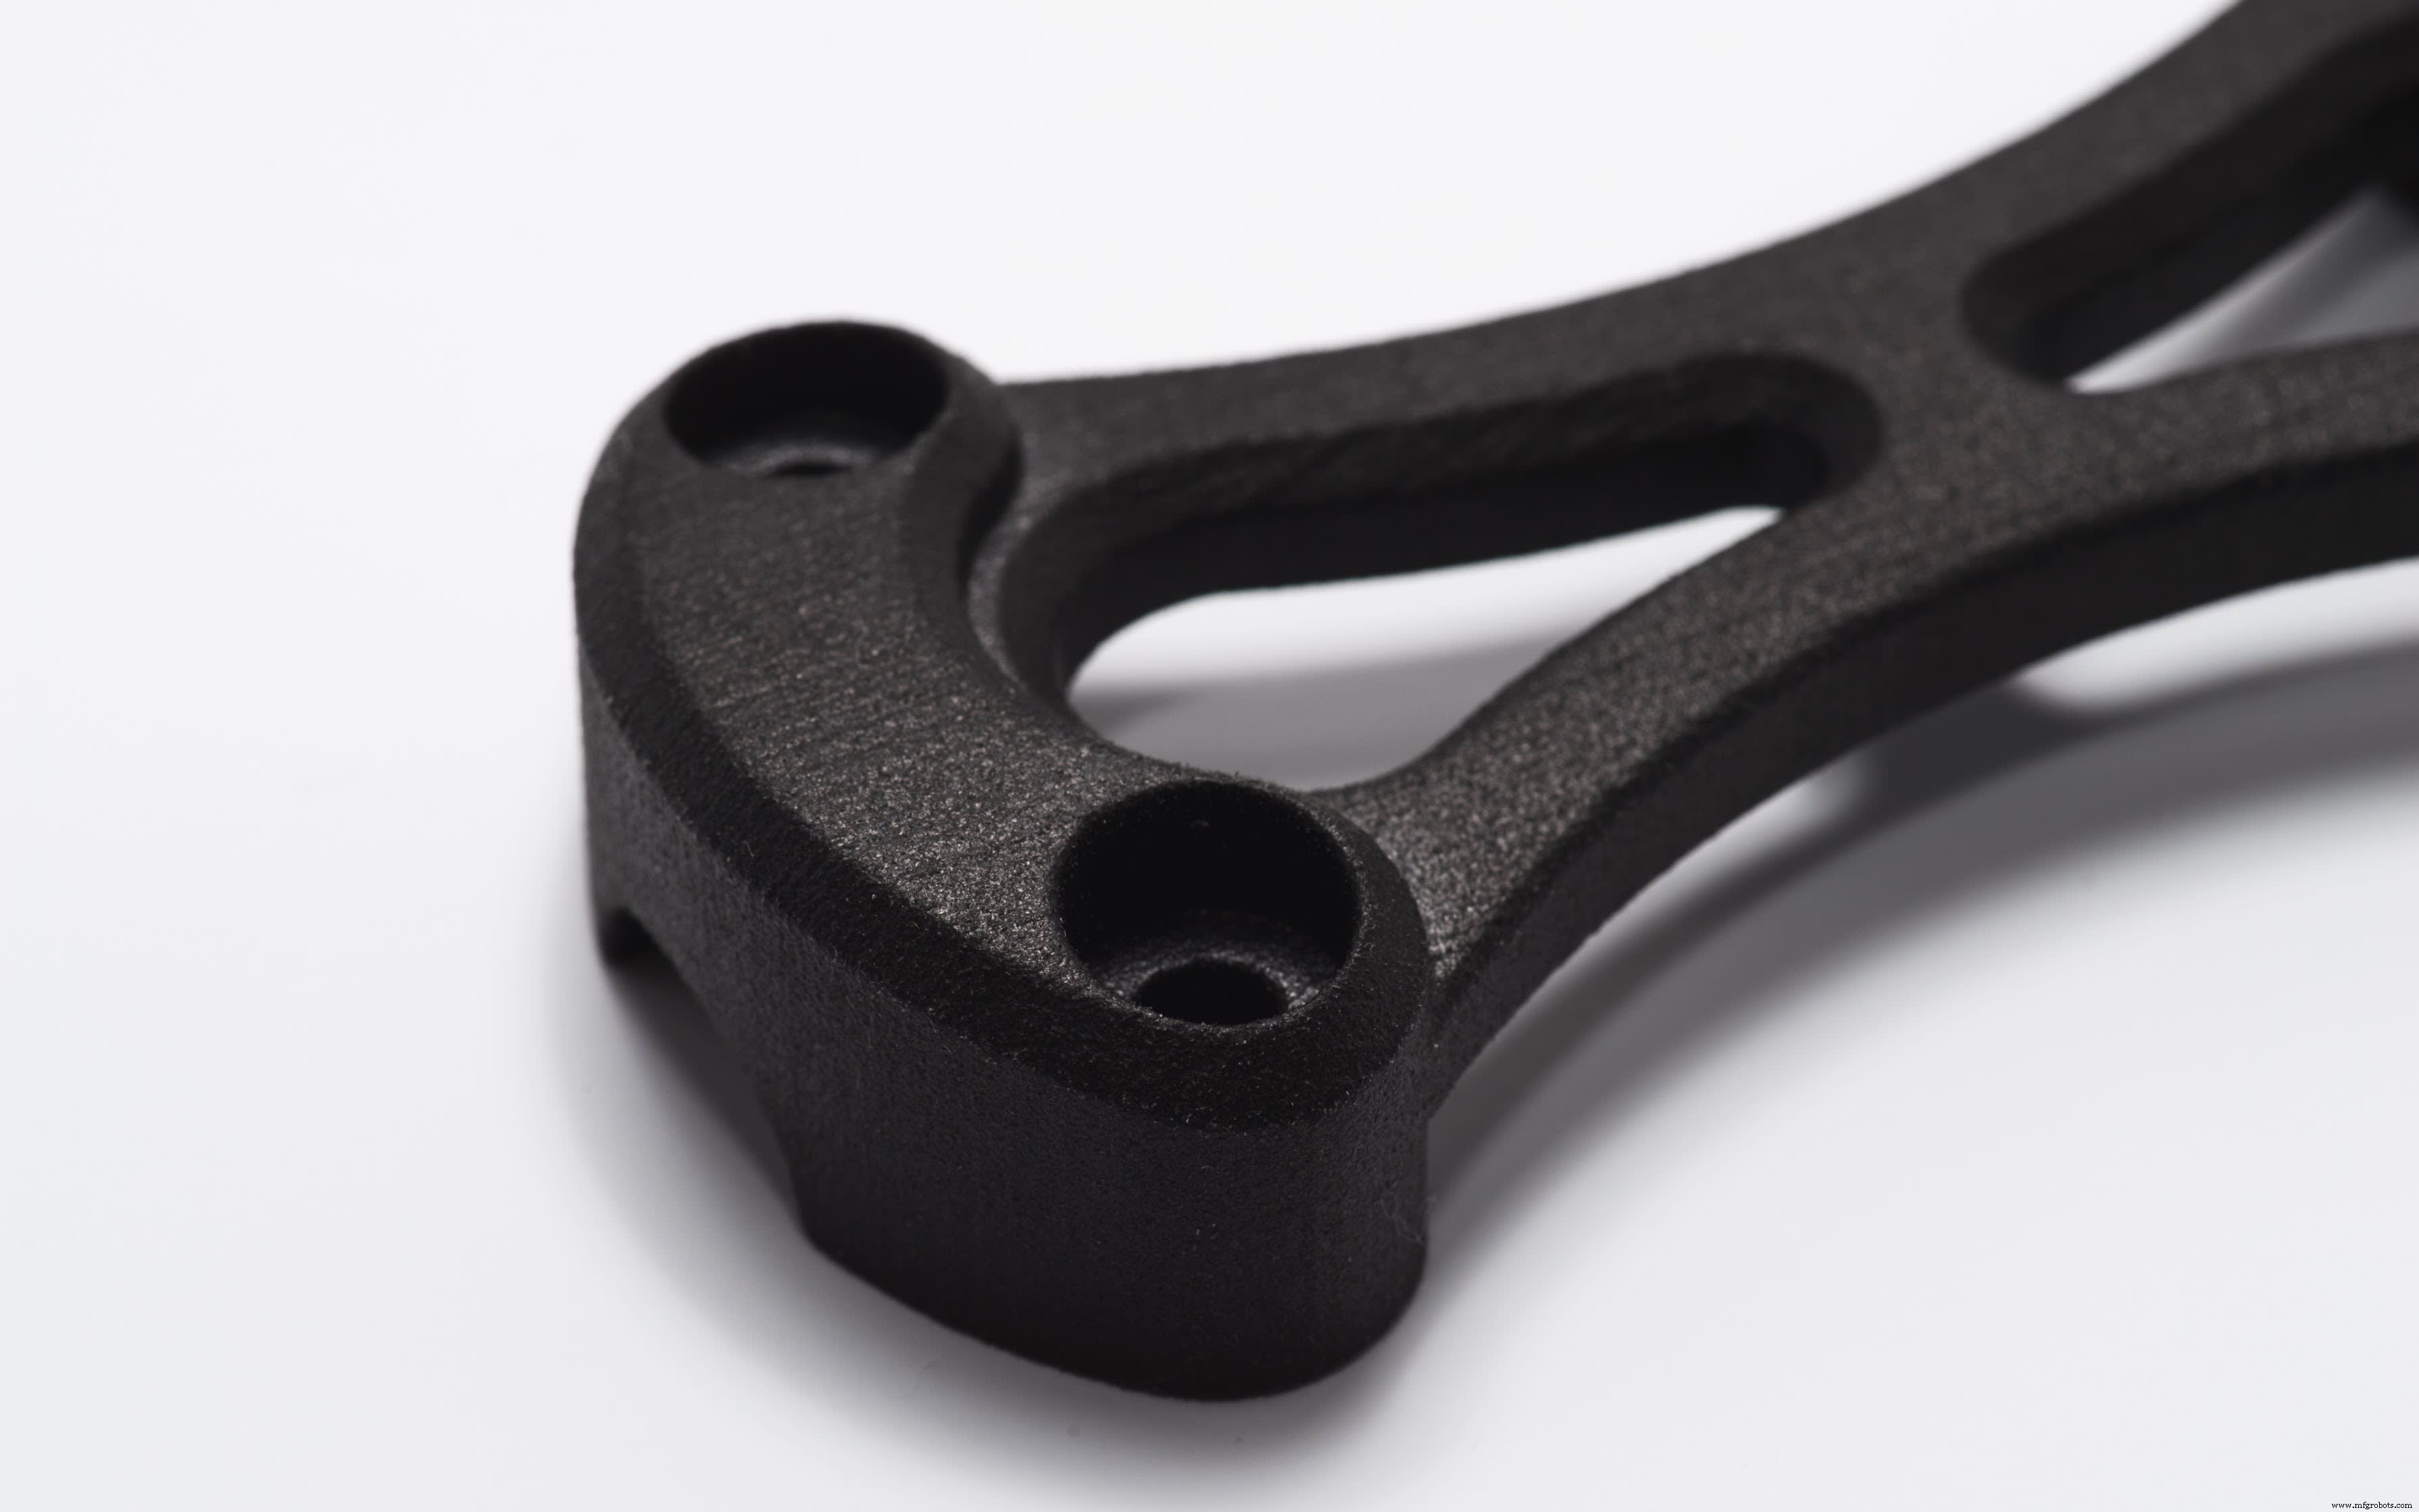
Une pièce MJF, après teinture noire
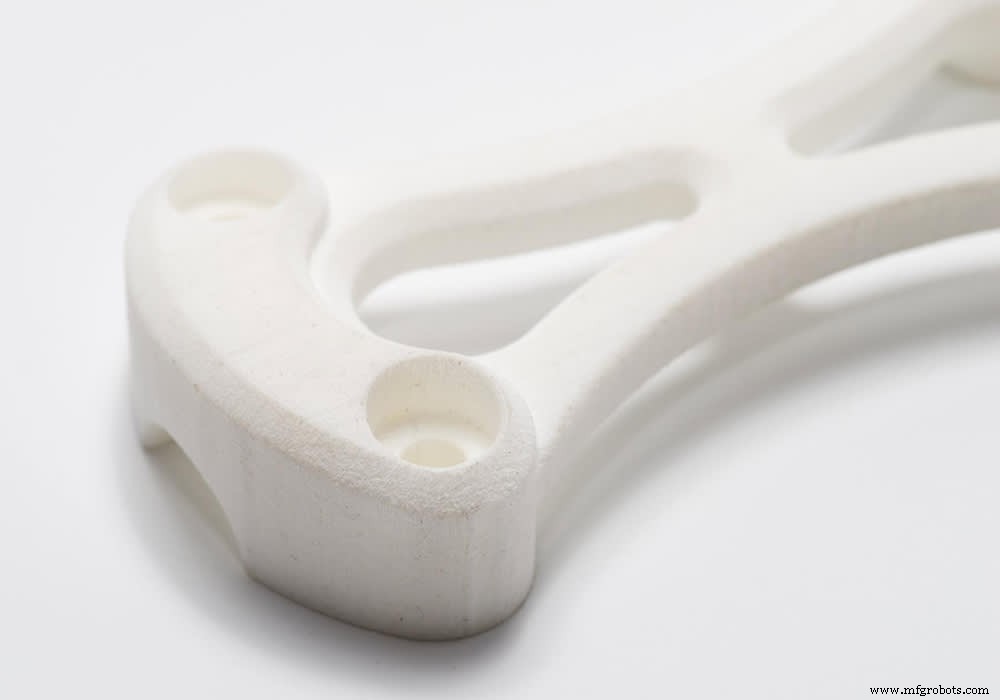
Une pièce SLS, imprimée en nylon blanc
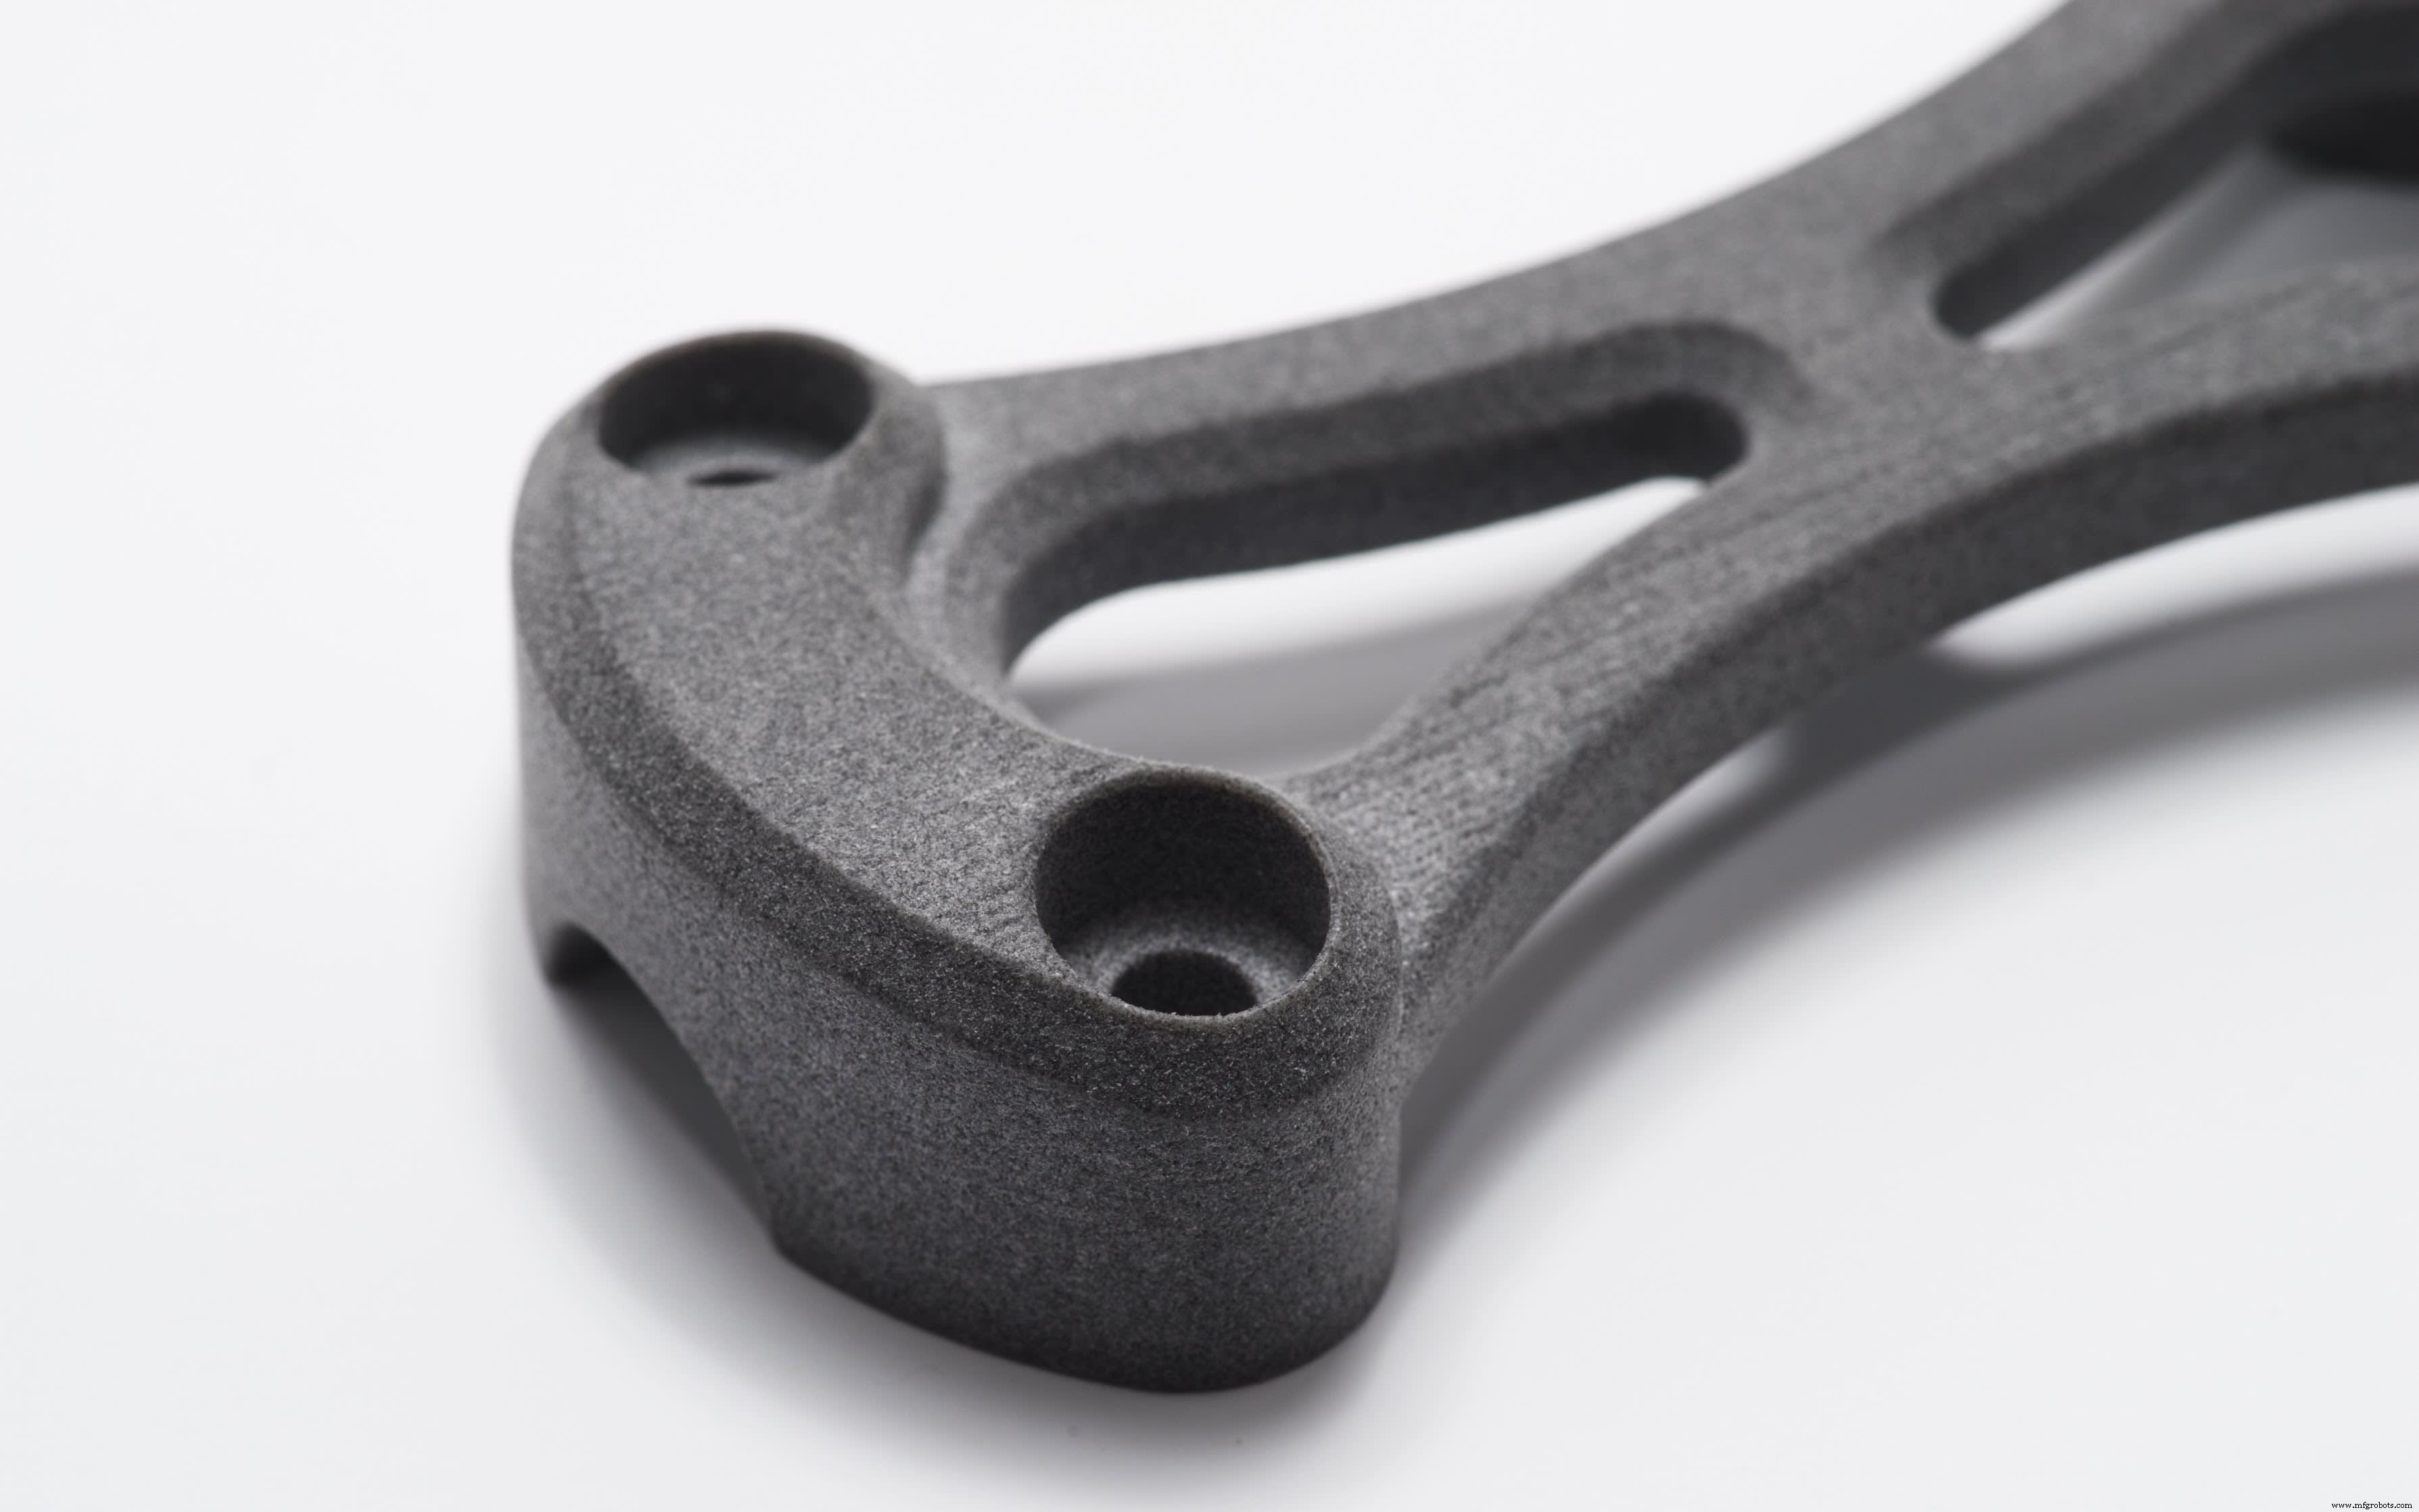
Une pièce SLS en nylon gris
Quelles sont les propriétés matériaux du SLS et du MJF ?
Le PA 12 (nylon) est le matériau principal utilisé pour le SLS et le MJF. Lors de l'impression avec ce matériau, les pièces MJF ont une résistance et une flexibilité supérieures et des propriétés mécaniques plus homogènes que les pièces SLS. Mais bien que le MJF offre une meilleure qualité d'impression avec le nylon, les imprimantes SLS offrent plus d'options matériaux, telles que le PA chargé carbone, l'aluminium-chargé PA (alumide) et le TPU flexible.
La limitation matériaux du MJF est définitivement un désavantage lors du choix entre les deux technologies. Cependant, le MJF est une plateforme matériaux ouverte et une technologie en rapide maturation, ce qui entraînera un développement rapide de nouveaux matériaux à mesure que davantage de concepteurs et d'ingénieurs découvrent ses nombreux avantages.
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| Résistance à la traction | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| Module de traction | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| Allongement à la rupture | XY: 20% Z: 15% | XY: 18% Z: 4% |
Quels sont les coûts et délais pour l'impression 3D SLS et MJF ?
Le coût et le délai sont deux facteurs essentiels pour choisir entre le SLS et le MJF. Pour évaluer ces deux éléments, nous avons mené une petite expérience sur la plateforme Hubs pour chacune de ces deux technologies d'impression 3D.
En utilisant un design de support (illustré ci-dessous) comme modèle de test, nous avons demandé deux devis à des services d'impression 3D aux États-Unis pour chaque technologie. Un devis pour une commande de prototypage (une pièce), et l'autre pour une petite série de production (dix à cent pièces).
Le modèle utilisé a un volume de 28,8 cm³ et des dimensions de boîte englobante de 101,9 x 45,0 x 18,0 mm.
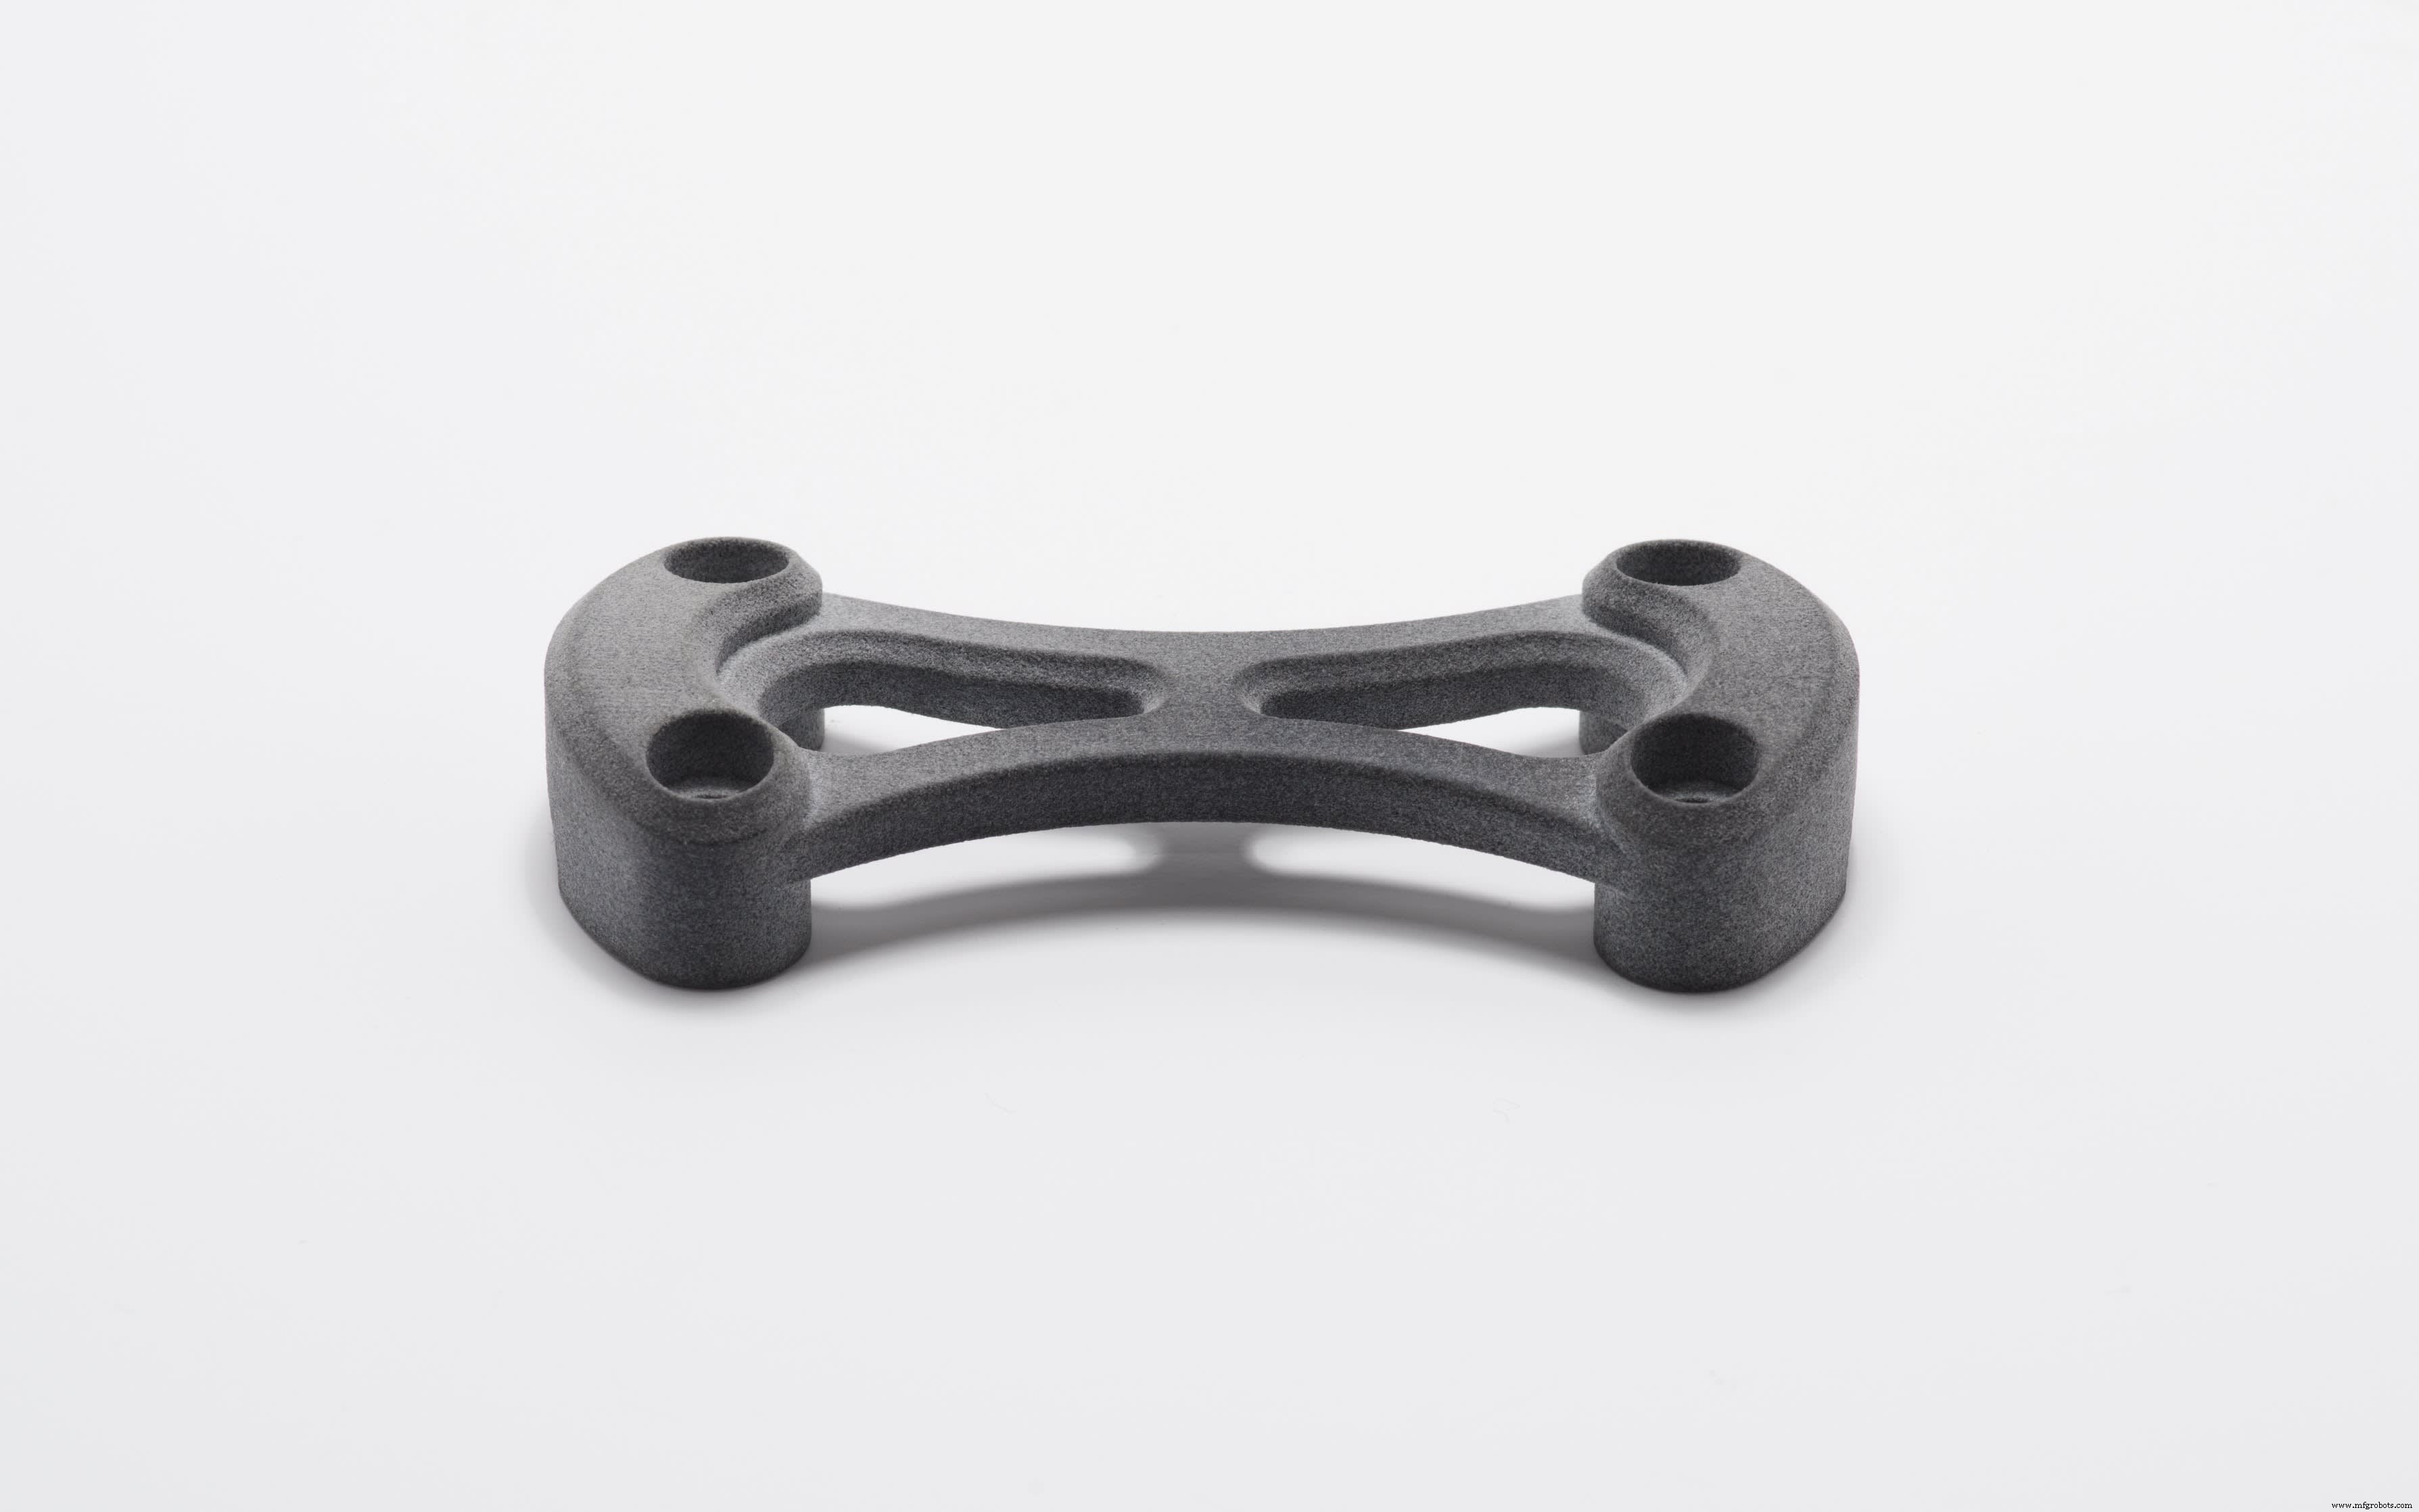
Le support de test imprimé en nylon gris SLS
En termes de prix, l'impression en MJF était constamment plus rentable que le SLS d'environ 15 % à 30 %. La différence de prix était plus faible pour les plus grandes quantités, probablement grâce au flux de travail de post-traitement rationalisé du MJF (refroidissement, dépoudrage, etc.). De plus, le MJF a tendance à avoir un délai plus court que le SLS d'environ trois jours.
Cela ne signifie pas que le MJF est universellement supérieur. Malgré son moindre rapport coût-efficacité, le SLS offre une sélection de matériaux bien plus large, incluant le nylon chargé carbone et verre, ainsi que le TPU et le PP.
Pour évaluer plus précisément les prix et délais pour le SLS et le MJF, contactez sales@hubs.com et un représentant vous donnera plus de détails.
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| Résistance à la traction | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| Module de traction | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| Allongement à la rupture | XY: 20% Z: 15% | XY: 18% Z: 4% |
Comment le SLS et le MJF évolueront-ils à l'avenir ?
Alors que les machines SLS ne pourront jamais produire des pièces qu'à partir d'un seul matériau par construction, les pièces MJF pourront avoir différentes propriétés matériaux. On peut y parvenir en changeant le type ou la concentration de l'agent de fusion. HP affirme que le MJF permet de contrôler les propriétés mécaniques, thermiques, optiques et même électriques d'une pièce.
Cependant, cette fonctionnalité n'est pas encore disponible avec les imprimantes MJF de première génération. Les imprimantes HP de deuxième génération devraient prendre en charge l'impression multi-matériaux et multicolore.
Côté SLS, une évolution notable est le développement d'une solution de bureau à prix compétitif pour l'impression SLS à domicile ou au bureau. Ces systèmes sont très prometteurs, bien que des machines viables pour cette application exacte n'aient pas encore atteint le marché.
Questions fréquentes
Le MJF est-il plus résistant que le SLS ?
Les pièces produites en MJF sont plus résistantes et plus flexibles que les pièces SLS. Elles ont aussi des propriétés mécaniques plus homogènes comparées aux pièces SLS, qui sont plus fragiles dans la direction d'impression.
Le MJF est-il plus rentable que le SLS ?
En général, le MJF coûte moins cher pour les pièces à faible densité, et le SLS est une meilleure option pour les pièces plus massives. Le MJF est plus rentable pour l'impression d'articles uniques, tandis que le SLS est moins cher pour les pièces imbriquées.
Le MJF est-il plus précis que le SLS ?
Le SLS et le MJF impriment des pièces avec une précision similaire. Cela dépend souvent plus de l'expérience des fabricants avec chaque technologie que des systèmes eux-mêmes.
Le SLS est-il meilleur que le MJF pour les matériaux et les couleurs ?
Avec le SLS, vous obtenez une gamme plus large d'options matériaux avec plusieurs nylons et un TPU élastomère pour prototypage. Le SLS offre aussi plus de variété de couleurs. Le MJF imprime des pièces grises qui peuvent être teintes en noir à la sortie, tandis que les pièces SLS sortent blanches et peuvent être teintes dans n'importe quelle couleur. Pour les deux procédés, les matériaux disponibles sont le Nylon 12 (PA 12) et le Nylon chargé verre (PA 12 GF).
Le MJF est-il meilleur que le SLS pour les grandes quantités de pièces ?
Globalement, le MJF construit des pièces plus vite que le SLS, permettant de produire plus de pièces en moins de temps.
Les pièces MJF ont-elles de meilleures propriétés mécaniques que les pièces SLS ?
Les pièces imprimées en MJF ont généralement des propriétés mécaniques plus constantes sur l'ensemble de leur géométrie.
impression en 3D
- Production de masse vs production sur mesure : différences clés expliquées
- Découpe jet d'eau vs laser : laquelle offre une précision supérieure ?
- Cloud vs Virtualisation : différences clés et impact business
- Hébergement Web vs Hébergement Cloud : quelle option est la meilleure pour votre site web ?
- Capteurs vs Transducteurs : Différences claires et applications pratiques
- Maîtriser le frittage sélectif par laser (SLS) : des fondamentaux aux applications réelles
- PRF vs Fibre de Verre : Comprendre les Différences Clés et Avantages Industriels
- Coffrage vs banchage : différences clés expliquées
- Électronique vs électrique : clarifier leurs significations distinctes