



Comprendre l'impression 3D SLS : Comment le frittage sélectif par laser crée des pièces durables
Le frittage sélectif par laser (SLS) est un procédé de fabrication additive appartenant à la famille de la fusion sur lit de poudre. Dans l'impression 3D SLS, un laser fritte sélectivement les particules d'une poudre polymère, les fusionnant entre elles pour construire une pièce, couche par couche. Les matériaux utilisés en SLS sont des polymères thermoplastiques sous forme granulaire. Un service d'impression 3D SLS sert aussi bien au prototypage de composants polymères fonctionnels qu'à de petites séries de production. Sa polyvalence fait du SLS une excellente alternative au moulage par injection pour les faibles volumes de production.
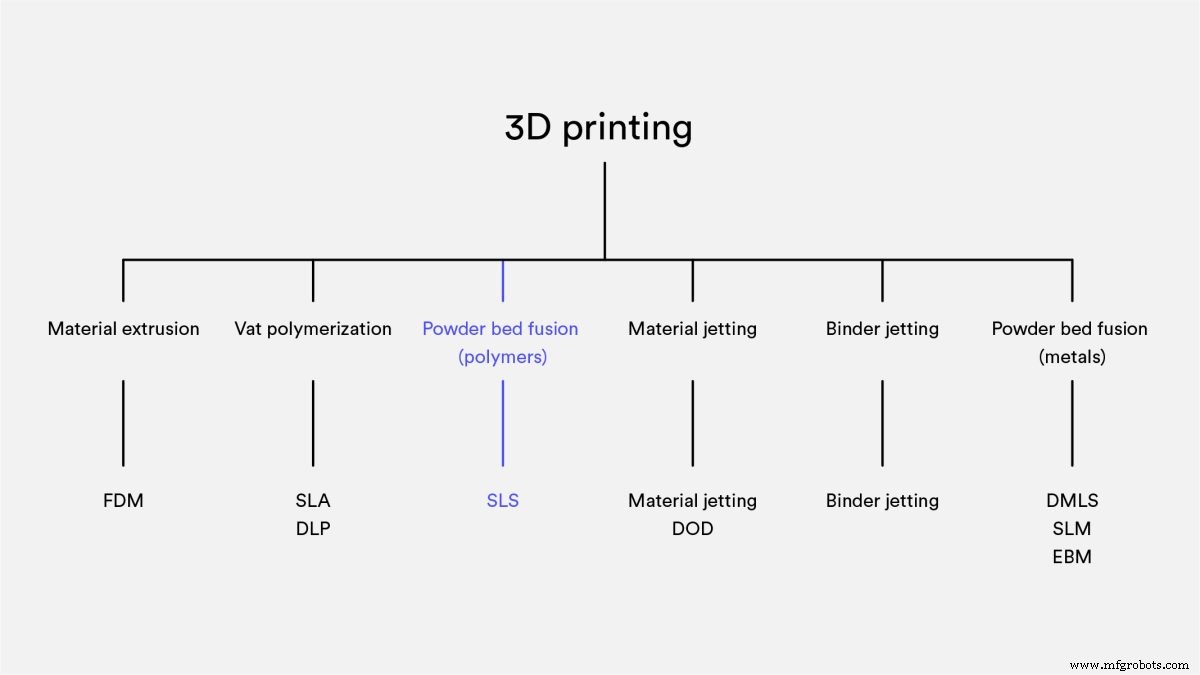
Comment fonctionne l'impression 3D SLS ?
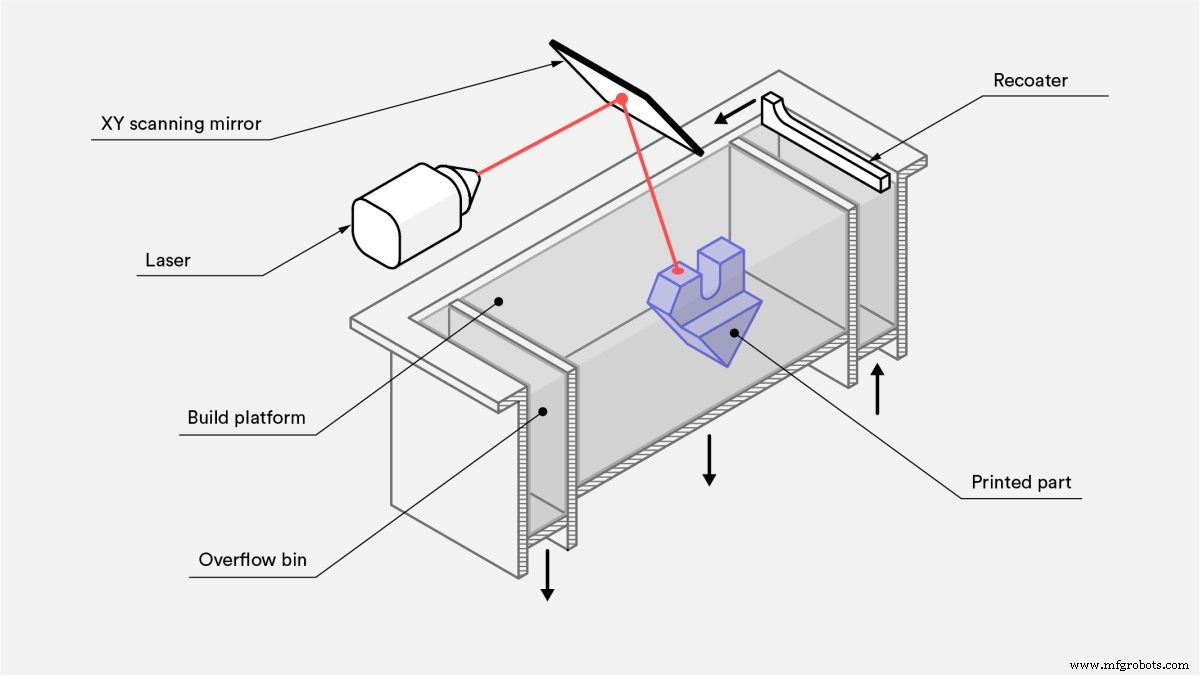
L'impression 3D SLS utilise un laser pour fritter de fines particules de poudre polymère. La section transversale complète du composant est balayée, ce qui permet d'obtenir une pièce pleine. Le processus se déroule comme suit :
Le bac à poudre et la zone de construction sont d'abord chauffés à une température juste inférieure au point de fusion du polymère.
Une lame de recouvrement étale une fine couche de poudre sur la plateforme de construction.
Un laser CO2 balaye ensuite le contour de la couche suivante et fritte sélectivement — fusionne entre elles — les particules de poudre polymère.
Une fois la couche terminée, la plateforme de construction s'abaisse et la lame recouvre à nouveau la surface. Le processus se répète jusqu'à l'achèvement complet de la pièce.
Après l'impression, les pièces sont entièrement encapsulées dans la poudre non frittée. Le bac doit refroidir avant le dépoudrage, ce qui peut prendre un temps considérable — parfois jusqu'à 12 heures.
Les pièces sont ensuite nettoyées à l'air comprimé ou par un autre média de sablage, puis elles sont prêtes à l'emploi ou pour un post-traitement ultérieur.
Visionnez le processus SLS en action dans cette vidéo de 30 secondes.
Peut-on utiliser l'impression 3D SLS pour le prototypage rapide ?
Le SLS est une excellente solution pour le prototypage rapide de polymères fonctionnels car il offre un très haut degré de liberté de conception et une grande précision. Contrairement aux techniques d'impression 3D FDM ou SLA, il produit des pièces aux propriétés mécaniques bonnes et constantes. Cela signifie qu'il peut être utilisé pour produire des pièces très proches de la qualité finale, utilisables tout au long du processus de production, du concept aux modèles d'essai.
Peut-on utiliser l'impression 3D SLS pour de faibles séries de production ?
Sa polyvalence fait de l'impression 3D SLS une alternative idéale au moulage par injection pour les faibles séries. Le SLS permet de fabriquer des pièces aux formes et géométries complexes, avec une grande variété de finitions et de délais.
Comment fonctionne une imprimante 3D SLS ?
Pour l'utilisation d'une imprimante 3D SLS, presque tous les paramètres du processus sont prédéfinis par le fabricant de la machine. La hauteur de couche par défaut utilisée est de 100 à 120 microns.
Un avantage clé de l'impression 3D SLS est qu'elle ne nécessite aucune structure de support. La poudre non frittée fournit à la pièce tout le soutien nécessaire. Pour cette raison, le SLS permet de créer des géométries libres impossibles à fabriquer avec toute autre méthode.
L'exploitation de l'intégralité du volume de construction est cruciale en impression SLS, notamment pour les petites séries. Un bac d'une hauteur donnée prendra à peu près le même temps à imprimer, quel que soit le nombre de pièces qu'il contient. En effet, le balayage laser est très rapide ; c'est en réalité l'étape de recouvrement qui détermine le temps total de traitement. La machine devra effectuer le même nombre de couches indépendamment du nombre de pièces. Le remplissage du bac peut affecter les délais des petites commandes, les opérateurs attendant parfois que le bac soit rempli avant de lancer une impression.
Adhérence inter-couches
La résistance de liaison entre les couches en impression 3D SLS est excellente. Cela signifie que les pièces imprimées en SLS possèdent des propriétés mécaniques quasi-isotropes.
Les propriétés mécaniques d'éprouvettes SLS imprimées avec de la poudre de polyamide standard (PA 12 ou Nylon 12) — le matériau le plus couramment utilisé en SLS — sont présentées dans le tableau ci-dessous et comparées à celles du nylon massif.
| Direction X-Y | Direction Z | PA12 massif | |
|---|---|---|---|
| Résistance à la traction | 48 MPa | 42 MPa | 35–55 MPa |
| Module de traction | 1650 MPa | 1650 MPa | 1270–2600 MPa |
| Allongement à la rupture | 18% | 4% | 120–300% |
Les pièces SLS présentent une excellente résistance et un module de traction comparables au matériau massif, mais sont plus fragiles — leur allongement à la rupture est bien inférieur. Cela est dû à la porosité interne de la pièce finale.
Retrait et déformation
Les pièces SLS sont sujettes au retrait et à la déformation. Au fur et à mesure que la couche nouvellement frittée refroidit, ses dimensions diminuent et des contraintes internes s'accumulent, tirant la couche sous-jacente vers le haut.
Un retrait de 3 à 3,5 % est typique en SLS, mais les opérateurs en tiennent compte lors de la préparation de la construction et ajustent la taille du dessin en conséquence.
Les grandes surfaces planes sont les plus susceptibles de se déformer. Le problème peut être atténué en orientant la pièce verticalement sur la plateforme, mais la meilleure pratique consiste à réduire son volume en minimisant l'épaisseur des zones planes et en intégrant des évidements au design. Cette stratégie réduira également le coût global de la pièce, car moins de matériau est utilisé.
Surfrittage
Le surfrittage se produit lorsque la chaleur radiante fusionne de la poudre non frittée autour d'un détail. Cela peut entraîner une perte de détail sur les petits éléments, tels que les rainures et les trous. En règle générale, les rainures de plus de 0,8 mm de large et les trous de plus de 2 mm de diamètre peuvent être imprimés en SLS sans risque de surfrittage. Consultez notre article sur la conception de pièces pour l'impression 3D SLS pour plus de conseils DFM.
Évacuation de la poudre
Comme le SLS ne nécessite pas de matériau de support, les pièces à sections creuses peuvent être imprimées facilement et avec précision.
Les sections creuses réduisent le poids et le coût d'une pièce, car moins de matériau est utilisé. Des trous d'évacuation sont nécessaires pour retirer la poudre non frittée des sections internes du composant. Nous recommandons d'ajouter au moins deux trous d'évacuation à votre design, d'un diamètre minimum de 5 mm.
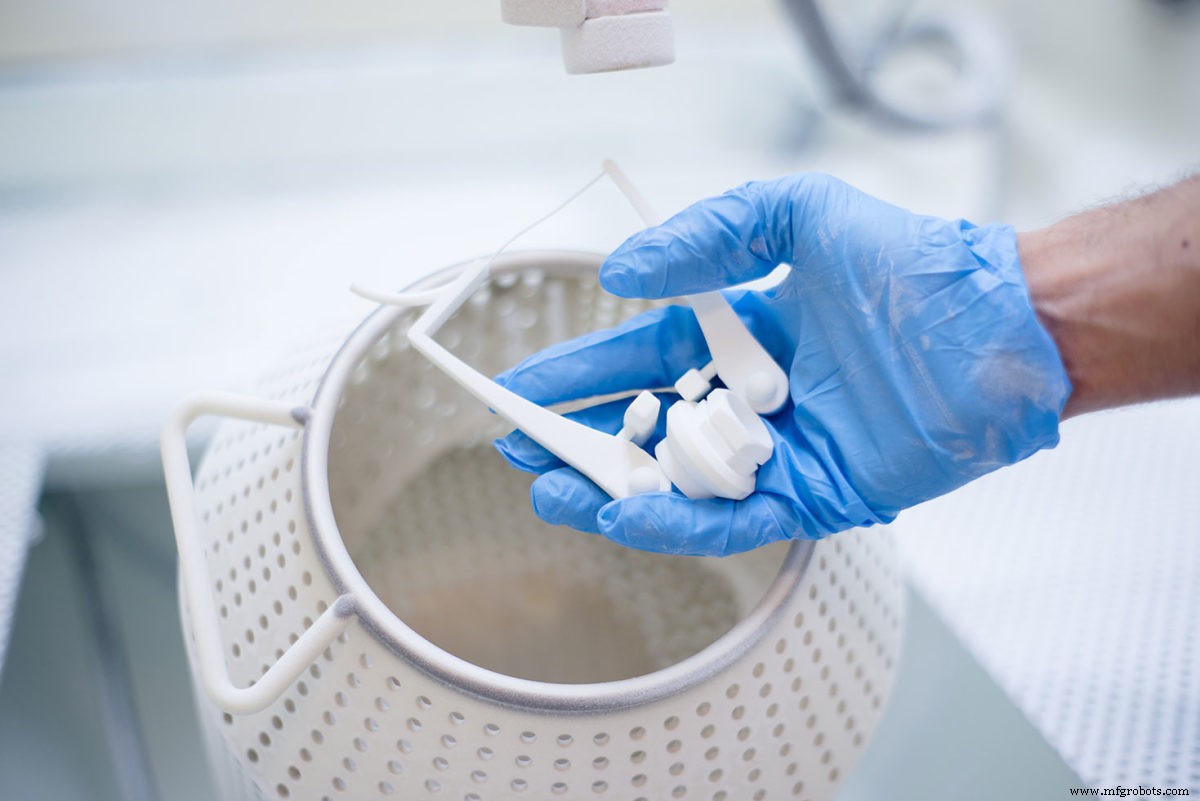
Si un haut degré de rigidité est requis, les pièces doivent être imprimées pleines. Une alternative consiste à concevoir une pièce creuse sans trous d'évacuation. Ainsi, la poudre compactée restera piégée à l'intérieur, augmentant sa masse et apportant un certain soutien supplémentaire contre les charges mécaniques, sans impact sur le temps de construction. Une structure en nid d'abeille interne peut être ajoutée à l'intérieur évidé (similaire aux motifs de remplissage utilisés en FDM) pour augmenter davantage la rigidité du composant. Creuser une pièce de cette manière peut également réduire la déformation.
Quelles sont les caractéristiques de l'impression 3D SLS ?
Les principales caractéristiques du SLS sont résumées dans le tableau ci-dessous :
| Frittage sélectif par laser (SLS) | |
|---|---|
| Matériaux | Thermoplastiques (généralement nylon) |
| Précision dimensionnelle | ± 0,3 % (limite inférieure ± 0,3 mm) |
| Volume de construction typique | 300 x 300 x 300 mm (jusqu'à 750 x 550 x 550 mm) |
| Épaisseur de couche courante | 100–120 µm |
| Support | Non requis |
Quels matériaux sont utilisés pour l'impression SLS ?
Le matériau SLS le plus largement utilisé est le Polyamide 12 (PA 12), également connu sous le nom de Nylon 12. Le prix au kilogramme de poudre PA 12 est d'environ 50 à 60 $. D'autres plastiques techniques tels que le PA 11 et le PEEK sont également disponibles, mais moins couramment utilisés.
La poudre de polyamide peut être chargée avec divers additifs pour améliorer le comportement mécanique et thermique des pièces SLS produites. Parmi les additifs, on trouve les fibres de carbone, les fibres de verre ou l'aluminium. Les matériaux chargés sont généralement plus fragiles et peuvent présenter un comportement hautement anisotrope.
| Matériau | Caractéristiques |
|---|---|
| Polyamide 12 (PA 12) | + Bonnes propriétés mécaniques + Bonne résistance chimique - Surface mate, rugueuse |
| Polyamide 11 (PA 11) | + Comportement entièrement isotrope + Haute élasticité |
| Nylon chargé aluminium (Alumide) | + Aspect métallique + Haute rigidité |
| Nylon chargé verre (PA-GF) | + Haute rigidité + Haute résistance à l'usure et à la température - Comportement anisotrope |
| Nylon chargé fibres de carbone (PA-FR) | + Rigidité excellente + Excellent rapport résistance/poids - Hautement anisotrope |
Quelles sont les options de post-traitement pour le SLS ?
L'impression 3D SLS produit des pièces avec une finition de surface poudreuse et granuleuse qui se tache facilement. L'aspect des pièces imprimées en SLS peut être amélioré à un niveau très élevé grâce à diverses méthodes de post-traitement, telles que le polissage par tribofinition, la teinture, la peinture au pistolet et le vernissage. Leur fonctionnalité peut également être renforcée par l'application d'un revêtement étanche ou d'un placage métallique. Pour plus de détails, consultez cet article complet sur le post-traitement des pièces SLS.
Quels sont les avantages de l'impression 3D SLS ?
Les pièces SLS ont de bonnes propriétés mécaniques isotropes, les rendant idéales pour les pièces fonctionnelles et les prototypes.
Le SLS ne nécessite pas de support, permettant de produire facilement des designs aux géométries complexes.
Les capacités de fabrication du SLS sont excellentes pour la production de petites et moyennes séries.
Toute la poudre non frittée restante est récupérée et peut être réutilisée.
Quels sont les inconvénients de l'impression 3D SLS ?
Seuls les systèmes SLS industriels sont actuellement largement disponibles, ce qui entraîne des délais plus longs que d'autres technologies d'impression 3D, telles que le FDM et le SLA.
Les pièces SLS ont une finition de surface granuleuse et une porosité interne qui peuvent nécessiter un post-traitement si une surface lisse ou l'étanchéité sont requises.
Les grandes surfaces planes et les petits trous ne peuvent pas être imprimés avec précision en SLS, car ils sont sujets à la déformation et au surfrittage.
Bonnes pratiques SLS
L'impression 3D SLS est-elle adaptée à votre pièce ou projet ? Voici les règles de base :
Le SLS peut produire des pièces fonctionnelles à partir d'une large gamme de plastiques techniques — le plus souvent du Nylon (PA12).
Le volume de construction typique d'un système SLS est de 300 x 300 x 300 mm.
Les pièces SLS présentent de bonnes propriétés mécaniques et un comportement isotrope. Pour des composants aux exigences spécifiques, des poudres PA chargées sont disponibles.
impression en 3D
- Impression 3D multi-matériaux : débloquer des designs complexes et une production plus rapide
- Impression 3D par jet de liant (Binder Jetting) expliquée : procédé, avantages et limites
- Comprendre les causes racines du filamentage (stringing) en impression 3D
- Robocasting (extrusion robotisée) : procédé, différences et avantages clés
- Comprendre le ringing (ghosting) en impression 3D et comment l'éliminer
- Photopolymérisation en impression 3D : comment le durcissement UV façonne pièces solides
- Comprendre la « route » (road) en impression 3D FFF
- Comprendre l'industrie de l'imprimerie : rôles clés et services
- Comprendre l'impression 3D résine : processus, applications et avantages