



Multi Jet Fusion (MJF) Démystifié : L'Impression 3D HP de Pointe pour Pièces Industrielles Complexes
Aujourd'hui, concepteurs et ingénieurs ont de nombreuses options parmi les technologies et matériaux d'impression 3D. Cet article met en lumière la Multi Jet Fusion (MJF), technologie propriétaire d'HP, comme solution viable pour de nombreuses applications complexes et industrielles. Fonctionnement, avantages, et pertinence pour vos pièces.
Pour en savoir plus sur les technologies d'impression 3D disponibles via Hubs, consultez notre page service impression 3D.
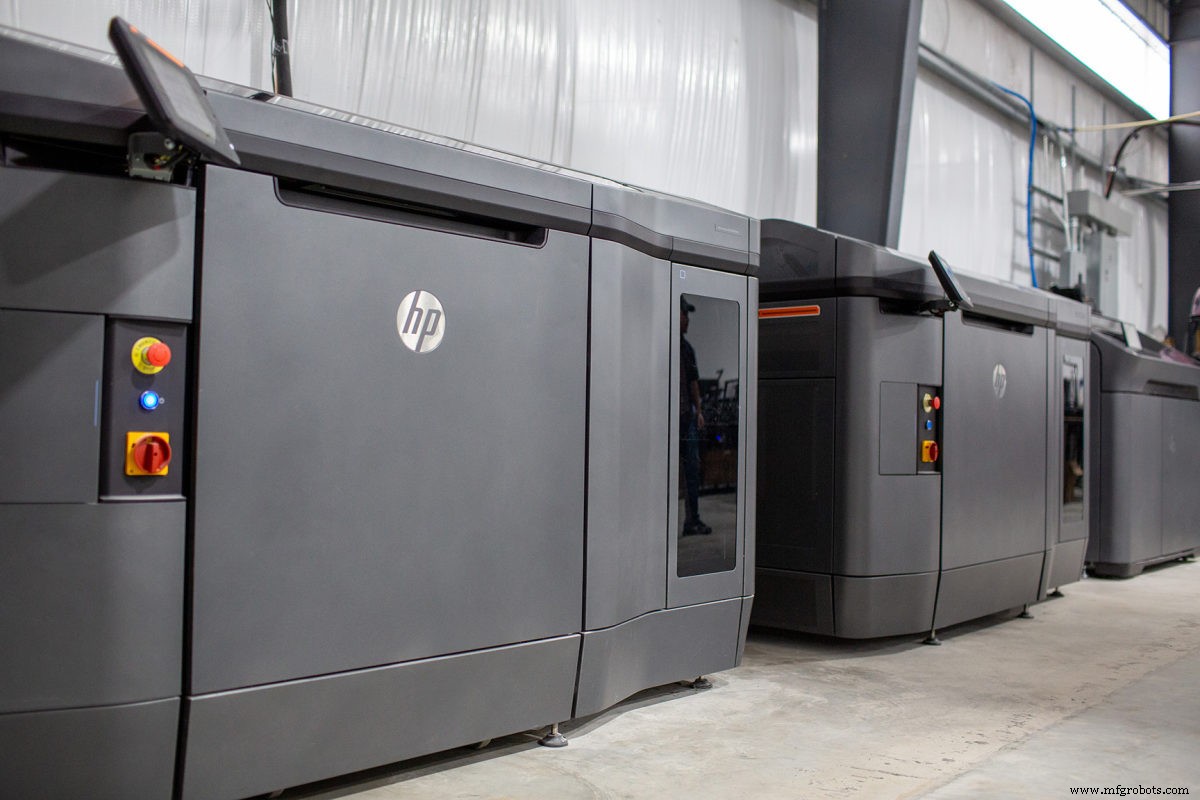
Qu'est-ce que l'impression 3D Multi Jet Fusion (MJF) ?
La Multi Jet Fusion (MJF) est un procédé d'impression 3D qui produit rapidement des pièces complexes, précises et finement détaillées à partir de thermoplastiques en poudre.
Capable de livrer systématiquement et rapidement des pièces à haute résistance à la traction, résolution fine et propriétés mécaniques bien définies, les services d'impression 3D MJF sont rapidement devenus la solution de fabrication additive (FA) de référence pour les applications industrielles. Couramment utilisée pour : prototypes fonctionnels et pièces d'usage final, pièces nécessitant des propriétés mécaniques isotropes cohérentes, géométries organiques et complexes.
Pour une référence rapide et détaillée, visionnez notre vidéo sur le MJF.
Comment le MJF a-t-il été développé ?
Lancé sur le marché en 2016, le MJF a été développé par HP Additive, s'appuyant sur l'expertise de l'entreprise en impression jet d'encre et mécanique de précision. Ses racines remontent à plusieurs décennies.
Dans les années 1990, la fabrication additive (FA) commençait à sortir de la R&D pure pour des applications industrielles réelles. Mais la vitesse est vite devenue un obstacle majeur. Comparé au moulage par injection ou à l'emboutissage métallique, la plupart des imprimantes 3D étaient lentes.
Une approche pour accélérer : utiliser des « fermes » ou réseaux de multiples machines. HP a opté pour une approche plus intégrée, axée sur l'automatisation.
Dans son centre mondial FA à Barcelone, HP a développé un système construisant les pièces couche par couche dans un grand lit de poudre, avec machines additionnelles pour post-traitement intégré. Similaire au Frittage Laser Sélectif (SLS) et autres fusions sur lit de poudre, ce système a évolué vers la technologie MJF actuelle.
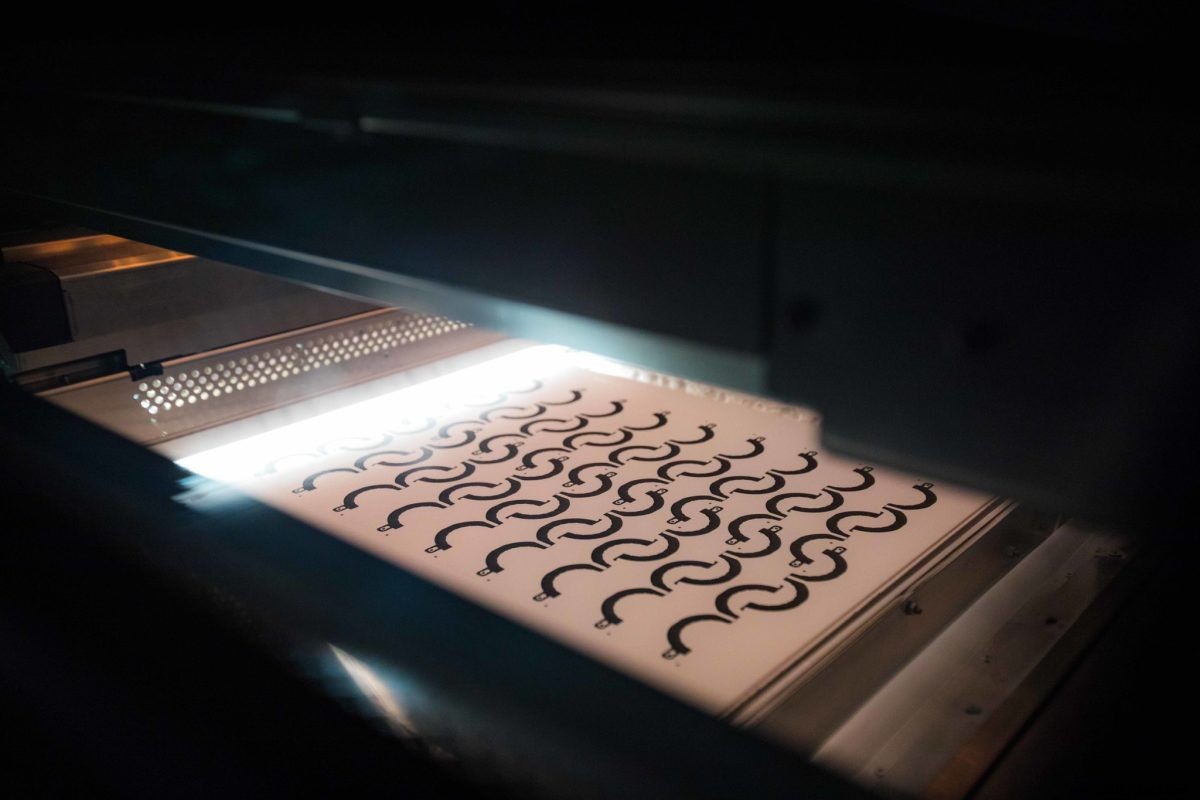
Comment fonctionne la Multi Jet Fusion ?
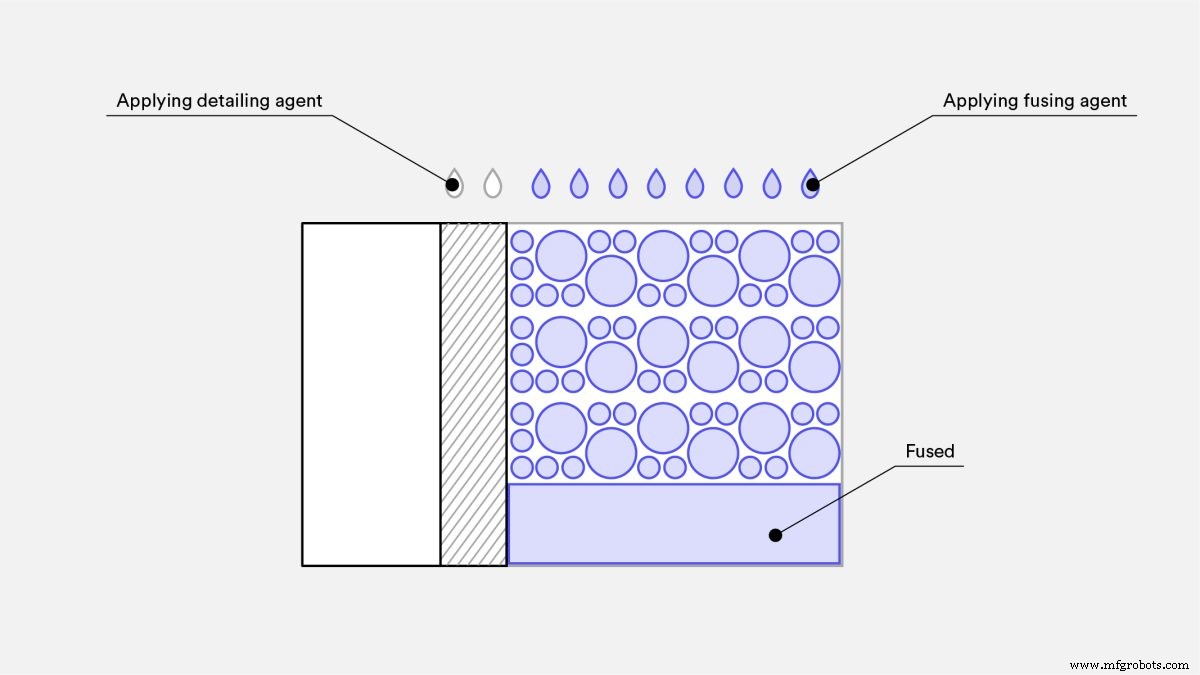
À l'aide d'une rangée de buses jet d'encre, le MJF dépose des agents de fusion et de détail sur un lit de poudre, puis les fusionne en une couche solide. Le répartiteur de poudre dépose une nouvelle couche, et le processus se répète.
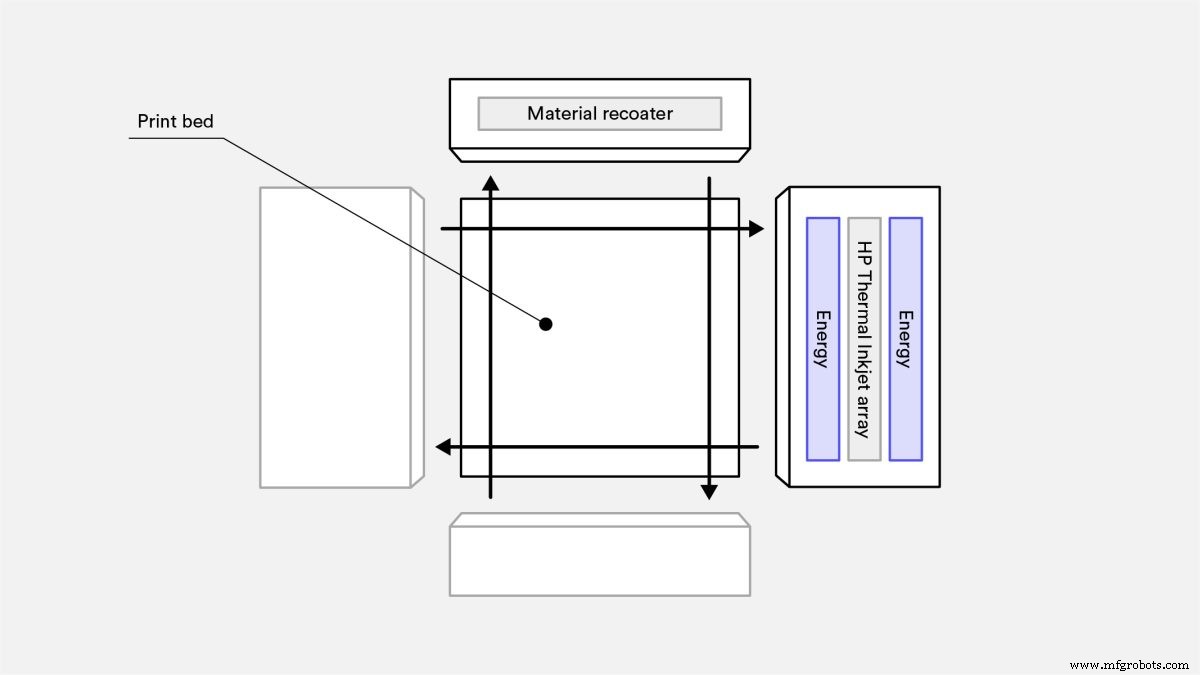
Étapes de construction MJF :
- L'unité de construction mobile est placée dans l'imprimante.
- Le chariot répartiteur traverse la zone de construction, déposant une fine couche de poudre.
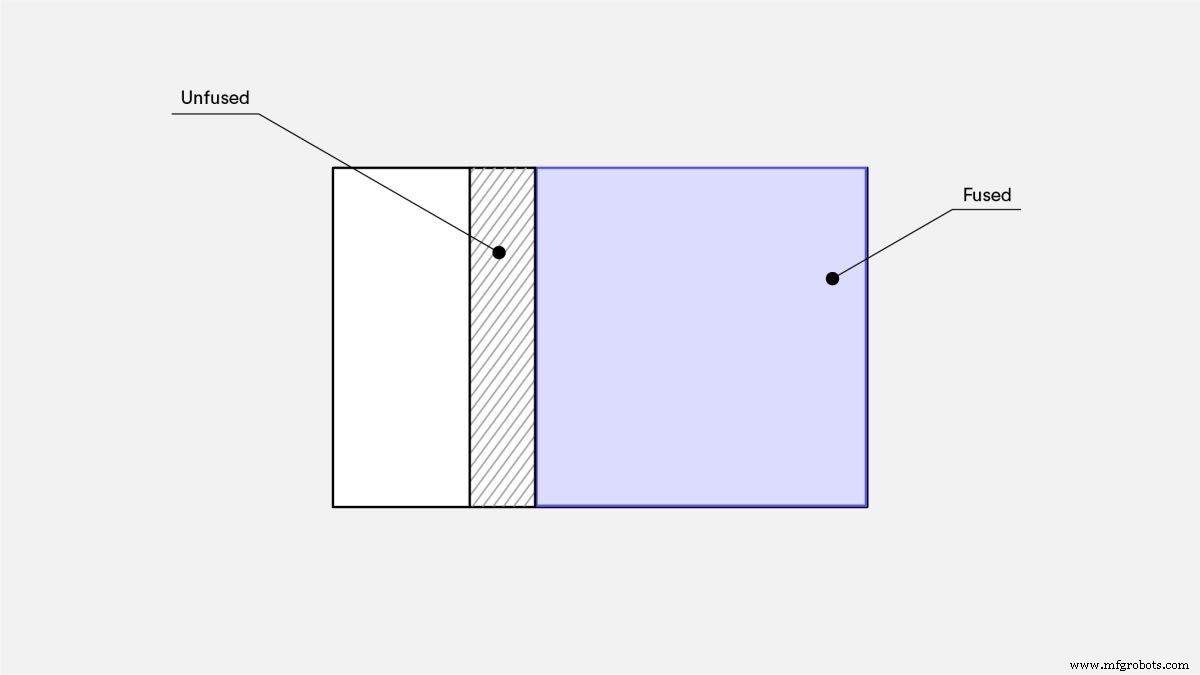
- Le chariot d'impression et de fusion traverse la zone, préchauffant la poudre à une température précise pour assurer la cohérence du matériau.
- Une rangée de buses jet d'encre dépose les agents de fusion sur le lit de poudre aux zones correspondant à la géométrie et aux propriétés de la pièce.
- Après chaque couche, l'unité de construction se rétracte pour créer l'espace pour la couche suivante.
- Le processus se répète jusqu'à la fin de la construction.
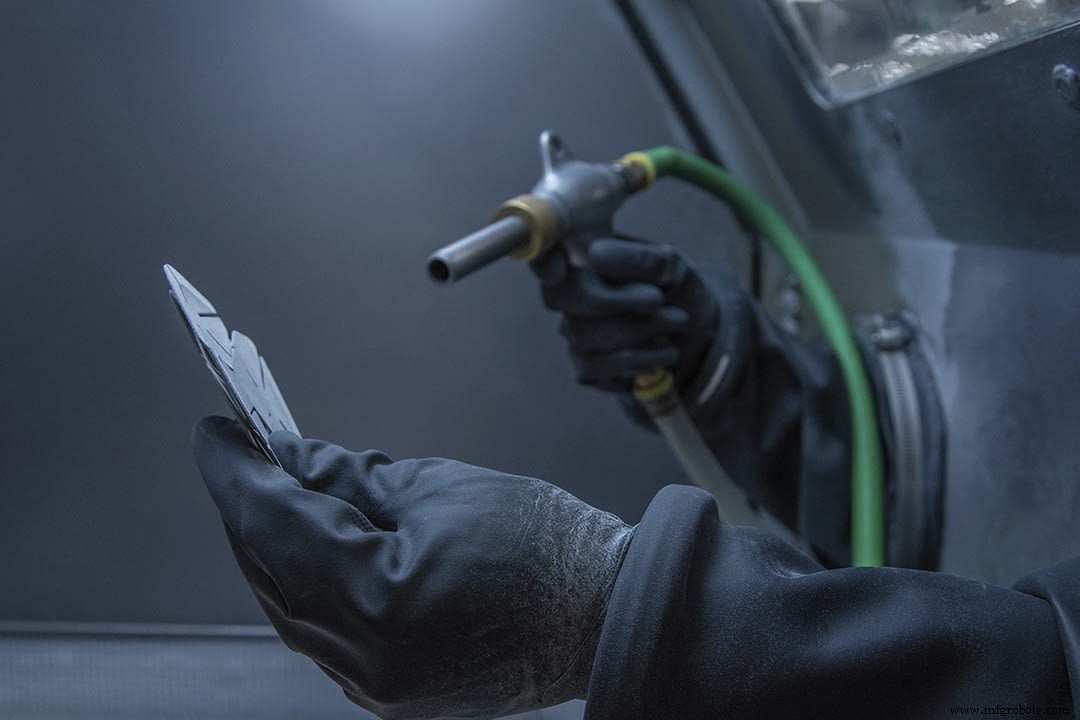
À la fin, l'unité de construction contient la pièce et la poudre non fondue. On utilise une station de traitement séparée, attachée à l'unité mobile, pour refroidir, déballer la pièce et récupérer l'excédent de poudre pour réutilisation. Le sablage (bead blasting) élimine la poudre résiduelle avant les étapes cosmétiques.
Quels matériaux le MJF utilise-t-il ?
On peut classer les matériaux MJF en plastiques rigides et flexibles. Rigides : Nylon PA11, Nylon PA12, PP. Flexibles : Estane 3D TPU M95A. Le système HP se concentre sur les polyamides, développés par HP et ses partenaires.
Matériaux MJF disponibles sur la plateforme Hubs :
| Matériau | Description |
|---|---|
| HP PA 12 (Nylon 12) | Thermoplastique robuste aux excellentes propriétés physiques globales et résistance chimique, idéal pour prototypes fonctionnels et applications d'usage final. |
| HP PA 12 chargé verre (Glass-filled) | Nylon renforcé billes de verre → pièces plus rigides et meilleure stabilité thermique que le nylon standard. |
Comment fonctionne le post-traitement MJF ?
Comme pour d'autres procédés, un traitement supplémentaire est requis avant utilisation finale. Mais le post-traitement MJF est relativement léger comparé aux autres technologies FA.
À la fin de l'impression, l'unité de construction contient un lit de poudre 3D non fondue avec la pièce enfouie à l'intérieur.
Étapes principales :
- Refroidissement : Dans l'unité de construction. HP propose des modules de refroidissement naturel pour enchaîner les impressions sans attendre.
- Récupération de la poudre non fondue : Une fois refroidi, on déplace l'unité vers la station de traitement et on aspire la poudre non fondue pour réutilisation.
- Sablage (bead blasting) : Élimination de la poudre résiduelle par sablage, soufflage d'air ou d'eau. Manuel ou automatique (tumbleur, nettoyeur ultrasons, machine de finition vibratoire).
Après élimination de toute poudre résiduelle, post-traitement supplémentaire possible selon la pièce. Ex. : usinage pour surfaces d'appui, alésages, tolérances au-delà des capacités MJF, filetages internes. Ponçage manuel pour exigences techniques spécifiques.
Avantages du MJF
Pour prototypes fonctionnels et petites/moyennes séries de pièces d'usage final, le MJF est la solution de choix. Il produit des pièces bien plus résistantes que le SLS. Résistance à la traction max XY et Z : 48 MPa / 6 960 psi (méthode ASTM D638).
Excellentes propriétés mécaniques dans toutes les directions de la géométrie → idéal pour pièces complexes aux détails fins devant être robustes.
Pièces fonctionnelles d'usage final avec peu de post-production. Plus rapide, automatisation plus robuste → délais courts, surfaces de qualité, intervention humaine minimale.
Pour sa rapidité, le MJF scanne systématiquement la surface de la pièce à chaque passe, même pour impressions multi-pièces → vitesses de construction supérieures aux autres technologies, même en grandes quantités.
Pourquoi le MJF est-il idéal pour la production de pièces d'usage final ?
Le MJF se distingue par sa capacité à produire de plus gros volumes de pièces très complexes, détaillées et structuralement solides. Solution prisée pour : boîtiers de composants électroniques précis et durables, assemblages mécaniques, enceintes, outillages (gabariets, montages).
Sur les machines MJF actuelles, l'unité de construction est un chariot roulant attaché à une station de traitement incluse. Une fois la pièce finie, on déplace le lit de poudre vers la station pour retirer l'excédent. Post-traitement possible en lot, selon exigences techniques, avec peu de finition manuelle. Adapté aux séries de production de pièces fonctionnelles à volume élevé.
Le système à lit de poudre élimine le besoin de supports, les pièces étant imbriquées efficacement dans la zone de construction. La poudre non utilisée est réutilisable pour de futures impressions.
MJF vs SLS : quelles différences ?
Bien que similaires, différences clés : SLS fusionne par frittage laser des particules de poudre entre elles et à la couche sous-jacente. Puissance laser modulable pour altérer propriétés, mais paramètres limités. HP dispose d'une large gamme d'agents chimiques, offrant plus d'opportunités pour modifier les propriétés de chaque voxel de la pièce.
MJF vs Moulage par injection : lequel choisir ?
Le MJF n'est pas seulement supérieur aux autres technologies FA — c'est une alternative viable au moulage par injection. Ce dernier nécessite : payer le moule, analyse DFM approfondie, géométrie restrictive, délais longs (fabrication moule + étapes).
Le MJF offre : liberté de conception accrue, délais drastiquement réduits, modifications de design rapides (pas de moule). Pour une série en injection, envisagez le MJF, surtout pour volumes élevés de pièces petites/moyennes à géométries complexes.
En général, MJF préférable pour prototypes et petites/moyennes séries. Prototypes en quelques jours, propriétés mécaniques comparables à l'injection.
Exemples d'applications MJF
CNC Würfel (spécialiste automatisation processus pour automobile, technologie médicale) : en 2017, a remplacé fraiseuses et tours par impression 3D pour nombreux composants. Temps de production drastiquement réduits, plus de temps pour tests prototypes.
Cas marquant : adaptateur de préhenseur (pièce de convoyeur à géométries complexes). Procédés traditionnels : 8–10 semaines, intervention humaine extensive, risques d'endommagement. MJF : production en moins d'une semaine, réduction de coût 95 %, pièce 84 % plus légère mais durable.
Autre cas : Caméra 3D HP Z. Avant MJF : 3 pièces moulées par injection → semaines de prototypage, coûts par pièce. MJF : assemblage unique imprimé en une fois. Prix pièce : 2,42 $ → 0,36 $. Prototypage : semaines → jours. Liberté de conception → orientation optimisée → qualité finale supérieure.
Astuces et bonnes pratiques MJF
- Renforcer parois minces ou grandes surfaces planes avec nervures/raidisseurs ; entouurer les trous de bossages surélevés quand possible.
- Texte en relief et détails cosmétiques < 0,5 mm peuvent ne pas survivre au post-traitement secondaire. Vérifier l'analyse DFM dans le devis.
- Épaisseur de paroi recommandée : 2,5 à 12,7 mm. Hors plage → tolérances affectées.
- Identifier clairement les surfaces cosmétiques pour que le fabricant évite les effets d'escalier (stair-stepping) sur angles obliques.
Questions fréquentes
Quels sont les avantages du MJF ?
Production de grandes quantités de pièces uniques sans fermes d'imprimantes. Remplace moulage/coulée coûteux. Stations de post-traitement en lot intégrées → finition manuelle minimale.
Quels sont les inconvénients du MJF ?
Plus coûteux que technologies modulaires comme FDM, mais qualité supérieure et plus constante pour usages industriels.
Les pièces MJF sont-elles résistantes à l'eau ?
PA 12 Nylon : l'un des rares matériaux d'impression 3D résistants à l'eau. Parois 1 mm = résistantes à l'eau ; > 4 mm = étanches. Résistance chimique : graisses, alcalis, huiles, hydrocarbures aliphatiques.
Quelle est la précision dimensionnelle du MJF ?
± 0,3 % avec limite basse ± 0,3 mm (0,012'').
Quel est le volume de construction max du MJF ?
Avec Hubs : 380 × 285 × 380 mm (14,9'' × 11,2'' × 14,9'').
Quels sont les plus petits détails imprimables en MJF ?
Taille minimale de détail : 0,5 mm (0,02 in). Épaisseur de couche : 80 microns (0,0003 in) → détails de surface très fins.
impression en 3D
- Impression 3D multi-matériaux : débloquer des designs complexes et une production plus rapide
- Impression 3D par jet de liant (Binder Jetting) expliquée : procédé, avantages et limites
- Robocasting (extrusion robotisée) : procédé, différences et avantages clés
- Comprendre le ringing (ghosting) en impression 3D et comment l'éliminer
- Qu'est-ce qu'une marketplace d'impression 3D ? Guide complet achat/vente modèles 3D
- La bio-impression expliquée : comment l'impression 3D crée des tissus vivants et les organes du futur
- HP Multi Jet Fusion : maîtriser l'impression 3D pour vitesse, qualité et précision
- Buses de Réaction Expliquées : Propulsion Aéronautique et Dynamique des Fluides
- Comprendre l'impression 3D résine : processus, applications et avantages