



Comprendre l'Impression 3D SLA : Procédé, Avantages et Applications
Dans cette introduction à la Stéréolithographie (SLA), nous couvrons les principes de base pour déterminer si elle convient à votre application. Après lecture, vous maîtriserez tous les aspects importants de l'impression 3D SLA.
Intéressé par les processus SLA de Hubs ? Consultez nos capacités SLA.
Qu'est-ce que la stéréolithographie ?
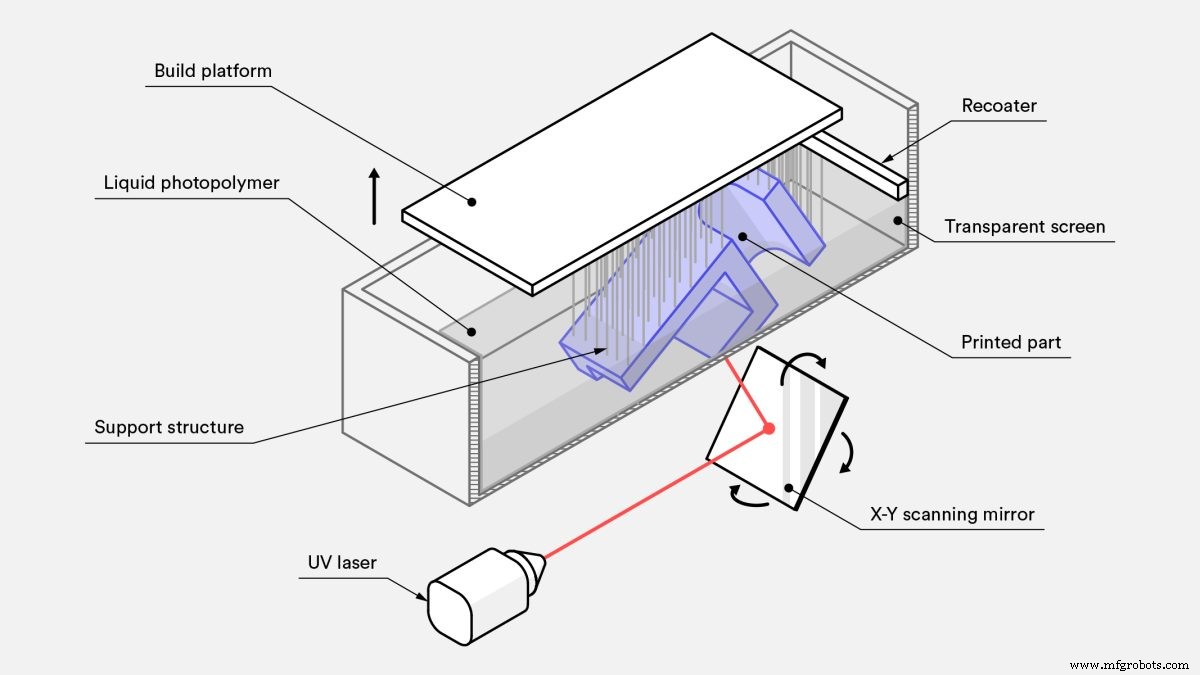
La Stéréolithographie (SLA) est un procédé de fabrication additive de la famille de la polymérisation en cuve (vat photopolymerization). Aussi appelée impression 3D résine, trois technologies principales y sont associées : SLA, DLP, LCD. Toutes utilisent une source lumineuse pour polymériser une résine photopolymère, avec des différences :
- SLA : laser UV pour polymériser sélectivement la résine.
- DLP (Digital Light Processing) : projecteur numérique comme source UV pour polymériser une couche entière.
- LCD (Liquid Crystal Display) : module d'affichage LCD pour projeter des motifs lumineux spécifiques.
La SLA est l'une des technologies de polymérisation en cuve les plus utilisées. Elle crée des objets en polymérisant sélectivement une résine polymère, couche par couche, à l'aide d'un faisceau laser ultraviolet (UV). Les matériaux sont des polymères thermodurcissables photosensibles sous forme liquide.
Brevété en 1986, la SLA était la première technologie d'impression 3D. Aujourd'hui encore, c'est la plus rentable quand une précision très élevée ou une finition de surface très lisse sont requises. Les meilleurs résultats s'obtiennent en tirant parti des avantages et limites du procédé.
À regarder : Comment imprimer des pièces très détaillées en SLA ?
Vidéo courte (≈10 min) pour bien démarrer avec la SLA.
Comment fonctionne l'impression 3D SLA ?
- Positionnement du plateau de construction dans la cuve de photopolymère liquide, à une distance d'une hauteur de couche de la surface du liquide.
- Un laser UV crée la couche suivante en polymérisant sélectivement et solidifiant la résine.
- Pendant la solidification (photopolymérisation), les chaînes carbonées monomères de la résine liquide sont activées par la lumière du laser UV et deviennent solides, créant des liaisons fortes et indéfectibles.
- Le faisceau laser est focalisé sur un chemin prédéfini via un jeu de miroirs (galvanomètres / galvos). Toute la surface transversale du modèle est balayée → pièce pleinement solide.
- Après impression, la pièce n'est pas totalement polymérisée. Un post-traitement UV est requis si des propriétés mécaniques et thermiques très élevées sont nécessaires.
Le processus de photopolymérisation est irréversible : impossible de reconvertir les pièces SLA en liquide. Les chauffer les fait brûler au lieu de fondre. Car les matériaux SLA sont des polymères thermodurcissables (thermosets), contrairement aux thermoplastiques du FDM.
Paramètres d'impression SLA
La plupart des paramètres sont fixés par le fabricant et non modifiables. Seules entrées : hauteur de couche et orientation de la pièce (cette dernière détermine l'emplacement des supports).
Hauteur de couche : 25 à 100 microns. Couches plus fines = géométries courbes plus précises, mais temps et coût d'impression plus élevés, et probabilité d'échec accrue. 100 microns convient à la plupart des applications courantes.
Volume de construction : Dépend du type de machine SLA. Deux configurations principales :
- Top-down (laser au-dessus) : source laser au-dessus de la cuve, pièce construite vers le haut. Plateau commence au sommet de la cuve et descend après chaque couche.
- Bottom-up (laser en dessous) : source lumineuse sous la cuve (voir figure), pièce construite à l'envers (tête en bas). Fond de cuve transparent avec revêtement silicone laissant passer le laser mais empêchant la résine polymérisée d'adhérer. Après chaque couche, la résine polymérisée se décolle du fond quand le plateau remonte. C'est l'étape de décollement (peeling step).
L'orientation bottom-up est utilisée dans les imprimantes de bureau (ex. Formlabs), top-down dans les systèmes industriels. Bottom-up : plus simples à fabriquer et opérer, mais volume limité (forces de décollement risquent d'échouer l'impression). Top-down : volumes très grands possibles sans perte majeure de précision. Coût plus élevé.
Tableau récapitulatif des différences :
| SLA Bottom-up (Bureau) | SLA Top-down (Industriel) | |
|---|---|---|
| Avantages | + Coût inférieur + Largement disponible |
+ Volume de construction très grand + Temps de construction plus rapides |
| Inconvénients | - Petit volume - Gamme matériaux réduite - Plus de post-traitement (supports extensifs) |
- Coût élevé - Opérateur spécialisé requis - Changement de matière = vidange complète cuve |
| Fabricants populaires | Formlabs | 3D Systems |
| Volume de construction | Jusqu'à 145 × 145 × 175 mm | Jusqu'à 1500 × 750 × 500 mm |
| Hauteur de couche typique | 25 – 100 µm | 25 – 150 µm |
| Précision dimensionnelle | ± 0,5 % (limite basse ± 0,010–0,250 mm) | ± 0,15 % (limite basse ± 0,010–0,030 mm) |
Caractéristiques de l'impression 3D SLA
Caractéristiques principales : structures de support nécessaires, gauchissement (curling), adhérence inter-couches.
Structures de support
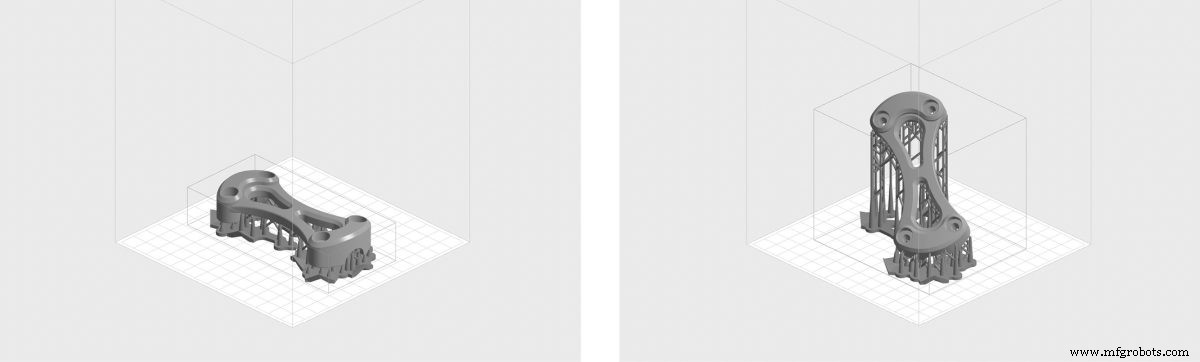
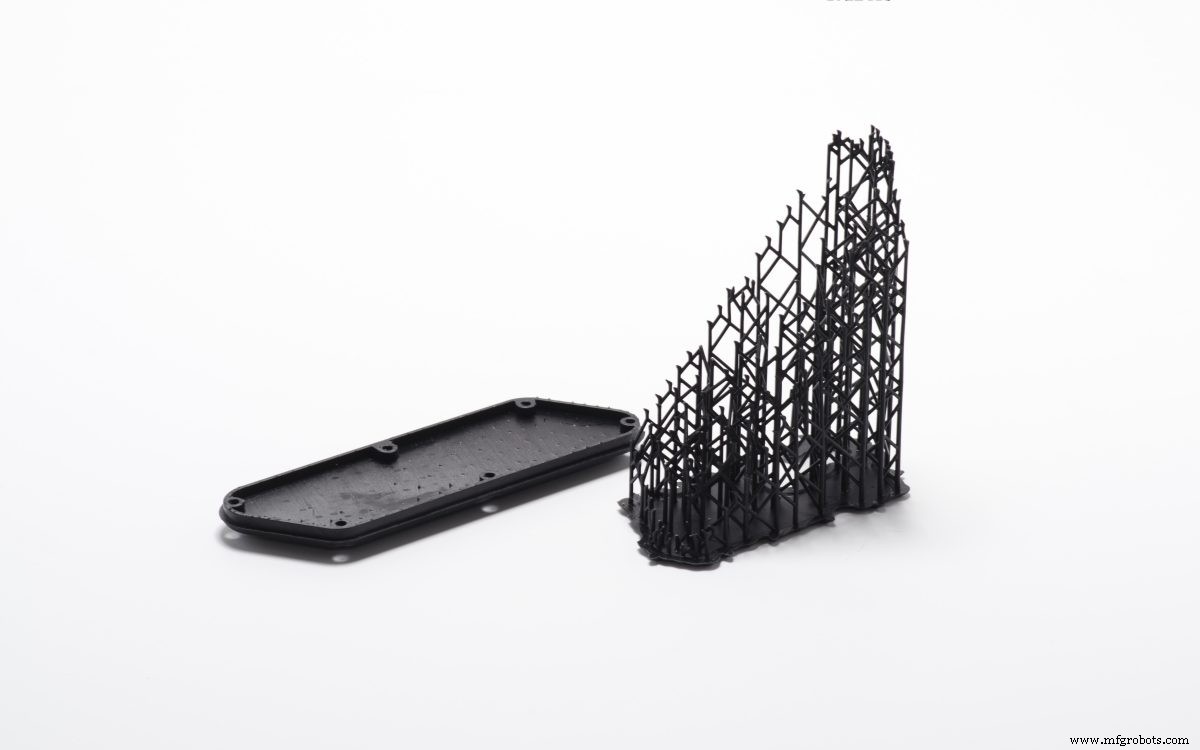
Un support est toujours requis en SLA. Imprimé dans le même matériau que la pièce, retiré manuellement après impression. L'orientation détermine l'emplacement et la quantité de support. Recommandé : orienter la pièce pour que les surfaces visuellement critiques ne touchent pas les supports.
Utilisation des supports selon configuration :
- Top-down : Exigences similaires au FDM. Nécessaires pour surplombs et ponts (angle critique ~30°). Orientation libre, généralement à plat pour minimiser supports et nombre de couches.
- Bottom-up : Exigences plus complexes. Surplombs/ponts supportés, mais critère crucial : minimiser la surface transversale de chaque couche. Les forces de décollement peuvent arracher la pièce du plateau. Forces proportionnelles à la section transversale. Pièces orientées en angle, réduction des supports n'est pas la priorité.
Gauchissement / Repli (Curling)
Principal problème de précision en SLA. Similaire au warping en FDM.
Pendant la polymérisation, la résine se rétracte légèrement sous l'exposition à la lumière. Rétractation importante → fortes contraintes internes entre nouvelle couche et matériau déjà solidifié → la pièce se recourbe (curling).
Les supports ancrent les zones à risque au plateau et limitent le curling. Orientation de la pièce et limitation des grandes couches planes aussi importantes. Sur-polymérisation (ex. exposition soleil post-impression) peut aussi causer du curling.
Meilleure prévention : l'anticiper dès la conception. Éviter grandes zones planes/minces, ou ajouter structure anti-recourbement.
Adhérence inter-couches
Les pièces SLA ont des propriétés mécaniques isotropes. Un seul passage laser ne polymérise pas totalement la résine. Les passages ultérieurs font fusionner les couches précédemment solidifiées à un degré très élevé. La polymérisation continue même après la fin de l'impression.
Pour meilleures propriétés mécaniques : post-polymérisation (post-cure) en caisson sous UV intense (parfois température élevée). Améliore dureté et résistance température, mais rend plus cassant. Résultats :
- Éprouvettes résine standard claire (imprimante bureau) : résistance traction ×2 post-cure (65 MPa vs 38 MPa).
- Fonctionnement sous charge à températures plus élevées (max 58 °C vs 42 °C).
- Allongement à rupture divisé par ~2 (6,2 % vs 12 %).
Laisser la pièce au soleil provoque aussi polymérisation. Revêtement acrylique UV transparent recommandé avant usage : exposition UV prolongée détériore propriétés physiques et aspect (curling, fragilisation, changement de couleur).
Résumé des caractéristiques principales SLA
| Stéréolithographie (SLA) | |
|---|---|
| Matériaux | Résines photopolymères (thermodurcissables) |
| Précision dimensionnelle | ± 0,5 % (limite basse ± 0,10 mm) – bureau ± 0,15 % (limite basse ± 0,01 mm) – industriel |
| Volume de construction typique | Jusqu'à 145 × 145 × 175 mm – bureau Jusqu'à 1500 × 750 × 500 mm – industriel |
| Épaisseur de couche courante | 25 – 100 µm |
| Support | Toujours requis (essentiel pour pièce précise) |
Matériaux pour l'impression SLA
Résines liquides, choisies selon l'usage final : résistance thermique, finition lisse, résistance abrasion. Prix : ~50 $/L (standard) à 400 $/L+ (spécialités : résines coulables, dentaires). Systèmes industriels : gamme plus large, contrôle accru des propriétés mécaniques.
Matériaux SLA (thermodurcissables) plus cassants que FDM/SLS (thermoplastiques) → pièces SLA généralement pas utilisées pour prototypes fonctionnels sous forte charge. Évolutions matériaux pourraient changer cela.
Avantages/inconvénients des résines courantes :
| Matériau | Caractéristiques |
|---|---|
| Résine standard | + Finition lisse - Relativement cassante |
| Résine haute détail | + Précision dimensionnelle supérieure - Prix plus élevé |
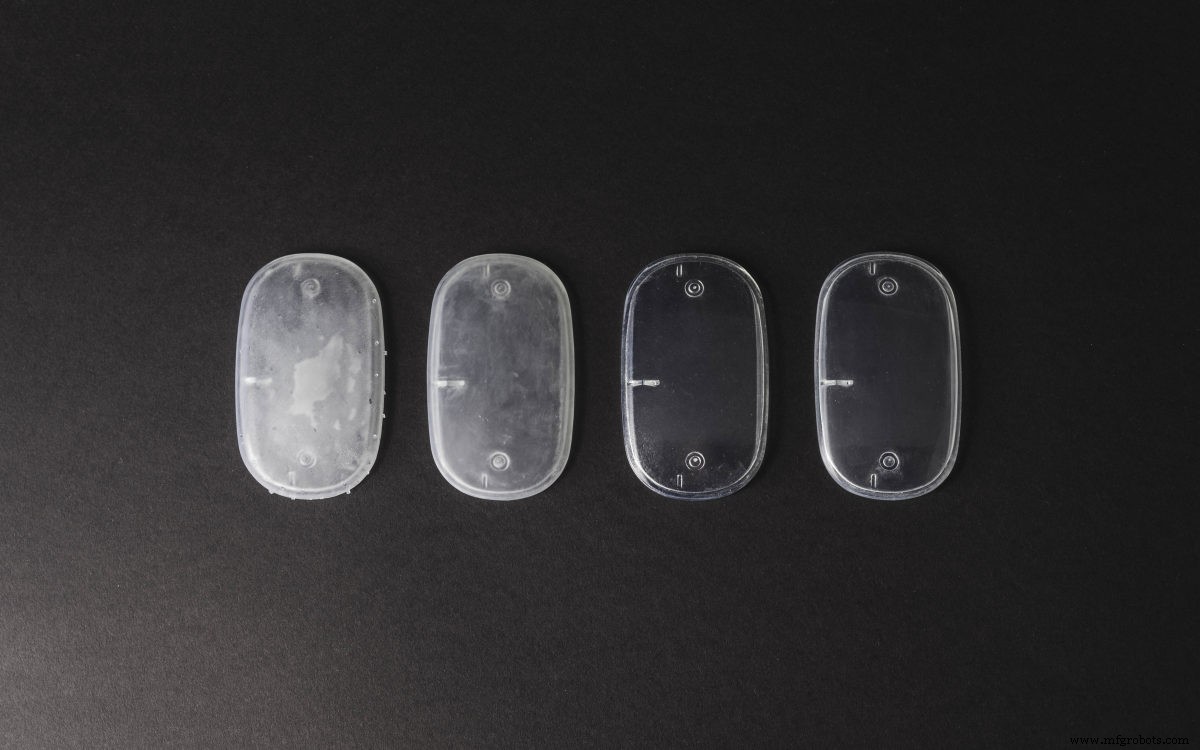
| Résine transparente | + Matériau transparent - Post-traitement requis pour clarté optique |
| Résine coulable (castable) | + Création modèles pour fonderie + Faible taux de cendres après burnout |
| Résine dure / durable (Tough/Durable) | + Propriétés type ABS ou PP - Faible résistance thermique |
| Résine haute température | + Résistance température + Outillage moulage injection / thermoformage |
| Résine dentaire | + Biocompatible + Haute résistance abrasion - Coût élevé |
| Résine flexible | + Type caoutchouc - Précision dimensionnelle inférieure |
Options de post-traitement SLA
Finition haut de gamme possible : ponçage/polissage, revêtement spray, finition huile minérale. Pour en savoir plus, lisez notre article complet sur le post-traitement SLA.
Avantages de l'impression 3D SLA
- Pièces à très haute précision dimensionnelle et détails complexes.
- Finition de surface très lisse → idéale pour prototypes visuels.
- Matériaux spéciaux disponibles : résines transparentes, flexibles, coulables.
Inconvénients de l'impression 3D SLA
- Pièces généralement cassantes, inadaptées aux prototypes fonctionnels sous charge.
- Propriétés mécaniques et aspect se dégradent avec l'exposition au soleil (UV).
- Supports toujours requis + post-traitement nécessaire pour éliminer marques visuelles.
Astuces et bonnes pratiques Hubs pour la SLA
La SLA est-elle la bonne solution pour vos pièces ? Nos règles de base :
- SLA idéale pour prototypes visuels à surfaces très lisses et détails très fins, en thermodurcissables variés.
- SLA de bureau idéale pour petites pièces type moulage par injection à prix abordable. Pensez « plus petit qu'un poing ».
- Machines SLA industrielles : pièces très grandes possibles (jusqu'à 1500 × 750 × 500 mm).
En savoir plus : notre guide complet de l'impression 3D.
impression en 3D
- Impression 3D multi-matériaux : débloquer des designs complexes et une production plus rapide
- Impression 3D par jet de liant (Binder Jetting) expliquée : procédé, avantages et limites
- Comprendre les causes racines du filamentage (stringing) en impression 3D
- Robocasting (extrusion robotisée) : procédé, différences et avantages clés
- Comprendre le ringing (ghosting) en impression 3D et comment l'éliminer
- Photopolymérisation en impression 3D : comment le durcissement UV façonne pièces solides
- Comprendre la « route » (road) en impression 3D FFF
- Comprendre l'industrie de l'imprimerie : rôles clés et services
- Comprendre l'impression 3D résine : processus, applications et avantages