



Découvrir les Types d'Imprimantes 3D et Leurs Capacités
L'impression 3D est une méthode de fabrication optimale pour prototypes et certaines pièces d'usage final. Souvent la plus rentable, elle apporte une valeur considérable selon la technologie choisie.
Il existe de nombreuses catégories d'imprimantes 3D, et au sein de chacune, de nombreux types d'imprimantes commerciales et industrielles. Cet article couvre les principaux types et leurs capacités.
Comprendre ce paysage complexe vous aidera au moment de fabriquer vos pièces conçues, vous faisant gagner temps et argent. Commençons.
Quels sont les différents types d'imprimantes 3D ?
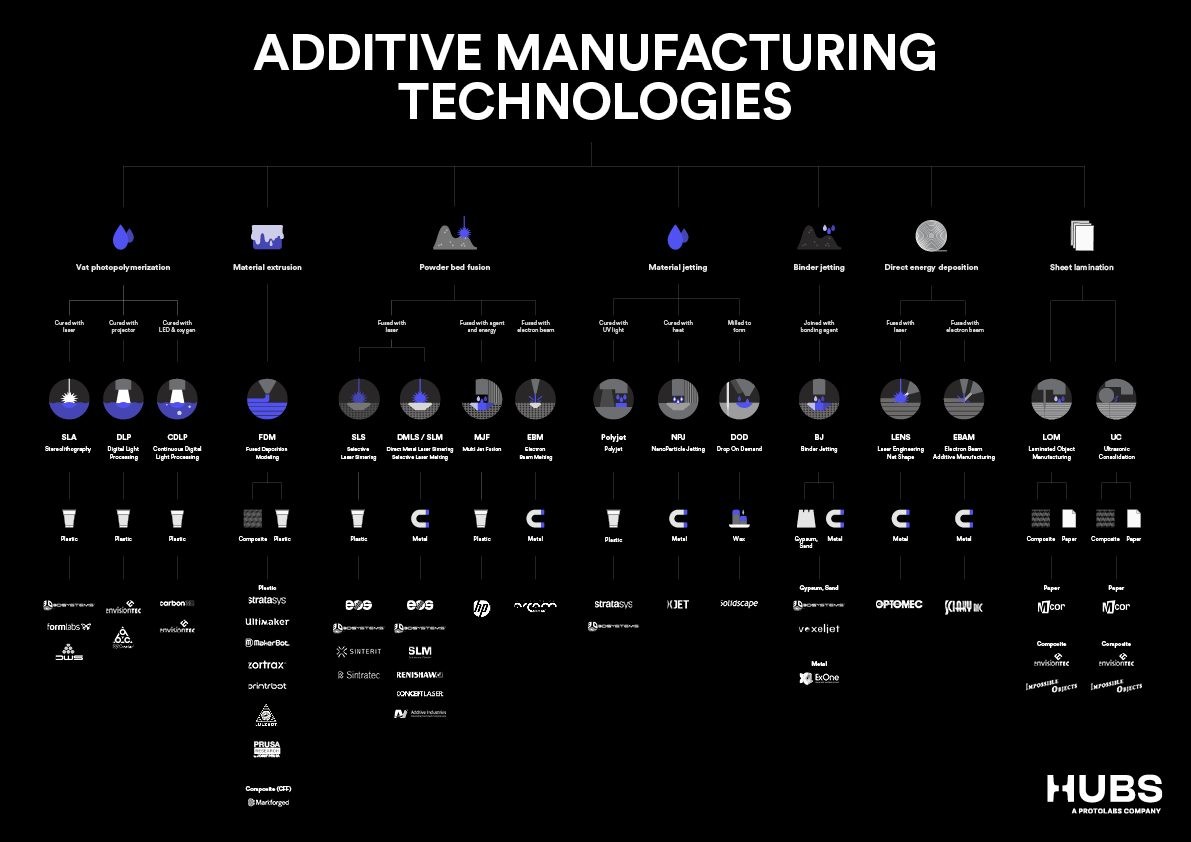
En 2015, la norme ISO/ASTM 52900 a standardisé la classification des imprimantes et technologies d'impression 3D. Sept catégories de procédés ont été établies :
- Polymérisation en cuve (Vat polymerization) : photopolymère liquide (résine) polymérisé par lumière.
- Extrusion de matière (Material extrusion) : thermoplastique fondu (filament) déposé par buse chauffée.
- Fusion sur lit de poudre (Powder Bed Fusion - PBF) : particules de poudre fondues/sinterées par source d'énergie haute puissance.
- Jet de matière (Material jetting) : gouttelettes de matière photosensible déposées sur lit de poudre et polymérisées par lumière.
- Jet de liant (Binder jetting) : gouttelettes de liant liquide déposées sur lit de matériaux granulés, puis frittés.
- Dépôt d'énergie dirigé (Direct Energy Deposition) : métal fondu déposé et fusionné simultanément.
- Stratification de feuilles (Sheet lamination) : feuilles individuelles découpées à la forme et stratifiées.
Chaque catégorie technologique comprend de nombreuses technologies et imprimantes différentes. Les procédés proposés par Hubs : Stéréolithographie (SLA), Modélisation par Dépôt de Fil Fondu (FDM), Frittage Laser Sélectif (SLS) et Multi Jet Fusion (MJF) d'HP.
Polymérisation en cuve : principe et fonctionnement
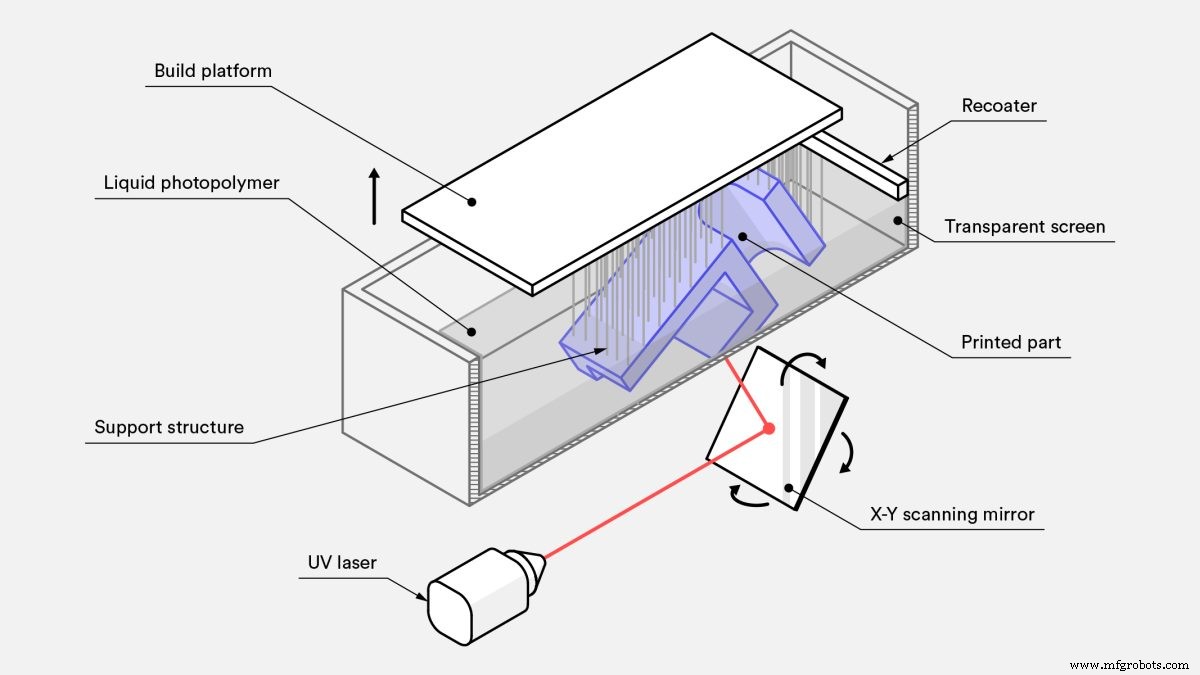
Produit des pièces en polymérisant sélectivement des résines photopolymères liquides par source UV. Plateau immergé dans cuve remplie de résine. Lumière dirigée sélectivement sur la surface via miroirs. Une fois couche polymérisée, plateau monte/descend d'un incrément pour laisser nouvelle résine s'écouler. Couche suivante polymérisée et solidaire de la précédente. Après dernière couche, pièce retirée de la résine. Formée mais peut être renforcée par post-polymérisation en four UV.
Types d'imprimantes à polymérisation en cuve
Quelques technologies distinctes. Les trois plus courantes : SLA, DLP (Direct Light Processing), CLIP (Continuous Liquid Interface Production). Très similaires dans le principe. SLA = la plus commune et utilisée.
Détail des technologies :
- SLA : laser point unique traçant une ligne fine sur la résine, remplissant la forme de la section transversale. Très précis mais peut être lent.
- DLP : projecteur numérique flashant une image complète de la couche d'un coup. Plus rapide que SLA. Mais projecteur = écran numérique → image composée de pixels carrés → résolution légèrement inférieure.
- CLIP : comme DLP mais plateau en mouvement continu. Temps de construction encore plus rapides, contours plus lisses sur axe Z.
Matériaux pour polymérisation en cuve
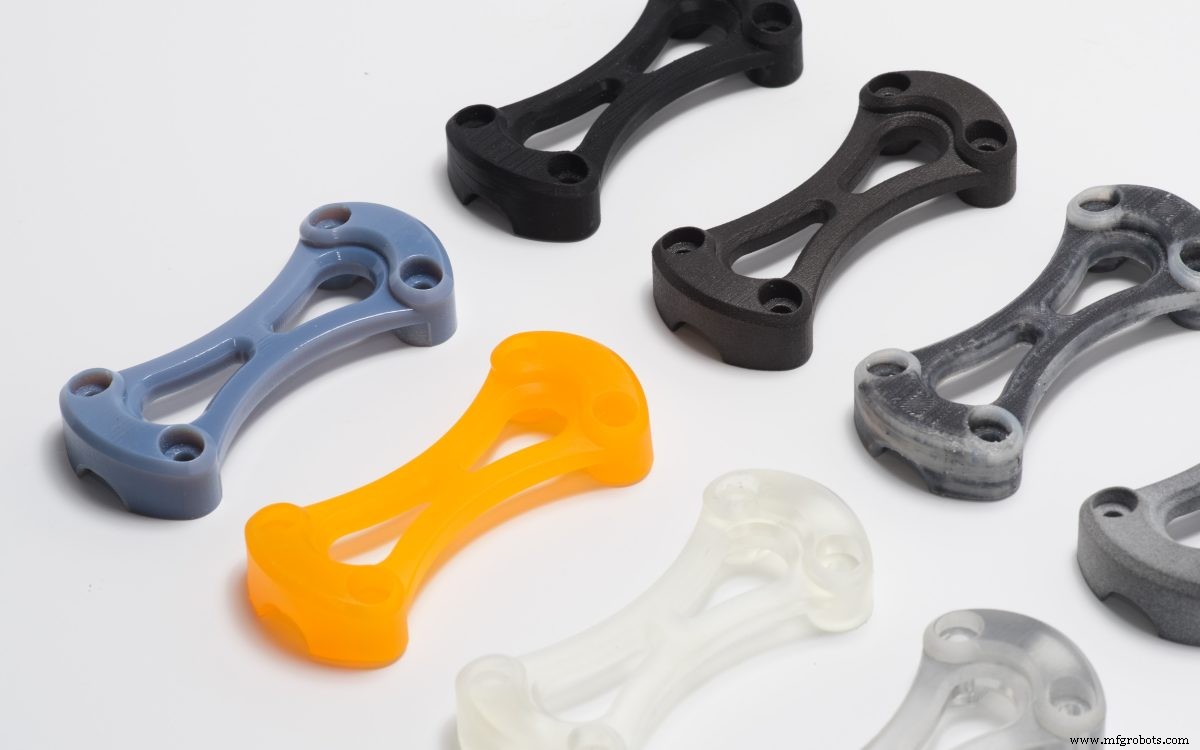
Toutes utilisent des résines photopolymères, mostly propriétaires. Nombreux types : standards (prototypage général), type ABS durci, type caoutchouc flexible, transparentes coulables (zéro cendre post-burnout), charges céramiques (très rigides), biocompatibles (médical). Certaines (dont transparentes) nécessitent post-traitement pour meilleur résultat visuel ou clarté optique. Pour SLA, consultez notre comparatif matériaux SLA.
Propriétés géométriques
Volumes de construction variables entre SLA bureau et industriel, mais généralement plus petits que FDM ou PBF. Max ~300 mm sur une dimension. Pièces très complexes possibles, mais moins que PBF (besoin de supports). Compense par résolution d'impression : détails incroyablement fins.
Propriétés mécaniques
Tolérances très serrées, répétabilité constante. Pièces pleinement polymérisées = isotropes. Point fort : finition de surface — contours extrêmement lisses, comparables au moulage par injection. Avantage majeur : pièces pleinement polymérisées peuvent être étanches à l'eau et à l'air. Mais polymérisation irréversible → pièces chauffées brûlent au lieu de fondre.
Vitesse et rentabilité de la polymérisation en cuve
Plus ancien type d'impression 3D (SLA années 1970). Concurrence fait baisser les prix, mais reste onéreux, coût comparable au PBF plastique. Machines moins chères que SLS, mais matière plus chère. Généralement considérée comme l'une des technologies les plus rapides.
Applications commerciales : que produire ?
Large gamme matériaux = applications étendues, du prototypage aux pièces d'usage final. Haute résolution et tolérances serrées = idéal pour joaillerie, moulage injection faible série, applications dentaires/médicales. Pièces étanches = automobile, aérospatial, santé. Finitions lisses = optimal pour prototyper pièces moulées par injection.
Extrusion de matière : principe et fonctionnement
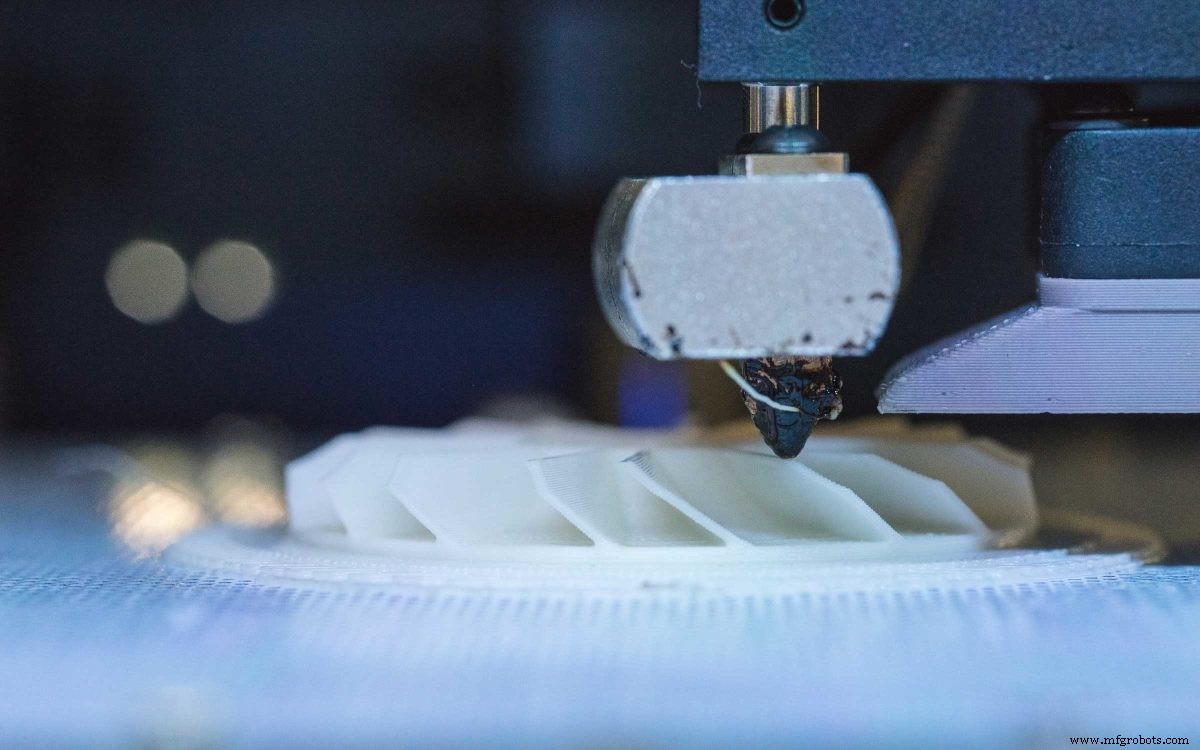
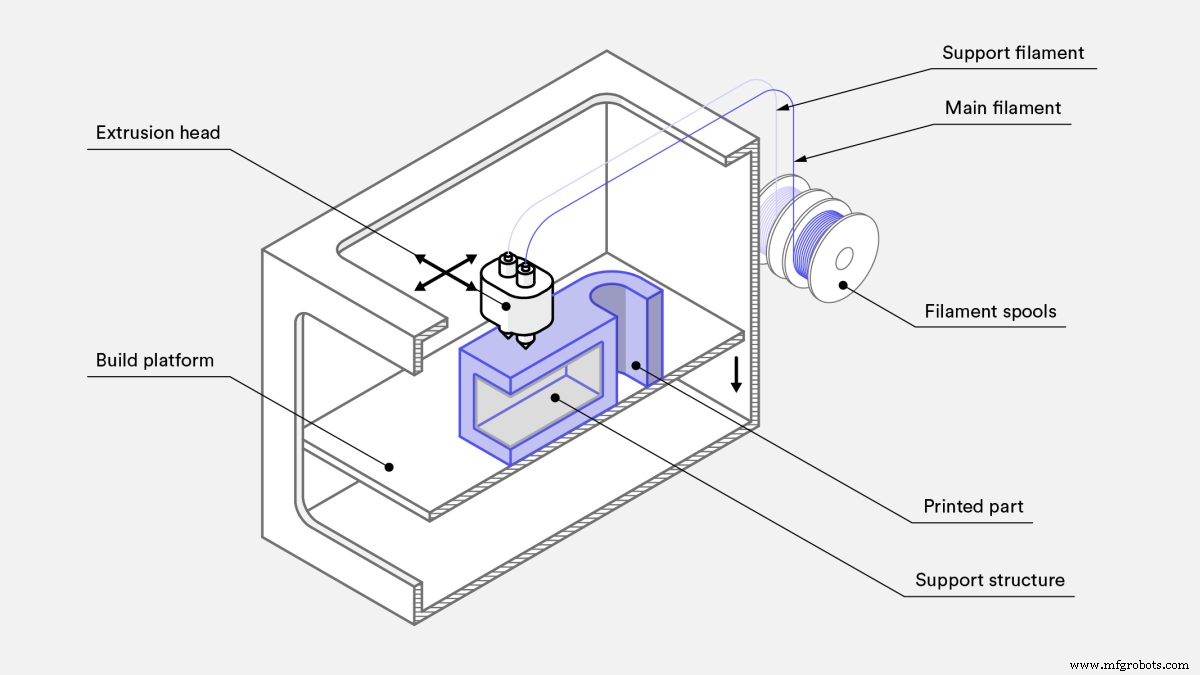
Produit pièces en imprimant couches de filament thermoplastique fondu les unes sur les autres. Bobine alimentée dans buse d'extrusion chauffée et fondue. Dépôt continu de filament fondu à emplacements précis, refroidissement et solidification. Imaginez un pistolet à colle chaud automatisé se déplaçant méthodiquement sur plateau plan.
Buse mobile sur 3 axes par rapport au plateau. Trace forme d'une section transversale sur X-Y, empile sections sur Z pour construire la pièce.
Types d'imprimantes à extrusion de matière
FDM (Fused Deposition Modeling) et FFF (Fused Filament Fabrication) = deux technologies d'extrusion. Relativement simple, de loin la plus rentable et disponible sur le marché.
Deux types principaux FDM : prototypage (bureau) et industriel. Différenciés car, technologies quasi identiques, mais échelle radicalement différente.
Matériaux pour extrusion de matière
FDM très utilisé → milliers de filaments sur le marché. Les plus courants : ABS, PLA. Aussi : Nylon, PC, PETG, TPU, PEI. Certains renforcés fibres : carbone, Kevlar, fibre de verre, bois, métal. Pour choisir : guide comparatif matériaux FDM.
Propriétés géométriques FDM
Des milliers de marques, toutes tailles. Plus grandes : plateaux ~1 500 mm toutes dimensions. Plus petites : tiennent sur bureau. Construction bottom-up → surplombs nécessitent supports imprimés avec la pièce → FDM pas toujours idéal pour composants complexes. Résolution = fonction filament (plus fin ~0,15 mm). Filament rond → angles vifs impossibles, parois jamais planes sans post-traitement.
Propriétés mécaniques FDM
Généralement pas pour pièces fonctionnelles d'usage final (quelques exceptions). Pas les plus précises : pièces faibles sur axe Z, strates visibles sur toutes surfaces.
Vitesse et rentabilité FDM / extrusion matière
FDM = coûts bas, machines bureau 500–5 000 $. Industrielles = bien plus chères, hors portée même passionnés. Machines peu coûteuses à posséder et faire tourner, mais sous-traitance tout aussi populaire (ubiquité = délais d'un jour courants). Matériaux standards largement disponibles, concurrence = prix bas. Temps d'impression rapides pour pièces unitaires, mais pas d'économies d'échelle (contrairement vat photopolymérisation ou PBF) → FDM lent pour gros volumes, probablement pas meilleur rapport qualité/prix pour grandes quantités.
Applications commerciales FDM
Pièces moins durables/esthétiques que autres techniques, mais très rentables. Technologie la plus utilisée pour nombreux stades de prototypage, surtout preuve de concept initial. Variété matériaux, vitesse, rentabilité = attractif pour certaines pièces de production si résolution/finition non critiques. Industrielles : prototypes fonctionnels et pièces d'usage final en matériaux robustes (poignées, gabarits, montages) — préférable à fabrication traditionnelle niveau prix.
Fusion sur lit de poudre (PBF) : principe et fonctionnement
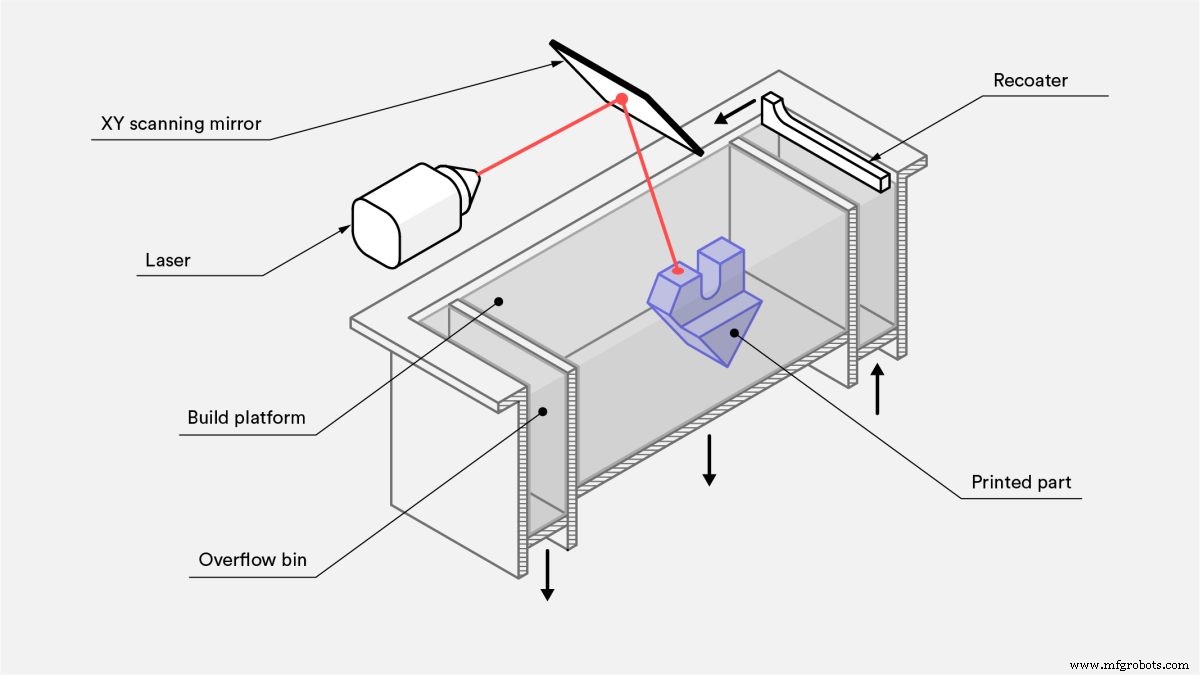
Produit pièces en fondant/sinterisant sélectivement particules de poudre. Poudre chauffée juste sous point de fusion, étalée en couche très fine sur plateau. Laser ou faisceau d'électrons balaye surface, fusionne particules pour former section transversale. Après chaque couche, plateau descend, processus se répète. Chaque nouvelle couche fusionnée à la précédente jusqu'à objet complet.
Couches construites les unes sur les autres → particules non fusionnées agissent comme support → élimine besoin de supports séparés. Fin impression → poudre excédentaire retirée et recyclée.
Types d'imprimantes PBF
Nombreuses. Les plus courantes : Frittage Laser Sélectif (SLS), Frittage Laser Direct Métal (DMLS), Fusion Laser Sélective (SLM), Multi Jet Fusion d'HP (MJF), Frittage Haute Vitesse (HSS), Fusion Faisceau Électrons (EBM). SLS = plus courant plastiques ; DMLS/SLM = métaux.
- SLS : pièces plastiques solides, laser sinter particules.
- DMLS : pièces métalliques poreuses, laser sinter particules.
- SLM : pièces métalliques pleines, laser fond particules (pas seulement sinter). Particules même point fusion → SLM = métaux purs, pas alliages.
- MJF : pièces plastiques solides, combinaison SLS + jet matière. Après couche poudre étalée, tête d'impression à buses jet d'encre dépose agents favorisant/inhibant fusion. Faisceau IR haute puissance fusionne zones avec agent fusion.
- EBM : pièces métalliques pleines, faisceau électron fond particules, sous vide. Métaux conducteurs seulement.
- HSS : tête jet d'encre dépose fluide absorbant IR sur fine couche granulé plastique sur plateau chauffé, délimitant zone à friter. Lumière IR fusionne poudre sous fluide.
- MJF (bis) : rangée buses jet d'encre applique sélectivement agents fusion/détail sur lit poudre nylon, fusionnés par éléments chauffants en couche solide.
Matériaux PBF
SLS : plastiques et composites nylon (Alumide = nylon + aluminium). Polypropylène (thermoplastique) popularité croissante SLS/MJF. Nylon = matériau le plus courant SLS. Dizaines de nylons différents, mais PC, PEEK, PEKK, TPU flexibles, nylons composites/renforcés de plus en plus courants. Pièces généralement blanches, teintables toute couleur. MJF : nylon seulement. Agent fusion noir → pièces grises. Aujourd'hui HP Jet Fusion 500/300 : couleur complète et blanc (série en phase-out mais supportée années).
Propriétés géométriques PBF
Imprimantes PBF plus grandes que vat photopolymérisation, mais rarement > 300–400 mm par dimension. Haute résolution. Poudre non fusionnée = support → pièces très complexes possibles. Complexité similaire MJF/SLS, meilleures que SLA. SLA résolution encore plus haute (couche 25 µm vs SLS 100 µm, MJF 80 µm). MJF résolution légèrement meilleure que SLS, mais SLS gamme matériaux plus large. Métaux : DMLS meilleure résolution, puis SLM, puis EBM.
Propriétés mécaniques PBF
Tolérances comparables vat photopolymérisation, mais pièces bien plus résistantes. PBF = meilleures propriétés mécaniques plastiques fonctionnelles de toute technologie 3D. MJF légèrement plus résistant que SLS, finition plus lisse. EBM : contraintes résiduelles moindres que DMLS/SLM → moins distorsion. DMLS moins résistant que SLM (particules seulement sinterisées, porosité résiduelle). SLM = propriétés comparables usinage/forgeage traditionnels. Toutes pièces PBF : finition légèrement rugueuse (poudre), mais polissable aisément post-traitement simple.
PBF : vitesse et rentabilité
Concurrence fait baisser prix, mais reste cher. Métal : extrêmement cher, souvent > usinage CNC. Plastique : coût comparable vat photopolymérisation. MJF ~10 % moins cher que SLS. Faibles volumes plastiques : SLS/MJF plus lents que vat photopolymérisation/FDM. Mais plus rapides pour gros lots (pièces imprimées directement sur plateau).
Applications commerciales PBF
Capacité pièces fonctionnelles résistantes → technologie préférée pour faibles volumes pièces plastiques fonctionnelles toutes industries. Applications : pièces machines unitaires, gabarits, montages, séries personnalisées composants plastiques. Métaux (DMLS/SLM/EBM) : utilisés seulement si complexité géométrique trop chère/impossible à usiner. PBF = technologie de choix prototypage rapide pièces complexes.
Jet de matière (Material Jetting) : principe et fonctionnement
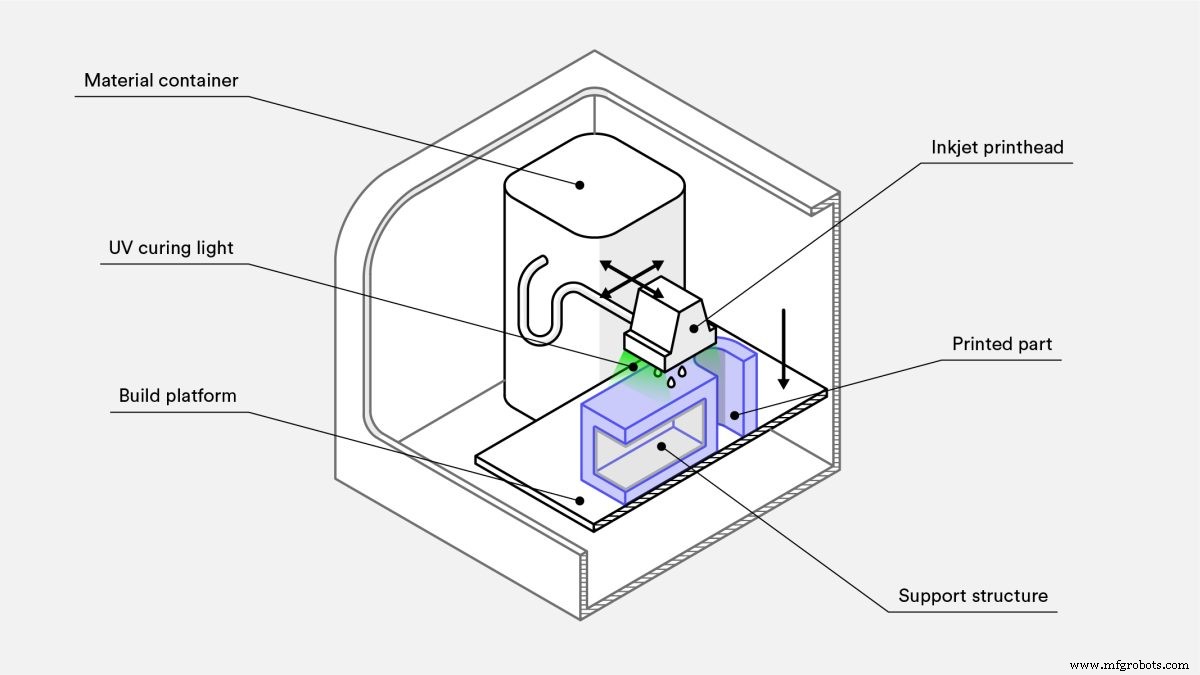
Produit pièces en projetant micro-gouttelettes de matière liquide sur plateau, solidifiées par chaleur ou lumière. Comme jet d'encre 2D standard : tête d'impression à centaines de jets se déplace sur plateau, déposant matière sur porteur X, va-et-vient comme essuie-glaces, couvrant une couche complète en un passage. Une tête peut porter jets pour multiples matériaux → impression multi-matériaux, couleur, supports jetables (cire).
Types d'imprimantes à jet de matière
Quelques technologies distinctes. Trois plus courantes : PolyJet, NanoParticle Jetting (NPJ), Drop-On Demand (DOD). Mi-2022 : PolyJet de loin le plus populaire.
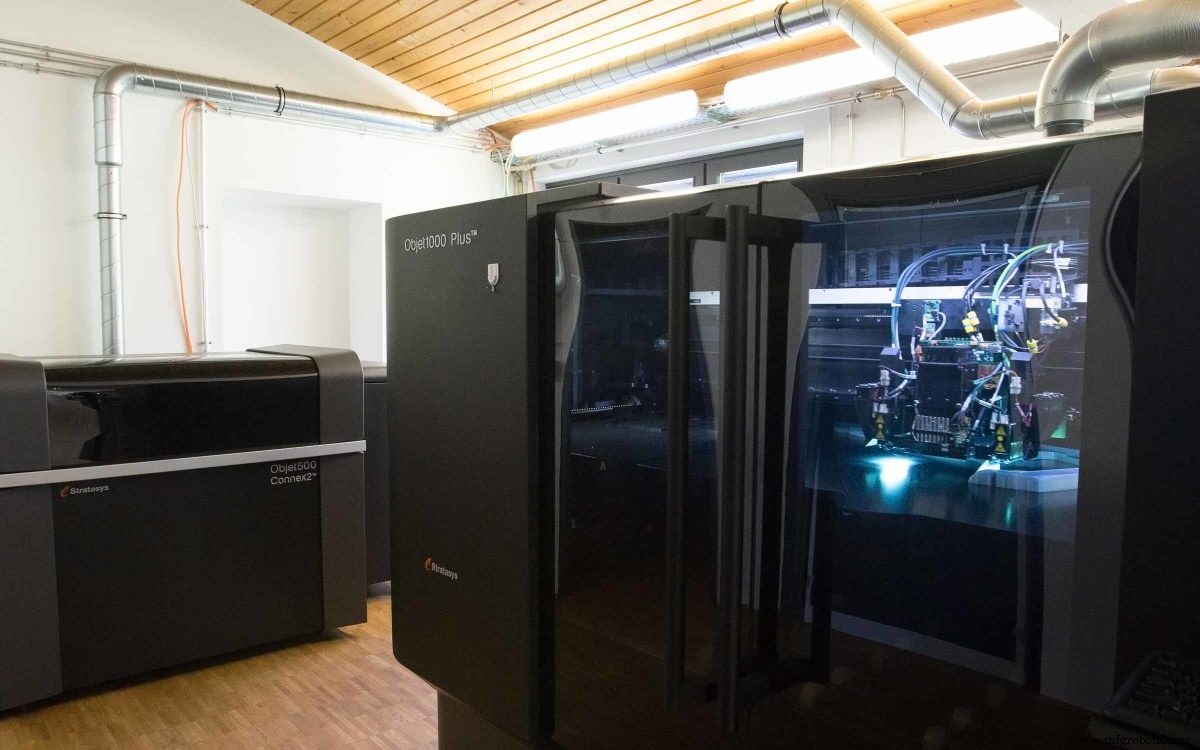
- PolyJet : première techno jet matière, brevetée Stratasys. Tête distribue résine photopolymère liquide + support facile à retirer, polymérisés UV.
- NPJ (XJet) : contrairement PolyJet (chaque couche polymérisée avant suivante), NPJ polymérise une fois toutes couches déposées. Nanoparticules métal/céramique en suspension liquide, déposées par tête avec support. Chaleur évapore liquide à chaque couche → particules métal/céramique légèrement liées + supports. Fin dernière couche : support retiré, pièce entière frittée pour lier nanoparticules.
- DOD (SolidScape, racheté Stratasys) : similaire PolyJet, mais développé pour haute précision cire (moulage à cire perdue, moules), joaillerie. Tête imprime courbes haute résolution en bougeant X et Y. Après dépôt gouttelettes, chaque couche raclée par fraise volante pour surface parfaitement plane. Améliore précision dimensionnelle finale.
Matériaux jet de matière
Large gamme : photopolymères, plastiques flexibles, cire coulée, métaux, céramiques. PolyJet : impression pleine couleur, multi-matériaux, multi-textures.
Propriétés géométriques jet matière
Plateaux jusqu'à ~1 m², quasi aussi grands que FDM. Pièces individuelles très grandes, remplissant tout le plateau. Supports solides construits autour pièce → géométries très complexes possibles.
Propriétés mécaniques jet matière
Très haute précision, tolérances très serrées, mais résistance généralement < FDM ou PBF. Finitions très lisses, option matte disponible.
Vitesse et rentabilité jet matière
Quelle que soit l'imprimante, jet matière = assez cher. Matériaux chers, supports imprimés pleins = beaucoup de gaspillage matière par pièce. Vitesses comparables PBF.
Applications commerciales jet matière
Technologie chère, mais précision dimensionnelle extrême et finitions lisses = seule solution viable quand précision ou visuels critiques. Prototypes ultra-réalistes, modèles anatomiques, outillage complexe haute précision, joaillerie, dispositifs médicaux, outils chirurgicaux. Multi-matériaux : prototypes retour haptique (ex. coque rigide + boutons flexibles).
Jet de liant (Binder Jetting) : principe et fonctionnement
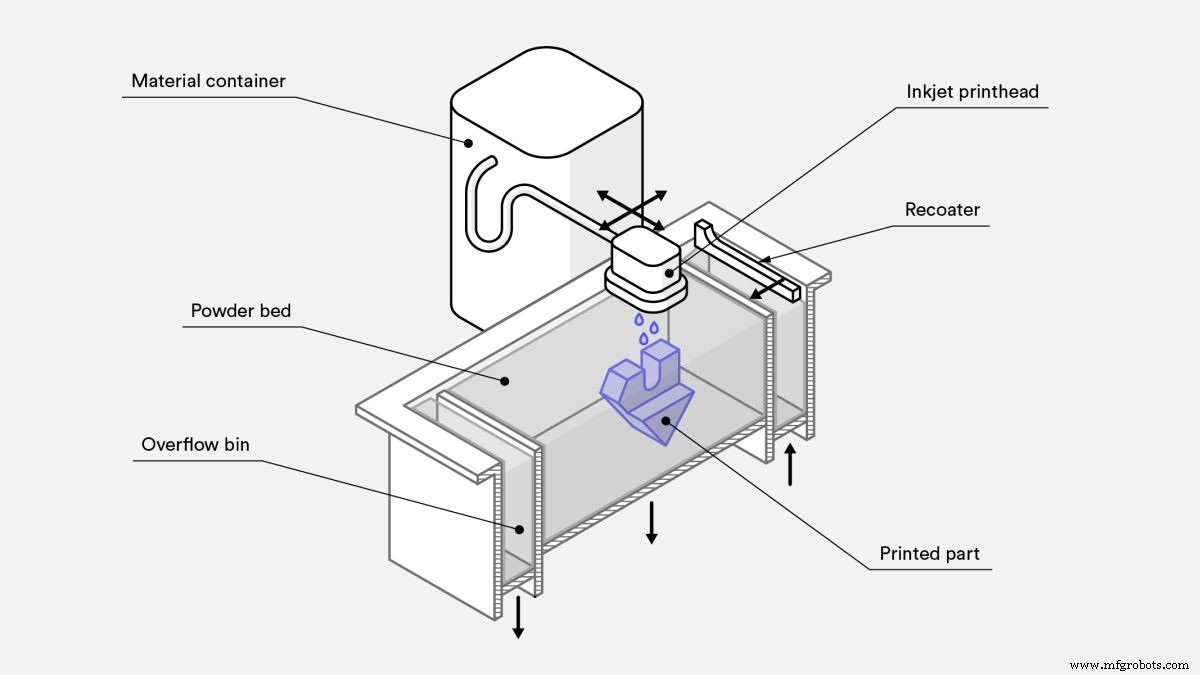
Produit pièces en déposant sélectivement agent liant sur lit de poudre. Plateau recouvert fine couche poudre. Tête à buses jet d'encre passe, dépose liant où pièce doit se former. Peut imprimer couleur en déposant encre colorée après liant, avant nouvelle couche poudre. Dernière couche finie → pièce laissée durcir dans poudre pour que liant gagne en résistance. Retirée du bac : certains matériaux prêts. Mais pièces fonctionnelles : plupart nécessitent infiltration + frittage → retrait jusqu'à 40 %.
Types d'imprimantes à jet de liant
Une seule technologie, mais nombreuses imprimantes différenciées par matériaux/liants utilisables. Pour en savoir plus : article d'introduction au binder jetting.
Matériaux jet de liant
Liés par agent liant (pas liaisons particules) → nombreux matériaux pulvérisables imprimables. Plus courants : sables, céramiques, métaux, plastiques aussi possibles.
Propriétés géométriques jet liant
Idéal pièces < taille poing. Poudre non utilisée = support naturel → pièces complexes possibles. Contrainte : épaisseur ≤ 10 mm (infiltration inconstante au-delà). Résolutions élevées, comparables PBF.
Propriétés mécaniques jet liant
Bonnes tolérances, mais tolérance finale difficile à prévoir (retrait post-traitement). Avant infiltration : pièces métal extrêmement fragiles, s'effritent si mal manipulées. Après : quasi pleines, mais propriétés mécaniques < fabrication traditionnelle. Rugosité surface métal meilleure que DMLS/SLM.
Jet de liant : vitesse et rentabilité
Technologie abordable, coût < vat photopolymérisation et PBF. Vitesses comparables PBF, conformes autres techno faibles volumes, rapides gros volumes.
Applications commerciales jet liant
Pièces complexes rapides et rentables en couleurs variées → prototypage pleine couleur idéal. Prix < jet matière, malgré limites mécaniques, résolutions adaptées plupart prototypes. Une des techniques les plus rapides/abordables pour pièces métal/céramique complexes haute précision. Poudres variées, plateaux assez grands. Propriétés métal binder-jetted < PBF mais fonctionnelles si infiltrées/frittées. Particulièrement attractif pour moules complexes en sable : grandes géométries complexes à coût modéré, intégrable fonderie traditionnelle.
Dépôt d'énergie dirigé (DED) : principe et fonctionnement
Produit pièces en déposant cordons de matière fondue (généralement métal). Technologie similaire extrusion plastique, mais métal. Matière d'apport (poudre ou fil) poussée en continu dans buse, fondue par laser, faisceau électron ou arc au point de dépôt, refroidit et solidifie.
Buse mobile multi-axes par rapport au plateau. 3 axes : trace section transversale X-Y, empile sur Z. 5 axes : pas limité construction couche par couche, dépose matière sous angles multiples → réparation/ajout sur pièces existantes.
DED aussi appelé DMD (Direct Metal Deposition). Technologies propriétaires nombreuses, noms souvent utilisés indifféremment bien que matériaux/sources d'énergie diffèrent. Principes similaires. LENS (Optomec) : fusion poudre laser haute puissance. EBAM (Sciaky) : fil soudage fondu par faisceau électron.
Types d'imprimantes DED
LENS : tête dépôt = tête laser, buses poudre, tubage gaz inerte. Laser centre tête → bain fondu zone construction, poudre pulvérisée côtés → fondue/solidifiée. Gaz inerte = gaine sans O₂/humidité → empêche oxydation surface, meilleure adhérence couches. EBAM : fil soudage métallique dans buse, fondu par faisceau électron au contact zone construction. = FDM pour métaux.
Matériaux DED
LENS : métaux et céramiques (céramiques plus courantes). LENS/EBAM : presque tout métal soudable : aluminium, acier, titane, Inconel, tantale, tungstène, nickel, niobium.
Propriétés géométriques DED
Avantage clé : très grands volumes impression. Fabricants grands construisent DED sur mesure avec enveloppes plusieurs mètres sur n'importe quelle dimension. Supports possibles mais difficiles (grand bain fondu point dépôt = pas de surplombs). Géométries complexes pas possibles. Résolution très faible vs autres imprimantes métal. Particules 50–150 µm, fil 1–3 mm. Angles vifs = post-traitement usinage CNC (pratique courante : DED + usinage précision).
Propriétés mécaniques DED
Énergie élevée pour maintenir point fusion → grands gradients thermiques → contraintes résiduelles importantes, mais pièces pleinement denses, propriétés mécaniques = pièces forgées. Faible résolution → finition médiocre, usinage secondaire requis pour résultats souhaités.
DED : vitesse et rentabilité
Deux avantages majeurs : vitesse impression et coût matière. Toutes techno DED relativement rapides à déposer matière, plus rapides 11 kg/h (mais très basse résolution). Métal d'apport moins cher que autres imprimantes métal. Poudres = matériaux commerciaux standard (COTS) soudage, largement dispo. Mais pièces simples : fabrication traditionnelle presque toujours moins chère.
Applications commerciales DED
Trois applications principales : réparation pièces, ajout fonctions, production near-net-shape. Forme de soudage → impression sur pièces existantes. Idéal réparation pièces cassées, ajouts fonctions impossibles autrement. Réparation outillages = usage principal, entreprises utilisent DED quand machines chères plus rentables à réparer que racheter (industrie lourde). Résolutions basses → post-traitement CNC requis. Pièces imprimées near-net-shape, attendus usinage pour tolérances. Fabrication traditionnelle presque toujours moins chère → near-net-shape DED seulement si traditionnelle trop lente/cher/impossible.
Stratification de feuilles (Sheet Lamination) : principe et fonctionnement
Produit pièces en empilant et stratifiant feuilles découpées selon sections horizontales unitaires de la pièce. Certaines imprimantes : découpe puis stratification. Majorité : pose + stratification puis découpe.
Types d'imprimantes stratification feuilles
Méthode simple mais nombreuses technologies propriétaires selon matériau, méthode stratification, découpe. Majorité : variation simple LOM (Laminated Object Manufacturing) papier. Consolidation Ultrasonique (UC) = radicalement différente : soudage ultrasons (frottement) au lieu agent collant.
- LOM : stratification colle + soustraction caractéristiques couche par couche (fraisage CNC, laser, jet eau).
- UC : même processus LOM, mais stratification par vibrations ultrasons (soudage par frottement).
Matériaux stratification feuilles
Tous types : papiers, polymères, polymères renforcés fibres, céramiques, quasi tous métaux. Couches multi-matériaux possibles si chaque couche stratifiable/façonnable mêmes méthodes. Feuilles colorées = impression pleine couleur spectre complet.
Propriétés géométriques stratification feuilles
Plateaux variables, comparables SLA/SLS. Grands formats peu courants. Découpe feuilles simple → formes très complexes impossibles. Mais pas de supports nécessaires → structures internes possibles. Option design : câblage embarqué entre feuilles. Peu de chaleur → risque réduit destruction. Résolution couche = dépend matière d'apport.
Propriétés mécaniques stratification feuilles
Précision dimensionnelle et finitions = fraisage CNC simple, laser, jet eau. Faiblesse liaison feuilles → pièces impropres usages structurels/fonctionnels.
Stratification feuilles : vitesse et rentabilité
LOM très rentable (matières premières facilement dispo). Pas de pré-production → imprimantes très rapides.
Applications commerciales stratification feuilles
LOM à l'origine architecture (maquettes). Aujourd'hui : objets détaillés colorés, preuve de concept et prototypage look-and-feel.
Questions fréquentes
Comment choisir la bonne technologie d'impression 3D pour mes pièces ?
Facteurs nombreux : fonctionnalité, matériaux requis, caractéristiques cosmétiques, capacités procédé, etc. Commencez par cette ressource complète sur le choix du bon procédé, et testez toujours différentes méthodes avant de choisir celle parfaite pour vos pièces.
Quelle imprimante 3D pour géométries complexes ?
Pour designs géométries complexes : recommandons poudre de fusion type SLS ou MJF.
Que faire si plusieurs imprimantes conviennent ?
Souvent plusieurs procédés produisent vos pièces. Comparez coût et propriétés de chacun pour déterminer le bon choix.
Quelle technologie pour pièces polymères fonctionnelles ?
Pièces polymères fonctionnelles : thermoplastiques (SLS ou FDM) > thermodurcissables (SLA/DLP ou jet matière).
Quelles technologies pour meilleure apparence cosmétique ?
Meilleure qualité cosmétique : thermodurcissables (SLA/DLP ou jet matière) = esthétiques les plus impressionnantes.
Quelle technologie pour pièces métalliques ?
Honnêtement : recommandons usinage CNC pour pièces métal. Si designs très complexes : DMLS et SLM alternatives viables au fraisage/tournage.
impression en 3D
- Technopolymères : définition, propriétés et applications industrielles
- Guide ultime des types de clous : comprendre chaque variété
- Explorer le polyuréthane : types, usages et pourquoi il domine les industries modernes
- Types d'actionneurs : comment choisir le bon pour votre machinerie industrielle
- Comprendre les sécheurs d'air comprimé : Types, avantages et guide de sélection
- Types d'échelles de maintenance courants : caractéristiques et utilisations
- Guide complet des techniques de cintrage de tubes
- Types de travailleurs de maintenance : rôles, responsabilités et code couleur des cols expliqués
- Pelles expliquées : Types, utilisations et comment choisir la bonne pour votre projet