



Moulage par Injection : Guide Complet — Principes, Design, Matériaux, Coûts
PARTAGEZ CET ARTICLE
Dans ce guide, vous trouverez tout ce qu'il faut savoir sur le moulage par injection. Maîtrisez les principes de base de la technologie et apprenez rapidement des astuces de design actionnables qui vous feront gagner du temps et réduire les coûts.
Partie 1
Les Bases du Moulage par Injection
Qu'est-ce que le moulage par injection ? Comment ça marche et à quoi ça sert ? Cette section répond à ces questions et montre des exemples courants de pièces moulées pour vous familiariser avec la mécanique de base et les applications de la technologie.
Qu'est-ce que le Moulage par Injection ?
Le moulage par injection est une technologie de fabrication pour la production de masse de pièces plastiques identiques avec de bonnes tolérances. Dans le moulage par injection, des granulés polymères sont fondus puis injectés sous pression dans un moule, où le plastique liquide refroidit et se solidifie. Les matériaux utilisés sont des polymères thermoplastiques qui peuvent être colorés ou chargés d'additifs.
Presque chaque pièce plastique autour de vous a été fabriquée par moulage par injection : pièces auto, boîtiers électroniques, appareils électroménagers.
Le moulage par injection est largement utilisé car il offre un coût par pièce très bas à hauts volumes, avec une excellente répétabilité et une forte flexibilité de design. La limitation principale est généralement économique, car le processus requiert un investissement initial significatif en outillage. Traditionnellement, le délai conception-production pouvait prendre plusieurs semaines, bien que les workflows de fabrication numérique modernes puissent maintenant produire des pièces moulées en aussi peu qu'une semaine dans certains cas.
Comment Fonctionne le Moulage par Injection Personnalisé
Une machine de moulage par injection se compose de trois parties principales : l'unité d'injection, le moule (le cœur du process) et l'unité de fermeture/éjection.
Dans cette section, nous examinons le but de chacun de ces systèmes et comment leur mécanique de base affecte le résultat final du processus de moulage par injection.
Avantages et Inconvénients du Moulage par Injection
Le moulage par injection est une technologie de fabrication établie avec une longue histoire, mais constamment raffinée et améliorée par de nouvelles avancées technologiques.
Voici un tour d'horizon des principaux avantages et inconvénients pour vous aider à comprendre si c'est la bonne solution pour votre application.
Avantages du Moulage par Injection
Fabrication Grand Volume de Plastiques
Le moulage par injection est la technologie la plus compétitive en coût pour fabriquer de hauts volumes de pièces plastiques identiques. Une fois le moule créé et la machine réglée, des pièces supplémentaires peuvent être fabriquées très vite et à très bas coût.
Le volume de production minimum recommandé est de 500 unités. À ce stade, les économies d'échelle entrent en jeu et les coûts initiaux relativement élevés d'outillage ont un effet moins proéminent sur le prix unitaire.
Large Gamme de Matériaux
Presque tout matériau thermoplastique (et certains thermodurcissables et silicones) peut être moulé par injection. Cela permet une très large gamme de matériaux disponibles aux propriétés physiques diverses pour concevoir.
Les pièces produites ont de très bonnes propriétés physiques. Les propriétés peuvent être ajustées via additifs comme fibres de verre ou en mélangeant granulés, comme PC/ABS, pour atteindre résistance, rigidité ou résistance à l'impact spécifiques.
Productivité Très Élevée
Le cycle typique de moulage par injection dure 15 à 60 secondes. Cela dépend de la taille de la pièce et de la complexité du moule. En comparaison, l'usinage CNC ou l'impression 3D peuvent nécessiter minutes à heures pour produire la même géométrie. Aussi, un seul moule peut accueillir plusieurs pièces, augmentant encore les capacités de production. Cela signifie que des centaines (voire milliers) de pièces identiques peuvent être produites chaque heure.
Excellente Répétabilité et Tolérances
Le processus de moulage par injection est hautement répétable et les pièces produites sont essentiellement identiques. Bien sûr, une usure du moule survient avec le temps, mais un moule pilote en aluminium typique durera 5 000 à 10 000 cycles, tandis que les moules de production en acier à outils peuvent tenir 100 000+ cycles.
Ce niveau de précision suffit pour la plupart des applications et est comparable à l'usinage CNC et l'impression 3D. Des tolérances plus serrées sont possibles mais dépendent du retrait matière. Par exemple, le Polypropylène (PP) rétracte plus que le Polycarbonate (PC), rendant plus difficile le maintien de dimensions serrées.
Excellente Apparence Visuelle
Une force clé du moulage par injection est qu'il peut produire des produits finis nécessitant peu ou pas de finition supplémentaire. Les surfaces du moule peuvent être polies à un degré très élevé pour créer des pièces miroir, ou grenaillées pour créer des surfaces texturées. Les normes SPI dictent le niveau de finition atteignable.
Obtenez les recommandations compatibilité finition/matériau →
Limitations du Moulage par Injection
Coûts de Démarrage pour l'Outillage
Une des principales considérations économiques est le coût upfront d'outillage, puisqu'un moule custom doit être fabriqué pour chaque géométrie de pièce. Ces coûts sont principalement associés à la conception et production du moule et varient typiquement de 250 $ à 1 000 $ pour moules simples, bien que l'outillage plus complexe puisse coûter significativement plus. Comme le coût du moule est réparti sur le nombre total de pièces produites, le moulage par injection devient de plus en plus rentable aux volumes moyens à élevés.
Les Changements de Design sont Coûteux
Une fois un moule fabriqué, il est très cher à modifier. Les changements de design nécessitent généralement la création d'un nouveau moule from scratch. C'est pourquoi concevoir une pièce pour le moulage par injection correctement est très important.
Dans la Partie 2, nous listons les considérations de design les plus importantes à garder en tête lors de la conception pour moulage par injection. Dans la Partie 5, nous verrons aussi comment atténuer le risque en créant des prototypes physiques de vos pièces.
Délais Plus Longs vs Autres Technologies
Le délai typique pour le moulage par injection varie entre 6-10 semaines. Il faut 4-6 semaines pour fabriquer le moule, plus 2 à 4 semaines supplémentaires pour production et expédition.
Si des changements de design sont requis (fréquent), le délai augmente en conséquence.
D'un autre côté, pièces faites avec une imprimante 3D bureau peuvent être prêtes pour livraison overnight, tandis que les systèmes d'impression 3D industriels ont un délai typique de 3 à 5 jours. Les pièces usinées CNC sont typiquement livrées sous 10 jours ou aussi vite que 5 jours.
Design pour Moulage par Injection
Plusieurs facteurs peuvent affecter la qualité du produit final et la répétabilité du processus. Pour récolter tous les bénéfices du processus, le designer doit suivre certaines guidelines de design.
Dans cette section, nous décrivons les défauts courants du moulage par injection et les guidelines de base et avancées à suivre lors de la conception de pièces, ainsi que recommandations pour minimiser les coûts.
Défauts Courants du Moulage par Injection
La plupart des défauts sont liés soit à l'écoulement du matériau fondu, soit au taux de refroidissement non uniforme pendant la solidification.
Voici une liste de défauts à garder en tête lors de la conception d'une pièce pour moulage par injection. Dans la section suivante, nous verrons comment les éviter en suivant de bonnes pratiques de design.
Gauchissement (Warping)
Quand certaines sections refroidissent (et donc se rétractent) plus vite que d'autres, la pièce peut se plier de façon permanente à cause de contraintes internes.
Les pièces à épaisseur de paroi non constante sont les plus sujettes au gauchissement.
Marques de Retrait (Sink Marks)
Quand l'intérieur d'une pièce se solidifie avant sa surface, un petit creux dans une surface sinon plane peut apparaître, appelé marque de retrait.
Les pièces à parois épaisses ou côtes mal conçues sont les plus sujettes au retrait.
Marques de Traînage (Drag Marks)
Alors que le plastique se rétracte, il applique une pression sur le moule. Pendant l'éjection, les parois de la pièce glissent et raclent contre le moule, ce qui peut résulter en marques de traînage.
Les pièces à parois verticales (et sans angle de dépouille) sont les plus sujettes aux marques de traînage.
Lignes de Soudure (Knit Lines)
Quand 2 flux se rencontrent, de fines décolorations cheveux peuvent se développer. Ces lignes de soudure affectent l'esthétique de la pièce, mais diminuent aussi généralement sa résistance.
Les pièces avec changements géométriques brusques ou trous sont plus sujettes aux lignes de soudure.
Coups Courts (Short Shots)
L'air piégé dans le moule peut inhiber l'écoulement du matériau pendant l'injection, résultant en une pièce incomplète. Un bon design peut améliorer la fluidité du plastique fondu.
Les pièces à parois très fines ou côtes mal conçues sont plus sujettes aux coups courts.
Gestion des Contre-Dépouilles (Undercuts)
Le moule le plus simple (moule à tirage direct) consiste en deux moitiés. Les caractéristiques avec contre-dépouilles (comme les filets d'un filetage ou le crochet d'un joint snap-fit) peuvent ne pas être manufacturables avec un moule à tirage direct. Soit parce que le moule ne peut pas être usiné CNC, soit parce que le matériau gêne l'éjection de la pièce.
Les contre-dépouilles en moulage par injection sont des caractéristiques de pièce qui ne peuvent pas être fabriquées avec un simple moule deux parties, car le matériau gêne pendant l'ouverture du moule ou l'éjection.
Caractéristiques de Design Courantes
Apprenez à concevoir les caractéristiques les plus courantes rencontrées dans les pièces moulées par injection avec ces guidelines pratiques. Utilisez-les pour améliorer la fonctionnalité de vos designs, tout en respectant les règles de base.
Partie 2
Plusieurs facteurs peuvent affecter la qualité du produit final et la répétabilité du processus. Pour en tirer tous les bénéfices, le designer doit suivre certaines guidelines de design.
Dans cette section, nous décrivons les défauts courants du moulage par injection et les guidelines de base et avancées à suivre lors de la conception de pièces, incluant recommandations pour minimiser les coûts.
Défauts Courants du Moulage par Injection
La plupart des défauts sont liés soit à l'écoulement du matériau fondu, soit à son taux de refroidissement non uniforme pendant la solidification.
Voici une liste de défauts à garder en tête lors de la conception d'une pièce pour moulage par injection. Dans la section suivante, nous verrons comment les éviter en suivant de bonnes pratiques de design.
Gauchissement
Quand certaines sections refroidissent (et donc se rétractent) plus vite que d'autres, la pièce peut se plier de façon permanente à cause de contraintes internes.
Les pièces à épaisseur de paroi non constante sont les plus sujettes au gauchissement.
Marques de Retrait
Quand l'intérieur d'une pièce se solidifie avant sa surface, un petit creux dans une surface sinon plane peut apparaître, appelé marque de retrait.
Les pièces à parois épaisses ou côtes mal conçues sont les plus sujettes au retrait.
Marques de Traînage
Alors que le plastique se rétracte, il applique une pression sur le moule. Pendant l'éjection, les parois de la pièce glissent et raclent contre le moule, ce qui peut résulter en marques de traînage.
Les pièces à parois verticales (et sans angle de dépouille) sont les plus sujettes aux marques de traînage.
Lignes de Soudure
Quand 2 flux se rencontrent, de fines décolorations cheveux peuvent se développer. Ces lignes de soudure affectent l'esthétique des pièces, mais aussi elles diminuent généralement la résistance de la pièce.
Les pièces avec changements géométriques brusques ou trous sont plus sujettes aux lignes de soudure.
Coups Courts
L'air piégé dans le moule peut inhiber l'écoulement du matériau pendant l'injection, résultant en une pièce incomplète. Un bon design peut améliorer la fluidité du plastique fondu.
Les pièces à parois très fines ou côtes mal conçues sont plus sujettes aux coups courts.
Gestion des Contre-Dépouilles
Le moule le plus simple (moule à tirage direct) consiste en 2 moitiés. Les caractéristiques avec contre-dépouilles (comme les dents d'un filetage ou le crochet d'un joint snap-fit) peuvent ne pas être manufacturables avec un moule à tirage direct. Soit parce que le moule ne peut pas être usiné CNC, soit parce que le matériau gêne l'éjection de la pièce.
Les contre-dépouilles en moulage par injection sont des caractéristiques de pièce qui ne peuvent pas être fabriquées avec un simple moule deux parties, car le matériau gêne pendant l'ouverture du moule ou pendant l'éjection.
Les dents d'un filetage ou le crochet d'un joint snap-fit sont des exemples de contre-dépouilles.
Voici quelques idées pour vous aider à gérer les contre-dépouilles :
Éviter les Contre-Dépouilles via Obturations (Shutoffs)
Éviter les contre-dépouilles complètement pourrait être la meilleure option. Les contre-dépouilles ajoutent toujours coût, complexité et exigences de maintenance au moule. Une redesign astucieuse peut souvent éliminer les contre-dépouilles.
Les obturations sont une astuce utile pour gérer les contre-dépouilles sur régions internes de la pièce (pour snap-fits) ou sur les côtés (pour trous ou poignées).
Ci-dessous des exemples de comment les pièces moulées par injection peuvent être redesignées pour éviter les contre-dépouilles : essentiellement, du matériau est retiré dans la zone sous la contre-dépouille, éliminant le problème complètement.
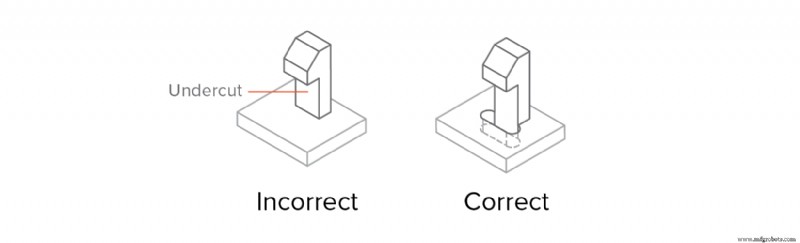
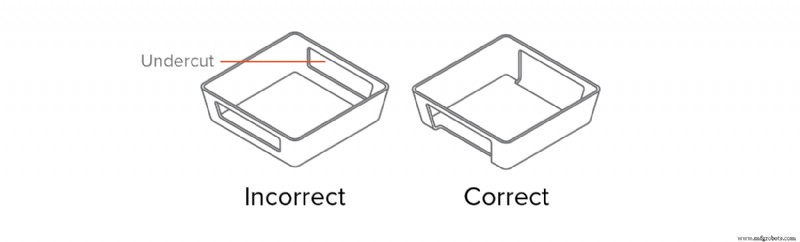
Déplacer la Ligne de Partage
La façon la plus simple de gérer une contre-dépouille est de déplacer la ligne de partage du moule pour qu'elle l'intersecte.
Cette solution convient à de nombreux designs avec contre-dépouilles sur surface externe. N'oubliez pas d'ajuster les angles de dépouille en conséquence.
Utiliser une Contre-Dépouille de Dépouillement (Bumpoffs)
Les contre-dépouilles de dépouillement (aussi appelées bumpoffs) peuvent être utilisées quand la caractéristique est assez flexible pour se déformer sur le moule pendant l'éjection. Les contre-dépouilles de dépouillement sont utilisées pour fabriquer les filetages de bouchons de bouteilles.
Les contre-dépouilles ne peuvent être utilisées que sous les conditions suivantes :
- La contre-dépouille de dépouillement doit être située loin des caractéristiques de raidissement, comme coins et côtes.
- La contre-dépouille doit avoir un angle d'attaque de 30° à 45° degrés.
- La pièce moulée par injection doit avoir de l'espace et doit être flexible assez pour s'étendre et se déformer.
Il est recommandé d'éviter les contre-dépouilles de dépouillement dans les pièces en plastiques renforcés fibres. Typiquement, les plastiques flexibles comme PP, HDPE ou Nylon (PA) peuvent tolérer des contre-dépouilles jusqu'à 5 % de leur diamètre.
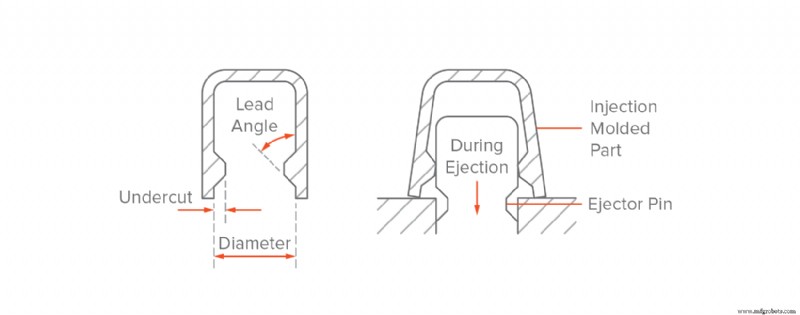
*Exemple de pièce avec contre-dépouilles de dépouillement. La pièce se déforme quand elle est poussée hors du moule.*
Cœurs et Coulisses Latérales (Side-Actions)
Les cœurs et coulisses latérales sont utilisés quand il n'est pas possible de redesign la pièce pour éviter les contre-dépouilles.
Les cœurs de coulisse latérale sont des inserts qui coulissent à l'intérieur quand le moule se ferme et coulissent à l'extérieur avant qu'il ne s'ouvre. Gardez à l'esprit que ces mécanismes ajoutent du coût et complexité au moule.
Suivez ces guidelines lors de la conception d'une coulisse latérale :
- Il faut de l'espace pour que le noyau bouge in et out. Cela signifie que la caractéristique doit être de l'autre côté de la pièce.
- Les coulisses latérales doivent bouger perpendiculairement. Bouger à un angle autre que 90° est plus compliqué, augmentant coût et délais.
- N'oubliez pas d'ajouter les angles de dépouille à votre design comme d'habitude, en tenant compte du mouvement du noyau de coulisse latérale.
Caractéristiques de Design Courantes
Apprenez à concevoir les caractéristiques les plus courantes rencontrées dans les pièces moulées par injection avec ces guidelines pratiques. Utilisez-les pour améliorer la fonctionnalité de vos designs, tout en respectant les règles de base.
Fixations Filetées (Bosses et Inserts)
Il y a 3 façons d'ajouter des fixations à une pièce moulée par injection : en concevant un filetage directement sur la pièce, en ajoutant une boss où la vis peut s'attacher, ou en incluant un insert fileté.
Modéliser un filetage directement sur la pièce est possible, mais non recommandé, car les dents du filetage sont essentiellement des contre-dépouilles, augmentant drastiquement la complexité et le coût du moule (nous en reparlerons plus tard). Un exemple de pièce moulée par injection avec filetage sont les bouchons de bouteilles.
Bosses
Les bosses sont très courantes dans les pièces moulées par injection et sont utilisées comme points d'attache ou d'assemblage. Elles consistent en projections cylindriques avec trous conçus pour recevoir vis, inserts filetés, ou autre quincaillerie de fixation et assemblage. Une bonne façon de voir une boss est comme une côte qui se referme sur elle-même en cercle.
Les bosses sont utilisées comme points d'attache ou fixation (en conjonction avec vis taraudeuses ou inserts filetés).
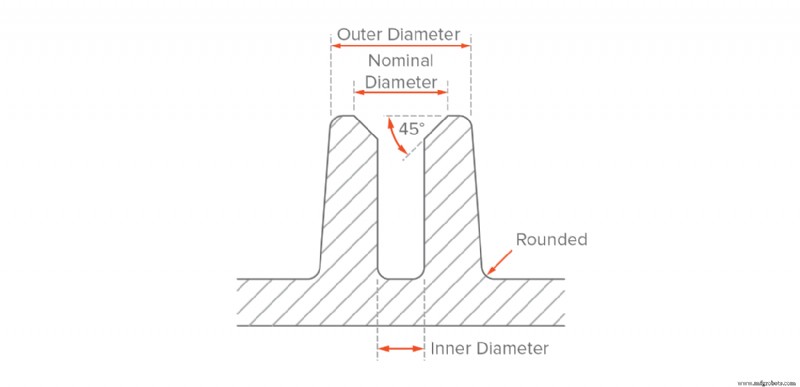 *Design recommandé d'une boss*
Quand les bosses sont utilisées comme points de fixation, le diamètre extérieur de la boss devrait être 2x le diamètre nominal de la vis ou insert et son diamètre intérieur égal au diamètre du noyau de la vis. Le trou de la boss devrait s'étendre au niveau du mur de base, même si la profondeur totale n'est pas nécessaire pour l'assemblage, pour maintenir une épaisseur de paroi uniforme à travers la caractéristique. Ajouter un chanfrein pour insertion facile de la vis ou insert.
Pour de meilleurs résultats :
Éviter de concevoir des bosses qui se fondent dans les murs principaux
Supporter les bosses avec des côtes ou les connecter à un mur principal
Pour bosses avec inserts, utiliser un diamètre extérieur égal à 2× la taille nominale de l'insert
Filetages
Des inserts filetés métalliques peuvent être ajoutés aux pièces moulées par injection plastique pour fournir un trou fileté durable pour fixations comme vis machine. L'avantage des inserts est qu'ils permettent de nombreux cycles d'assemblage et désassemblage.
Les inserts sont installés dans les pièces moulées par insertion thermique, ultrasonique ou in-mold. Pour concevoir une boss qui recevra un insert fileté, utilisez des guidelines similaires aux précédentes, en utilisant le diamètre de l'insert comme dimension guide.
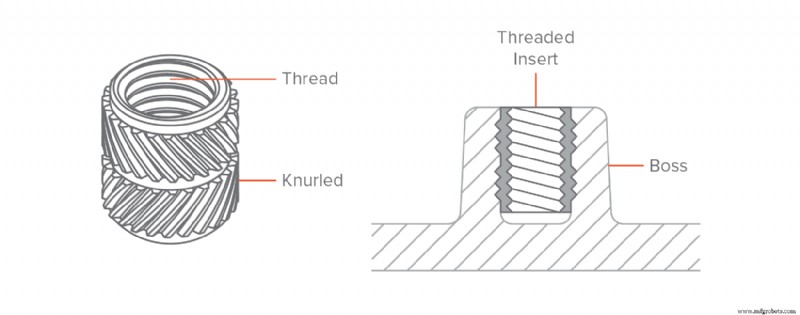 *Un insert fileté placé dans une boss*
Pour de meilleurs résultats :
Éviter d'ajouter des filetages directement sur votre pièce moulée par injection
Concevoir des bosses avec diamètre extérieur égal 2x le diamètre nominal de la vis ou insert
Ajouter un relief de 0,8 mm aux bords du filetage
Utiliser un filetage avec pas supérieur à 0,8 mm (32 filets par pouce)
Utiliser un filetage trapézoïdal ou à pas de charge (buttress)
Meilleure façon de gérer les contre-dépouilles créées :
Utiliser un filetage avec pas supérieur à 0,8 mm (32 filets par pouce)
Pour filetages externes, les placer le long de la ligne de partage
Côtes (Ribs)
Quand même l'épaisseur de paroi maximale recommandée ne suffit pas à répondre aux exigences fonctionnelles d'une pièce, les côtes peuvent être utilisées pour améliorer sa rigidité.
Lors de la conception de côtes :
● Utiliser une épaisseur égale à 0,5 × épaisseur paroi principale
● Définir une hauteur inférieure à 3 × épaisseur côte
● Utiliser un arrondi de base avec rayon supérieur à ¼ × épaisseur côte
● Ajouter un angle de dépouille d'au moins 0,25° - 0,5°
● Ajouter une distance min. entre côtes et murs de 4 × épaisseur côte
Joints Snap-Fit
Les joints snap-fit sont une façon très simple, économique et rapide d'assembler deux pièces sans fixations ni outils. Une large gamme de possibilités de design existe pour les joints snap-fit.
Comme règle empirique, la déflexion d'un joint snap-fit dépend principalement de sa longueur et de la force admissible qui peut être appliquée sur sa largeur (puisque son épaisseur est plus ou moins définie par l'épaisseur de paroi de la pièce). Aussi, les joints snap-fit sont un autre exemple de contre-dépouilles.
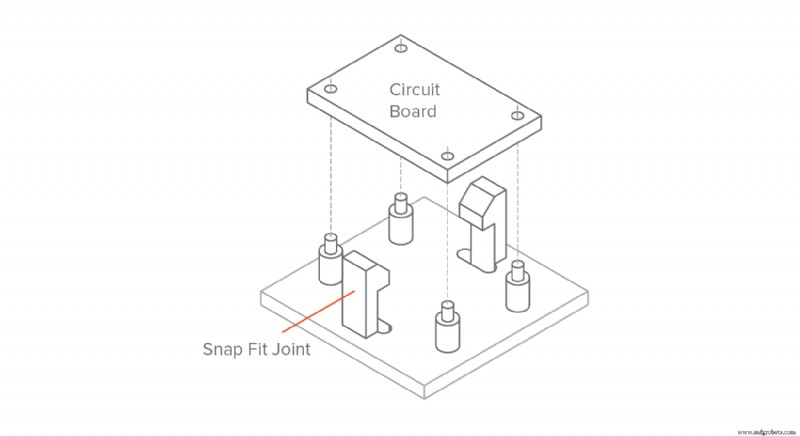 *Exemple d'assemblage avec joints snap-fit*
Dans l'exemple ci-dessus, le design de joint snap-fit le plus commun (connu sous le nom de joint snap-fit en porte-à-faux) est montré. Comme pour les côtes, ajoutez un angle de dépouille à vos joints snap-fit et utilisez une épaisseur minimale de 0,5x l'épaisseur de paroi.
Les guidelines spécifiques sur la conception de joints snap-fit est un vaste sujet qui dépasse le cadre de cet article. Pour plus d'infos détaillées, référez-vous à cet article du MIT.
Pour de meilleurs résultats :
Ajouter un angle de dépouille aux parois verticales de vos joints snap-fit
Concevoir snap-fits avec épaisseur supérieure à 0,5x l'épaisseur de paroi
Ajuster leur largeur et longueur pour contrôler leur déflexion et force admissible
Charnières Vives (Living Hinges)
Les charnières vives sont des sections minces de plastique qui connectent 2 segments d'une pièce et lui permettent de fléchir et plier. Typiquement, ces charnières sont incorporées dans des contenants produits en masse, comme bouteilles plastiques. Une charnière vive bien conçue peut durer jusqu'à un million de cycles sans défaillance.
Le matériau utilisé pour mouler par injection une charnière vive doit être flexible. Polypropylène (PP) et Polyéthylène (PE) sont de bons choix pour applications grand public et Nylon (PA) pour usages ingénierie.
Une charnière bien conçue est montrée ci-dessous. L'épaisseur minimale recommandée de la charnière varie entre 0,20 et 0,35 mm, avec des épaisseurs plus hautes résultant en pièces plus durables, mais plus rigides.
{{img}}
*Exemple de charnière vive (gauche) et dimensions de design recommandées pour PP ou PE (droite)*
Avant production à grande échelle, prototyper vos charnières vives par usinage CNC ou impression 3D pour déterminer géométrie et rigidité qui conviennent le mieux à votre application. Ajouter arrondis généreux et concevoir des épaules avec épaisseur de paroi uniforme comme le corps principal de la pièce pour améliorer l'écoulement matériau dans le moule et minimiser les contraintes. Diviser charnières plus longues que 150 mm en deux (ou plus) pour améliorer la durée de vie.
Pour guidelines détaillées, référez-vous à ce guide MIT.
Pour de meilleurs résultats :
Concevoir charnières avec épaisseur entre 0,20 et 0,35 mm
Sélectionner un matériau flexible (PP, PE ou PA) pour pièces avec charnières vives
Utiliser épaules avec épaisseur égale à l'épaisseur du mur principal
Ajouter arrondis aussi grands que possible
Côtes d'Écrasement (Crush Ribs)
Les côtes d'écrasement sont de petites caractéristiques proéminentes qui se déforment pour créer friction quand différents composants sont poussés ensemble, sécurisant leur position.
Les côtes d'écrasement peuvent être une alternative économique pour fabriquer des trous à haute tolérance pour ajustements serrés. Elles sont couramment utilisées pour loger roulements ou arbres et autres applications presse.
Un exemple de pièce avec côtes d'écrasement est montré ci-dessous. L'utilisation de trois côtes d'écrasement est recommandée pour assurer bon alignement. La hauteur/rayon recommandé pour chaque côte est 2 mm. Ajouter une interférence minimale de 0,25 mm entre la côte d'écrasement et la pièce ajustée. À cause de la faible surface de contact avec le moule, les côtes d'écrasement peuvent être conçues sans angle de dépouille.
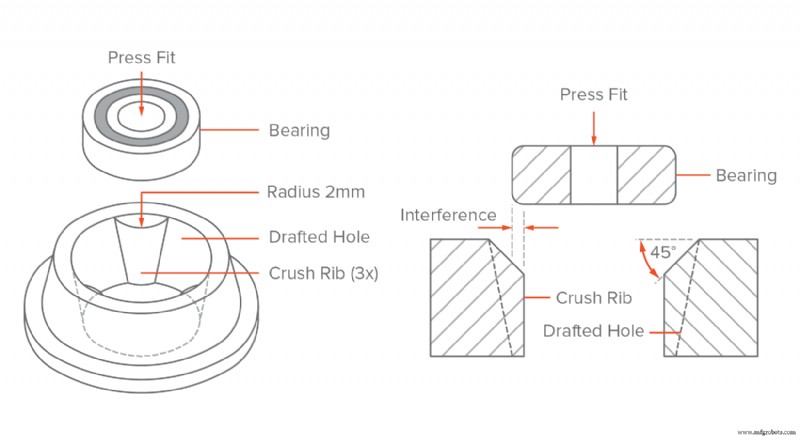 *Exemple d'une côte d'écrasement (gauche) et dimensions de design recommandées (droite)*
Pour de meilleurs résultats :
Ajouter une interférence minimale de 0,25 mm entre côte d'écrasement et le composant
Ne pas ajouter d'angle de dépouille sur les parois verticales d'une côte d'écrasement
Lettres et Symboles
Le texte est une caractéristique très courante utile pour logos, étiquettes, avertissements, schémas et instructions, économisant la dépense d'étiquettes autocollantes ou peintes.
Quand vous ajoutez du texte, choisissez du texte en relief (embossé) plutôt que gravé, car c'est plus facile à usiner CNC sur le moule et donc plus économique.
Aussi relever le texte de 0,5 mm au-dessus de la surface de la pièce assurera que les lettres sont faciles à lire. Nous recommandons de sélectionner un style de police gras, arrondi avec épaisseur de trait uniforme, taille 20 points ou plus. Exemples : Century Gothic Bold, Arial, Verdana.
Utiliser texte en relief (0,5 mm hauteur) au lieu de texte gravé
Utiliser police avec épaisseur uniforme et taille min 20 points
Aligner texte perpendiculaire à la ligne de partage
Utiliser hauteur (ou profondeur) supérieure à 0,5 mm
Tolérances
Le moulage par injection produit typiquement des pièces avec tolérances de ± 0,250 mm (0,010").
Des tolérances plus serrées sont faisables dans certaines circonstances (jusqu'à ± 0,125 mm — et même ± 0,025 mm), mais elles augmentent le coût drastiquement.
Pour petites séries de production (< 10 000 unités), considérer une opération secondaire (comme perçage) pour améliorer la précision. Cela assure l'interférence correcte de la pièce avec autres composants ou inserts (par ex. ajustements presse).
Règles de Design pour Moulage par Injection
Un des plus gros avantages du moulage par injection est la facilité avec laquelle des géométries complexes peuvent être formées, permettant à une seule pièce de servir multiples fonctions.
Une fois le moule fabriqué, ces pièces complexes peuvent être reproduites à très bas coût. Mais les changements au design du moule à stades ultérieurs du développement peuvent être très chers, donc obtenir les meilleurs résultats du premier coup est essentiel. Suivez les guidelines ci-dessous pour éviter les défauts les plus courants.
Utiliser une Épaisseur de Paroi Constante
Utiliser une épaisseur de paroi uniforme tout au long de la pièce (si possible) et éviter les sections épaisses. C'est essentiel car des parois non uniformes peuvent mener au gauchissement de la pièce quand le matériau fondu refroidit.
Si des sections d'épaisseurs différentes sont requises, rendre la transition aussi lisse que possible en utilisant un chanfrein ou arrondi. Ainsi le matériau s'écoulera plus uniformément dans la cavité, assurant que le moule sera complètement rempli.
Pour de meilleurs résultats :
Utiliser une épaisseur de paroi uniforme dans les valeurs recommandées
Quand différentes épaisseurs sont requises, lisser la transition avec chanfrein ou arrondi de longueur 3x la différence d'épaisseur
Creuser les Sections Épaisses
Les sections épaisses peuvent mener à divers défauts, incluant gauchissement et retrait. Limiter l'épaisseur maximale de toute section de votre design aux valeurs recommandées en les rendant creuses est essentiel.
Pour améliorer la résistance de section creuse, utiliser des côtes pour concevoir des structures de résistance et rigidité égales mais épaisseur de paroi réduite. Une pièce bien conçue avec sections creuses est montrée ci-dessous :
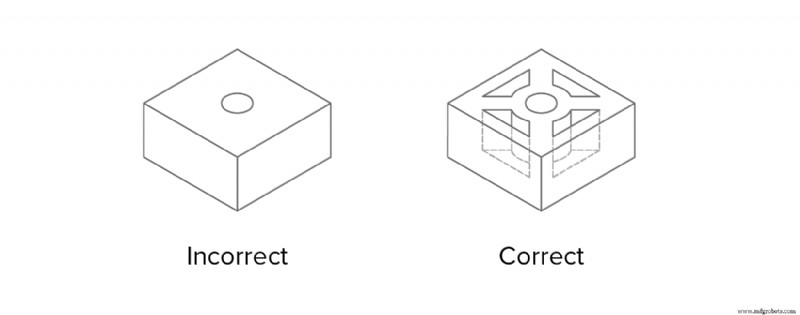 *Sections épaisses creusées et côtes ajoutées pour améliorer la rigidité*
Les côtes peuvent aussi améliorer la rigidité des sections horizontales sans augmenter leur épaisseur. Rappelez-vous que les limitations d'épaisseur de paroi s'appliquent toujours. Dépasser l'épaisseur de côte recommandée (voir ci-dessous) peut résulter en marques de retrait.
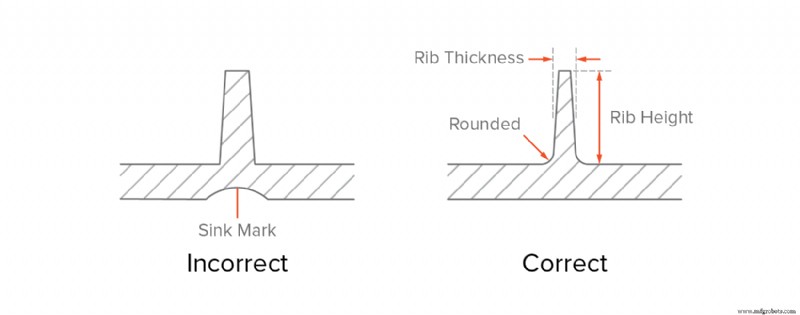 *Les limitations d'épaisseur de paroi s'appliquent toujours pour les côtes*
Pour de meilleurs résultats :
Creuser les sections épaisses et utiliser des côtes pour améliorer résistance et rigidité de la pièce
Concevoir côtes avec épaisseur max égale à 0,5x l'épaisseur de paroi
Concevoir côtes avec hauteur max égale à 3x l'épaisseur de paroi
Ajouter des Transitions Douces
Recommandé : 3 × différence épaisseur paroi
Parfois des sections avec différentes épaisseurs de paroi ne peuvent être évitées. Dans ces cas, utiliser un chanfrein ou arrondi pour rendre la transition aussi lisse que possible.
De même, la base de caractéristiques verticales (comme côtes, bosses, snap-fits) doit aussi toujours être arrondie.
Arrondir Tous les Bords
La limitation d'épaisseur de paroi uniforme s'applique aussi aux bords et coins : la transition doit être aussi lisse que possible pour assurer bon écoulement matériau.
Pour les bords intérieurs, utiliser un rayon d'au moins 0,5 x l'épaisseur de paroi. Pour les bords extérieurs, ajouter un rayon égal au rayon intérieur plus l'épaisseur de paroi. Ainsi vous assurez que l'épaisseur des parois est constante partout (même aux coins).
De plus, les coins vifs résultent en concentrations de contraintes qui peuvent résulter en pièces plus faibles.
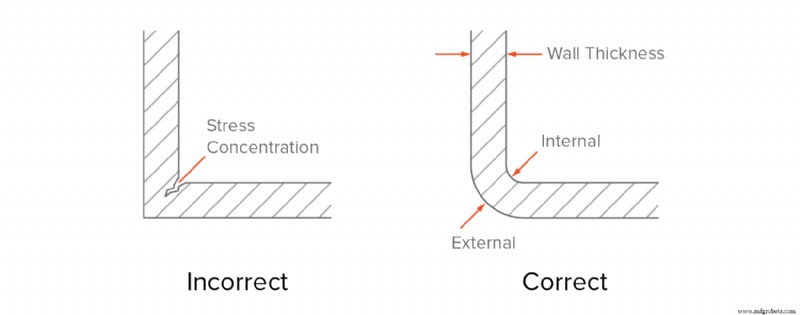 *Ajouter larges arrondis à tous bords pour maintenir épaisseur paroi uniforme et éviter défauts*
Pour de meilleurs résultats :
Ajouter arrondi égal à 0,5x l'épaisseur de paroi aux coins intérieurs
Ajouter arrondi égal à 1,5x l'épaisseur de paroi aux coins extérieurs
Ajouter des Angles de Dépouille
Pour faciliter l'éjection de la pièce du moule, un angle de dépouille doit être ajouté à toutes les parois verticales. Parois sans angle de dépouille auront des marques de traînage sur leur surface, dues au frottement élevé avec le moule pendant l'éjection.
Un angle de dépouille minimum de 2° est recommandé. Des angles plus larges (jusqu'à 5°) devraient être utilisés sur caractéristiques hautes.
En savoir plus sur l'importance des angles de dépouille dans cet article →
Une bonne règle empirique est d'augmenter l'angle de dépouille de un degré tous les 25 mm. Par exemple, ajouter un angle de 3° à une caractéristique de 75 mm de haut. Angle plus large si la pièce a une finition de surface texturée. Comme règle, ajouter 1° à 2° degrés extra aux résultats des calculs ci-dessus.
Rappelez-vous que les angles de dépouille sont aussi nécessaires pour les côtes. Attention que l'ajout d'un angle réduira l'épaisseur du sommet de la côte, alors assurez-vous que votre design respecte l'épaisseur de paroi minimale recommandée.
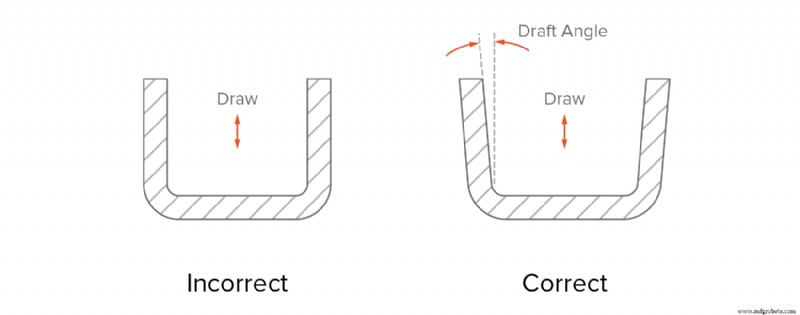 *Ajouter un angle de dépouille (minimum 2°) à toutes les parois verticales*
Pour de meilleurs résultats :
Ajouter un angle de dépouille minimum de 2° degrés à toutes les parois verticales
Pour caractéristiques plus hautes que 50 mm, augmenter l'angle de dépouille d'un degré tous les 25 mm
Pour pièces avec finition de surface texturée, augmenter l'angle de dépouille de 1-2° degrés extra
Partie 3
Matériaux pour Moulage par Injection
Le moulage par injection est compatible avec une large gamme de plastiques. Dans cette section, vous en apprendrez plus sur les caractéristiques clés des matériaux les plus populaires. Nous discuterons aussi des finitions de surface standards applicables aux pièces moulées par injection.
Matériaux Utilisés pour le Moulage par Injection
Tous les thermoplastiques peuvent être moulés par injection. Certains thermodurcissables et silicones liquides sont aussi compatibles avec le processus.
Ils peuvent aussi être renforcés avec fibres, particules caoutchouc, minéraux ou agents ignifuges pour modifier leurs propriétés physiques. Par exemple la fibre de verre peut être mélangée aux granulés à ratios 10%, 15% ou 30% résultant en pièces avec rigidité plus haute.
Polypropylène (PP)
Le plastique de moulage par injection le plus commun. Excellente résistance chimique. Grades alimentaires disponibles. Non adapté applications mécaniques.
ABS
Thermoplastique commun avec haute résistance à l'impact, bas coût & faible densité. Vulnérable aux solvants.
Polyéthylène (PE)
Thermoplastique léger avec bonne résistance à l'impact & résistance météo. Adapté applications extérieures.
Polystyrène (PS)
Le plastique de moulage par injection au coût le plus bas. Grades alimentaires disponibles. Non adapté applications mécaniques.
Polyuréthane (PU)
Thermoplastique avec haute résistance à l'impact et bonnes propriétés mécaniques & dureté. Adapté moulage pièces à parois épaisses.
Nylon (PA 6)
Thermoplastique d'ingénierie avec excellentes propriétés mécaniques et haute résistance chimique & abrasion. Sensible à l'humidité.
Polycarbonate (PC)
Le plastique avec la plus haute résistance à l'impact. Haute résistance thermique, résistance météo & ténacité. Peut être coloré ou transparent.
PC/ABS
Mélange de deux thermoplastiques résultant en haute résistance à l'impact, excellente stabilité thermique, et haute rigidité. Vulnérable aux solvants.
POM (Acetal/Delrin)
Thermoplastique d'ingénierie avec haute résistance, rigidité & résistance humidité et propriétés auto-lubrifiantes. Relativement sujet au gauchissement.
PEEK
Thermoplastique d'ingénierie haute performance avec excellente résistance et résistance thermique & chimique. Utilisé pour remplacer pièces métalliques.
Caoutchouc Silicone
Thermodurcissable avec excellente résistance chaleur & chimique et dureté Shore personnalisable. Grades alimentaire et médical disponibles.
Un additif couramment utilisé pour améliorer la rigidité des pièces moulées par injection est la fibre de verre. Les fibres de verre peuvent être mélangées aux granulés à ratios 10%, 15% ou 30%, résultant en différentes propriétés mécaniques.
Colorant peut être ajouté au mélange (ratio ~3%) pour créer une grande variété de pièces colorées. Couleurs standards : rouge, vert, jaune, bleu, noir, blanc, mélangeables pour différentes nuances.
Finition de Surface et Normes SPI
Les finitions de surface peuvent donner à une pièce moulée par injection un certain look ou feel. Outre des buts cosmétiques, les finitions peuvent aussi servir des besoins techniques. Par exemple, la rugosité moyenne de surface (Ra) peut influencer dramatiquement la durée de vie de pièces coulissantes comme paliers lisses.
Les pièces moulées par injection ne sont pas habituellement post-traitées, mais le moule lui-même peut être fini à divers degrés.
Gardez en tête que surfaces rugueuses augmentent le frottement entre pièce et moule pendant l'éjection, donc un angle de dépouille plus large est requis.
La Society of Plastics Industry (SPI) explique plusieurs procédures de finition standard résultant en différentes finitions de surface de pièce.
| Finition | Description | Normes SPI* | Applications |
|---|---|---|---|
| Brillant (Glossy) | Le moule est d'abord lissé puis poli avec buff diamant, résultant en finition miroir. | A-1 A-2 A-3 |
Pièces requérant la finition de surface la plus lisse pour buts cosmétiques ou fonctionnels (Ra < 0,10 µm). A-1 pour finition miroir et lentilles. |
| Semi-brillant | Le moule est lissé avec papier de verre grain fin, résultant en finition de surface fine. | B-1 B-2 B-3 |
Pièces requérant bonne apparence visuelle, mais pas look haut brillant. |
| Mat | Le moule est lissé utilisant poudre de pierre fine, éliminant toutes marques d'usinage. | C-1 C-2 C-3 |
Pièces avec faibles exigences apparence visuelle, mais marques usinage inacceptables. |
| Texturé | Le moule est d'abord lissé avec poudre pierre fine puis sablé, résultant en surface texturée. | D-1 D-2 D-3 |
Pièces requérant finition de surface satin ou terne texturée. |
| Brut d'usinage (As-machined) | Le moule est fini au discretion de l'usineur. Marques d'outils visibles. | - | Pièces non-cosmétiques, comme composants industriels ou cachés. |
Quand vous sélectionnez une finition de surface brillante, rappelez-vous ces conseils utiles :
- Une finition de moule haut brillant n'équivaut pas à un produit fini haut brillant. C'est significativement sujet à d'autres facteurs comme résine plastique utilisée, conditions moulage et design moule. Par exemple, l'ABS produira des pièces avec finition de surface plus brillante que le PP. Pour trouver la combinaison recommandée matériau/finition, visitez l'annexe.
- Les finitions de surface plus fines requièrent un matériau de moule de grade plus élevé. Pour atteindre un polissage très fin, des aciers à outils avec la dureté la plus haute sont requis. Cela impacte le coût global (coût matériau, temps usinage, temps post-traitement).
Partie 4
Astuces Réduction Coûts
En apprendre plus sur les principaux drivers de coûts en moulage par injection et astuces de design actionnables pour réduire les coûts de votre projet.
Drivers de Coûts en Moulage par Injection
Les plus gros coûts sont :
- Coûts outillage déterminés par coût total conception et usinage moule
- Coûts matière déterminés par volume matière utilisé et son prix au kilo
- Coûts production déterminés par temps total d'utilisation machine moulage par injection
Les coûts outillage sont constants (démarrant à 3 000 $ jusqu'à 5 000 $). Ce coût est indépendant du nombre total de pièces manufacturées, tandis que coûts matière et production dépendent du volume de production.
Pour petites productions (1 000 à 10 000 unités), le coût outillage a le plus grand impact sur le coût global (~50-70 %). Donc, vaut la peine d'altérer votre design pour simplifier la fabrication du moule (et son coût).
Pour volumes plus grands à production full-scale (10 000 à 100 000+ unités), la contribution des coûts outillage au coût global est éclipsée par coûts matière et production. Donc, vos efforts de design principaux devraient focus sur minimiser volume pièce et temps cycle moulage.
Voici quelques astuces pour minimiser le coût de votre projet moulage par injection.
Astuce #1 : S'en tenir au Moule à Tirage Direct
Les cœurs de coulisse latérale et autres mécanismes in-mold peuvent augmenter le coût outillage de 15% à 30%. Cela se traduit en coût additionnel minimum outillage d'environ 1 000 $ à 1 500 $.
Dans une section précédente, nous avons examiné les façons de gérer les contre-dépouilles. Pour garder votre production on-budget, évitez cœurs de coulisse latérale et autres mécanismes sauf si absolument nécessaire.
Astuce #2 : Redesigner la Pièce pour Éviter les Contre-Dépouilles
Les contre-dépouilles ajoutent toujours coût, complexité et maintenance au moule. Une redesign astucieuse peut souvent les éliminer.
Astuce #3 : Rendre la Pièce Plus Petite
Pièces plus petites = moulage plus rapide = output production plus haut = coût par pièce plus bas. Pièces plus petites = coûts matière plus bas et prix moule réduit.
Astuce #4 : Intégrer Multiples Pièces dans Un Moule
Comme vu précédemment, intégrer multiples pièces dans le même moule est pratique courante. Habituellement, 6 à 8 petites pièces identiques peuvent tenir dans le même moule, réduisant le temps de production total d'environ 80%.
Pièces avec géométries différentes peuvent aussi tenir dans le même moule (rappelez-vous l'exemple avion modèle). C'est une excellente solution pour réduire le coût global d'assemblage.
Voici une technique avancée :
Dans certains cas, le corps principal de 2 pièces d'un assemblage est le même. Avec un design créatif, vous pouvez créer points d'emboîtement ou charnières à emplacements symétriques, miroirant la pièce. Ainsi le même moule peut fabriquer les deux moitiés, coupant les coûts outillage en deux.
Astuce #5 : Éviter Petits Détails
Fabriquer un moule avec petits détails requiert usinage et finition plus longs. Le texte en est un exemple et peut même requérir techniques usinage spécialisées comme électro-érosion (EDM) résultant en coûts plus hauts.
Astuce #6 : Utiliser Finitions de Grade Inférieur
Les finitions sont habituellement appliquées au moule à la main, processus coûteux, surtout pour finitions haut grade. Si votre pièce n'est pas pour usage cosmétique, n'appliquez pas de finition haut grade coûteuse.
Astuce #7 : Minimiser Volume Pièce en Réduisant Épaisseur Paroi
Réduire l'épaisseur de paroi de votre pièce est la meilleure façon de minimiser le volume pièce. Non seulement moins de matière est utilisée, mais le cycle moulage est grandement accéléré.
Par exemple, réduire épaisseur paroi de 3 mm à 2 mm peut réduire le temps de cycle de 50% à 75%.
Parois plus fines = moule rempli plus vite. Plus important, pièces plus fines refroidissent et se solidifient bien plus vite. Rappelez-vous qu'environ la moitié du cycle moulage est passée sur la solidification pendant que la machine est inactive.
Attention à ne pas trop réduire la rigidité de la pièce ce qui dégraderait sa performance mécanique. Côtes en emplacements clés peuvent augmenter la rigidité.
Astuce #8 : Considérer Opérations Secondaires
Pour productions bas volume (moins de 1000 pièces), il peut être plus rentable d'utiliser une opération secondaire pour compléter vos pièces moulées par injection. Par exemple, percer un trou après moulage plutôt qu'utiliser un moule cher avec cœurs de coulisse latérale.
Partie 5
Démarrer le Moulage par Injection
Une fois votre design prêt et optimisé pour moulage par injection, quelle est la suite ? Dans cette section, nous vous guidons à travers les étapes pour commencer la fabrication par moulage par injection.
Étape 1 : Commencer Petit et Prototyper Vite
Avant de vous engager sur tout outillage cher de moulage par injection, créez et testez d'abord un prototype fonctionnel de votre design.
Cette étape est essentielle pour lancer un produit réussi. Ainsi les erreurs de design peuvent être identifiées tôt, quand le coût du changement est encore bas.
Il y a 3 solutions pour le prototypage :
- Impression 3D (SLS, SLA ou Material Jetting)
- Usinage CNC en plastique
- Moulage par injection faible série avec moules imprimés 3D. Ces processus créent des prototypes réalistes pour forme et fonction qui ressemblent de près à l'apparence du produit final moulé par injection.
Utilisez l'info ci-dessous comme guide de comparaison rapide pour décider quelle solution est la meilleure pour votre application.
Prototypage par Impression 3D
Designs optimisés pour moulage par injection peuvent être facilement imprimés 3D
Solution prototypage au coût le plus bas et délai le plus rapide
Pas tous matériaux moulage par injection dispo pour impression 3D
Pièces imprimées 3D sont 30-50% plus faibles que pièces moulées par injection
Prototypage par Usinage CNC
Propriétés matériaux identiques aux pièces moulées par injection
Excellente précision et finition
Modifications design peuvent être nécessaires, car restrictions design différentes s'appliquent
Plus cher que impression 3D avec délai plus long
Prototypage par Moulage Faible Série
Prototypes les plus réalistes avec propriétés matériaux précises
Le processus réel et design moule sont simulés
Solution prototypage au coût le plus haut
Disponibilité plus faible que CNC ou impression 3D
Étape 2 : Faire un « Pilot Run » (500 - 10 000 pièces)
Design finalisé, temps de commencer moulage par injection avec un petit pilot run.
Le volume minimum de commande pour moulage par injection est 500 unités. Pour ces quantités, les moules sont habituellement usinés CNC en aluminium. Moules alu sont relativement faciles à fabriquer et bas coût (démarrant ~3 000 $ à 5 000 $) mais tiennent jusqu'à 5 000 - 10 000 cycles injection.
À ce stade, le coût typique par pièce varie entre 1 $ et 5 $, selon géométrie design et matériau sélectionné. Délai typique pour telles commandes : 6-8 semaines.
Ne vous laissez pas confondre par le terme « pilot run ». Si vous ne requérez que quelques milliers de pièces, ce serait votre étape de production finale.
Les pièces fabriquées avec moules alu « pilot » ont propriétés physiques et précision identiques aux pièces fabriquées avec moules acier à outils « full-scale production ».
Étape 3 : Monter en Production (100 000+ pièces)
Quand produire des quantités massives de pièces identiques (de 10 000 à 100 000+ unités), un outillage spécial moulage par injection est requis.
Pour ces volumes, les moules sont usinés CNC en acier à outils et tiennent des millions de cycles injection. Ils sont aussi équipés de fonctionnalités avancées pour maximiser vitesses production, comme gates pointe chaude et canaux de refroidissement complexes.
Le coût unitaire typique à ce stade varie entre quelques centimes à 1 $ et le délai typique est 4 à 6 mois, dû à la complexité de concevoir et fabriquer le moule.
Partie 6
Ressources Utiles
Dans ce guide nous avons touché à tout ce qu'il faut pour démarrer le moulage par injection — mais il y a bien plus à apprendre.
Voici les ressources les plus utiles sur moulage par injection et autres technologies fabrication digitale si vous voulez aller plus loin.
Autres Guides
Envie d'en savoir plus sur fabrication digitale ? Il y a plus de technologies à explorer :
Résine
- Rainer Heubach, fondateur visionnaire du groupe Heubach, décède à 71 ans
- Solvay augmente sa production de composites thermoplastiques pour répondre à la demande aérospatiale
- Clariant lance des polymères médicaux pour soudage laser de précision
- Electroimpact présente SCRAM : une imprimante 3D à fibres continues 6 axes pour la fabrication d'aérocomposites sans outillage
- Solvay et Flybotix co-développent le drone d'inspection intérieur Asio
- Avancées dans le soudage des composites thermoplastiques : De la recherche à l'usage commercial
- Faire progresser le démonstrateur fuselage multifonctionnel : pionnier de l'innovation aéronautique durable
- CAMX 2018 Preview : Innovations plastiques avancées et résines de Sumitomo
- Sky Advanced Materials obtient l'approbation de type DNV-GL pour ses tissus en fibres de carbone