



Insights à l'échelle atomique sur la déformation par glissement et l'usinabilité nanométrique du 6H-SiC
Résumé
Introduction
Méthodologie
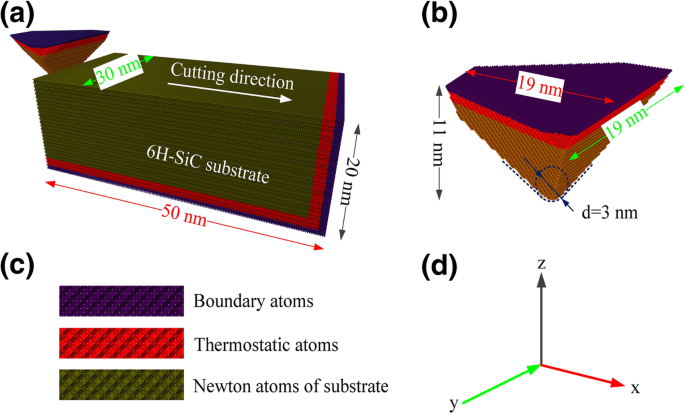
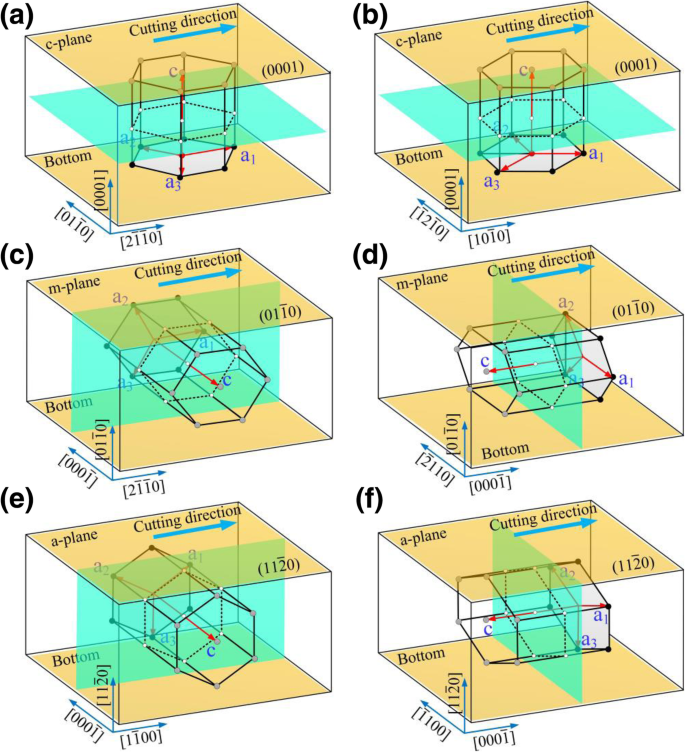
Résultats et discussion
Analyse de l'usinabilité nanométrique
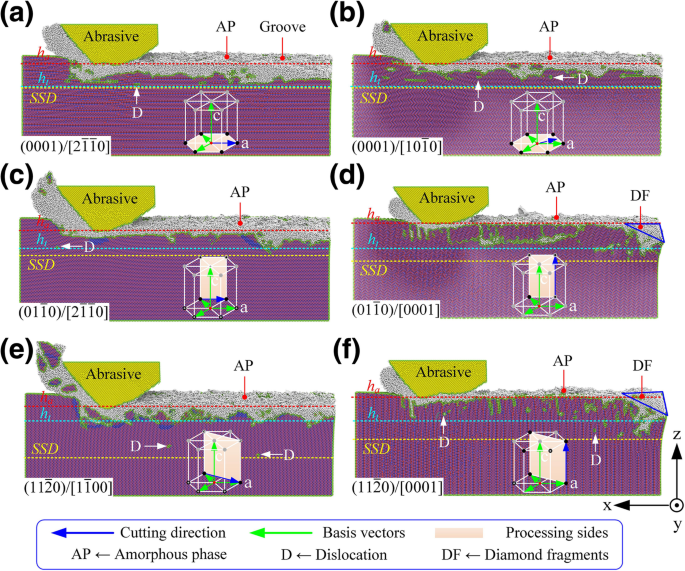
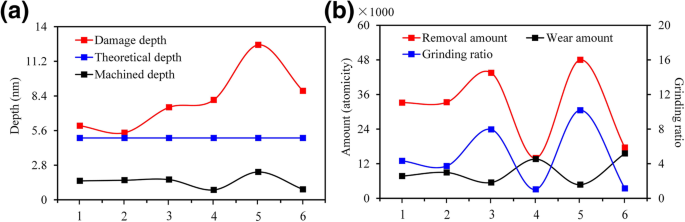
- Les modes (0001)/[2-1-10] et (0001)/[10-10] ont produit une usinabilité similaire, mais ce dernier favorisait un mode d'enlèvement fragile.
- Les modes (01-10)/[2-1-10] et (11-20)/[1-100] ont atteint une profondeur usinée et des taux d'enlèvement plus élevés. Pour une profondeur théorique de 5 nm, (11-20)/[1-100] a enlevé 3,4 fois plus de matière que (01-10)/[0001], avec un ratio enlèvement/usure de 10,1, bien que le SSD était 2,3 fois plus grand que (0001)/[10-10]. Ce mode convient au traitement de nanorainures à haut débit où les dommages sous-superficiels sont acceptables. En revanche, (01-10)/[0001] offre un taux d'enlèvement comparable mais seulement 50 % du SSD, produisant une rainure plus lisse et mécaniquement robuste — idéale pour l'usinage de précision.
- Lorsque la direction d'usinage s'aligne avec l'axe c, la pointe abrasive s'use fortement au début, conduisant à des taux d'enlèvement plus faibles (≈1,0) et un SSD plus élevé. Bien que ces modes présentent une excellente résistance à l'usure, ils ne sont pas recommandés pour la fabrication de micro-nano rainures mais pourraient être précieux pour la conception de faces de dépouille d'outils de coupe.
Analyse du mouvement de glissement et de la distribution des dommages sous-superficiels
Distribution du facteur de Schmid dans le processus de rayage
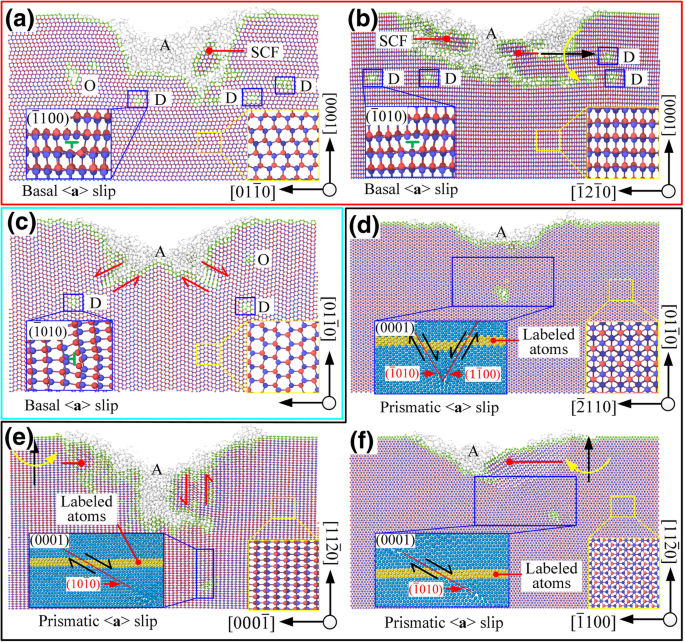
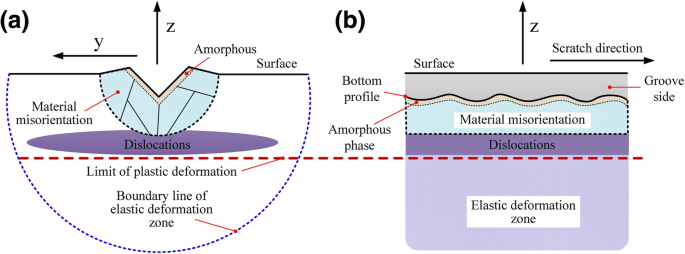
Distribution des dommages de surface/sous-surface
Remarques conclusives
- La réponse au nanorayage du 6H-SiC est gouvernée par une combinaison de transition de phase amorphe, distorsion de réseau et glissement de dislocation. La profondeur de la ligne de dislocation détermine les dommages sous-superficiels.
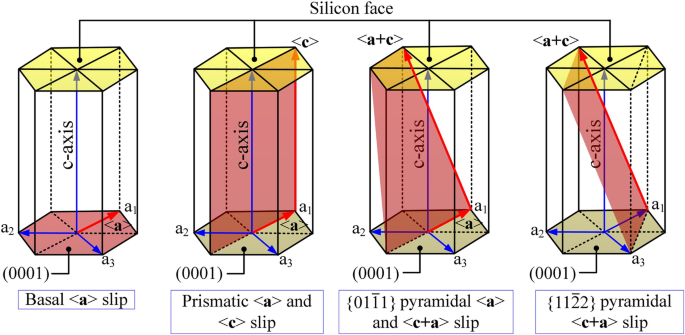
- Le glissement basal et prismatique dominent la déformation par glissement pendant le rayage. Le facteur de Schmid fournit un prédicteur fiable de l'activation du glissement.
- Le mode de traitement (01-10)/[2-1-10] délivre des taux d'enlèvement élevés avec une usure abrasive minimale, le rendant idéal pour l'usinage de surface. Inversement, le plan basal et l'axe c représentent les faces et directions les plus difficiles, offrant des indications pour la conception d'outils de coupe.
Disponibilité des données et matériaux
Abréviations
- A
- Phase amorphe
- ABOP
- Potentiel analytique d'ordre de liaison
- D
- Dislocation
- d
- Épaisseur de copeau non déformée
- GSF
- Énergie de défaut d'empilement généralisée
- LAMMPS
- Simulateur massivement parallèle atomique/moléculaire à grande échelle
- MD
- Dynamique moléculaire
- MOSFET
- Transistor à effet de champ métal-oxyde-semiconducteur
- NVE
- Nombre, volume et énergie
- O
- Autre type de défaut
- SCF
- Forme monocristallin
- SPDT
- Tournage diamant monopoint
- SSD
- Profondeur de dommage sous-superficiel
- SSD_max
- Profondeur maximale de dommage sous-superficiel
Comment la tension façonne les jets électrofilés et la morphologie des nanofibres : simulations et validation expérimentale
Nanostructures fer cœur-coquille : caractérisation structurale, d'oxydation et magnétique de chaînes de nanocouronnes Fe-FeOx auto-assemblées
Nanomatériaux
- Ébavurage et déflashage cryogéniques : élimination précise et rentable du flash pour plastiques
- Synthèse et caractérisation de nano-clips de ZnO monodisperses via un procédé polyol simple
- La métallurgie des poudres expliquée : définition, procédés et avantages
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Usinage par ultrasons : Principe, types et applications industrielles
- Soudage par Projection Expliqué : Procédé, Techniques et Sécurité
- Comprendre les procédés de fabrication : définitions, types et composants clés
- Services de rectification de surface de précision : processus expert et qualité
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux