



Fraunhofer IFAM améliore l'efficacité avec le pré-assemblage automatisé de cadres de fuselage en PRFC
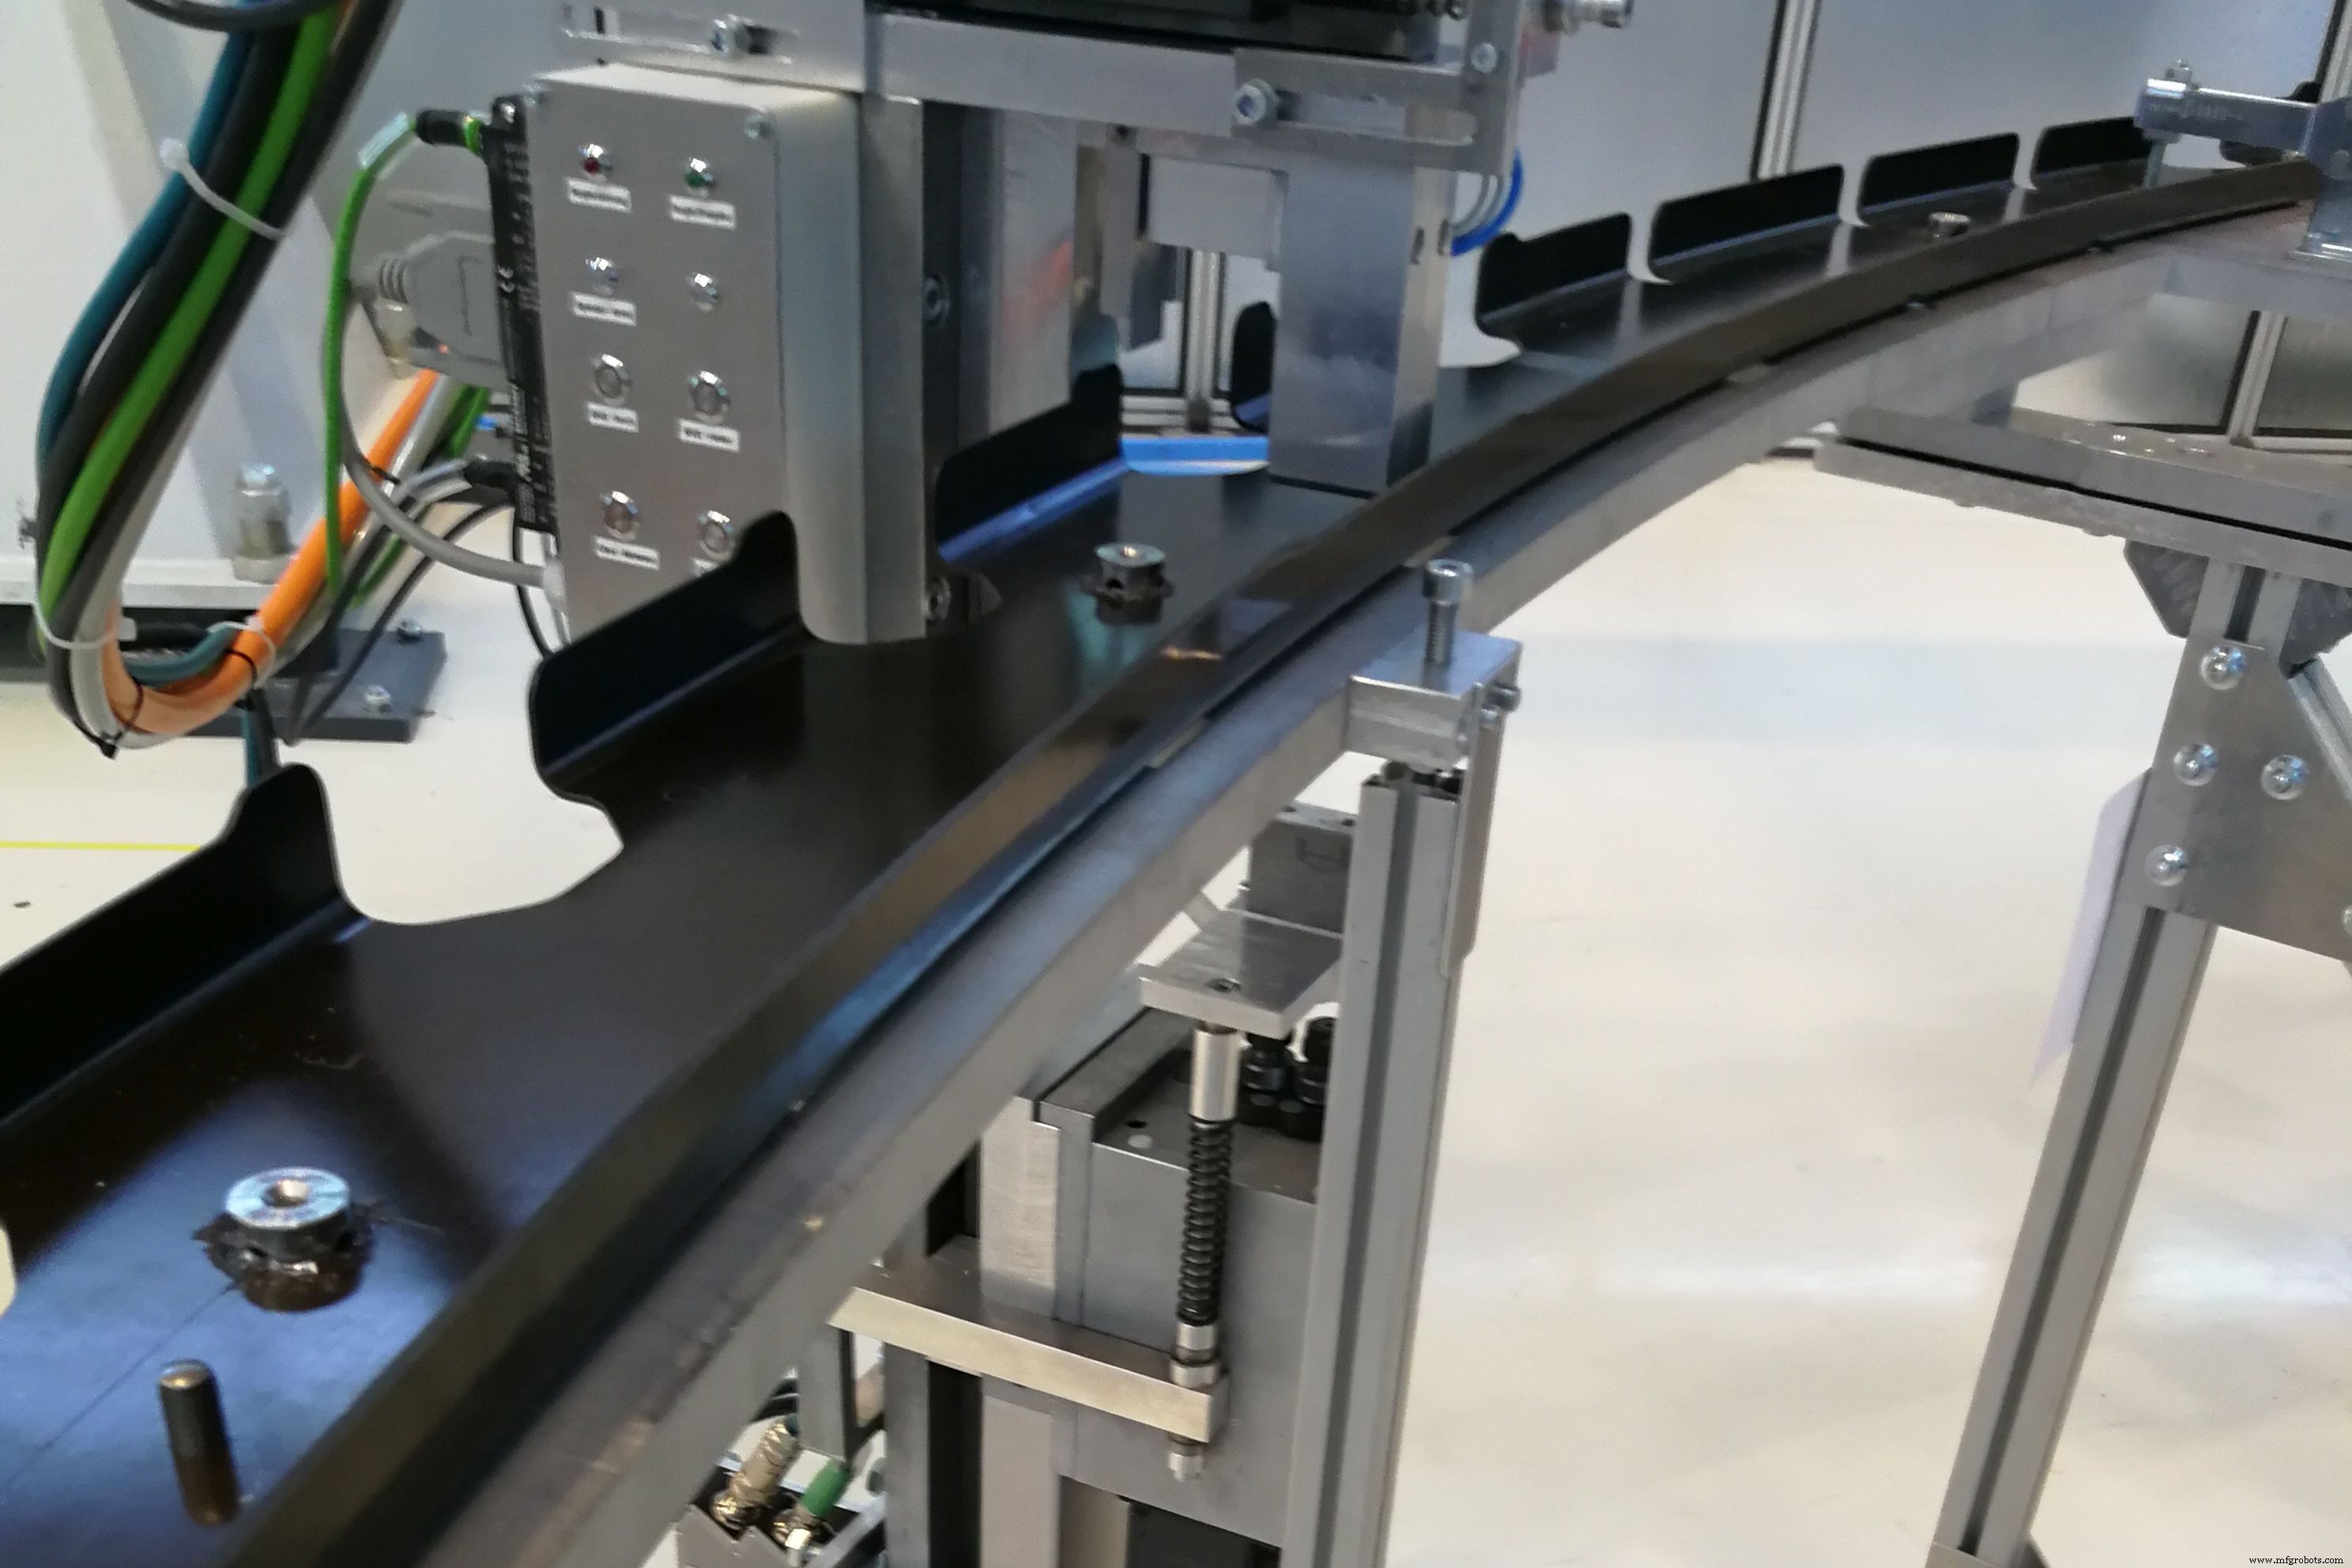
L'automatisation est l'une des stratégies les plus importantes pour augmenter l'efficacité en production. Un nouvel effecteur de positionnement et de perçage a été développé dans le projet « Impulse » — financé par le Ministère fédéral allemand de l'Économie et de l'Énergie (BMWi) — et le sous-projet « Tempo » (« Technologies pour l'assemblage et la production efficaces de composants de fuselage en PRFC »).
Cet effecteur automatise le pré-assemblage d'éléments de raidissement (clefs) sur des cadres intégraux en PRFC pour la fabrication de fuselages d'avions. La production manuelle précédente nécessitait également plus d'étapes de processus. Alternativement, l'effecteur compact peut également être repris par des robots industriels standards. Cela permet d'augmenter les taux de production, avec une qualité constante et à moindre coût.
Développés par les partenaires Airbus Hambourg (Allemagne) et l'Institut Fraunhofer pour la technologie de fabrication et les matériaux avancés (IFAM, Stade), ces solutions d'automatisation ont déjà été validées dans un environnement de production quasi-série sur un prototype à échelle réelle. Le projet a été achevé avec succès en 2020.
Pré-assemblage des cadres PRFC
Les cadres sont les éléments de raidissement transversaux dans un fuselage d'avion. L'utilisation de PRFC et la construction intégrale innovante des fuselages dans l'Airbus A350 permettent d'économiser du poids et des étapes de production. Des éléments de raidissement supplémentaires (clefs) sont nécessaires pour empêcher le cadre de se plier latéralement. Les nervures — qui peuvent mesurer jusqu'à 6 mètres de long — diffèrent toutes géométriquement les unes des autres, de sorte qu'un gabarit de moule spécial serait requis pour chaque nervure afin d'équiper manuellement les composants avec des clefs avec des tolérances allant jusqu'à 0,2 millimètre. Ces gabarits sont coûteux et complexes à utiliser. De plus, l'alimentation manuelle des clefs et le pré-assemblage nécessitent de grandes variations. Des étapes de mesure approfondies sur les pièces assemblées pour un alignement exact de la position seraient également essentielles.
« Le projet 'Tempo' nous a présenté le défi d'automatiser les étapes de processus de manière à réduire à la fois la durée et la complexité du processus », explique Leander Brieskorn, chef de projet chez Fraunhofer IFAM. « Les clefs devaient être reprises automatiquement et amenées au cadre. Pour riveter le cadre et la clef ensemble, il était alors nécessaire de percer les deux composants. Nous y sommes parvenus en équipant le cadre avec les clefs à l'aide de notre effecteur de positionnement et de perçage nouvellement développé à haute précision. De plus, le cadre a été ajusté à la coque de fuselage sans aucun espace dans notre usine d'assemblage de fuselage quasi-série à Stade. »
Effecteur de positionnement et de perçage pour le pré-assemblage automatisé, haute précision et qualité assurée des cadres intégraux PRFC
L'effecteur de positionnement et de perçage développé remplit les tâches de réception de différentes clefs, de leur positionnement sur différents cadres intégraux et de perçage simultané des deux composants. L'effecteur compact peut être repris par le système de portail utilisé ainsi que par des robots industriels standards. Le système de portail est sélectionné pour une plus grande précision de positionnement. Le cadre intégral est tendu sur des échasses sous le portail et peut être orienté dans l'espace à l'aide de plusieurs options de réglage mécanique. L'effecteur a un support symétrique avec lequel il peut reprendre des clefs de différentes orientations et les serrer sur le support. En utilisant des butées mécaniques amorties par ressort, il approche les positions d'assemblage respectives avec une précision locale. Pendant que l'élément de raidissement de clef est placé sur la surface du cadre intégral par le haut et que les deux composants sont serrés à l'aide d'un mécanisme intégré, le processus de perçage est effectué depuis l'arrière du cadre pour éviter l'effilochage du PRFC. Un système d'extraction récupère la poussière de perçage résultante. Une fois les composants percés, les positions des clefs sur le cadre sont définies. Les clefs peuvent alors être rivetées au cadre.
L'effecteur peut être contrôlé via un automate système et reçoit ses données de position globale à partir des données CAO importées des composants. La nouvelle situation d'assemblage est adaptée via une mesure amont rapide à l'aide d'un tracker laser. La technologie innovante permet un processus fiable et une haute précision de positionnement. À part appuyer sur le bouton de démarrage sur un panneau de contrôle, tout le reste s'exécute automatiquement. L'interface opérateur conviviale spécialement développée, avec des images auto-explicatives pour faciliter la saisie, permet même à des employés inexpérimentés de se familiariser rapidement avec le contrôle du système.
En apportant des modifications appropriées à la reprise des clefs, l'effecteur peut également monter des types de clefs géométriquement légèrement différents et les positionner précisément sur différents types de cadres intégraux. La précision de l'assemblage automatisé est de ± 0,1 millimètre et dépasse ainsi les exigences de précision de 200 %.
La technologie de mesure intégrée dans l'effecteur de positionnement et de perçage documente exactement la pression de contact requise de 200 newtons ainsi que de nombreux autres paramètres pour surveiller les conditions optimales pour le pré-assemblage des clefs sur le cadre intégral. Cela garantit une assurance qualité en ligne.
Travaux de R&D supplémentaires dans le sous-projet « Tempo »
Le cadre intégral équipé de clefs a été installé sur la coque de fuselage dans un système d'assemblage de fuselage quasi-série dans le sous-projet « Tempo » au centre technique du Fraunhofer IFAM à Stade. La mesure des jeux entre le cadre intégral et la peau de fuselage a montré qu'ils étaient tous inférieurs à 0,3 millimètre, rendant le remplissage de jeux supplémentaire inutile.
L'effecteur développé pour le pré-assemblage, le positionnement et le perçage des cadres peut également être utilisé pour l'assemblage de composants dans d'autres industries, telles que les éoliennes, les véhicules ferroviaires, les véhicules utilitaires, l'automobile ou la construction navale, en adaptant le système de montage.
Après une période de trois ans et demi, le projet de recherche « Impuls » (« Solutions innovantes, réalisables à moyen terme et économes pour les composants de fuselage en PRFC ») financé par le BMWi (Ministère fédéral allemand de l'Économie et de l'Énergie) s'est terminé en 2020, y compris le sous-projet « Tempo » ; numéro de financement BMWi : 20W1526F. Le Fraunhofer IFAM tient à remercier le BMWi pour le financement fourni.
fibre
- Montures de Lunettes : L'Accessoire de Mode Ultime
- BMW lance des cadres moto boulonnés en fibre de carbone produits en série
- Sublimez votre véhicule avec des cadres plaque d'immatriculation premium en fibre de carbone
- Fraunhofer IPT automatise la production de pales de ventilateur en CFRP thermoplastique, augmentant l'efficacité
- Moulages CFRP imprimés en 3D pour RTM : flaperons, exosquelettes et plus
- WMG construit un châssis CFRP avancé pour véhicule démonstrateur Very Light Rail
- Arevo lance des cadres unibody carbone imprimés 3D pour la nouvelle gamme e-bike de Pilot
- Le CFRP surpasse l'acier dans les applications de rotules de précision
- Plastic Omnium remporte gros contrat réservoirs hydrogène 350 bar et obtient certification 700 bar