



Épisode 29 : John McQuilliam de Prodrive Composites — Innovations légères d'ingénierie
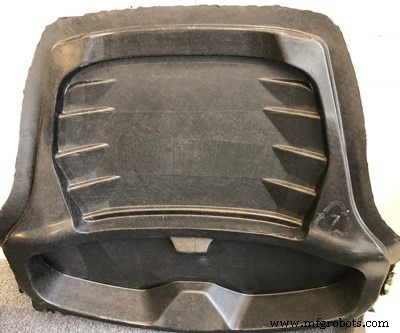
Exemple d'une pièce tertiaire produite avec le procédé P2T de ProDrive. Photo CW : Scott Francis
Dans cet épisode de CWTalks, le rédacteur en chef senior de CW, Scott Francis, interviewe John McQuilliam, ingénieur en chef chez Prodrive Composites (Milton Keynes, Royaume-Uni), concepteur et fabricant de composites légers avancés pour une large gamme d'applications incluant automobile, sport automobile, aérospatial, marine, défense et autres secteurs spécialisés.
John est un concepteur de voitures de Formule Un du Royaume-Uni qui a travaillé avec de nombreuses entreprises de sport automobile. Il a rejoint Prodrive en 2017 comme ingénieur en chef de leur division composites. John discute du procédé primaire-tertiaire (P2T) de l'entreprise, qui selon l'entreprise simplifie le recyclage et donne au matériau composite le potentiel de remplir trois ou plus vies utiles.
Vous pouvez écouter l'intégralité de l'entretien CW Talks ci-dessus ou visiter :
- CW Talks : iTunes
- CW Talks : Google Play
Extrait de l'épisode
CW : Salut John, et bienvenue à CW talks, le podcast composites. En mars, je crois, j'ai visité Prodrive Composites et j'ai pu voir un peu de votre procédé P2T, qui signifie primaire à tertiaire.
JM : C'est exact. La première étape est la fabrication du composant primaire, et c'est ce que la majorité de notre travail actuel fait. Ce sont des pièces qui nécessitent des fibres vierges, une résine spéciale ou un type particulier de résine thermodurcissable pour quelque raison que ce soit. Donc ce sont ce que j'appellerais des pièces composites traditionnelles... ce sont des pièces que nous ne changerions pas particulièrement le design ou la fabrication, mais nous les changerions certainement pour les rendre plus facilement recyclables.
CW : D'accord. Et ce sont typiquement le genre de pièces plus haute performance ?
JM : Oui. Elles seraient faites en thermodurcissable... Ce que nous ferions est simplement de changer le design d'elles pour permettre au matériel de déchets de la fabrication des pièces et finalement la pièce à la fin de sa vie d'être recyclable pour que nous puissions réutiliser les fibres de carbone contenues dans ces pièces. Le thermoplastique entre en jeu à la deuxième étape... les étapes initiales peuvent être thermodurcissable ou thermoplastique, mais l'important est que cela nous permette de récupérer les fibres. Donc pour récupérer les fibres des pièces primaires, comme évoqué, nous changeons certainement les matériaux de design vers quelque chose qui est plus facile à récupérer les fibres, donc ce dont nous parlons vraiment est une utilisation accrue de tissus non-crimp, plus de matériaux unidirectionnels, choses où les déchets de production et le composant quand ils passent par le processus de récupération de fibres donneront un meilleur rendement de fibres longues de haute qualité.
CW : Pouvez-vous décrire un peu le processus de récupération qui arrive pour ce composant primaire et puis ce qui caractérise la pièce secondaire résultante ?
JM : Oui. Donc le recyclage ou le processus de récupération pour les pièces primaires est un processus de type incinération. Donc les chutes de préimprégné — les chutes de préimprégné — ou les pièces de fin de vie vont dans un four et toute la résine est brûlée laissant les fibres de carbone derrière. Et ces fibres de carbone à travers une série de processus sont transformées en un tapis non-tissé d'épaisseur constante et d'orientation aléatoire — donc ça finit par pouvoir faire une plaque quasi-isotrope.
CW : Est-ce le processus qu'ELG [ELG Carbon Fibre] fait pour vous ? Gèrent-ils la pyrolyse ?
JM : Oui, ELG fait cette partie. Donc, on leur envoie nos chutes de déchets et quelques pièces de composants et puis ils les transforment en un des précurseurs, une des pièces que nous utilisons pour faire nos pièces secondaires.
CW : Pouvez-vous me dire un peu sur ces pièces secondaires et ce qui les caractérise ?
JM : Donc, les pièces secondaires, le renfort est principalement fait de fibres de carbone récupérées avec une utilisation discrète de fibres vierges si requis dans certaines zones. Mais la majorité du renfort est fibres récupérées. Et puis on introduit un thermoplastique réactif. Donc, c'est une résine liquide que nous, disons, infusons les renforts avec. Puis il y a un processus de type polymérisation et on obtient un composant fini et son processus est fait à températures relativement basses, pression atmosphérique et on obtient un bon composant fait de cette façon.
CW : Une partie de ce qui permet P2T est ce système de résine que vous avez décrit comme une « résine thermoplastique réactive ». Pouvez-vous expliquer un peu plus pour nos auditeurs ce que vous entendez par là ?
JM : Donc thermoplastique réactif dans certains sens est très similaire à une résine thermodurcissable. Donc on le mélange immédiatement avant de faire le composant. Et il y a deux ou trois composants liquides allant au mélange. Chacun de ceux-ci est un liquide. Et quand ils se combinent avec le temps et un peu de température, ils polymérisent en un vrai thermoplastique. Et ce sont les propriétés thermoplastiques qui permettent le recyclage subséquent. Et l'avantage qu'il soit un thermoplastique réactif plutôt qu'un thermoplastique traditionnel est le fait que nous sommes effectivement en train de créer un thermoplastique au même moment où nous entourons les fibres de renforcement est qu'il a une viscosité très basse donc il peut être formé dans des processus normaux traditionnels, devrions-nous dire, de type thermodurcissable. Il n'a pas besoin des hautes températures et hautes pressions que vous aurez avec soit l'injection d'un thermoplastique fondu dans une préforme de fibres ou la prise d'un préimprégné thermoplastique où le thermoplastique et les fibres ont déjà été combinés et puis les remonter à haute température et pression, typiquement dans des moules métalliques. Donc nous évitons la complexité et le coût des moules requis pour traiter les thermoplastiques au-dessus du point de fusion et évitons les difficultés dues à la haute viscosité du thermoplastique fondu avec distorsion et mouvement du renforcement dans la cavité du moule.
CW : Et je suppose que cela se traduit en économies de coûts, économies de temps et signifie pas mal pour la production...
JM : Vous l'avez, oui. Donc la méthode de production est semblable à ce que nous faisons dans l'industrie thermodurcissable traditionnelle, mais le coût d'outillage est bien inférieur à ce qui sera requis pour traiter un thermoplastique traditionnel. Et c'est un gros avantage pour la plupart de nos clients. Vous ne voulez pas faire l'investissement initial dans les moules thermoplastiques — ou les moules simplement pour thermoplastiques.
CW : Donc voyez-vous cela comme un levier pour plus de production haut volume ?
JM : Certainement, nous croyons que c'est un levier pour une production plus élevée. Les temps de cycle peuvent être plus courts que leurs thermodurcissables traditionnels en ça ne nécessite pas une montée à une température de traitement, un maintien et puis un refroidissement encore avant que vous puissiez tourner le moule. Donc nous voyons des avantages de cadence en utilisant ce processus comparé à nos composants traditionnels cuits au four ou autoclave.
CW : Et bien sûr, l'une des choses excitantes est que de là, vous pouvez recycler cette pièce secondaire encore une fois. Donc qu'est-ce qui caractérise cette pièce tertiaire dans le cycle de vie de ce matériau ?
JM : Donc je dirais la pièce secondaire, étant un vrai thermoplastique, peut être reformée en d'autres formes et typiquement serait coupée en petits morceaux, et puis mise dans la cavité entre moule chauffant et pressée en une nouvelle forme. Donc il y aura une possibilité de prendre toutes les pièces secondaires redondantes, tous les déchets de production des pièces secondaires, et les reformer en un autre composant plastique renforcé de fibres ou composant polymère renforcé de fibres.
CW : Et de là, ces pièces tertiaires ne sont pas nécessairement la fin de la route pour ce matériau, même à ce stade...
JM : C'est correct... Donc nous pensons que ces pièces tertiaires, parce qu'elles sont thermoplastiques, peuvent être reformées, presque un nombre infini de fois. Le processus de les couper en morceaux de moulage, devrions-nous dire pièces de moulage, a un taux d'usure sur la fibre... donc certaines des propriétés mécaniques baisseraient, mais d'autres propriétés mécaniques telles que la rigidité, le taux d'expansion thermique et la température de distortion seraient pretty bien retenues. Donc vous obtenez encore un composant renforcé fibres de haute qualité — pas avec la résistance originale de composant à fibres continues ou même un composant à fibres relativement longues — mais certainement il y a encore les avantages en termes de rigidité, expansion thermique et température de distortion qui le rendent très utile de retraiter les pièces tertiaires encore et encore.
fibre
- Top 10 des percées façonnant la fabrication de composites aujourd'hui
- Du contreplaqué ancien à la fibre de verre moderne : brève histoire des matériaux composites
- CW Trending Épisode 4 : Oribi Composites sur les composites thermoplastiques et l'innovation roue
- AMRC et Prodrive collaborent pour pionnier la fabrication composite recyclable
- Israël leader dans la fabrication composites haute performance
- Épisode 17 – Leaders discutent la collaboration UDMAX laminate thermoplastique
- Épisode 26 : Achim Fischereder d'Hexcel sur l'avenir des composites automobiles
- Célébration de la Semaine Nationale des Composites : l'innovation durable dans les matériaux
- Néos International installe son nouveau siège UK et usine composites dernier cri à Derby