



Sélectionner le traitement de surface idéal pour les outillages de moulage par injection
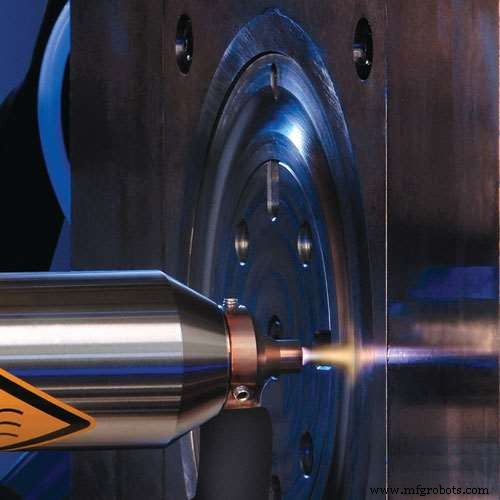
Le processus de moulage par injection est assez complexe. Il implique plusieurs éléments travaillant ensemble pour produire une pièce en plastique. Cependant, une pièce se distingue : le moule lui-même, où l'on injecte le plastique en fusion pour former la forme fixe et désirée du produit. Le moule est évidemment l'une des pièces fonctionnelles les plus importantes du moulage par injection, mais aussi l'une des plus coûteuses. L'endommagement du moule représente une obligation financière significative. Heureusement, cette obligation peut être évitée. Comment ? Par un traitement de moule approprié. Ici, nous passerons en revue certains traitements de surface pour outillages de moulage par injection.
Pourquoi le traitement du moule d'injection est-il important ?
La réponse la plus simple à cette question est : pour économiser des coûts. Cela a du sens quand on considère le prix des moules. Un seul moule peut coûter des centaines de milliers de dollars, et ce n'est que le coût d'achat. Ce coût peut et doit être évité, et le traitement de surface des outillages de moulage par injection est un moyen d'y parvenir.
Les moules ne sont pas faibles, généralement fabriqués en acier trempé. Cependant, le processus d'injection de résines fondues à haute température et pression finira par user les moules d'injection. De nombreux matériaux thermoplastiques utilisés aujourd'hui sont également abrasifs et provoqueront abrasion et frottement sur les surfaces des moules après de nombreux cycles d'injection. Il y a aussi le risque de corrosion et de fatigue après une utilisation continue.
Si le résultat final est généralement l'endommagement de l'outillage de moulage, la qualité du travail produit par des moules affectés par la corrosion, le frottement, l'usure et l'abrasion est généralement inférieure aux exigences. L'écoulement du moule peut également souffrir sans traitement approprié. Tout cela peut faire fuir les clients, et les récupérer est généralement difficile, même après le remplacement du moule. Cela souligne encore pourquoi les moulistes doivent être formés au traitement des moules et aux différents outils de finition de moule.
Types de traitement de surface pour outillages de moulage par injection plastique
L'acier est dur, oui. Mais est-il assez dur pour protéger les moules d'injection de l'usure après une exposition prolongée à de la résine fondue à haute température et pression ? Non, pas tout à fait. Différents traitements de surface peuvent offrir la protection supplémentaire dont on a grandement besoin. Nous en examinerons brièvement quelques-uns ci-dessous.
Revêtement par placage
Le placage est l'une des solutions les plus courantes contre l'usure, la déchirure et les abrasions des moules. Il existe deux formes principales de placage : électrolytique et chimique (sans courant). La différence réside dans la présence ou non de courants électriques. Le placage électrolytique nécessite un courant électrique, tandis que le placage chimique n'en a pas besoin.
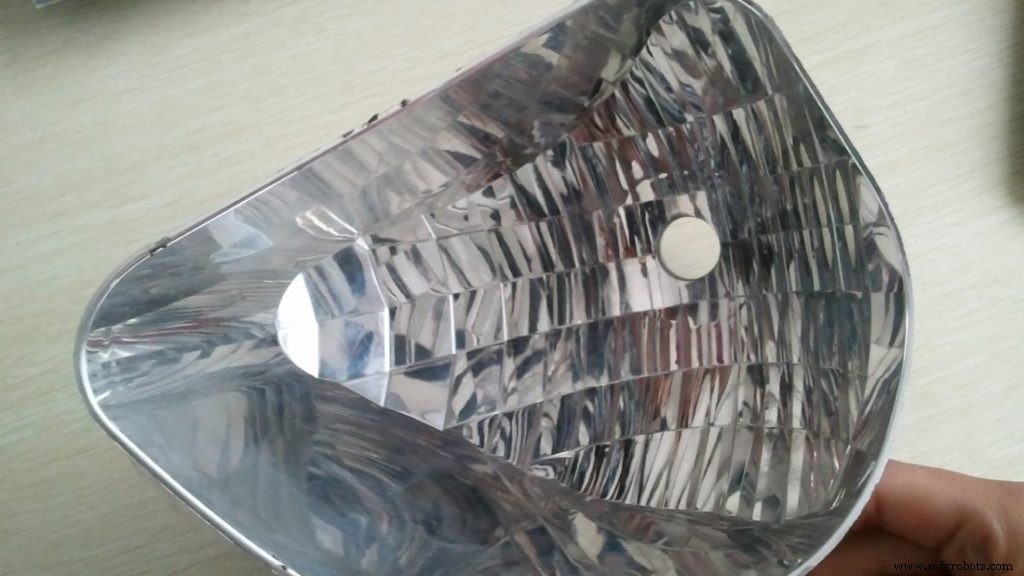
Le placage au chrome et le placage chimique au nickel sont les deux formes les plus typiques de placage pour les moules. Le placage au chrome consiste à électroplater une fine couche de chrome sur le moule. Le produit du placage au chrome est le chrome. Contrairement au placage au nickel, le placage au chrome nécessite l'utilisation d'une anode conformée qui entre dans la cavité du moule. Cela signifie que le placage au chrome prendra plus de temps, surtout pour les moules détaillés, et, par implication, peut coûter plus cher. Un autre inconvénient est qu'un placage au chrome trop long peut inhiber un placage uniforme, en particulier dans les moules détaillés. La texture de surface du moule est plus dure avec le chrome, les rendant plus résistants à la rouille. Le placage au chrome est généralement lisse et très fonctionnel.
Le placage chimique au nickel est l'un des traitements de surface de moules d'injection les plus polyvalents. Le placage chimique repose sur des réactions chimiques plutôt que sur un courant électrique. Il offre une protection contre la corrosion, les problèmes de lubrification, l'abrasion et même les attaques chimiques. Cette forme de placage ne nécessite pas d'anode, ce qui implique un placage plus uniforme que le placage au chrome. Le nickel noir est l'un des placages chimiques au nickel les plus identifiables.
Qu'il s'agisse de chrome ou de nickel, une chose que le placage assure est la durabilité. Le traitement de moule par placage garantit que les moules durent plus de cycles d'injection sans compromettre la qualité du produit.
Nitruration
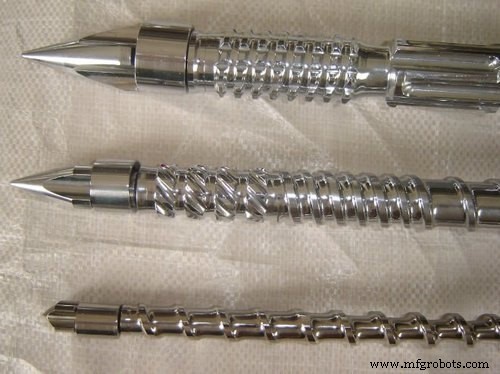
La nitruration est un processus de diffusion thermochimique. Avec la cémentation, ce traitement de moule est la pratique de traitement thermique la plus courante. Ce processus permet la diffusion d'atomes d'azote dans la surface du moule à basse température sans changement de la structure de phase de la surface du moule. L'absence de changement de phase signifie une distorsion minimale de l'acier du moule.
Il existe diverses formes de nitruration, notamment la nitruration ionique, la nitruration en cassette, la nitruration en bain de sel et la nitruration gazeuse, toutes ayant le même objectif d'augmenter la texture de surface de moulage et les performances.
Pour ce processus, les pièces du moule sont exposées à de l'azote actif entre 496 et 529 °C (925 à 985 °F). Un contrôle précis de la température est crucial pour le processus de nitruration afin de minimiser la distorsion de l'acier. De plus, les composants de moule d'injection traités par nitruration sont généralement détendus avant l'usinage final pour garantir des changements de taille négligeables.
Au fil du temps, le processus de nitruration a été développé et amélioré, passant des techniques traditionnelles de nitruration gazeuse à une nitruration plus contrôlée utilisant un ordinateur pour piloter les paramètres.
La nitruration conduit au développement d'une caisse dure du moule, mais les pièces qui doivent rester tendres peuvent être masquées lors du processus. La caisse dure rendra le moule résistant à l'usure et à l'abrasion.
Cémentation
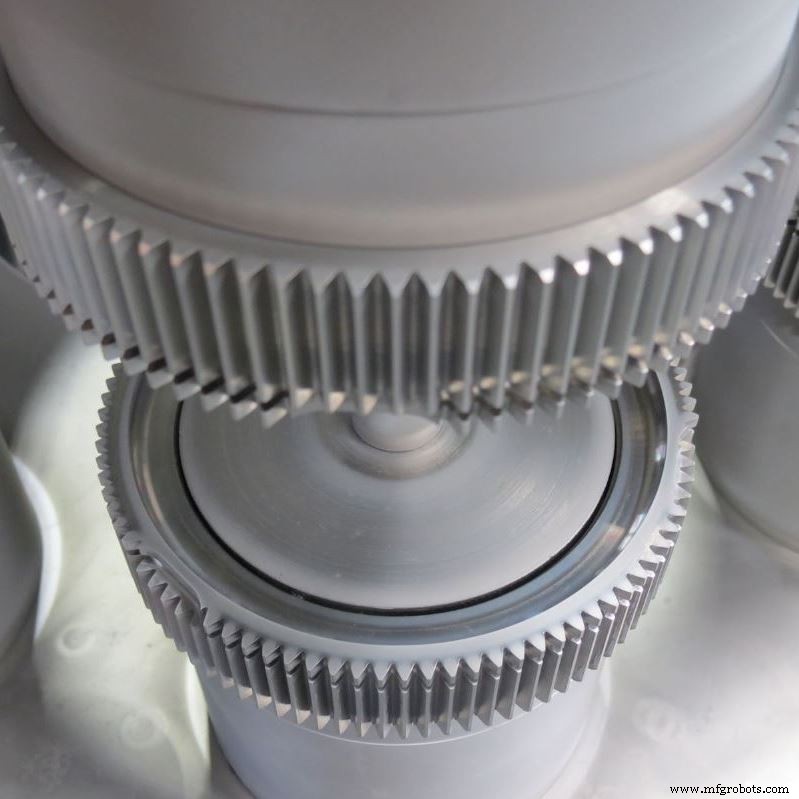
Une autre pratique de traitement de moule nécessitant de la chaleur est la cémentation. Ce processus est similaire à la nitruration. La différence principale est la diffusion d'atomes de carbone dans la surface des composants de moule d'injection en cours de traitement, plutôt que d'atomes d'azote comme dans la nitruration.
La cémentation conduit souvent à des moules résistants à l'usure et tenaces. Ce processus implique le chauffage des composants de moule d'injection dans un four à creuset. Ensuite, on introduit les gaz de cémentation pour permettre la diffusion dans la surface du moule.
Comme pour la nitruration, il existe diverses formes de procédés de cémentation, notamment la cémentation gazeuse, la cémentation sous vide, la cémentation par plasma pulsé et la cémentation à haute température.
La cémentation est un meilleur traitement de surface pour outillages de moulage par injection que la nitruration pour les composants de moule plus lourds et plus sollicités, comme les grands engrenages et roulements. Contrairement à la nitruration, la cémentation nécessite un traitement thermique postérieur. Cela est dû à la température nettement plus élevée à laquelle se produit la cémentation.
Revêtement PVD
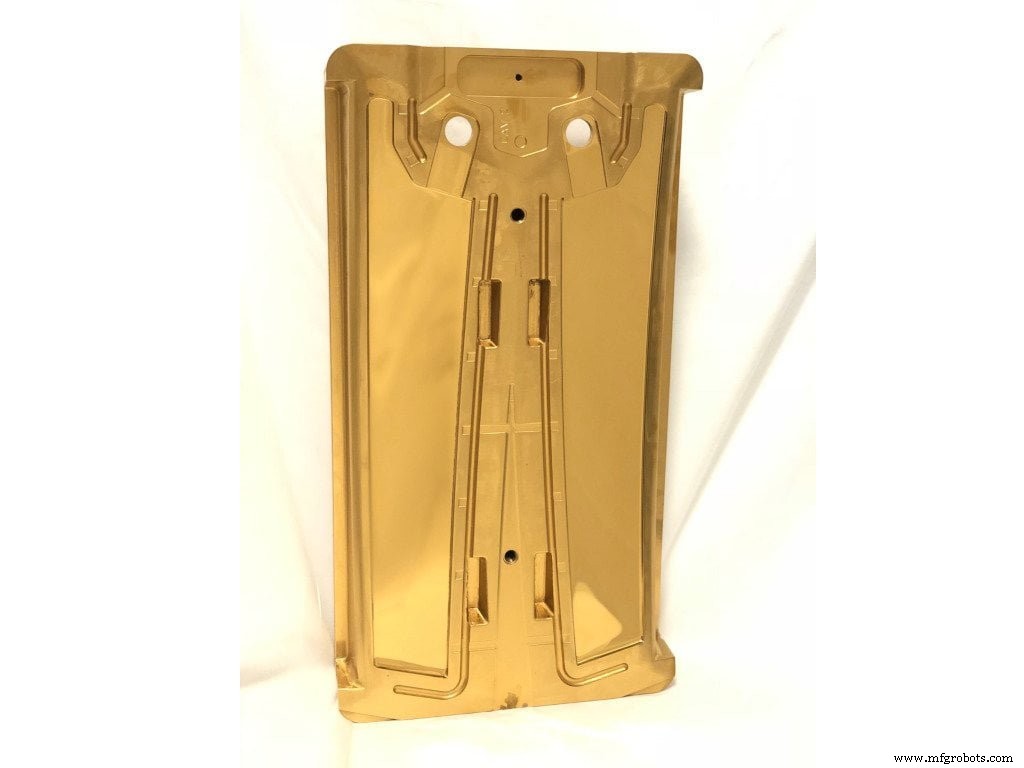
PVD signifie Dépôt Physique en Phase Vapeur. Aussi appelé revêtement mince, ce type de traitement de moule est un processus où un matériau solide, appelé source, est vaporisé dans le vide et déposé sur la surface d'un composant de moule. La source est généralement une tige en céramique ou en métal.
Les procédés de revêtement PVD les plus courants sont l'évaporation et la pulvérisation cathodique (sputtering). Avec l'évaporation, le processus utilise une source à arc cathodique ou à faisceau d'électrons. D'autre part, le sputtering implique l'utilisation de sources à magnétron.
Le principe de ce processus est la formation de surfaces de moule à haute densité grâce au bombardement du composant de moule avec des ions énergétiques chargés positivement. Le matériau source est pulvérisé dans le plasma, formant des liaisons fortes avec la surface du moule, créant une fine couche adhésive.
Il est également possible de créer des compositions de revêtement composées en introduisant des gaz réactifs, comme l'oxygène et l'azote, dans la chambre à vide pendant le bombardement.
Le revêtement PVD aidera à améliorer la résistance du moule. Comme les couches formées sont très minces, le revêtement a peu d'impact sur les dimensions finales des composants du moule. Le traitement de surface PVD pour outillages de moulage par injection est l'un des plus acceptés dans l'industrie aujourd'hui ; cependant, son utilisation se limite aux matériaux pouvant supporter les températures très élevées que ce processus implique. Ce processus n'est pas non plus idéal pour les moules très détaillés avec beaucoup de parties cachées.
Le revêtement PVD peut être fonctionnel ou décoratif, selon que l'accent est mis sur l'amélioration des performances globales ou de l'esthétique, respectivement. Le nitrure de titane (TiN) est un exemple de revêtement PVD fonctionnel, tandis qu'un film à base de Zr est un exemple de revêtement PVD décoratif.
Revêtement CVD
CVD signifie Dépôt Chimique en Phase Vapeur. Le principe derrière ce revêtement est similaire à celui du PVD, la différence majeure étant l'utilisation d'une réaction chimique pour produire le film mince qui recouvre le moule dans le revêtement CVD.
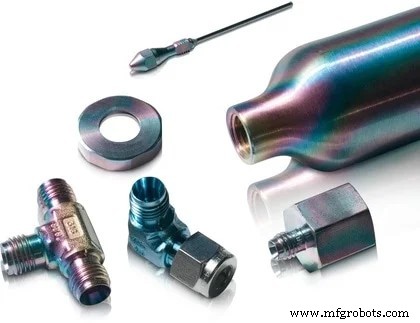
Le processus de revêtement CVD est généralement effectué dans un réacteur CVD. L'un des problèmes du revêtement PVD est la température élevée à laquelle il est réalisé ; eh bien, le revêtement CVD est effectué à des températures encore plus élevées (environ 1050 °C / 1925 °F). Cela limite ce traitement de moule aux composants pouvant supporter des températures élevées.
Le film mince formé dans ce processus de revêtement est dû aux réactions entre les phases gazeuses et la surface chaude du moule dans les réacteurs.
Comme le PVD, le revêtement CVD assure un moule résistant, résistant à l'usure et à l'abrasion. Le film formé est également très mince, généralement dans la gamme des nanomètres, garantissant que les dimensions finales du moule ne sont pas significativement altérées.
Le revêtement CVD est utile pour une large gamme de composants de moule, en particulier ceux impliquant beaucoup de glissement. Cependant, en raison de la nature dépendante du gaz de ce processus, le masquage de certaines zones peut être difficile, voire impossible.
Il est à noter que bon nombre de ces processus sont dûment pris en compte lors de l'outillage rapide. Et vous pouvez trouver les meilleurs services d'outillage rapide chez RapidDirect.
Considérations pour le traitement de moule
Plusieurs facteurs doivent être pris en compte avant d'appliquer les différents outils de finition de moule. En voici quelques-uns.
- Le type de composant ou de pièce de moule qui subit le processus de traitement doit être bien examiné. Ne choisissez pas n'importe quel outil de finition de moule. Considérez plutôt la tolérance à la chaleur du composant de moule, car différents processus auront des impacts thermiques différents sur la surface du moule. De plus, la marge que vous pouvez vous permettre pour les changements de dimensions finales doit entrer en jeu. Certains composants de moule nécessitent des films extrêmement minces tandis que d'autres peuvent accepter des revêtements relativement épais.
- Le prix du traitement de moule est un autre facteur essentiel à considérer. Les meilleurs processus coûtent généralement plus cher, mais il arrive qu'il soit plus économique d'opter pour des options moins chères, en particulier lorsque le moule d'injection n'est utilisé que de manière sporadique.
- Vous devez également vous assurer de la compatibilité du processus avec votre moule. Par exemple, certains processus permettent le masquage ; d'autres non. Donc, si le masquage de certains composants de moule est essentiel à votre traitement, vous devez sélectionner des processus qui le permettent. Le même principe s'applique à l'uniformité du revêtement.
Services de moulage par injection RapidDirect
Chez RapidDirect, nous avons des tonnes d'expérience de notre côté dans la conception de moules d'injection et le traitement de moules. Notre équipe d'experts est disponible et prête à vous aider pour tous vos problèmes de moules d'injection. Il y a plus. Nous offrons des services de moulage de la plus haute qualité, vous évitant le stress de vous soucier du bon traitement de surface, tout en maximisant le potentiel et la durée de vie de vos composants de moule.
Matériau composite
- Choisir les pieds de nivellement idéaux pour mobilier et machines
- Choisir les bons coulisses de tiroir : guide complet
- Comprendre les Ajustements d'Arbre : Trois Types et Comment Choisir le Bon
- Pourquoi le moulage par injection est le procédé de fabrication de référence
- Choisir le Bon Compacteur : Guide Complet pour une Gestion Efficace des Déchets
- Sélectionner la grue idéale : conseils d'expert pour le bon choix
- Sélectionner l'outil CNC optimal et la programmation pour une performance maximale
- Comprendre le jargon du moulage par injection : Multi-cavités, moules familiaux et inserts expliqués
- Comment fonctionnent les ateliers CNC et comment choisir le meilleur partenaire