



Maîtriser les optiques planes parallèles minces : surmonter les pièges de mesure avec précision
Le défi de la mesure des optiques minces
Poussée par la demande de produits de consommation et de dispositifs semi-conducteurs toujours plus petits, l'industrie nécessite des optiques planes minces pour une multitude d'applications. Il incombe aux fabricants de matériaux et d'optiques de garantir que le verre est plat et exempt de déformations matérielles pouvant causer des distorsions et affecter la fonctionnalité finale. Cela place un fardeau considérable sur les outils de métrologie qui doivent mesurer et confirmer l'uniformité des optiques planes parallèles minces, prouvant ainsi leur aptitude à l'usage.
Inhérente à leur nature, la mesure de surfaces optiques parallèles minces peut être extrêmement ardue. De telles optiques se caractérisent par une épaisseur de quelques millimètres au maximum, ce qui signifie que les surfaces avant et arrière sont très proches. De ce fait, l'interférométrie à décalage de phase mécanique standard (PSI) peine à discerner les deux surfaces.
La solution FTPSI
Une solution plus avancée est l'interférométrie à décalage de phase par transformée de Fourier (FTPSI), qui permet une caractérisation aisée des surfaces avant et arrière, de la variation d'épaisseur optique et de l'homogénéité du matériau des verres plans parallèles minces. La FTPSI permet de distinguer les surfaces avant et arrière et de caractériser la qualité des deux en une seule mesure, même si elles sont espacées de moins d'un millimètre.
Pourquoi la FTPSI ?
Pour comprendre pourquoi la FTPSI est la technique privilégiée pour mesurer les optiques parallèles minces, examinons les techniques de mesure traditionnelles et leurs limites.
Considérons la PSI qui fonctionne en faisant passer un faisceau lumineux à travers une optique de référence idéale (appelée plat de transmission [TF]), vers la pièce à tester. Cette technique ne peut pas distinguer les surfaces avant et arrière d'une optique parallèle mince. Correctement alignés, le TF et la pièce sous test créent un motif d'interférence, enregistré sous forme d'interférogramme. Le logiciel de métrologie analyse les variations de hauteur produites par les décalages de phase et reconstruit le front d'onde de surface, qui représente la différence de hauteur entre le TF et la pièce testée.
Lorsque la surface avant d'une pièce parallèle mince est alignée, une seconde réflexion est généralement renvoyée à l'interféromètre depuis la surface arrière. Cela résulte en un motif de franges complexe créé par de multiples interférogrammes chevauchants qui ne peuvent être analysés avec précision par la PSI. (Figure 1)

Des actions peuvent améliorer la situation, mais elles sont chronophages et ajoutent des étapes inutiles et potentiellement dommageables au processus global. Celles-ci incluent l'application de peinture noire sur la surface arrière pour éteindre sa réflexion, le coloriage au feutre foncé, ou l'étalement de gelée de pétrole sur la surface.
La méthode FTPSI élimine la nécessité de manipuler manuellement la surface arrière de l'optique mince pour effectuer des mesures significatives et précises. Au lieu de cela, la FTPSI utilise la réflexion de la surface arrière pour obtenir plus d'informations sur le composant optique mince en une seule mesure. C'est possible car la FTPSI ne nécessite pas de mouvement mécanique dans la cavité de test pour créer les interférogrammes. Elle repose sur la modulation de la longueur d'onde de la source laser pour permettre la mesure. Chaque cavité dans le chemin optique lors d'une acquisition FTPSI produit une fréquence d'interférence unique qui définit sa longueur de cavité, permettant une délimitation claire et une caractérisation précise de la surface. Des algorithmes peuvent alors analyser les deux surfaces et caractériser leur forme indépendamment. (Figure 2)

FTPSI multi-surfaces
Commençons par les bases. Un TF — comme mentionné — est utilisé avec un interféromètre pour établir une référence plane pour une mesure de surface ou de front d'onde transmis. Un plat de référence (RF) est une surface optique de haute qualité utilisée pour diriger un faisceau de mesure avec un effet minimal sur le front d'onde global.
La mesure FTPSI la plus simple est une configuration à trois surfaces consistant en le TF — surface 1 —, et la pièce test — surfaces 2 et 3 (voir Figure 3). Dans cette configuration, un résultat de surface arrière est fourni mais il inclut les non-uniformités du matériau dues au passage du faisceau de mesure à travers le matériau de la pièce test.
Pour des mesures de surface arrière à plus haute précision, une configuration à quatre surfaces peut être utilisée en plaçant un RF — surface 4 — derrière l'optique test. Dans cette configuration, la forme de la surface 3 est comparée au RF connu. Cette configuration crée une seconde cavité de test entre la surface arrière et le RF et fournit une mesure directe de la surface arrière sans l'incertitude du matériau de la pièce.
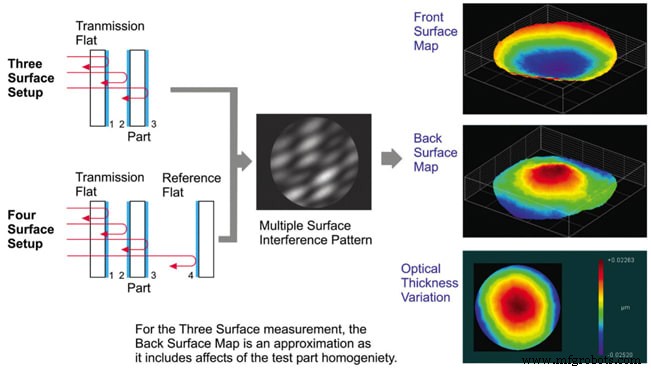
Une seule mesure FTPSI avec les configurations à cavité 3 et 4 surfaces inclut un résultat de déviation d'épaisseur, qui est une cartographie complète de l'épaisseur du matériau sur la pièce test.
Homogénéité du matériau
La configuration à cavité 4 surfaces décrite ci-dessus permet la caractérisation de l'homogénéité du matériau de la pièce test, une caractéristique unique de la technologie FTPSI. L'information d'homogénéité peut être obtenue en mesurant d'abord la cavité avec la pièce test à l'intérieur, puis en retirant la pièce de la cavité et en effectuant une mesure « cavité vide », permettant une comparaison entre le TF et le RF.
Contrairement aux autres techniques de mesure d'homogénéité qui ne fournissent que la composante non-linéaire, un résultat FTPSI maintient une cavité fixe et peut donc fournir à la fois les composantes non-linéaire et linéaire de l'homogénéité du matériau. La portion linéaire est critique pour les applications sensibles au pointage du faisceau, car le résultat peut être utilisé pour prédire comment un faisceau se dévie en traversant la pièce test.
Précision
Comme pour toutes les méthodes de test interférométriques, l'incertitude de mesure dépend de plusieurs facteurs : qualité des optiques de référence, stabilité de l'environnement de mesure et techniques de montage.
Pour des pièces de moins de 6 pouces de diamètre (150 mm), la forme de surface pic-à-val de l'optique de référence peut être de l'ordre de 2,5 % de la longueur d'onde de la lumière utilisée — λ/40. Si le système utilise par exemple un laser rouge à 633 nm, cela correspond à environ 16 nm. Dans la plupart des cas, cela permet d'obtenir une mesure bien dans la bande de tolérance pour les applications de verre mince.

La manière dont la pièce est maintenue dans la cavité de test est probablement le facteur le plus critique lors de la mesure d'optiques minces, plus spécifiquement la technique de montage et l'orientation. Le simple serrage d'une optique mince peut induire des contraintes indésirables et faire fléchir l'optique. Les différences d'orientation peuvent donner des résultats de mesure très différents, surtout pour les pièces minces, en raison des effets de gravité. Idéalement, la pièce devrait être montée dans la même configuration que celle de son utilisation finale pour éviter des différences inattendues entre la conception visée et la performance réelle. (Figure 4.)
Résumé
La FTPSI est un choix convaincant pour les fabricants d'optiques qui doivent garantir la qualité d'optiques planes parallèles minces. Contrairement à la PSI mécanique conventionnelle, la FTPSI peut distinguer les surfaces avant et arrière et caractériser leurs informations de surface correspondantes en une seule mesure reproductible. Grâce aux avancées en équipement et algorithmes, la FTPSI peut caractériser la forme de surface, la déviation d'épaisseur et l'homogénéité du matériau d'optiques de moins de 1 mm d'épaisseur. Face à la demande croissante d'optiques planes parallèles minces et aux défis de leur mesure précise, la FTPSI surmonte les limitations des méthodes précédentes. Sa force de caractérisation combinée à sa facilité d'utilisation en font un bon choix pour la métrologie optique.
Cet article a été rédigé par Dan Musinski, Vice-président du développement commercial stratégique, Zygo Corporation (Middlefield, CT). Pour plus d'informations, visitez le site indiqué.
Capteur
- Quand une réparation n'en est pas une vraie : comment identifier les réparations authentiques
- Obtenir des Finitions de Surface Précises sur Composants Tournés CNC
- Maîtriser la coupe et le meulage de l'aluminium : surmonter les défis courants
- Thermographie de profondeur : mesure précise de la température interne pour matériaux 3D
- Surveillance avancée des charges de lancement sur les engins spatiaux avec le système de détection par fibre optique de la NASA
- Outil avancé de photoémission UV détecte les contaminants de surface pour collage aérospatial fiable
- Revêtement mince nitrure de niobium-titane haute performance pour absorbeurs de détecteurs infrarouges
- Nikon lance un logiciel de mesure d'épaisseur de couches précis pour microscopes
- 4 étapes éprouvées pour obtenir des surfaces de matériaux sans défaut