



Comment la surveillance de l'état des machines assure des opérations d'usine continues
De la chaîne de montage à l'usine intelligente
En 1901, un brevet a été délivré à Ransom E. Olds pour l'idée d'une chaîne de montage en mouvement continu, qu'il a utilisée pour construire les premiers véhicules Oldsmobile. En 1913, Henry Ford a amélioré le concept en ajoutant des bandes transporteuses mobiles et grâce à ces deux innovations, le temps nécessaire pour assembler une voiture est passé de 1,5 jour à 1,5 heure. L'usine de montage moderne était née.
Au cours des quatre décennies suivantes, l'idée d'une ligne de production mobile a été adoptée par de nombreuses industries, des radios aux rasoirs, des horloges aux berceaux, des clous aux journaux. Pendant la Seconde Guerre mondiale, les États-Unis ont construit 300 000 avions en utilisant des lignes de production mobiles. L'idée est devenue l'épine dorsale de la fabrication dans le monde entier et reste la principale façon de fournir des produits aux marchés de masse.
Les outils et machines utilisés pour le travail d'assemblage sont la partie la plus critique de toute ligne. Dans les années 1950, la fiabilité de l'équipement d'usine devenait une partie importante des opérations. Si une seule machine cessait de fonctionner, toute la ligne s'arrêtait jusqu'à ce que les réparations puissent être effectuées. Les machines et assembleurs inactifs réduisaient l'efficacité et impactaient les coûts. La maintenance est devenue importante.
Tout au long de la seconde moitié du 20e siècle, la maintenance d'usine consistait principalement en maintenance périodique programmée. Cela a amélioré la fiabilité et la durée de vie des machines mais n'a rien fait pour aider les opérateurs d'usine à prédire et éviter les pannes d'équipement ou les temps d'arrêt non planifiés. Au cours des vingt dernières années, la surveillance de l'état des machines est devenue une partie importante des opérations d'usine. Parfois appelée Usine Intelligente, IoT Industriel (IIoT) ou Industrie 4.0, les usines ajoutent des capteurs et des systèmes analytiques qui surveillent la santé de l'équipement de fabrication.
La surveillance de l'état est le processus d'équipement des machines avec des capteurs qui peuvent identifier des changements paramétriques significatifs indiquant une panne ou défaillance imminente. Ces systèmes recherchent deux choses. Premièrement : La machine fonctionne-t-elle en dehors de ses paramètres de conception, nécessitant une réponse rapide ? Deuxièmement : Quelles sont les tendances à long terme des paramètres critiques pour prédire quand la machine aura besoin de maintenance, réparation ou remplacement.
Moteurs électriques d'usine
L'une des machines les plus omniprésentes dans les usines est le moteur électrique. On estime qu'il y a 300 millions de moteurs en fonctionnement dans les installations de fabrication à travers le monde aujourd'hui. Ils fournissent la puissance pour fabriquer, assembler et déplacer les produits dans une usine. La défaillance d'un seul moteur peut arrêter une ligne de production net, coûtant des dizaines de milliers de dollars par heure. Les capteurs de surveillance d'état et l'analytique donnent un avertissement précoce des problèmes. Traiter ces problèmes rapidement entraîne un coût de maintenance inférieur, moins de perturbations dans le flux de processus et une sécurité améliorée pour les opérateurs d'équipement.
La santé de tout moteur peut être déterminée en surveillant trois paramètres d'exploitation :
- Vibration — mesurée avec un accéléromètre.
- Température — mesurée avec un capteur de température de type contact.
- Courant — mesuré avec un capteur de courant de type inductif ou shunt.

Les accéléromètres fournissent des données sur la santé mécanique du moteur. Les capteurs de température fournissent des données sur la santé mécanique et électrique, et les capteurs de courant examinent la santé électrique. Les capteurs peuvent également fournir des données sur l'état de l'équipement et des outils attachés au moteur.
Accéléromètres
Tous les moteurs rotatifs ont un armature suspendue par des roulements et tournant à diverses vitesses. Les armatures sont équilibrées pour ne pas vibrer pendant la rotation. Cependant, une armature déséquilibrée ou endommagée crée des vibrations qui peuvent affecter les roulements. Si les vibrations sont aux fréquences de résonance d'autres équipements attachés au moteur, les dommages peuvent être sévères et rapides. La fréquence de vibration d'un moteur coïncide avec les tours/minute du moteur et varie généralement de quelques Hz à 4 kHz. Les accéléromètres sont adaptés pour mesurer ces vibrations.
Les accéléromètres sont également utilisés comme microphones de contact qui écoutent les bruits de haute fréquence (grincement) des roulements où la lubrification a été épuisée. Ces fréquences varient de 5 kHz à 15 kHz. Les accéléromètres piézoélectriques fonctionnent bien car ils ont une réponse en fréquence large qui couvre les deux gammes de fréquences avec un seul dispositif.
Typiquement, une Transformée de Fourier Rapide (FFT) est utilisée pour analyser le signal. Les données FFT montrent chaque bande de fréquence de vibration et son intensité. La Figure 2 indique les fréquences et amplitudes de vibration naturelles d'un moteur typique.
Les nouveaux moteurs ont des fréquences de vibration naturelles qui sont enregistrées et utilisées comme référence pour comparer aux données prises plus tard dans la vie du moteur. Si ces mesures restent dans la même plage que les données d'origine, le moteur est en bonne santé. Si les fréquences ou intensités commencent à dériver avec le temps, c'est une indication d'usure dans des parties du moteur et une défaillance peut être imminente. Les réparations peuvent donc être planifiées avant qu'une défaillance ne se produise. Cela élimine les arrêts catastrophiques de ligne et améliore l'efficacité de fabrication.

La Figure 3 montre le capteur de vibration modèle 8911 de TE Connectivity Sensors Business Unit. Il contient un accéléromètre piézoélectrique et un microcontrôleur qui effectue une conversion FFT vers un format dont les clients ont besoin. De plus, ce capteur est alimenté par batterie et transmet les données sans fil sur des fréquences LoRa. Cela élimine le câblage. Le capteur peut être facilement monté sur un moteur avec un adhésif, un goujon de montage ou une base magnétique. Sans câblage et avec un montage simple, le capteur peut passer de la boîte à l'opération complète en très peu de temps et à très faible coût.
Capteurs de température
Les deux parties d'un moteur les plus affectées par les hautes températures sont les roulements et les enroulements du stator. Pour être efficaces, les capteurs qui mesurent ces paramètres doivent être en contact physique intime avec les parties du moteur concernées, donc des conceptions uniques sont généralement requises pour les applications moteurs.
En fonctionnement, les roulements de moteur tournent généralement entre 60° – 70°C (140° – 160°F). Lorsqu'ils sont correctement chargés et lubrifiés, les roulements peuvent avoir une durée de vie extrêmement longue. Le problème le plus courant survient lorsque les lubrifiants disparaissent à cause de fuites ou échouent en raison de surchauffe ambiante. Ces modes de défaillance peuvent se produire sur de longues périodes d'opération — des milliers d'heures. À mesure que le lubrifiant s'épuise, la température du roulement commence à augmenter et peut être facilement suivie avec un capteur de température et un logiciel analytique.
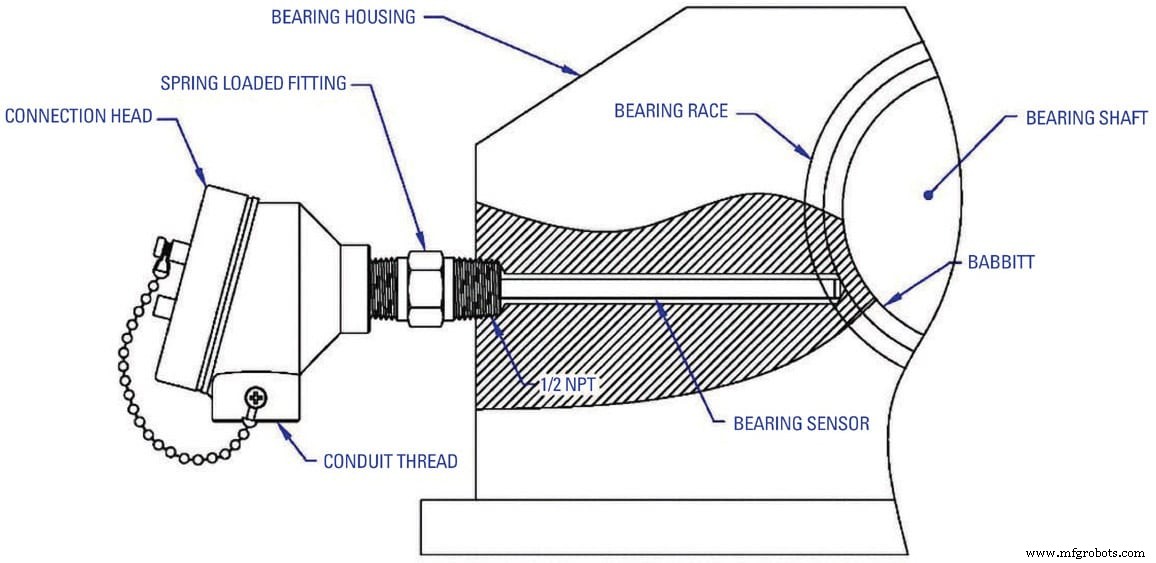
La Figure 4 montre un capteur de température de type NTC ou RTD à ressort conçu pour être en contact direct avec la bague extérieure du roulement. Ce montage fournit les mesures de température les plus précises. Le boîtier du roulement doit avoir des caractéristiques conçues pour accueillir le capteur de température et fournir un accès proche au roulement.
Les capteurs de température sont également utilisés pour mesurer la température des enroulements électriques du stator. Ce sont les bobines qui génèrent les champs magnétiques pour propulser la rotation de l'armature. Si ces enroulements sont endommagés par impact ou corrosion, la résistance du fil augmente et leur capacité à conduire le courant diminue. Cela fait chauffer les fils affectés. Ils peuvent atteindre des températures qui feront fondre l'isolation et même causer un incendie.

Les Figures 5a et 5b montrent des capteurs de température (TE Connectivity Sensors Business Unit) intégrés dans les enroulements du stator d'un moteur. Les capteurs deviennent une partie permanente du dispositif.
Comme pour les capteurs de vibration, la température de fonctionnement initiale est mesurée et enregistrée. Au fil du temps, les températures sont prises périodiquement et comparées à la référence. Si les températures commencent à dévier de la normale, c'est une indication de problèmes mécaniques pour les roulements ou électriques pour les enroulements du stator. Encore une fois, la maintenance peut être planifiée avant qu'une défaillance majeure ne se produise, évitant un arrêt de ligne inattendu.
Capteurs de courant
Alors que les capteurs de vibration et de température peuvent signaler la santé physique d'un moteur, un capteur de courant peut vérifier sa santé électrique. Les capteurs de courant se présentent en deux configurations de base : shunt ou inductif. Chacun a ses avantages et inconvénients. La quantité de courant qu'un moteur tire est affectée par beaucoup de choses : la tension appliquée, la vitesse du moteur, la charge sur l'arbre du moteur et l'état des balais d'armature. Des courants hors plage peuvent signaler des problèmes de tension d'alimentation, des courts-circuits dans les enroulements du stator ou de l'armature, des balais usés, ou des problèmes avec l'outillage attaché.

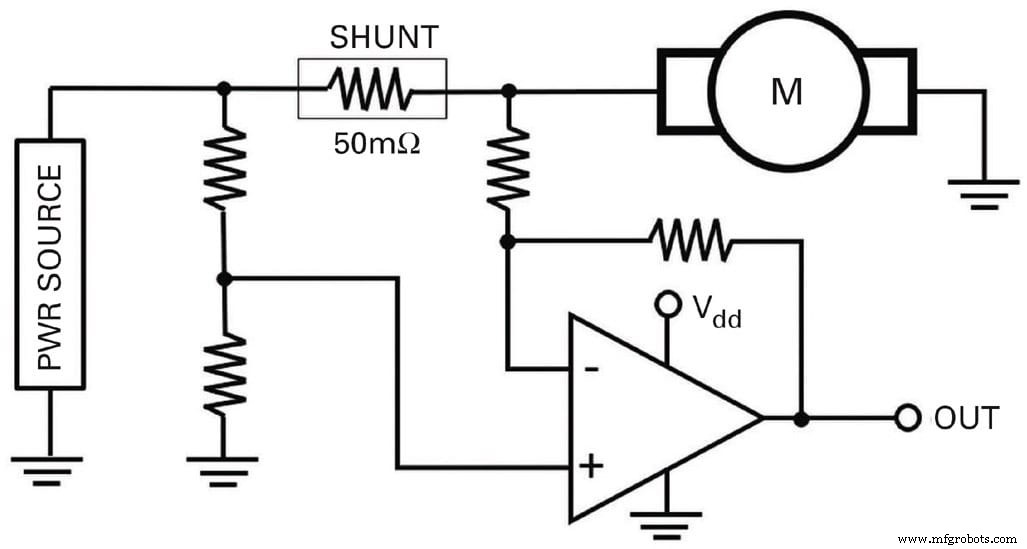
Un capteur de courant shunt est une résistance de puissance de très faible valeur placée en série avec la ligne d'alimentation électrique du moteur. La tension développée aux bornes de la résistance est proportionnelle au courant qui la traverse. En utilisant la loi d'Ohm (I = E/R) et en connaissant les valeurs de tension et de résistance, le courant peut être calculé. Les shunts sont utilisés là où une très haute précision est requise ou pour les moteurs sans balais à haute fréquence. La Figure 6 montre le schéma d'un capteur shunt.
Les capteurs de courant inductifs utilisent un anneau à haute permittivité autour du fil d'alimentation. Le courant traversant le fil induit un champ magnétique dans l'anneau (Bin). Un capteur à effet Hall intégré dans l'anneau mesure le champ magnétique, et via un amplificateur et une bobine enroulée autour de l'anneau, induit un champ magnétique inverse (BF) pour contrer Bin. La tension requise pour créer le champ BF est le signal de sortie. L'effet net des deux champs magnétiques apparaît comme un champ nul au capteur Hall. Plus le flux de courant dans le fil d'alimentation est élevé, plus la tension BF doit être élevée. (Voir Figure 7)
Au-delà du moteur

Souvent, l'équipement attaché au moteur peut également être surveillé pour sa santé. La Figure 8 montre un exemple de fraiseuse qui utilise une fraise rotative multi-dents pour usiner une surface plane dans une pièce. L'état de l'outil de coupe rotatif est très important pour la qualité de l'opération de coupe. Plus les dents de la fraise sont affûtées, plus la coupe est précise, et meilleure est la surface de la pièce finie. À chaque dent qui fait une coupe, le courant du moteur augmente pour fournir la puissance nécessaire. Les dents affûtées nécessitent moins de puissance pour couper le métal. Les dents émoussées nécessitent plus de puissance.

En surveillant le courant du moteur pour cette fraiseuse, il est possible de déterminer lesquelles des dents de l'outil de coupe sont affûtées et lesquelles sont émoussées et doivent être réaffûtées.
Les contributions de la surveillance d'état à l'IIoT
Depuis l'invention de la ligne de production et la révolution industrielle qu'elle a créée, il y a eu de nombreuses innovations techniques qui ont poussé le progrès dans la fabrication. Les usines ont connu des gains de productivité moyens de 2,8 % par an au cours des 70 dernières années. Des technologies telles que les outils électriques, le moulage par injection, les équipements pick & place, les tests automatiques et la robotique ont tous contribué. Aujourd'hui, la surveillance de l'état des machines s'ajoute au mélange. Une surveillance d'état réussie commence avec des capteurs situés sur les machines d'usine rapportant constamment des données sur leur santé et leur fonctionnement. En utilisant l'analytique en temps réel, les opérateurs d'usine peuvent identifier les points problématiques et planifier les réparations et maintenance nécessaires sans attendre les défaillances catastrophiques. Cela apportera des gains de productivité à la fabrication. Tout commence par les capteurs, cependant.
Cet article a été écrit par Pete Smith, Responsable Senior, Support Ventes et Marketing, TE Connectivity Sensor Solutions — TES (Schaffhausen, Suisse/Berwyn, PA). Pour plus d'informations, contactez M. Smith à cette adresse email protégée ou visitez ici.
Capteur
- Marché mondial surveillance d'état : 3,9 Md$ d'ici 2025, porté par maintenance prédictive
- Surveillance d'état : catalyseur du succès de la maintenance prédictive
- SKF Machine Condition Advisor remporte le prestigieux Golden Mousetrap Award
- Dongfeng Honda booste sa production moteur avec la surveillance temps réel des broches SKF
- SKF Microlog Advisor Pro : diagnostic d'état machine sur site, simple et intuitif
- B&R présente une surveillance d'état avancée pour l'automatisation mobile à l'Agritechnica
- Surveillance proactive de l'état des machines d'usine : prévenir les temps d'arrêt et renforcer la fiabilité
- Éviter les pièges courants de la surveillance d'état pour réussir la maintenance d'usine
- Surveillance d'état proactive pour équipements industriels : prévenir les arrêts et booster l'efficacité