



Maîtriser l'automatisation sans surveillance : leçons d'un atelier d'outillage personnalisé
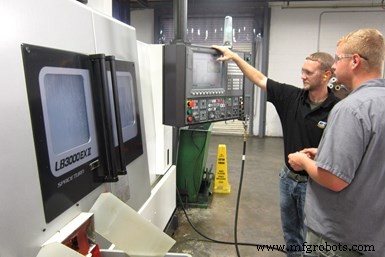
Vers 15 h chaque jour de semaine, le personnel de l'atelier Custom Tool commence à configurer les centres de tournage pour faire tourner des travaux sans surveillance pendant la soirée.
Pour les frères Young, l'automatisation de l'atelier a commencé par l'ajout d'un chargeur de barres à un centre de tournage CNC existant.
Cela s'est produit très peu de temps après que Gillen et Bob Young ont acheté Custom Tool de Cookeville, Tennessee, en 2008. (Gillen est président ; Bob est vice-président.) Le chargeur de barres, qui a permis à un centre de tournage CNC à deux axes de fonctionner sans surveillance pendant de longues périodes pendant les journées avec personnel, a représenté un changement significatif dans la culture de l'atelier par rapport à la façon dont l'entreprise était précédemment gérée. C'est-à-dire qu'automatiser une tâche manuelle n'a jamais été envisagé au point que même les chèques de paie étaient encore écrits à la main avant l'acquisition de l'entreprise.
Aujourd'hui, divers exemples d'automatisation ont été mis en œuvre, et l'atelier en bénéficie de diverses manières. Par exemple, deux nouveaux centres de tournage à axe Y avec chargeur de barres, contre-broches, outillage vivant et collecteurs de pièces peuvent être configurés pour fonctionner toute la nuit dans le but d'usiner les pièces complètement tout en tirant le maximum de temps de production des 15,5 heures disponibles où l'atelier n'est pas doté en personnel. Les employés de l'atelier, nombreux maintenant libérés du simple chargement et déchargement des machines, sont mieux à même de considérer et de suggérer des façons d'améliorer les processus. Souvent, ces suggestions utiles ont concerné l'automatisation de tâches manuelles existantes (comme l'intégration de l'ébavurage de pièces dans le cycle d'usinage). De plus, une nouvelle technologie d'inspection a automatisé certaines routines de mesure pour plusieurs pièces usinées pendant la nuit.
Custom Tool a également récemment automatisé la collecte de données pour sa stratégie de planification du « journal de production » qu'il a établie il y a environ 10 ans. Le journal de production, qui est devenu l'épine dorsale de son opération, révèle à quel point les machines de l'atelier étaient efficaces pendant une journée par rapport aux volumes de production quotidiens attendus, et montre combien de « temps volé » l'atelier met de côté. (C'est le surnom des frères pour les 15,5 heures non surveillées chaque soir.) Il aide également à identifier les travaux qui ont du sens pour la production de nuit alors que l'atelier cherche à augmenter le pourcentage d'heures d'usinage sans surveillance annuelles à 50 % ou plus de sa production totale. Comme le dit Bob, cette quantité de temps d'usinage sans surveillance équivaut à une deuxième équipe avec personnel à un coût bien moindre.
Après le chargeur de barres
Bob Young gère les opérations sur site, tandis que Gillen (qui travaille également comme architecte en chef IoT pour AT&T Consulting) est situé à Atlanta, Géorgie (bien qu'il visite l'atelier aussi fréquemment que le temps le permet). Les deux ont décidé d'acheter Custom Tool après que Bob, qui travaillait auparavant pour un distributeur de machines-outils, a été approché par les anciens propriétaires qui approchaient de la retraite et cherchaient une sortie.
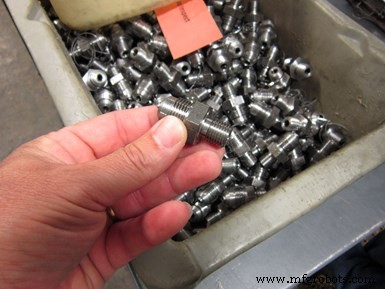
Ce raccord de carburant est le premier travail que l'atelier a fait tourner sans surveillance pendant la nuit. Il a utilisé des outils redondants pour les deux opérations de filetage pour compenser l'usure de l'outil et a doublé le nombre de pièces qui pouvaient être usinées sans surveillance. De plus, depuis que cette photo a été prise, l'atelier a commencé à utiliser un outil spécial pour effectuer l'ébavurage en cycle afin d'éliminer une opération secondaire d'ébavurage manuel.
Il est devenu immédiatement clair pour les frères que des changements dans la culture de l'entreprise étaient essentiels. Les deux ont commencé à travailler sur l'instauration d'un état d'esprit d'amélioration continue avec un œil vers la mise en œuvre de l'automatisation autant que possible. Donné une certaine attrition naturelle, ils ont embauché de nouvelles personnes, beaucoup relativement jeunes et inexpérimentées, qui étaient plus ouvertes à l'adoption de technologies avancées et plus aptes à suggérer des façons de rationaliser les processus.
Après avoir vu les avantages de l'usinage sans surveillance de ce premier centre de tournage à chargeur de barres et envisageant un moment où l'usinage sans surveillance deviendrait une réalité, Custom Tool a fait un investissement plus substantiel en 2012, en ajoutant un Okuma LB3000 EX Spaceturn à axe Y avec outillage vivant, une contre-broche et un chargeur de barres Edge Technologies pour permettre l'usinage complet de certaines pièces. L'atelier a ajouté une autre telle machine en 2016 et une troisième en janvier 2019.
Cela dit, il a fallu du temps pour récolter les bénéfices de l'usinage sans surveillance. L'atelier a dû s'habituer au nouvel équipement et travailler à valider les opérations d'usinage nocturnes potentielles. Il a ensuite commencé à faire tourner des travaux pendant des périodes de plus en plus longues dans la soirée jusqu'à ce que l'atelier soit pleinement confiant qu'ils pouvaient réussir à tourner toute la nuit. Plusieurs éléments ont été considérés dans l'établissement de processus sans surveillance fiables, et l'atelier a appris un certain nombre de leçons en cours de route. Certains de ces éléments concernent :
- Système de liquide de refroidissement. Des baisses inattendues de la pression du liquide de refroidissement ou une distribution interrompue peuvent causer la rupture d'outils. Les machines qui tournent la nuit nécessitent plus de maintenance que celles qui ne tournent qu'une équipe. Donc, si un filtre de pompe de surpression est généralement vérifié tous les quelques jours pour une machine qui tourne une équipe, ce filtre doit maintenant être vérifié tous les jours. De plus, le deuxième centre de tournage à axe Y de Custom Tool dispose d'un contrôleur qui envoie un signal pour arrêter la machine s'il détecte un problème avec le système de liquide de refroidissement.
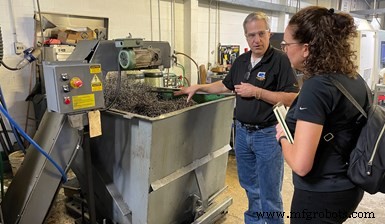
Il est important de considérer la gestion des copeaux lors du développement d'un processus d'usinage sans surveillance, comme l'explique Bob Young à la rédactrice en chef Lori Beckman. Cette unité dispose de dents de convoyeur qui lui permettent de mieux gérer les longs copeaux filamenteux d'aluminium lorsque le centre de tournage tourne sans surveillance pendant la nuit.
Convoyeur à copeaux. Tous les convoyeurs à copeaux ne se valent pas. Le premier centre de tournage à axe Y de Custom Tool a une unité conventionnelle, mais le second dispose d'une unité Hennig avec des dents sur le convoyeur. Les frères Young disent que ce convoyeur évacue plus efficacement les longs copeaux filamenteux couramment produits lors de l'usinage de l'aluminium, ils sont donc plus susceptibles de faire tourner des travaux en aluminium pendant la nuit sur cette machine plutôt que sur l'autre. Cela élimine le « nid d'oiseau » de copeaux, qui peut interférer avec le système de collecte des pièces.- Collecte des pièces. Initialement, la trémie à copeaux servait également de collecteur de pièces. Maintenant, chaque centre de tournage a un collecteur de pièces intégré. La taille des collecteurs doit pouvoir accueillir le volume de production de nuit. Si la capacité est trop petite, alors le nombre de grosses pièces qui peuvent être produites pendant la nuit est limité. De plus, le liquide de refroidissement sort avec chaque pièce collectée, donc un moyen de drainer le liquide de refroidissement hors du collecteur de pièces et de le renvoyer au bassin de la machine est nécessaire.
- Chargeur de barres. Si les pièces pour un travail sont volumineuses, la capacité d'un chargeur de barres pourrait limiter le nombre de pièces qui peuvent être usinées pendant la nuit. D'un autre côté, si les temps de cycle sont très rapides, il est possible de consommer tout le barreau chargé, ce qui signifie que quelqu'un devrait venir à l'atelier pour reconstituer le matériau afin que la production nocturne de pièces ne soit pas réduite.
- Outillage redondant. Une pièce de raccord de carburant avec deux types de filetages montrée était le premier travail que Custom Tool a configuré pour tourner pendant la nuit en utilisant des outils redondants. Lorsque ce travail tournait avec un opérateur présent, cet opérateur pouvait dire quand un changement de décalage pourrait être nécessaire en raison de l'usure de l'outil. Cependant, l'atelier a constaté qu'il ne pouvait initialement faire tourner ce travail sans surveillance que pendant quatre heures, car c'était à ce moment-là que des ajustements de décalage étaient nécessaires pour les deux outils de filetage. Reconnaissant cela, l'atelier a commencé à utiliser des outils de filetage redondants, appelant un changement d'outil à un certain nombre de pièces juste avant que l'usure de l'outil ne devienne un problème. Bien que l'atelier ne tire pas toute la durée de vie potentielle de ses plaquettes d'outils de filetage, le temps supplémentaire pendant lequel la machine peut tourner sans surveillance justifie cela.
- Surveillance de charge. Avec la capacité de surveillance de charge de broche, lorsque la charge tombe à zéro, cela signifie qu'un outil s'est cassé. Les programmes de pièces sont écrits de manière que la machine s'arrête à ce stade plutôt que de continuer à faire tourner le travail et de risquer de casser les outils subséquents.
- Capacité de mesure. C'est bien quand des centaines de pièces peuvent être usinées pendant la nuit, mais cette production sans surveillance a changé ce que certains employés de l'atelier Custom Tool font pour commencer chaque jour. Du temps doit être mis de côté pour la ségrégation des pièces, l'inspection, l'évaluation de la machine et la configuration pour le prochain travail. En fait, l'inspection des pièces est devenue un goulot d'étranglement lorsque l'atelier a mis en œuvre la production sans surveillance pour la première fois. Pour accélérer les routines d'inspection, Custom Tool a ajouté un système de mesure de dimensions par image Keyence série IM, qui peut mesurer et enregistrer automatiquement de nombreuses caractéristiques externes de pièces sur une ou plusieurs pièces installées sur l'appareil.
Automatisation de la journalisation de production
Le journal de production que Bob a mis en œuvre en 2011 révèle à quel point les neuf machines CNC et la cellule de soudage robotique de l'atelier sont productives chaque jour en comparant le travail quotidien prévu pour chacune avec la production réelle réalisée. Il révèle également à quel point l'atelier utilise efficacement les heures nocturnes disponibles.
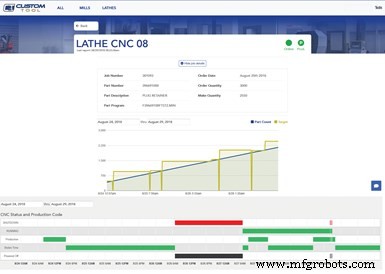
Le système automatisé de collecte de données recueille les informations de production des machines toutes les 20 minutes. Il extrait également les données de travail du logiciel ERP de l'atelier. Des rapports peuvent ensuite être créés pour montrer plus graphiquement les informations du journal de production. Crédit photo : Custom Tool
Jusqu'à récemment, toutes ces données ont été collectées manuellement. Chaque heure, les employés enregistrent les numéros de production de pièces horaires pour chaque machine et saisissent ces valeurs ainsi que les codes d'état de la machine dans le tableau du journal de production. L'atelier s'efforce de maximiser les valeurs des codes 10 et 15, représentant le temps de production pendant l'équipe de jour unique de l'atelier et le temps de production sans surveillance la nuit, respectivement. La comparaison de ces valeurs avec la production quotidienne attendue révèle la véritable utilisation des machines, dit Bob. D'autres codes, tels que ceux pour la configuration, la reprise et le temps d'attente pour le matériel, l'outillage ou l'attention de l'opérateur, éclairent précisément sur le temps qu'il faut pour terminer un travail en plus du temps d'usinage réel.
Des variables communes ont été configurées pour suivre l'état de chaque travail. Le comptage des pièces est géré par code G et augmente de un chaque fois qu'un cycle de pièce est terminé. D'autres variables nécessitent une saisie de l'opérateur. Celles-ci incluent la cible de course (la machine fera une pause lorsque le comptage des pièces atteint cette valeur), le numéro de travail (celui-ci est indiqué sur le bon de travail) et le code du journal de production (celui-ci indique quand l'état de production a changé).
Le journal de production aide à identifier les processus qui se prêtent à l'opération sans surveillance. Si une machine configurée pour tourner toute la nuit n'approche pas les 15,5 heures disponibles, alors il se peut que ce travail ne soit pas bien adapté pour tourner pendant la nuit. Ou, si une machine tourne toute la nuit et une autre la moitié de la nuit, il peut être judicieux de pousser le travail qui n'a tourné que la moitié de la nuit vers une autre machine et de le remplacer par le travail de l'autre machine qui tourne plus longtemps pour obtenir une utilisation plus élevée. Le journal de production sert également de journal de bord, car il est utilisé pour documenter des problèmes tels que la casse d'outils ou les pannes de chargeur de barres qui ont fait que les machines n'ont pas atteint les valeurs de production ciblées.
L'atelier continue de travailler vers le scénario dans lequel personne n'aura besoin de visiter les machines chaque heure pour collecter et saisir les données pour le journal de production. Cela est dû à un système automatisé de collecte et de reporting de données que Gillen développe et qui utilise une plateforme web Industrial Internet of Things (IIoT) pour extraire les données des machines qui ont des agents pour le protocole de communication open-source MTConnect ainsi que le logiciel de planification des ressources d'entreprise (ERP) Jobboss de l'entreprise. La plateforme est Devicewise for Factory de Telit, une entreprise qui propose des modules IIoT, des logiciels et des services de connectivité et des logiciels.
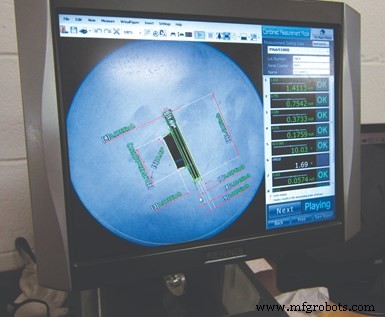
L'usinage sans surveillance signifie que beaucoup de pièces attendent le personnel de l'atelier quand ils arrivent le matin. Pour Custom Tool, cela a créé un goulot d'étranglement d'inspection qui a poussé l'atelier à ajouter un dispositif de mesure de dimensions par image pour accélérer la mesure des pièces pour le personnel de contrôle qualité.
Gillen dit que les avantages de ce système sont qu'il interface avec une variété de contrôleurs et qu'aucune programmation personnalisée n'est nécessaire pour la collecte de données. Il est configuré pour extraire automatiquement toutes les données qui étaient précédemment collectées manuellement de la machine (comptage de pièces, code machine et plus) ainsi que les données ERP (numéro de travail, description de travail, date de commande, quantité de commande, date de livraison et plus) et les stocke dans le cloud. Les données sont accessibles via un tableau de bord web. Des rapports peuvent ensuite être créés pour montrer plus graphiquement ce qui était précédemment disponible dans le tableau du journal de production.
Le système collecte des données toutes les 20 minutes depuis début juin 2018 sans manquer une entrée pour une machine qui tournait. Gillen dit qu'il y a de nombreux bons produits de surveillance de machines disponibles. Cependant, son parcours technique a offert l'opportunité d'explorer une solution interne qui répond aux informations commerciales qui intéressent le plus l'atelier. Il pense également que cette capacité de collecte de données pourrait également mener à des analyses encore plus avancées, comme lier le temps de coupe à des types spécifiques d'outils de coupe ou de plaquettes.
Équipement industriel
- Centre de tournage CNC avancé – Enlèvement de matière haute vitesse et usinage de précision
- Gang tool CNC à changement rapide Victory : automatisation 12 outils pour tours
- Tournage continu efficace avec tours-fraise avancés
- Stratégies éco-responsables pour votre atelier : réduire l'empreinte carbone et booster l'activité
- Maîtriser les soumissions d'atelier : éviter les pièges de devis courants
- Techniques de taillage d'engrenages de précision sur centres de tournage : Stock Drive Products
- Améliorer l'efficacité avec un robot réactif chez Energy Dynamics
- Tour CNC Ganesh Cyclone 32-GT : Précision 3 axes et productivité accrue
- Transformer les défis en succès de production sans surveillance