



Usinage de précision de raccords et adaptateurs hydrauliques – Diversified Fittings
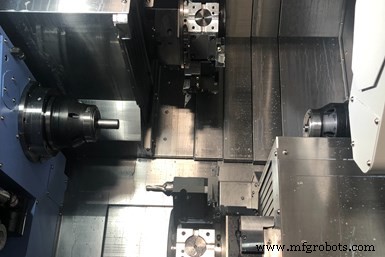
Les deux tours bimandrin/bitourelle de Diversified Fittings sont les machines les plus productives de l'atelier, offrant la plus haute utilisation des broches.
Certains ateliers ont des noms qui décrivent très précisément ce qu'ils font. Diversified Fittings de Perry, Ohio, en est un.
Craig Cogar, qui a passé toute sa carrière dans l'industrie de l'hydraulique, a fondé Diversified Fittings en 1997. L'atelier se spécialise dans l'usinage de raccords et adaptateurs hydrauliques complexes de tous types, se concentrant sur des tailles de lots modestes allant jusqu'à 8 000 pièces. Adopteur précoce de la technologie CNC, près de la moitié des 15 équipements d'usinage de production de l'atelier sont des tours à chariot. Mais avec ceux-ci, il doit généralement faire passer les travaux sur deux machines qui effectuent l'op. 10 et l'op. 20. Non seulement cela nécessite plusieurs machines et mises en place pour terminer une pièce, mais cela nécessite également plusieurs opérateurs pour charger et décharger les pièces, et il y a du travail en cours à divers endroits dans l'atelier en attente d'opérations secondaires.
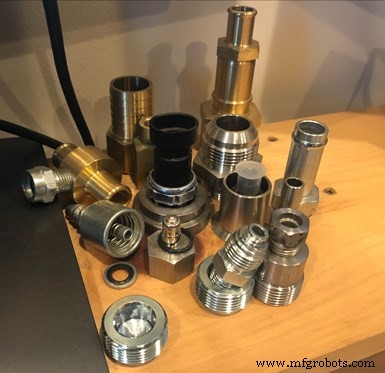
Dirigé par le président de l'entreprise Craig Cogar, l'atelier se spécialise dans les raccords et adaptateurs hydrauliques principalement fabriqués en acier étiré à froid, acier inoxydable et laiton.
Au fil des ans, Diversified Fittings a atténué certains de ces problèmes en utilisant des tours à alimentation par barre, y compris un tour suisse et des tours avec automatisation de type portique intégrée. L'atelier dispose également d'une unité de chargement et de manipulation de pièces robotisée qui peut s'occuper de l'un de ses tours à chariot CNC, bien que lorsque les tailles de lots sont faibles et les temps de cycle rapides, le processus global peut être plus rapide en faisant charger la machine par un opérateur.
Pendant des années, Cogar avait lorgné sur des équipements bimandrin/bitourelle à alimentation par barre, réalisant leur potentiel pour fournir de longs tronçons de production largement sans surveillance. Il admet que le prix de telles machines par rapport à un centre de tournage standard (égal à plusieurs centres de tournage standard) était initialement le point de blocage.
Cependant, à la fin de 2020, Cogar a acheté le premier tour bimandrin/bitourelle de l'atelier et, quelques mois plus tard (après en avoir vu les avantages), a ajouté le second. Non seulement ceux-ci sont devenus parmi les machines les plus productives de l'atelier, mais ils ont également réduit les temps de cycle pour certains travaux de 30 à 50 %, réduisant les coûts globaux tout en nécessitant beaucoup moins de surveillance d'opérateur.
En fait, leur haute production et leur temps de fonctionnement de la broche sont vérifiés par un système de surveillance des machines basé sur le cloud que l'atelier a ajouté à tous ses équipements CNC qui identifie et suit le temps où une machine est en coupe et gagne de l'argent et quand elle est invece inactive. Et cela est fait relativement facilement en surveillant la consommation de courant de la broche.
Ajouts de raccords
Contrairement aux fabricants de raccords à haut volume, Diversified Fittings est un atelier de 12 personnes qui se concentre sur des tailles de lots plus petites pour des pièces couramment produites en acier étiré à froid, acier inoxydable et laiton. Les deux machines bimandrin/bitourelle que l'atelier a ajoutées étaient des modèles Doosan Puma TT1800SY, achetés via Ellison Technologies Ohio. Cogar a travaillé avec Matt Bujoll, président d'Ellison Technologies Ohio, pendant plusieurs années. Connaissant bien Cogar et Diversified Fittings, Bujoll savait que ces machines auraient un grand impact sur l'efficacité et le résultat net de l'atelier. Malgré le coût, il savait que le retour sur investissement viendrait rapidement.
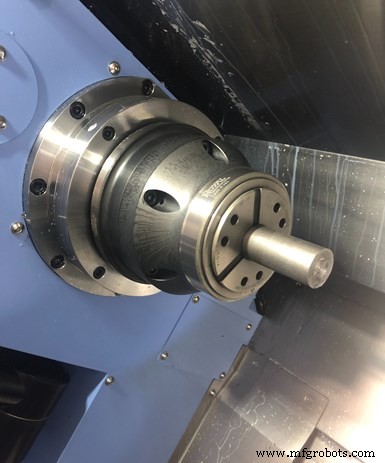
Chacune de ces machines bimandrin/bitourelle dispose de systèmes de mandrin à changement rapide pour accélérer les mises en place.
Chacune de ces machines dispose de broches principale et de contre-broche de 30 ch, 5 000 tr/min, ainsi que de moteurs de tourelle évalués à 7,5 ch et 5 000 tr/min. La capacité de barre de 2,6 pouces correspond à la plupart des tailles de pièces que l'atelier produit. Diversified Fittings a choisi d'équiper ces machines de chargeurs de barres LNS Alpha SL65 S de 4 pieds, estimant que les barres plus courtes sont plus faciles à manipuler et imposent moins de contrainte aux broches principales que les barres plus longues.
De plus, chacune des deux tourelles de la machine a 12 stations d'outils. Cela permet à l'atelier de laisser une variété d'outils chargés dans la machine pour accommoder différents travaux/familles de pièces pour accélérer les changements ou maintenir un outillage redondant pour les travaux de longue durée afin que la production n'ait pas à s'arrêter pour que les outils soient remplacés manuellement en raison de l'usure.
Le temps de mise en place est encore réduit car chaque machine utilise des mandrins à changement rapide de Royal Products. Avec ceux-ci, la plage de serrage de la barre est de 0,0625 pouce (Cogar dit qu'il peut souvent adapter trois barres hexagonales de tailles différentes dans une taille de mandrin donnée) et les changements de mandrin ne prendraient que 10 secondes.
Chaque machine offre deux façons dont les pièces terminées peuvent être évacuées. L'une est un récupérateur de pièces à l'avant de la machine, mais l'atelier ne l'utilise que pour collecter les restes de barre. Au lieu de cela, les pièces terminées sortent sur le côté de la machine via un convoyeur, qui est une caractéristique standard de la machine.
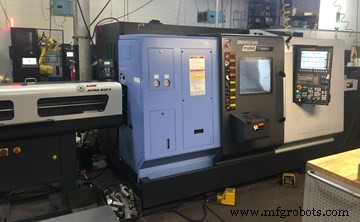
L'atelier a choisi un chargeur de barres de 4 pieds pour une manipulation plus facile des barres et moins de stress sur les broches principales des machines par rapport aux barres plus longues.
En termes de programmation de ce nouveau type de machine, Cogar dit que l'atelier a bénéficié d'avoir SolidWorks pour créer ses modèles CAO et SolidCAM pour la programmation machine hors ligne. Parmi d'autres avantages, il dit que SolidCAM minimise le risque d'erreur humaine, comme la saisie manuelle d'une valeur X négative quand elle devrait être une valeur X positive pour une tourelle donnée.
Diversified Fittings a également bénéficié d'avoir des ingénieurs d'application d'Ellison Technologies Ohio former le personnel sur la machine et programmer quelques travaux initiaux. L'atelier a également fait venir les ingénieurs de la société pour examiner les programmes de pièces existants pour les travaux de longue durée afin d'identifier des moyens de réduire davantage les temps de cycle. Grappiller 10 ou 20 secondes sur la production de pièces pour une grande taille de lot peut faire une grande différence, note Cogar.
Surveiller, aussi
Les machines bimandrin/bitourelle ont été apportées pour accélérer la production. Regarder ces machines en fonctionnement, comme je l'ai fait récemment, semble le montrer, mais la technologie de surveillance de machine de base le mesure et le prouve.

La technologie de surveillance de machine permet à Diversified Fittings de comparer la production quotidienne réelle à la production attendue (comme indiqué ici) ainsi que de suivre le temps de fonctionnement de chaque machine.
En 2018, l'atelier a commencé à installer la technologie de surveillance de machine de Machine Tracking pour suivre le temps de coupe de la broche pour tous les équipements CNC de l'atelier. Cette technologie utilise ce que Machine Tracking appelle des capteurs d'utilisation de machine (MUT) qui s'installent autour d'une patte d'alimentation dans l'enceinte électrique d'une machine. Ces capteurs déterminent si du courant est consommé par la broche d'une machine (signifiant que la broche coupe) ou non (signifiant que la broche est inactive). Ces données sont transmises au cloud, traitées et mises à disposition de l'atelier sur des tableaux de bord de surveillance de machine accessibles via divers appareils tels que des ordinateurs, smartphones et tablettes.
Initialement, cela a donné à l'atelier une base quant au temps de production réel (par exemple, temps de coupe) que chaque machine atteignait chaque jour. Ensuite, l'atelier a pu déterminer les meilleures prochaines étapes pour augmenter le temps de fonctionnement de chaque machine. Cogar dit qu'il vise à atteindre 90 heures par jour de temps de coupe de machine. Pour la plupart des travaux, les machines bimandrin/bitourelle atteignent 95 % de temps de fonctionnement, note-t-il. Mais le système de surveillance de machine aide également à identifier les anomalies de production. Par exemple, si une mise en place qui devrait prendre une heure en prend trois, l'atelier peut examiner ce qui a pu causer ce problème pour ne pas le répéter.
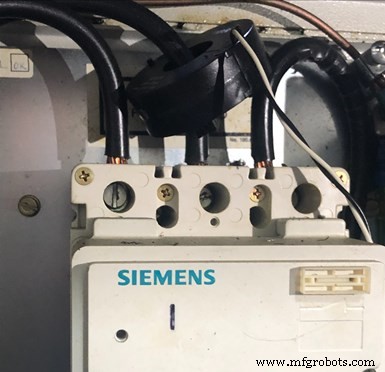
Des capteurs à l'intérieur du panneau de commande sont utilisés pour lire le courant électrique pour déterminer si du courant est consommé par la broche d'une machine (signifiant que la broche coupe) ou non (signifiant que la broche est inactive).
Crédit photo : Machine Tracking
Diversified Fittings est également aux premiers stades de la mise en œuvre d'une technologie à utiliser sur ses sept tours à chariot CNC qui affiche sur de grands moniteurs dans l'atelier le temps restant dans le cycle actuel sur chacune de ces machines. Cette technologie utilise des codes dans le programme d'usinage qui envoient une sortie lorsque la broche démarre et s'arrête. Ainsi, les opérateurs peuvent voir d'un coup d'œil, où qu'ils soient dans l'atelier, quand une pièce est sur le point d'être terminée sur une machine et prête pour le déchargement. L'objectif est de minimiser le temps qu'un tour à chariot attend qu'un opérateur décharge la pièce terminée et charge le matériau pour le cycle suivant. De plus, comme la plupart de ceux qui travaillent dans l'atelier peuvent faire fonctionner divers types d'équipement, un opérateur peut en remplacer un autre qui est loin de la machine pour quelque raison que ce soit après avoir remarqué l'affichage indiquant que la machine est inactive.
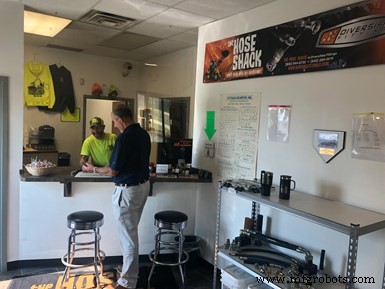
Un magasin dans l'atelier
Il y a quelques années, Diversified Fittings a eu un tuyau hydraulique sur l'un de ses outils de machine qui a éclaté. Quelqu'un à l'atelier a dû conduire 40 miles environ à l'ouest jusqu'à Cleveland pour trouver un tuyau de remplacement à 30 $ pour remettre en ligne un équipement de production de 100 000 $ et le faire gagner de l'argent. L'atelier a également remarqué que les entreprises environnantes (par exemple, des fermes avec des équipements coûteux comme des moissonneuses-batteuses) faisaient face à des problèmes similaires lorsqu'elles avaient besoin de ces consommables pour effectuer des réparations rapides. Par conséquent, Diversified Fittings a ouvert son activité walk-in Hose Shack qui propose principalement des courroies et tuyaux industriels Gates ainsi qu'un inventaire entreposé de 10 000+ raccords et adaptateurs.
Équipement industriel
- Usinage ultrasonique : principes, processus et avantages clés
- Fabrication innovante réduit le temps d'usinage de 60 % avec une machine CNC unifiée
- Optimiser les centres d'usinage pour opérations de tournage : Renishaw RAMTIC
- Centre de tournage Hardinge T-51 MSY SP : Performance d'usinage rigide inégalée
- Usinage 5 axes : 10 éléments clés d'automatisation pour la précision
- Usinage non conventionnel : techniques avancées, applications et enjeux
- Étapes clés du processus d'usinage pour des pièces parfaites
- Maîtriser l'usinage : procédés, outils et applications
- Usinage conventionnel expliqué : fondamentaux, techniques et défis