



Comment choisir le nombre d'axes optimal pour votre presse plieuse
Une presse plieuse est un équipement essentiel pour tout atelier de tôlerie, mais le choix de sa configuration peut s'avérer complexe. Il existe de multiples options en termes de marques, modèles, tailles et types d'entraînement (comme nous l'avons abordé dans cet article : Qu'est-ce qui entraîne les presses plieuses ?). Face à cette complexité, comment déterminer le nombre d'axes dont vous avez besoin sur une presse plieuse ? Quels axes sont essentiels à vos besoins ?
Qu'est-ce qu'une presse plieuse et comment est-elle utilisée ?
Une presse plieuse est une machine utilisée dans les ateliers de tôlerie pour former la tôle en diverses formes telles que des boîtiers, des bacs et autres composants essentiels (plus de détails sur les bases dans : Bases de l'opération de presse plieuse). Elle presse un bélier mobile tenant un « poinçon » de formage dans une « matrice » de forme opposée, tandis que le matériau à former est maintenu entre les deux. Sous une certaine force de pressage (tonnage), la presse plieuse force le matériau à prendre la forme du poinçon et de la matrice. Le nombre de plis, leur précision et la répétabilité des pièces d'une pièce à l'autre sont des fonctions qui varient d'une presse plieuse à l'autre et peuvent être grandement affectées par le nombre d'axes dont la presse est équipée.
Les trois principaux groupes d'axes contrôlés sur une presse plieuse CNC moderne
Il existe 3 types principaux d'axes contrôlés par le CNC sur une presse plieuse et, bien que d'autres axes puissent être ajoutés, ces 3 catégories constituent les bases que tout atelier de fabrication utilisant ou envisageant l'achat d'une presse plieuse devrait connaître.
Contrôle du bélier de pliage
Le tout premier axe à être contrôlé sur une presse plieuse est le bélier (ou la table dans les variantes à fonctionnement inversé). Le bélier contrôle la profondeur de pliage et, dans la plupart des cas, cela signifie également l'angle de pliage, la plupart des opérations utilisant la technique du pliage par air. Cet axe est appelé « Axe Y » et se voit généralement sous la forme Y1 et Y2, qui font référence au contrôle droit et gauche des mécanismes de force descendante.
Contrôle du butée arrière
Les axes suivants à être contrôlés sur une presse plieuse ajoutent une complexité supplémentaire. Ce sont les axes de la butée arrière et ils contrôlent la précision du pliage formé. Selon la complexité des pièces que vous fabriquez, la butée arrière peut avoir aussi peu que 1 axe (X) ou jusqu'à 6 axes (voire plus sur certaines machines). Ces axes, comme l'axe Y du bélier, peuvent également avoir des variantes de X ou X1/X2, R ou R1/R2, Z ou Z1/Z2, ce qui symbolise la contrôlabilité individuelle de chaque axe indépendamment de l'autre.
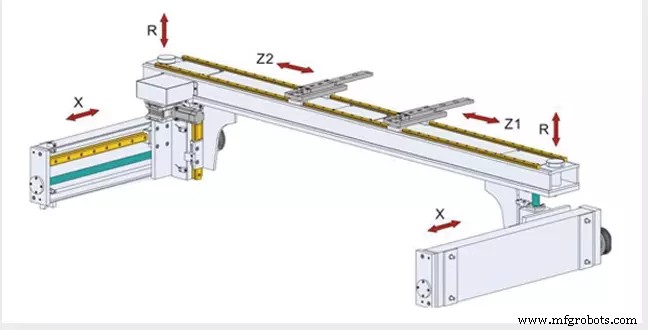
Les options d'axes de la butée arrière sont :
- Axe X : Cet axe contrôle le mouvement avant/arrière de la butée. Il positionne les doigts d'arrêt que l'opérateur utilise pour appuyer le matériau plus près ou plus loin des outils de pliage. Cet axe est crucial pour maintenir la longueur de pli correcte de la pièce formée. Dans la variante X1/X2, les doigts d'arrêt peuvent être déplacés indépendamment vers l'intérieur ou l'extérieur, permettant d'ajuster pour des pièces coniques et plus complexes.
- Axe R : L'axe R sur une presse plieuse est l'axe suivant nécessaire dans le pliage. Il permet le mouvement vertical des doigts de butée, les positionnant pour buter sur des plis préformés qui descendent sous le plan de pliage ou même pour supporter des pièces plus lourdes. L'axe R permet également une position de butée plus longue car généralement la butée permet 2 points de butée ou plus sur le doigt lorsque l'élévation est modifiée. Dans la variante R1/R2 de cet axe, les doigts de butée peuvent être abaissés/levés indépendamment, permettant le positionnement pour buter et supporter des pièces très complexes.
- Axe Z : L'axe Z sur une presse plieuse est la capacité des doigts de butée à se déplacer latéralement (gauche/droite) selon un chemin programmé. Cet axe de mouvement permet à l'opérateur d'avoir plusieurs jeux d'outils dans la presse tandis que les doigts de butée suivent de configuration en configuration pour effectuer les fonctions de pliage nécessaires. Dans la variante Z1/Z2, ces axes sont à nouveau complètement indépendants l'un de l'autre et peuvent être positionnés comme tel. Un excellent exemple d'utilisation d'une configuration Z1/Z2 serait un bac de drainage/goutte-à-goutte très long mais étroit. Les axes Z1/Z2 seraient positionnés très près pour le formage des extrémités, puis écartés largement pour un bon support lors du pliage des longues sections.
Contrôle des options de productivité et accessoires divers
La série suivante d'axes de presse plieuse prend en charge des fonctionnalités optionnelles qui peuvent améliorer la précision de pliage, la productivité et la manutention des matériaux. Les plus courants de cette classe d'axes sont :
- Porte-matrice à bombage ou Axe V
- Supports de tôle (levage/support de grandes tôles pendant le formage)
- Axes de butée arrière supplémentaires (X-Prime et autres)
- Options spécifiques aux fabricants (porte-matrices décalants, etc.)
Quels sont les axes et leurs fonctions ?
Comme détaillé ci-dessus, les axes de la presse plieuse ont les fonctions suivantes :
Axe Y
Contrôle la montée/descente du bélier (ou de la table sur certains modèles). Cet axe est responsable du bon angle des plis.
Axe X
Contrôle le mouvement avant/arrière (ENTRÉE/SORTIE) de la butée arrière. Cet axe contrôle la longueur du pli formé.
Axe R
Cet axe déplace la butée arrière HAUT/BAS et assiste l'axe X en permettant plus de positions de butée et en fournissant un support matériel.
Axe Z
Cet axe contrôle la position des doigts de butée littéralement (GAUCHE/DROITE) et positionne les doigts de butée via le programme de pièce pour la commodité et la sécurité de l'opérateur.
Quel est le nombre minimum d'axes nécessaire sur une presse plieuse ?
Le nombre minimum d'axes nécessaires sur une presse plieuse est un. Simplement l'axe Y pour contrôler la MONTÉE/DESCENTE du bélier (ou de la table sur certains modèles). Cet axe est le plus critique car il contrôle l'angle de la pièce formée. Si l'axe presse trop loin, la pièce est sur-pliée ; s'il ne presse pas assez loin, l'angle est sous-plié. Un contrôle précis et une répétabilité de cet axe sont la caractéristique la plus importante lors de la sélection d'une presse plieuse.
La configuration la plus courante que nous voyons est ce que beaucoup appellent une presse plieuse 3 axes, qui inclut Y1/Y2, X et R. Cette combinaison d'axes fournit le plus de fonctionnalités sur une presse plieuse avec le meilleur rapport qualité-prix.
Éléments à considérer lors de l'achat d'une presse plieuse multi-axes
Lors de l'achat d'une presse plieuse multi-axes, il est important de considérer en premier lieu la complexité des pièces que vous formez et les exigences de précision des pièces formées. Notez également que les opérations de fabrication précédentes sont importantes et contribueront à la précision de votre presse plieuse. Si vous alimentez la presse plieuse depuis une machine laser, vous obtenez probablement des pièces très précises et devriez donc pencher vers des axes optionnels supplémentaires sur la presse pour maintenir cette précision. Cependant, si vous formez des pièces issues d'une table plasma, vous ne travaillez probablement pas avec les tolérances les plus exigeantes.
Les opérations ultérieures que vous pourriez avoir prévues après le formage sur la presse peuvent également grandement influencer les options recommandées pour votre presse plieuse. Par exemple, si vous prévoyez d'utiliser le soudage robotisé dans votre processus de fabrication, il est vital que votre presse plieuse produise des formes précises, pli après pli, sans accumulation d'erreurs. Les systèmes de soudage robotisé peuvent être un excellent gain de valeur et de temps pour le fabricant de production, mais ils nécessitent des pièces formées avec précision et répétabilité à chaque fois pour réussir.
Chez Southern Fabricating Machinery Sales, Inc, nous connaissons les presses plieuses et le formage. Nos experts peuvent vous aider à sélectionner la bonne presse plieuse pour votre application et votre budget. Consultez notre site web à www.southernfabsales.com ou appelez-nous directement pour une aide immédiate au 813-444-4555.
Équipement industriel
- Freins à tambour expliqués : fonctionnement et applications industrielles
- Comprendre les étriers de frein : fonction, types et conseils d'entretien
- 13 étapes essentielles pour inspecter une presse plieuse avant l'achat
- Maîtriser la technologie des plieuses : connaissances essentielles pour la fabrication métallique
- Plieuses vs Plieuses à rabats (Folders) : choisir la meilleure solution de formage métal
- Choisir entre une plieuse à tôles et une presse plieuse pour votre atelier
- Maîtriser le pliage sur presse plieuse : éviter les 4 problèmes courants
- Comprendre les presses plieuses modernes : fonctionnement et formage du métal
- Maîtriser le pliage plieuse : 4 fondamentaux essentiels pour des formes précises et fiables