



Types d'impression 3D : 7 catégories principales des technologies d'impression 3D
Quand la plupart entendent « impression 3D », ils imaginent une petite machine de bureau faisant des pièces plastique. Mais il y a bien plus dans les coulisses. Ce qu'on appelle impression 3D est en réalité un groupe de technologies différentes construisant objets couche par couche depuis un design numérique.
Contrairement à la fabrication traditionnelle, où le matériau est retiré d'un bloc plein, les imprimantes 3D n'ajoutent que le nécessaire.
Selon la norme ISO/ASTM 52900‑15, l'impression 3D se divise en sept catégories : photopolymérisation en cuve, jet de matériau, jet de liant, fusion sur lit de poudre, extrusion de matériau, dépôt d'énergie dirigé, et stratification de feuilles. Chacune utilise une approche différente, chacune a ses propres forces selon matériaux, budget, complexité pièce.
Certaines méthodes d'impression 3D avancées d'aujourd'hui remontent aux années 1980. La stéréolithographie (SLA) fut brevetée en 1986, et depuis, percées majeures : FDM, SLS, MJF chacune conçue pour objectifs différents : vitesse, détail, gamme matériaux, efficacité coût.
On trouve maintenant machines de bureau sous 200 € et systèmes industriels à plus de 1 million €. Du PLA et ABS aux poudres métal, céramiques, résines photopolymères, l'industrie impression 3D est devenue un outil sérieux pour amateurs et ingénieurs manufacturing.
Dans cet article, nous décortiquons chaque type majeur d'impression 3D, explorons leur fonctionnement, et vous aidons à déterminer laquelle correspond le mieux à vos besoins, que vous débutiez ou passiez à l'échelle production.
Extrusion de matériau
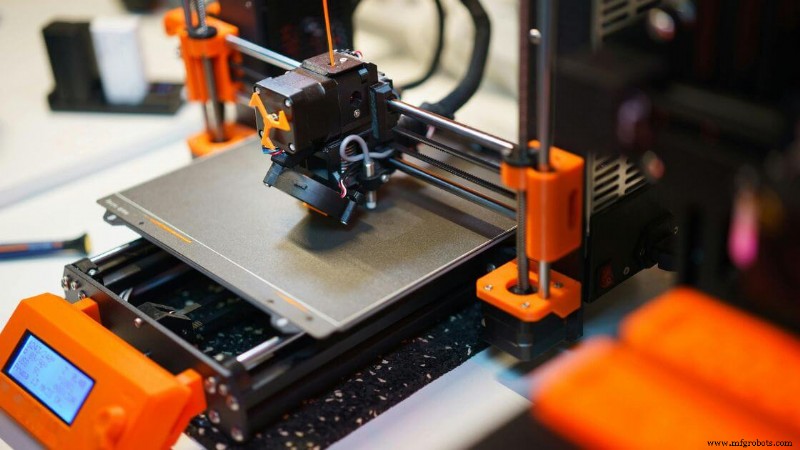
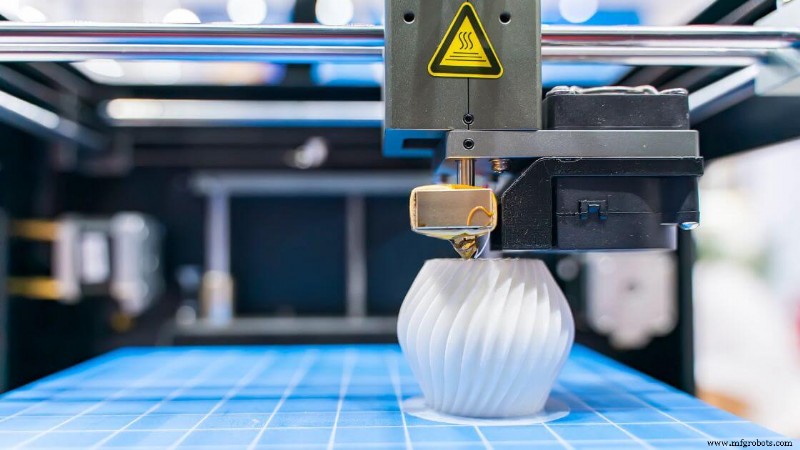 L'extrusion de matériau désigne un groupe de processus impression 3D où le matériau construction est poussé through une buse et déposé couche par couche pour former une pièce tridimensionnelle.
Le matériau — généralement un thermoplastique — est chauffé jusqu'à état semi‑liquide, puis extrudé sur un chemin contrôlé guidé par un fichier CAO. Chaque couche fusionne avec la précédente en refroidissant, formant une structure solide.
C'est l'un des types d'impression 3D les plus courants et accessibles. On le voit souvent dans imprimantes 3D de bureau utilisant filament en bobine, mais la catégorie inclut aussi machines grande capacité extrudant granulats, béton, ou pâtes.
Que vous produisiez petits composants ou prototypes grande échelle, l'extrusion de matériau offre flexibilité significative design et volume construction.
La gamme matériaux supportés est large. Thermoplastiques standards comme PLA, ABS, PETG sont courants, tandis que configurations avancées gèrent composites fibre carbone, polymères haute température, ou filaments métal‑chargés.
Certaines machines servent même construction ou modélisation alimentaire.
Précision dimensionnelle tombe typiquement autour ±0,5 mm, variant selon équipement, matériau, contrôles environnementaux. Objets avec porte‑à‑faux nécessitent souvent structures support pour prévenir effondrement pendant impression. Post‑traitement peut être nécessaire améliorer finition surface et retirer supports.
L'extrusion de matériau reste choix leader prototypage grâce à son efficacité coût, surtout comparé technologies plus complexes comme frittage laser sélectif ou stéréolithographie. Elle sert aussi de base au modèle par dépôt de filament fondu, implémentation largement utilisée de cette catégorie.
Modélisation par dépôt de filament fondu (FDM) ou Fabrication par filament fondu (FFF)
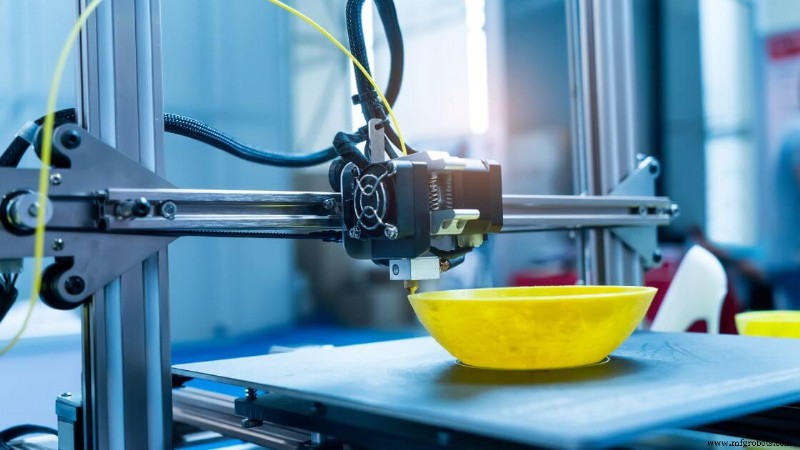
La modélisation par dépôt de filament fondu, aussi connue fabrication par filament fondu, est un type d'extrusion matériau où filament thermoplastique est alimenté dans une tête d'impression chauffée. Le matériau fond et est extrudé through une buse, formant chaque couche de l'objet 3D en refroidissant et solidifiant sur le plateau.
Vous travaillerez couramment avec matériaux comme PLA, ABS, PETG, TPU. Options avancées incluent polycarbonate, ULTEM, filaments chargés fibre carbone ou poudres métal. Ces filaments offrent différentes propriétés mécaniques selon exigences fonctionnelles votre pièce.
Ce processus est idéal pour applications comme prototypage rapide, modèles éducatifs, tests produits consommation, aides fabrication comme gabarits ou fixations.
L'impression 3D FDM est aussi courante dans flux développement produit où géométrie pièce ou ajustement assemblage doit être évalué avant production de masse.
Précision typique ~±0,5 mm, résolution couche généralement 50‑300 microns. Vitesse impression varie selon matériau et complexité pièce, mais taux standards 40‑100 mm/s.
Avantages :
- Coût bas : Imprimantes entrée de gamme et filament largement disponibles prix abordables.
- Variété matériaux : Large sélection plastiques diverses résistances, couleurs, finitions.
- Facilité d'usage : Flux logiciel simples accessibles débutants et pros.
- Évolutivité : Disponible machines bureau à systèmes industriels grands volumes construction.
Inconvénients :
- Lignes couches visibles : Pièces montrent souvent crêtes entre couches sauf post‑traitement.
- Liaisons inter‑couches plus faibles : Propriétés mécaniques peuvent être inconsistantes selon orientation pièce.
- Exigences supports : Porte‑à‑faux et ponts peuvent nécessiter matériau additionnel à retirer plus tard.
- Précision inférieure : Comparé impression résine ou fusion lit poudre, FDM peut peiner détails fins.
Biompression 3D
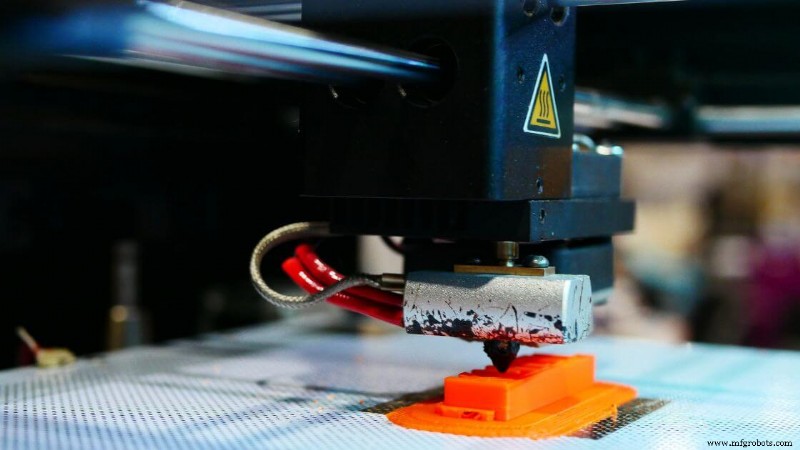 La biompression 3D est une forme spécialisée d'extrusion matériau utilisant bio‑encres — généralement cellules vivantes suspendues dans hydrogels — pour créer structures tissu‑like couche par couche.
Contrairement méthodes traditionnelles reposant thermoplastiques ou poudres métal, ce processus priorise viabilité cellulaire et compatibilité biomatériaux.
L'extrusion doit être précise et assez douce pour éviter d'endommager composants vivants, tout en formant géométries biologiques fonctionnelles.
Matériaux trouvés dans ce processus incluent polymères biodégradables comme alginate, collagène, gélatine, fibrine.
Ils servent d'échafaudage soutenant croissance et arrangement cellules. Comme structures doivent imiter vrai tissu, ces matériaux choisis pour compatibilité, flexibilité, capacité soutenir vascularisation.
Applications avancent rapidement. Biompression 3D utilisée recherche dispositifs organe‑sur‑puce, échafaudages tissus, modèles médecine régénérative, et même biofabrication stade précoce peau ou cartilage. Pas juste modèles concept — étapes pratiques vers futures solutions implantables.
Précision dimensionnelle 100‑200 microns ou plus fin selon calibrage imprimante et viscosité bio‑encre. Performance varie selon facteurs environnementaux : humidité, contrôle tête impression, stérilité.
Vitesse impression dépend densité cellules, taille buse, débits hydrogel. Typiquement impressions plus lentes extrusion polymère car santé cellules prime sur vitesse.
Avantages :
- Potentiel ingénierie tissulaire : Voie vers organes fonctionnels et thérapies régénératives.
- Personnalisation : Structures sur mesure tests médicamenteux ou implants patient‑spécifiques.
- Contrôle couche par couche : Permet placement spatial différents types cellulaires.
Inconvénients :
- Complexité élevée : Exige contrôle strict température, stérilité, constance bio‑encre.
- Longévité limitée : Constructs imprimés requièrent souvent culture ou conditionnement immédiat.
- Obstacles réglementaires : Usage clinique implique tests étendus et étapes conformité.
Impression 3D construction
L'impression 3D construction est une méthode fabrication additive grande échelle utilisant systèmes extrusion automatisés, typiquement bras robotiques ou buses portées par portique pour déposer matériaux construction — béton, ciment — en formations stratifiées.
Contrairement méthodes traditionnelles, elle construit directement depuis modèles numériques utilisant technologie impression 3D, permettant murs, coques structurelles, voire bâtiments entiers produits couche par couche sans moules ou coffrages standards.
Matériaux vus : mélanges cimentaires, béton prise rapide, composés géopolymères, mortiers spécialisés.
Choix matériau base doit répondre exigences strictes fluidité et prise, assurant chaque nouvelle couche lie bien à la précédente tout en maintenant intégrité structurelle.
Cette approche gagne traction mondiale projets visant construction durable, rapide, bas coût. Logements sociaux à abris urgence et architecture artistique, gamme applications s'étend.
Bien qu'encore émergente, plusieurs exemples réels où imprimantes 3D créèrent maisons entières ou parties structurelles clés en jours — économisant semaines vs construction traditionnelle.
Précision typically ±5‑10 mm selon taille plateau, précision buse, facteurs environnementaux. Vitesse impression variable mais souvent plus rapide main‑d'œuvre manuelle formes droites ou répétitives. Résolution couche grossière, 10‑30 mm mais améliorable techniques finition.
Avantages :
- Réduit besoins main‑d'œuvre, surtout tâches répétitives
- Accélère temps construction dramatiquement certaines géométries
- Minimise déchets matériaux pendant modélisation dépôt
- Permet nouvelles formes architecturales organiques pas faisables méthodes traditionnelles
Inconvénients :
- Nécessite équipement massif, limitant mobilité et facilité mise en place
- Matériaux doivent être précisément ingénierisés pour fluidité et prise rapide
- Conformité code et standards inspection encore évolutifs
- Finition surface et géométrie pièce peuvent nécessiter raffinement manuel post‑impression
Photopolymérisation en cuve
La photopolymérisation en cuve est un processus impression 3D utilisant lumière pour durcir sélectivement couches résine liquide en pièces solides. On commence avec cuve remplie résine photopolymère, généralement acrylique‑base réagissant à longueurs d'onde lumière spécifiques.
Un laser, projecteur lumière numérique, ou écran LCD guide ce durcissement haute précision. Comme chaque couche photopolymère durcit, plateau construction monte ou descend progressivement pour permettre couche suivante. Cette séquence se répète jusqu'à objet complet.
Ce qui distingue cette méthode : capacité produire détails extrêmement fins et finitions surface ultra‑lisses. C'est pourquoi elle est favorisée applications où précision importe — moules dentaires, joaillerie complexe, composants médicaux miniaturisés.
Précision dimensionnelle ±0,1 mm ou mieux machines finement réglées, géométrie pièce constante grâce exposition lumière contrôlée et comportement écoulement résine.
On trouve ce processus en plusieurs formats — SLA, DLP, LCD — chacun utilisant source lumière légèrement différente mais opérant sous même principe : photopolymérisation.
Résines utilisées existent en nombreuses formulations — certaines optimisées ténacité, autres flexibilité, clarté, résistance température. Certaines biocompatibles, permettant usage prototypage médical ou guides chirurgicaux.
Gardez à l'esprit : structures support nécessaires certains porte‑à‑faux ou ponts, et doivent être retirées manuellement post‑impression. Post‑durcissement sous UV généralement essentiel améliorer propriétés mécaniques et assurer surface propre sans résidu collant.
Stéréolithographie (SLA)
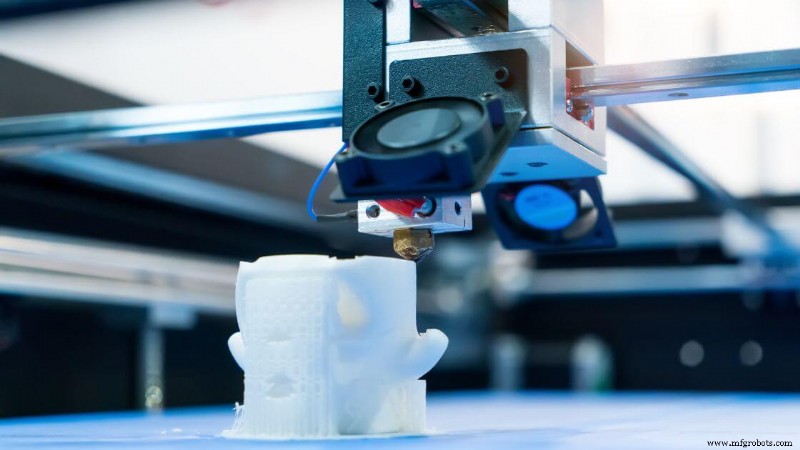 La stéréolithographie, ou SLA, fut le premier processus impression 3D commercialement réussi et reste l'un des plus précis aujourd'hui. Dans systèmes SLA, laser UV trace et solidifie une couche résine photosensible à la fois.
Le plateau construction se décale incrémentalement, permettant chaque couche pièce suivante durcir sur la précédente. Cela crée structure sans couture avec qualité surface exceptionnelle.
Ce qui distingue SLA : sa gamme résines spécialisées. Résines standards prototypes, versions haute température résistance chaleur, options flexibles pièces élastiques, formules calcinables joaillerie et fonte cire perdue. Certaines résines biocompatibles applications dentaires et dispositifs médicaux.
Imprimantes SLA typiques atteignent résolutions couche 25 microns et tolérances dimensionnelles ~±0,1 mm, selon géométrie pièce et réglages impression. Si vitesse impression n'est pas son fort, résultats sont constamment haute qualité et détail fin — idéal modèles concept ou petites séries production composants précision.
Avantages :
- Finition surface extrêmement lisse et lignes couches minimales visibles
- Haute précision et résolution détails complexes
- Large variété résines supportant applications fonctionnelles et esthétiques
- Idéal prototypage rapide et pièces production courtes séries
Inconvénients :
- Résine peut être cassante, limitant propriétés mécaniques sous contrainte
- Exposition lumière UV peut dégrader pièces dans le temps
- Nécessite étapes post‑traitement : lavage et durcissement UV
- Coût résine et maintenance imprimante relativement élevés
Traitement numérique de la lumière (DLP)
Le traitement numérique de la lumière, ou DLP, est une technique photopolymérisation cuve utilisant projecteur numérique pour durcir couches entières résine liquide d'un coup. Contrairement stéréolithographie (SLA) traçant chaque section transversale laser UV, DLP flashe image complète couche via projecteur lumière.
Ce processus accélère significativement l'impression, surtout construction pièces multiples ou grande surface transversale.
DLP repose sur résine photopolymère, similaire imprimantes SLA. Matériaux nécessitent structures support certaines géométries et souvent post‑traitement : rinçage alcool isopropylique et durcissement UV. Chaque pixel projecteur devient voxel — essentiellement pixel 3D — menant caractéristiques surface hautement détaillées.
Cette méthode particulièrement utile quand détail fin et vitesse requis. Peut égaler ou surpasser SLA en résolution, mais dépend fortement résolution projecteur.
Systèmes entrée de gamme peuvent montrer artefacts pixellisation, mais imprimantes DLP bureau modernes l'ont largement atténué avec optiques améliorées et tailles pixels réduites.
Avantages :
- Durcit chaque couche résine simultanément, augmentant vitesse impression
- Excellente résolution détail, idéale pièces 3D imprimées complexes
- Souvent plus abordable que systèmes SLA grand format
- Adhésion couche constante et finitions surface lisses
Inconvénients :
- Potentiel pixellisation visible selon résolution projecteur
- Nécessite calibrage précis chemin lumière numérique
- Cuves résine et optiques nécessitent maintenance soignée
Affichage à cristaux liquides (LCD)
L'impression 3D base LCD, aussi appelée stéréolithographie masquée, utilise panneau LCD pour bloquer/laisser passer lumière UV rétroéclairage durcir résine. Le panneau agit comme pochoir, exposant seulement zones chaque couche devant solidifier.
Cette méthode durcissement couche par couche similaire DLP mais utilise écran LCD au lieu projecteur numérique, rendant configuration plus compacte et abordable.
Ces dernières années, imprimantes 3D LCD ont surgi en popularité grâce à coût bas, haute résolution, facilité usage. On les trouve surtout machines bureau consommateurs, prosumers, et même applications dentaires ou joaillerie.
Certains modèles disposent maintenant écrans 4K et 8K LCD pour booster détail et réduire pixellisation visible, améliorant finition surface et résolution.
Ces imprimantes travaillent large gamme résines photopolymères, comme systèmes DLP et SLA. Résolutions couche 35‑100 microns et précisions dimensionnelles ~±0,1‑0,2 mm selon volume construction et qualité écran.
Avantages :
- Point entrée abordable impression 3D résine
- Machines bureau compactes haute résolution détails
- Durcissement couche rapide grâce exposition uniforme
- Excellent prototypage détail fin et petites pièces production
Inconvénients :
- Écrans LCD se dégradent dans le temps et peuvent nécessiter remplacement
- Résolution effective liée densité pixels écran
- Volumes construction généralement plus petits qu'alternatives industrielles
Production par interface liquide continue (CLIP) & Lithographie axiale calculée (CAL)
CLIP et CAL représentent pointe photopolymérisation cuve, repoussant limites vitesse et fluidité fabrication additive. Au lieu durcir résine couche par couche avec pauses discrètes, ces méthodes se concentrent impression continue pour éliminer lignes couches visibles et réduire faiblesses mécaniques.
CLIP, développé par Carbon, utilise fenêtre unique perméable oxygène créant « zone morte » juste au‑dessus source lumière. Cette fine couche résine photopolymère non durcie reste état liquide pendant impression, permettant objet 3D être tiré vers le haut continûment depuis cuve.
Résultat : finition surface extrêmement lisse et pièces n'ayant pas à pauser entre couches. Ce processus améliore aussi résistance pièce et réduit besoins post‑traitement pièces production.
CAL, encore en développement précoce, approche défi différemment. Projette images 2D multiples dans volume résine liquide en rotation.
En reconstruisant géométrie depuis tous angles simultanément, CAL permet durcissement volumétrique. Cela réduit radicalement temps produire pièce complexe et peut générer pièces 3D imprimées entières en minutes.
Avantages :
- Vitesses impression extrêmement hautes sans interruption couche par couche
- Finitions surface lisses et lignes couches mécaniques réduites
- Excellent prototypes fonctionnels et composants grade production
Inconvénients :
- Nécessite équipement avancé, coûteux
- Choix matériaux limité comparé imprimantes résine traditionnelles
- CAL pas encore largement disponible usage commercial
Fusion sur lit de poudre
La fusion sur lit de poudre (PBF) désigne catégorie procédés fabrication additive où couches poudre fine, généralement polymères ou métaux, sont sélectivement fondues utilisant source haute énergie comme laser ou faisceau électronique.
Chaque nouvelle couche poudre étalée sur plateau construction, source chaleur fond ou fritte zones spécifiques, formant sections transversales solides pièce couche par couche.
Ce qui distingue PBF : capacité produire géométries complexes avec propriétés mécaniques exceptionnelles. Comme poudre non fondue entoure pièce imprimée, elle supporte naturellement porte‑à‑faux et structures internes.
Cela élimine besoin nombreuses structures support traditionnelles, surtout systèmes polymères comme frittage laser sélectif.
PBF supporte large gamme matériaux grade ingénierie. Options courantes : nylon, composites polyamide, acier inoxydable, titane, aluminium.
Ces poudres choisies pour résistance mécanique, résistance thermique, caractéristiques applications‑spécifiques. Que vous développiez prototypes rapides ou composants fin d'utilisation fonctionnels, ce processus offre polyvalence impressionnante.
Un des avantages principaux fusion lit poudre : capacité atteindre qualité proche moulage par injection pour pièces 3D imprimées — particulièrement propriétés mécaniques et durabilité.
Cependant, processus demande équipement avancé, chambres gaz inerte (PBF métal), et post‑traitement qualifié pour retirer excès poudre et affiner finition surface.
Systèmes PBF offrent typiquement volumes construction 200‑400 mm chaque axe. Fabricants les utilisent pour petites séries production, emboîtant douzaines pièces en un seul run. Cette évolutivité est avantage clé fabrication additive rentable niveau production.
Frittage laser sélectif (SLS)
Le SLS est l'une des méthodes fusion lit poudre polymère les plus importantes dans l'industrie impression 3D. Il emploie laser haute puissance pour scanner et fritter matériau en poudre — généralement nylon ou composites polyamide — en pièces solides, fonctionnelles.
Chaque section transversale fusionnée dans chambre chauffée, couche par couche, sans structures support externes.
SLS largement apprécié pour flexibilité matériaux. PA12 ou PA11 nylon, parfois mélangés fibre carbone, billes verre, ou élastomères flexibles. Ces poudres offrent bon équilibre résistance, durabilité, liberté design, rendant SLS idéal prototypage rapide et pièces production petits lots.
Applications courantes : boîtiers, gabarits, supports, fixations, clips, pièces tests fonctionnels. Précision dimensionnelle typiquement ±0,3 mm ou ±0,3 % longueur pièce, compétitif certaines méthodes fabrication traditionnelles.
Résolutions couche SLS généralement 100‑150 microns. Si vitesses construction individuelles varient imprimante et puissance laser, capacité emboîter multiples pièces simultanément améliore débit significativement.
Avantages :
- Pas besoin structures support grâce lit poudre environnant
- Excellentes propriétés mécaniques, idéales pièces fonctionnelles et fin d'utilisation
- Forte résistance usure et chaleur certains matériaux ingénierie
- Compatible géométries complexes et détails design fins
Inconvénients :
- Finition surface poudreuse pouvant nécessiter lissage ou revêtement
- Coût équipement et maintenance plus élevés
- Poudre doit être rafraîchie ou recyclée entre builds
Multi Jet Fusion (MJF)
Multi Jet Fusion est méthode avancée fusion lit poudre utilisée impression 3D. Au lieu laser fritter poudre comme SLS, MJF pulvérise sélectivement agent fusion sur lit poudre polymère, puis applique chaleur infrarouge pour lier particules.
Résulte en fusion couche plus rapide, plus uniforme, faisant MJF solution hautement efficace fabrication additive.
Nylon (PA12) le plus courant MJF, nouveaux développements étendant TPU, polypropylène, matériaux ignifuges. Ces polymères grade ingénierie idéaux pièces fonctionnelles requérant résistance, précision, constance propriétés mécaniques.
MJF fréquemment utilisé pièces production courtes séries, boîtiers, supports, boîtiers personnalisés. Particulièrement utile composants caractéristiques internes fines ou texte devant rester lisible post‑impression.
Précision dimensionnelle souvent ±0,2‑0,3 mm, plus précis que nombreuses méthodes modélisation dépôt filament.
Épaisseur couche généralement 80‑120 microns. Comme chaque couche fusionnée simultanément sur toute section transversale, vitesses impression significativement plus rapides que processus laser comme SLS.
Avantages :
- Propriétés mécaniques uniformes toute la pièce
- Plus rapide SLS grâce fusion surface complète couche
- Pas structures support nécessaires grâce poudre environnante
- Finition surface plus lisse comparé pièces frittées typiques
Inconvénients :
- Coûts matériaux et équipement plus élevés
- Post‑traitement encore requis retirer poudre résiduelle et améliorer finition
Fusion laser sélective (SLM)
La fusion laser sélective est un processus fusion lit poudre métal utilisant laser haute puissance pour fondre complètement particules métal en pièces denses, résistantes.
Contrairement frittage, qui fusionne matériau températures plus basses, SLM crée couches entièrement solidifiées — plus proches performance composants métal fabriqués traditionnellement.
SLM travaille matériaux : acier inoxydable, titane, cobalt‑chrome, aluminium. Ces métaux largement utilisés industries où résistance, précision, durabilité essentielles — aérospatial, automobile, implants médicaux, outillage industriel.
Précision dimensionnelle typique ±0,1‑0,2 mm, selon géométrie pièce et stratégie balayage. Résolutions couche fines, 20‑50 microns, permettant imprimer composants hautement détaillés avec caractéristiques internes complexes.
Avantages :
- Produit pièces métal quasi 100 % denses
- Propriétés mécaniques égalent ou surpassent fabrication traditionnelle
- Permet géométries hautement complexes : structures treillis, canaux refroidissement
- Compatible secteurs critiques aérospatial et médical
Inconvénients :
- Machines coûteuses et nécessitent environnements gaz inerte
- Post‑traitement main‑d'œuvre intensive (retrait supports, traitement thermique, finition surface)
- Vitesse impression plus lente comparé fusion lit poudre polymère
Frittage laser direct métal (DMLS)
Le frittage laser direct métal (DMLS) est un processus fusion lit poudre où laser haute puissance fritte particules poudre métal couche par couche pour construire composants métal complexes.
Similaire à fusion laser sélective (SLM), DMLS peut opérer près point fusion métal plutôt que fondre complètement poudre — selon alliage et exigences matériaux.
Acier inoxydable, acier outils, alliages titane, superalliages nickel couramment vus DMLS. Matériels sélectionnés secteurs aérospatial, outillage industriel, dispositifs médicaux.
Prototypes fonctionnels et pièces production petits lots bénéficient ce processus, surtout quand fabrication conventionnelle impliquerait opérations soustractives coûteuses.
DMLS atteint précision dimensionnelle ±0,1‑0,2 mm et hauteurs couches fines 20‑50 microns. Vitesse impression varie selon stratégie balayage et puissance machine, mais s'aligne généralement autres technologies fabrication additive métal.
Avantages :
- Permet création pièces 3D imprimées consolidées, haute résistance
- Supporte géométries complexes pas faisables usinage traditionnel
- Minimise déchets matériaux comparé CNC ou fonderie
- Compatible nombreux alliages haute performance secteurs critiques
Inconvénients :
- Nécessite blindage gaz inerte (argon ou azote)
- Peut impliquer contraintes internes nécessitant traitement thermique post‑impression
- Coûts équipement et matériaux relativement élevés
Fusion par faisceau électronique (EBM)
La fusion par faisceau électronique (EBM) est un autre processus fusion lit poudre métal, mais au lieu laser, utilise faisceau focalisé électrons pour fusionner particules.
Ce qui rend EBM unique : opération chambre vide haute, réduisant significativement oxydation et supportant matériaux haute température.
Souvent utilisé alliages titane et cobalt‑chrome — métaux largement adoptés aérospatial et biomédical. Capacité imprimer structures légères propriétés mécaniques fortes le rend particulièrement précieux implants orthopédiques et composants moteurs haute performance.
Précision dimensionnelle généralement ~±0,2 mm ou mieux, épaisseur couche 50‑100 microns. Préchauffage chambre construction aide réduire contraintes résiduelles, permettant produire pièces distorsion minimale.
Avantages :
- Excellent matériaux sujets oxydation grâce environnement vide
- Température construction élevée améliore résistance pièce et soulagement contraintes
- Livre pièces 3D imprimées pleinement denses propriétés uniformes
- Adapté implants médicaux et composants grade aérospatial
Inconvénients :
- Nécessite opération vide, ajoutant temps mise en place et complexité
- Options matériaux limitées comparé impression 3D métal laser
- Post‑traitement encore nécessaire retrait supports et finition surface
Fusion sur lit de poudre laser (LPBF)
 La fusion sur lit de poudre laser (LPBF) est terme parapluie pour technologies impression 3D métal base laser comme fusion laser sélective (SLM) et frittage laser direct métal (DMLS).
Ce processus fabrication additive utilise laser haute puissance pour fondre ou fritter sélectivement couches poudre métal fine, formant pièces 3D imprimées pleinement denses et hautement complexes. Chaque couche matériau déposée et fusionnée environnement contrôlé, typiquement flux gaz inerte prévenir oxydation.
Large gamme matériaux impression 3D LPBF : acier inoxydable, alliages titane, aluminium. Matériaux ingénierie favorisés aérospatial, médical, automobile pour rapport résistance/poids et capacité former géométries complexes.
Précision dimensionnelle typically ±0,1‑0,2 mm, assez précis pièces production et prototypes fonctionnels. Épaisseur couche généralement 20‑60 microns, détail surface fin. Vitesse impression varie selon puissance laser, stratégie balayage, complexité pièce.
Avantages :
- Crée pièces pleinement denses propriétés mécaniques fortes
- Adapté design produit haute performance et composants industriels
- Permet géométries complexes pas faisables fabrication traditionnelle
- Compatible large gamme matériaux
Inconvénients :
- Imprimantes 3D et poudre chargement coûteuses
- Nécessite post‑traitement (ex. retrait supports, amélioration finition surface)
- Volume construction limité et parfois plus lent pièces grande échelle
Jet de matériau
Le jet de matériau est un processus fabrication additive axé précision construisant pièces en déposant minuscules gouttelettes matériau liquide sur plateau construction. Ces gouttelettes, souvent photopolymères ou substances cire‑like, sont solidifiées couche par couche par lumière UV ou durcissement thermique.
Le processus ressemble impression 2D jet d'encre, mais au lieu créer images plates, il construit objets tridimensionnels complets.
Vous trouverez jet matériau idéal quand finition surface et détail importent le plus. Matériau construction distribué through multiples buses, parfois alongside matériau support séparé. Ce support est ensuite dissous ou retiré, laissant géométries complexes propres avec nettoyage manuel minimal.
Puisque chaque gouttelette placée haute précision, pièces résultantes peuvent présenter multiples matériaux ou même multiples couleurs même impression, ce qui le distingue de nombreux autres processus impression 3D.
Jet matériau fréquemment utilisé avec résines UV‑durcissables, encres élastomères, cires. Ces matériaux permettent prototypage visuel, tests fonctionnels composants soft‑touch, et même fabrication moules.
Puisqu'il produit finitions surface lisses et capture résolution ultra‑fine, il est particulièrement utile validation design, modèles visualisation médicale, ou simulations surmoulage flux design produit.
Cependant, cette méthode a compromis. Photopolymères utilisés jet matériau n'égalent généralement pas résistance mécanique thermoplastiques utilisés modélisation dépôt filament. Coûts matériaux aussi plus élevés, et pièces peuvent être sensibles exposition UV prolongée.
PolyJet
PolyJet est technologie jet matériau haute résolution qui jette et durcit précisément couches photopolymère utilisant lumière UV. Le processus construit pièces avec finition surface et détail exceptionnels en déposant gouttelettes couche par couche, similaire imprimante jet encre travaillant en 3D. Option puissante si vous avez besoin précision visuelle, propriétés matériaux multiples, ou simulation couleur en une seule pièce.
Vous pouvez choisir large gamme matériaux — rigides, caoutchouc‑like, transparents, résines haute température — nombreux blendables temps réel pendant impression. Cela permet répliquer pièces surmoulées, simuler silicone ou textures soft‑touch, produire prototypes pleine couleur pour marketing ou tests ergonomiques.
PolyJet offre typiquement précision dimensionnelle ±0,1‑0,2 mm et hauteurs couche jusqu'à 16 microns.
Vitesse impression dépend taille modèle et complexité, mais capacité jeter multiples matériaux à la fois augmente débit composants multi‑propriétés. Couramment utilisé modèles concept, dispositifs dentaires/médicaux, vérification design assemblages complexes.
Avantages :
- Finition surface et résolution exceptionnelles (jusque 16 microns)
- Capacité imprimer multiples matériaux et couleurs une pièce
- Transitions gradient lisses modèles visuels réalistes
- Support structures dissous ou retirables à l'eau
- Idéal simulations surmoulage et validation concept
Inconvénients :
- Pièces peuvent dégrader exposition lumière UV long terme
- Durabilité mécanique inférieure comparé thermoplastiques
- Coûts matériaux relativement élevés
- Pièces photopolymère pas idéales fonctions portantes
Jet de nanoparticules (NPJ)
Le jet de nanoparticules (NPJ) est un processus impression 3D piloté précision déposant suspensions liquides contenant nanoparticules métal ou céramique. Ces suspensions jetées couche par couche, similaire imprimantes jet encre — sauf qu'au lieu encre, gouttelettes contiennent particules densément compactées.
Après dépôt, porteur liquide s'évapore ou est retiré, et matériau solide restant fritté en post‑traitement pour former pièce haute densité.
Cette méthode permet création composants métal ou céramique à détails fins. Matériaux impression 3D courants NPJ : acier inoxydable, zircone, autres alliages et céramiques grade ingénierie. Pièces idéales industries exigeant miniaturisation et hautes propriétés mécaniques : médical, aérospatial, électronique.
Souvent NPJ utilisé prototypes et pièces production nécessitant tolérances serrées, comme outils chirurgicaux ou micro‑assemblages mécaniques. Capable produire géométries complexes et textures surface détaillées sans structures support traditionnelles, grâce nature auto‑supportante chaque couche pendant stade séchage.
Précision dimensionnelle generally ±0,1‑0,2 mm, bien que retrait se produise pendant frittage. Vitesse impression modérée selon géométrie pièce et épaisseur couches imprimées. Résolution couche usually 20‑50 microns, permettant constructions hautement détaillées.
Avantages :
- Capable produire pièces métal ou céramique denses détails fins
- Déchets matériaux minimaux comparé méthodes soustractives
- Pas besoin systèmes retrait support complexes
- Adapté applications multi‑matériaux utilisant différentes suspensions
Inconvénients :
- Nécessite post‑traitement via frittage, ajoutant temps et coût
- Changements dimensionnels retrait doivent être anticipés design
- Options matériaux plus limitées que technologies polymères
- Équipement et encres nanoparticules peuvent être coûteux
Jet de liant
Le jet de liant est un processus impression 3D où agent liant liquide est déposé sélectivement sur couches minces poudre, construisant progressivement pièce couche par couche. Contrairement méthodes énergivores comme frittage laser ou fusion, cette approche repose sur adhésion entre particules pour créer « pièce verte ».
Matériaux utilisés jet liant divers — métaux, céramiques, sable, poudres polymères tous courants.
Une fois pièce entièrement imprimée, elle nécessite souvent post‑traitement pour gagner résistance finale. Cela peut impliquer frittage, infiltration métaux comme bronze, ou durcissement, selon matériau base.
Jet liant se distingue par vitesse et évolutivité. Comme il n'utilise pas lasers ou haute chaleur pendant impression, machines traitent couches plus rapidement et plus gros volumes. Cependant, précision et densité finale dépendent souvent route post‑traitement spécifique utilisée.
Applications vont composants métal fonctionnels à modèles architecturaux pleine couleur poudre plâtre‑like gypse. On le trouve aussi production faible/moyen volume pièces où fabrication traditionnelle serait prohibitif coût.
Puisqu'il imprime sans structures support complexes, jet liant idéal géométries défiant autres méthodes impression 3D.
Jet de liant métal
Le jet de liant métal est sous‑ensemble jet liant ciblant poudres métalliques. Au lieu fondre métal directement, tête impression dépose agent liant sur poudre métal couche par couche.
Après impression, « pièce verte » frittée four pour fusionner particules et atteindre résistance et densité requises.
Matériels typiques : acier inoxydable, acier outils, cobalt‑chrome, tous connus propriétés mécaniques et résistance thermique. Processus bien adapté pièces fin d'utilisation aérospatial, outillage industriel, même électronique grand public.
Précision dimensionnelle typically ±0,3‑0,5 mm, bien que retrait frittage doive être anticipé phase design. Vitesse impression avantage majeur évitant balayage point par point. Résolution couche usually 50‑100 microns.
Avantages :
- Coûts machine et opérationnels inférieurs systèmes impression 3D métal laser
- Pas structures support nécessaires phase construction
- Permet production géométries complexes et canaux internes
- Idéal production par lots petites pièces métal
Inconvénients :
- Densité pièce finale peut être inférieure composants laser‑fondus
- Frittage introduit retrait et gauchissement potentiel
- Post‑traitement peut ajouter temps et complexité
Jet de liant sable
Le jet de liant sable est forme jet liant où couches sable sont sélectivement liées utilisant adhésif liquide.
Processus crée moules et noyaux grande échelle principalement utilisés applications moulage métal. Au lieu produire pièce finale, cette méthode construit formes sable complexes agissant structures temporaires dans lesquelles métal fondu est coulé.
Matériels typically sable silice et sables grade fonderie spécialisés. Sables choisis stabilité thermique et compatibilité différents alliages moulage.
Méthode précieuse industries comme automobile, machinerie lourde, aérospatial, où composants moulés complexes ou grands nécessaires vite.
Précision dimensionnelle ±0,5‑1 mm selon granulométrie sable et géométrie. Résolution couche plus grossière que processus polymères, mais plus que suffisant précision fonderie. Avantage marquant : vitesse impression élevée, surtout production grands moules ou assemblages multi‑pièces.
Avantages :
- Permet production rapide grands moules moulage complexes
- Élimine outillage moule traditionnel, réduisant coût et temps
- Permet géométries internes pas possibles noyaux sable conventionnels
- Évolutif applications industrielles
Inconvénients :
- Objet imprimé n'est pas pièce finale ; moulage étape suivante requise
- Limité sables fonderie ; finition surface dépend taille particules
- Fragilité moules verts peut nécessiter manipulation soignée avant usage
Jet de liant plastique
 Le jet de liant plastique opère en jetant adhésif liquide sur couches fines poudre polymère. Sur couches successives, objet « vert » formé. Après impression, pièces subissent généralement post‑traitement — cuisson four ou infiltration chimique — pour atteindre résistance et durabilité finales.
Matériaux courants ce processus : poudres thermoplastiques, poudres résine, parfois composites pleine couleur. Ces matériaux produisent pièces vives, détaillées surtout utiles prototypes visuels, échantillons marketing, composants résistance modérée.
Précision dimensionnelle usually ±0,3‑0,5 mm selon géométrie et techniques finition.
Vitesse impression tend à être haute car processus évite balayage laser, option efficace prototypage volume ou production grade affichage. Résolution couche typically 100‑200 microns.
Avantages :
- Idéal impression 3D pleine couleur détail visuel riche
- Débit rapide complexité machine relativement faible
- Pas laser ou source énergie complexe requise
- Bon modèles marketing et validation design concept
Inconvénients :
- Nécessite cuisson soignée ou post‑infiltration pour atteindre force utilisable
- Propriétés mécaniques inférieures autres méthodes impression 3D polymères
- Pièces peuvent être cassantes si pas correctement post‑traitées
Dépôt d'énergie dirigé (DED)
Le dépôt d'énergie dirigé (DED) est un processus impression 3D métal où matériau est alimenté directement dans source haute énergie — généralement laser, faisceau électronique, ou arc plasma — créant bain fondu sur surface substrat.
Fil ou poudre alimentation fondue au contact, puis solidifie en construisant pièce couche par couche. Contrairement fusion lit poudre, qui forme pièces lit statique, DED utilise systèmes multi‑axes mouvement contrôlé pour appliquer matériau dynamiquement diverses directions.
Une des forces majeures DED : capacité ajouter matériau composants existants. Vous pouvez l'utiliser réparer pièces endommagées, renforcer zones usure, ou ajouter fonctionnalités entièrement nouvelles composant autrement fini.
Cela le rend incroyablement précieux aérospatial, pétrole/gaz, défense où coûts pièces élevés et temps d'arrêt coûteux.
DED compatible variété métaux : acier inoxydable, titane, superalliages nickel, même matériaux composites. Processus supporte taux dépôt rapides, surtout utile construire grosses pièces near‑net‑shape. Cependant, souvent usinage suivi ou post‑traitement nécessaires atteindre tolérances précision ou surfaces plus lisses.
Puisque gaz protection critique pendant dépôt énergie, atmosphère inerte stable aide prévenir oxydation ou contamination.
Certains systèmes permettent aussi transitions matériaux gradient en mélangeant poudres pendant dépôt.
Considérez DED si vous cherchez prolonger vie composants coûteux, expérimenter designs multi‑matériaux, ou produire pièces métalliques grande échelle pas faisables efficacement méthodes fabrication traditionnelles.
Dépôt d'énergie dirigé laser
Le dépôt d'énergie dirigé laser (L‑DED) est type DED spécifique utilisant faisceau laser focalisé pour fondre matière d'apport, généralement poudre ou fil directement sur surface construction. Méthode excellente ajouter nouveau matériau pièces existantes ou fabriquer grandes structures métal from scratch.
L‑DED supporte large gamme métaux : aciers outils, titane, cobalt‑chrome, superalliages nickel.
Matériaux typically utilisés applications haute performance ou critiques. Pensez réparations aubes turbines, supports aérospatiaux, composants médicaux personnalisés où taille et résistance importent.
Précision dimensionnelle laser DED generally ±0,5‑1 mm. Plus grossier que systèmes lit poudre, mais souvent suffisant quand usinage post‑build prévu.
Résolution couche typically 300‑1000 microns selon réglages laser, diamètre buse, taux alimentation matériau.
Avantages :
- Supporte grosses pièces et manufacturing hybride moins contraintes taille
- Idéal réparation et remise à neuf composants haute valeur
- Dépôt flexible systèmes robotiques multi‑axes
- Utilise poudres soudage courantes, réduisant coûts matières premières
Inconvénients :
- Nécessite usinage précision après pour atteindre tolérances serrées
- Complexité équipement et opération font monter coût initial
- Finition surface plus rugueuse et peut nécessiter traitement secondaire
Dépôt d'énergie dirigé faisceau électronique
Le dépôt d'énergie dirigé faisceau électronique (EB‑DED) est méthode fabrication additive métal utilisant faisceau électronique focalisé pour fondre fil ou poudre d'apport, couche par couche.
Processus effectué inside chambre vide pour prévenir oxydation et assurer haute pureté pièce finale. Contrairement systèmes laser, faisceau électronique offre pénétration plus profonde et transfert énergie plus rapide, le rendant bien adapté matériaux réactifs.
EB‑DED couramment utilisé alliages titane, superalliages nickel, aciers inoxydables. Matériaux idéaux aérospatial, énergie, défense — surtout grosses pièces structurelles ou réparations critiques.
Configuration vide non seulement protège métal oxydation mais améliore aussi liaison et stabilité thermique.
Précision dimensionnelle usually ~±1 mm selon forme apport, stabilité faisceau, calibrage système. Résolution couche grossière, often plusieurs centaines microns à quelques millimètres.
Si cela limite détail fin, processus brille quand dépôt rapide grandes surfaces nécessaire.
Avantages :
- Taux dépôt élevés grosses pièces ou lourdes
- Chambre vide prévient oxydation et préserve propriétés matériaux
- Excellent travail métaux réactifs comme titane
Inconvénients :
- Nécessite grand système vide, augmentant temps mise en place et taille machine
- Limité matériaux performant bien conditions vide
- Finition surface rugueuse et nécessite post‑traitement précision
Dépôt d'énergie dirigé fil
Le dépôt d'énergie dirigé fil (Wire DED) est forme impression 3D métal où bobine fil métal est continuellement alimentée dans bain fondu généré par laser, faisceau électronique, ou arc plasma.
Ce processus permet construire couches métal vite et efficacement, particulièrement quand grosses structures ou réparations.
Wire DED supporte large gamme matériaux : acier inoxydable, alliages titane, alliages aluminium. Souvent choisi cadres aérospatiaux, pièces marines, grandes structures industrielles bénéficiant sections paroi épaisses et propriétés matériaux robustes.
Parce que fil d'apport plus facile manipuler et généralement plus sûr que poudre métal, aussi attractif opérations focalisées sécurité et simplicité.
Précision dimensionnelle wire DED typically ~±1 mm. Vitesse impression peut être assez haute grâce alimentation continue, bien que résolution couche côté grossier, often >1 mm par couche.
Malgré cela, excellente résistance mécanique atteignable, surtout associé processus finition soustractif comme usinage CNC.
Avantages :
- Coût matériau inférieur et manipulation plus sûre que systèmes poudre
- Taux construction rapides pièces grande échelle
- Adapté réparations et ajouts matériau en vrac
Inconvénients :
- Nécessite usinage pour atteindre tolérances fines et finition surface
- Pas idéal géométries hautement détaillées ou complexes
- Liberté design limitée comparé impression 3D poudre
Projection à froid (Cold spray)
La projection à froid est forme dépôt d'énergie dirigé où poudres métal sont accélérées vitesses supersoniques gaz comprimé puis dirigées vers surface cible.
Contrairement autres méthodes impression 3D reposant fusion, projection à froid réalise liaison par déformation état solide. Quand particules frappent surface haute vitesse, elles se déforment plastiquement et adhèrent sans subir fusion.
Cette approche unique permet appliquer matériau sans contrainte thermique typiquement associée fabrication additive métal.
Processus bien adapté matériaux : aluminium, cuivre, titane, autres alliages ductiles. De par nature faible chaleur, projection à froid souvent utilisée industrie fabrication additive réparer composants aérospatiaux, restaurer surfaces endommagées, appliquer revêtements résistants corrosion.
Utile aussi créer pièces métal fonctionnelles propriétés mécaniques décentes, surtout quand distorsion thermique doit être évitée.
Précision dimensionnelle tends relatively coarse, ~±1 mm ou plus due nature pulvérisation dépôt. Résolution couche aussi limitée, donc souvent post‑traitement ou usinage pour précision. Cependant, projection à froid offre couverture rapide, surtout grosses pièces.
Avantages :
- Apport chaleur minimal réduit oxydation, gauchissement, distorsion thermique
- Idéal applications réparation ou revêtement surface industries haute performance
- Pas fusion signifie intégrité métallurgique matériau base préservée
Inconvénients :
- Résolution grossière et rugosité surface limitent usage applications haut détail
- Nécessite équipement gaz haute pression spécialisé
- Pas idéal pièces 3D imprimées complexes ou géométries internes
Dépôt d'énergie dirigé fondu
Le dépôt d'énergie dirigé fondu (DED) désigne processus fabrication additive où apport — typiquement fil métal — est entièrement fondu pendant dépôt.
Contrairement DED fil standard, DED fondu se concentre contrôle bain fondu avec plus précision ou entrées énergie alternatives, comme contrôle arc variable ou transfert plasma. Cela permet flux matériau et fusion plus constants, surtout grosses pièces métal.
Matériaux couramment utilisés : aciers inoxydables, alliages titane, superalliages nickel‑base. Souvent choisis applications construction navale, infrastructures énergie, machinerie lourde.
Que vous fabriquiez cadres structurels ou ajoutiez matériau pièces usées, DED fondu permet construire gros — vite.
Précision dimensionnelle usually coarse, ±1‑2 mm. Résolution couche aussi larger, often >1 mm par passe. Mais compromis beaucoup acceptent pour avantages vitesse et taille ce processus livre.
Avantages :
- Taux dépôt élevés idéaux composants gros, volumineux
- Adapté constructions multi‑matériaux et mélange alliages personnalisés
- Efficace ajout fonctionnalités ou réparation gros équipements industriels
Inconvénients :
- Gradients thermiques significatifs peuvent introduire contraintes résiduelles
- Nécessite post‑usinage précision et finition surface plus lisse
- Complexité géométrie limitée comparé impression 3D poudre
Stratification de feuilles
La stratification de feuilles est un groupe processus impression 3D où objets créés en empilant et liant feuilles matériau couche par couche.
Ces feuilles, communément papier, feuille métal, ou film plastique — soit pré‑enduites adhésif, soit fusionnées pendant construction par chaleur, pression, ou soudage ultrasonique.
Une fois couche liée, laser ou lame découpe profil pièce, soit avant soit après stade liaison.
Contrairement certaines méthodes fabrication additive nécessitant sources haute énergie lasers ou UV, stratification feuilles opère températures plus basses.
Cela en fait option plus rentable produire grosses pièces, surtout applications où finition surface ou résistance matériau n'est pas préoccupation primaire.
Matériaux souvent utilisés : papier bureau standard prototypes couleur, films polymères modèles légers, ou fines feuilles métal pièces structurelles ou fonction intégrée. Selon technique liaison et découpe utilisée, niveau détail et propriétés mécaniques finales peuvent varier.
Stratification feuilles souvent choisie pour vitesse, abordabilité, capacité créer grands prototypes visuels vite. Applications vont modèles architecturaux et maquettes packaging à builds expérimentaux impliquant électronique embarquée ou empilement multi‑matériaux.
Fabrication d'objets stratifiés (LOM)
La fabrication d'objets stratifiés, ou LOM, est type spécifique stratification feuilles où couches matériau adhésif‑dos sont liées ensemble et découpées forme, une couche à la fois. Fonctionne en alimentant feuilles — généralement papier — sur plateau construction.
Chaque couche liée chaleur et pression, puis façonnée laser ou lame mécanique basé design CAO.
Processus simple et rentable, particulièrement utile quand grand prototype physique vite nécessaire mais propriétés mécaniques grade ingénierie pas requises. N'utilise pas photopolymères ni atmosphère contrôlée, le rendant relativement facile implémenter environnement bureau ou studio design.
Matériels typiques : papier standard, films plastique, ou feuilles composites minces. Builds papier peuvent même inclure couleur imprimant graphiques chaque feuille avant stratification. Une fois pièce finie, excès matériau rogné, et post‑traitement ponçage ou scellage peut améliorer apparence.
Résolution couche LOM usually déterminée épaisseur feuille ; ~0,1‑0,2 mm. Selon netteté lame et calibrage, précision dimensionnelle within ±0,5‑1 mm.
Avantages
- Matériaux bruts bas coût (surtout papier)
- Production haute vitesse grands modèles
- Facile opérer sans matériaux dangereux
- Post‑traitement et nettoyage simples
Inconvénients
- Propriétés mécaniques limitées pièces structurelles
- Lignes couches visibles, surtout builds papier
- Pas adapté détail fin ou tests fonctionnels
- Déchets significatifs marges feuilles rognées
Consolidation ultrasonique (UC)
La consolidation ultrasonique est méthode fabrication additive état solide où fines couches feuille métal sont liées utilisant vibrations ultrasoniques haute fréquence. Contrairement méthodes traditionnelles impression 3D reposant haute chaleur ou fusion, UC fusionne métal niveau moléculaire vibrant feuille tout en appliquant pression. Cela permet liaison sans atteindre point fusion matériau.
Processus fait catégorie plus large stratification feuilles fabrication additive. Chaque feuille découpée forme via système CNC et soudée ultrasoniquement couche par couche.
Puisqu'il n'y a pas fusion complète, cette méthode évite problèmes comme contraintes résiduelles ou grandes zones affectées chaleur — idéal quand vous voulez préserver propriétés matériaux d'origine.
Matériaux : métaux légers comme aluminium, titane, alliages cuivre — surtout forme feuille. UC peut aussi embarquer capteurs, fils, ou électronique entre couches, permettant intégration fonctionnelle pièce unique.
Applications courantes aérospatial et défense, où structures légères composants embarqués ou pièces multi‑métaux comportement mécanique complexe nécessaires. Précision dimensionnelle typically ±0,2‑0,3 mm, usinage final souvent effectué tolérances serrées.
Vitesse impression modérée ; chaque soudure rapide, mais stratification prend temps dû préparation feuille et rognage. Résolution couche dépend épaisseur feuille — usually 50‑200 microns.
Avantages
- Distorsion thermique et contraintes résiduelles minimales
- Peut lier métaux dissemblables efficacement
- Supporte embarquement capteurs ou électronique pendant impression
- Évite oxydation grâce liaison état solide
Inconvénients
- Nécessite équipement soudage ultrasonique spécialisé
- Limité apport feuille
- Post‑traitement souvent requis finition surface
- Vitesse globale plus lente grosses pièces comparé dépôt poudre
Dépôt par friction‑malaxage additif
 Le dépôt par friction‑malaxage additif (AFSD) est un processus impression 3D état solide construisant pièces sans fondre l'apport. Au lieu lasers ou faisceaux électroniques, cette méthode utilise outil ou buse rotative pour forcer métal forme solide ou quasi‑solide sur surface base.
Friction entre outil et matériau génère assez chaleur pour déformer plastiquement et lier couches. Ce processus économe énergie permet créer ou réparer composants métal évitant contraintes résiduelles et porosité souvent vues méthodes fabrication additive base fusion.
Typiquement matériaux : aluminium, cuivre, titane utilisés AFSD dû propriétés mécaniques favorables et conductivité thermique. Puisque apport reste sous point fusion, pièce finale retient souvent meilleure intégrité structurelle.
AFSD idéal applications nécessitant constructions structurelles grande échelle, travaux réparation localisés, ou structures gradient multi‑métaux.
Permet intégration alliages dissemblables sans former couches inter‑métalliques fragiles — chose difficile fusion lit poudre traditionnelle ou modélisation dépôt filament fondu.
Si précision dimensionnelle peut encore nécessiter post‑usinage tolérances serrées, processus permet possibilités uniques produire pièces 3D imprimées haute performance avec distorsion minimale.
Autres méthodes impression 3D émergentes ou spécialisées
Au‑delà procédés fabrication additive bien connus comme modélisation dépôt filament fondu et stéréolithographie, plusieurs méthodes impression 3D spécialisées ou encore en développement gagnent attention.
Ces techniques s'attaquent souvent défis design très spécifiques, qu'il s'agisse imprimer caractéristiques micro‑échelle, combiner matériaux un seul build, ou atteindre finitions surface pleine couleur modèles affichage.
Vous trouverez ces méthodes repoussant limites domaines comme fabrication dispositifs biomédicaux, électronique embarquée, prototypage aérospatial.
Techniques hybrides émergent aussi, où deux ou plus méthodes dépôt énergie (friction et poudre) combinées.
Ces innovations continuent élargir portée technologie impression 3D, élargissant compatibilité matériaux, réduisant temps impression, améliorant résolution pièces façons uniques.
Impression 3D micro‑échelle ou nano‑échelle
Quand projet demande ultra‑haute précision, comme construction micro‑implants médicaux ou dispositifs lab‑on‑chip, impression 3D micro‑échelle entre en scène. Ces systèmes avancés utilisent sources énergie hautement focalisées, lasers ou faisceaux électroniques, pour déposer ou durcir matériaux résolutions mesurées microns voire nanomètres.
À cette échelle, résines photopolymères spécialisées et encres nanoparticules deviennent essentielles. Certaines méthodes utilisent polymérisation deux photons pour durcir matériaux photosensibles seulement point focal précis laser, permettant structures incroyablement détaillées construites couche par couche. Résultat : pièces 3D imprimées taille caractéristique minimale et excellente précision dimensionnelle.
Malgré sa précision, méthode plus lente processus traditionnels et nécessite contrôle soigné chaleur, flux matériau, retrait. Cependant, bénéfices significatifs quand vous travaillez microfluidique, systèmes administration médicaments, ou packaging électronique avancé.
Goutte à la demande (DOD)
La goutte à la demande (DOD) est méthode impression 3D orientée précision où gouttelettes matériau construction sont déposées sélectivement seulement où nécessaire. Contrairement systèmes jet encre continu, technologie DOD déclenche chaque gouttelette individuellement, permettant contrôle serré forme et détail. Ces gouttelettes solidifient immédiatement au contact ou via processus durcissement comme exposition UV.
Processus couramment utilisé motifs cire moulage cire perdue ou petites pièces polymères nécessitant finition surface détaillée et précision dimensionnelle. Imprimantes DOD souvent deux buses, une matériau construction, une matériau support dissous ou retiré plus tard. Hauteur couche peut être fine dizaine microns, idéal pièces 3D imprimées lisses, complexes.
Renforcement fibre continue (CFR)
L'impression 3D CFR combine extrusion polymère traditionnelle avec placement fibre continue pour booster résistance mécanique. Vous alimentez fibres carbone, Kevlar, ou verre through buse spécialisée tout en déposant matrice thermoplastique. Résultat : composite haute résistance conservant caractéristiques légères, voulues pièces fonctionnelles aérospatial, automobile, outillage.
Chemins fibres personnalisables dans logiciel CAO pour s'aligner charges contrainte, améliorant performance traction où c'est le plus nécessaire. Pièces produites cette méthode surpassent souvent métal rapport résistance/poids et peuvent remplacer composants plus lourds designs structurels.
Fabrication additive par diffusion atomique (ADAM)
La fabrication additive par diffusion atomique (ADAM) est technique impression 3D métal commençant par tiges métal enfermées matrice polymère. Tiges déposées couche par couche, formant pièce « verte » conservant géométrie voulue mais manquant densité complète. Après impression, pièce subit frittage, où chaleur cause diffusion et liaison particules métal, résultant composant entièrement métallique.
Ce processus idéal pièces métal complexes nécessitant post‑traitement plus simple et plus rentable que certains systèmes fusion lit poudre. Puisque matériau base forme tige plutôt que poudre, ADAM minimise risques manipulation et peut augmenter taux dépôt. Bien adapté prototypage, tests fonctionnels, production faible volume géométries difficiles méthodes fabrication traditionnelles. Si vous cherchez pont entre fabrication filament fondu et frittage laser direct métal, ADAM vaut considération pour équilibre sécurité, résolution, performance.
Adhésion poudre
L'adhésion poudre est méthode fabrication additive moins connue proche jet liant. Au lieu lasers ou sources haute puissance, elle lie sélectivement poudre utilisant liants chimiques ou chaleur contrôlée. Cela peut impliquer appliquer lumière infrarouge ou agents absorbant chaleur pour fusionner régions spécifiques poudre thermoplastique ou composite. Chaque passe dépose fine couche matériau, liant où énergie ou liant appliqué.
Pièces ont souvent besoin post‑traitement — frittage ou infiltration — mais technique offre flexibilité manipulant matériaux répondant mal fusion directe. Maintenir lit poudre constant critique assurer précision couches et géométrie pièce. Processus adhésion poudre particulièrement attrayant industries focalisées prototypage et développement produit où fusion lit poudre pourrait être trop coûteux ou intense. Comme plupart méthodes impression 3D base poudre, elle met l'accent finition surface, stabilité plateau construction, post‑traitement affiner propriétés mécaniques et tolérances dimensionnelles.
Impression 3D base plâtre & ColorJet Printing (CJP)
ColorJet Printing (CJP) est l'un des rares processus impression 3D capables produire modèles pleine couleur directement depuis fichiers CAO, le rendant idéal quand fidélité visuelle haute nécessaire présentations, modèles éducatifs, ou prototypes marketing.
Chaque couche formée en déposant sélectivement liant liquide et gouttelettes encre colorée sur fine couche poudre gypse. Avec temps, pièce imprimée construite couche par couche avec coloration précise embarquée structure.
Après impression, pièces peuvent être renforcées et scellées matériaux infiltration comme résine époxy, améliorant durabilité et vivacité. Pièces 3D imprimées résultantes ne possèdent pas haute résistance mécanique mais excellent esthétique et détail — particulièrement utile architecture, figurines, démonstrations médicales.
Technologie ColorJet reflète applications diverses jet encre fabrication additive. Contrairement autres types impression 3D priorisant résistance, CJP focus apparence, offrant modèles vibrants coût inférieur et délai plus rapide que méthodes polymères SLA ou FDM.
Frittage thermique sélectif (SHS)
Le frittage thermique sélectif (SHS) est méthode fabrication additive base thermoplastique utilisant tête impression thermique pour fritter poudre au lieu lasers haute puissance comme frittage laser sélectif (SLS). Processus économe énergie, opérant températures plus basses, bien adapté prototypage rapide polymères comme nylon ou acide polylactique (PLA).
Chaque couche, tête impression applique sélectivement chaleur régions lit poudre basé votre modèle 3D.
Comme nouvelles couches déposées, elles fusionnent ensemble et construisent progressivement objet. Puisque apport chaleur plus bas que frittage laser, SHS peut résulter pièces propriétés mécaniques réduites et finition surface plus rugueuse, le rendant mieux adapté modèles concept que pièces production.
Si vous explorez différents types impression 3D prototypage sans coûts et exigences sécurité machines laser, SHS offre point entrée abordable. Supporte aussi flux travail machines bureau plus petites et ne nécessite pas chambres construction spécialisées.
Dépôt métal laser (LMD)
Le dépôt métal laser (LMD) est forme dépôt d'énergie dirigé utilisant exclusivement laser comme source énergie fondre apport métal — fil ou poudre — pendant dépôt. Contrairement fusion faisceau électronique (EBM) ou systèmes plasma‑base, LMD souvent intégré machines CNC pour les convertir plateformes hybrides combinant fabrication additive et soustractive en un setup.
Méthode idéale ajouter fonctionnalités composants existants ou produire pièces near‑net‑shape gaspillage matériau minimal. Permet contrôle précis bain fondu, aidant réduire contrainte thermique et améliorer finition surface comparé systèmes DED plus généralisés.
Bien qu'elle partage traits nombreux autres processus impression 3D, son contrôle laser‑base et capacité réparer ou modifier composants mid‑life la rend particulièrement attrayante aérospatial et outillage industriel.
Modélisation multi‑jet (MJM)
La modélisation multi‑jet (MJM) est technique jet matériau où multiples têtes impression distribuent photopolymères ou cires lignes parallèles sur zone construction. Chaque gouttelette durcie lumière UV ou solidifiée refroidissement, selon matériau utilisé.
Cette méthode se distingue jet encre typique par dépôt simultané support et matériaux construction, permettant fabriquer géométries complexes post‑traitement minimal.
Grâce sa résolution fine, parfois <20 microns, MJM bien adaptée modèles concept, motifs moulage cire perdue, même dispositifs dentaires. Parce qu'on peut varier matériaux entre jets, MJM peut aussi créer structures gradient ou embarquer propriétés mécaniques variables un seul build. Bien que pas la plus rapide méthodes impression 3D, sa précision et qualité surface lui donnent place design produit haut de gamme et flux prototypage.
Lit poudre et tête jet encre (PBIH)
L'impression lit poudre et tête jet encre (PBIH) fonctionne en déposant couches fines poudre, souvent métal ou céramique, puis déposant sélectivement liant liquide through tête impression jet encre.
Cette technique est essentiellement type jet liant, où liant déposé maintient pièce ensemble état « vert » avant frittage final ou infiltration.
Ce qui rend PBIH unique : flexibilité matériaux. Souvent utilisée applications recherche, production petits lots, ou pièces nécessitant céramiques avancées ou alliages métal. Parce qu'aucun laser ou énergie thermique utilisé stade impression, moins gauchissement et distorsion, idéal pièces géométriquement complexes.
Si propriétés mécaniques dépendent post‑traitement, cette méthode devient outil précieux votre boîte à outils impression 3D si vous travaillez matériaux non conventionnels ou fragiles.
Jet photopolymère (PJ)
Le jet photopolymère (PJ) est très similaire impression 3D PolyJet mais peut différer selon marque imprimante ou design système spécifique. Dans ce processus, photopolymères UV‑durcissables sont jetés minuscules gouttelettes sur plateau construction et solidifiés lumière ultraviolette.
Hauteur couche peut être extrêmement fine, produisant pièces finition surface lisse et haute précision dimensionnelle.
Certains systèmes PJ offrent multiples buses différents types matériaux, permettant créer impressions multi‑couleur ou multi‑matériaux un seul build. Autres versions fournissent têtes impression température contrôlée maintenir viscosité matériau pour formation gouttelette constante.
De par sa précision et qualité, PJ largement utilisé domaines comme design produit, modélisation dentaire, prototypage visuel — où esthétique et détail surface plus importants que performance portante.
Comment choisir le bon type d'impression 3D pour vos besoins ?
 En choisissant technologie impression 3D, commencez identifier matériau base convenant projet — thermoplastiques, poudres métal, céramiques, ou photopolymères.
Si vous produisez pièces fonctionnelles hautes propriétés mécaniques, frittage laser sélectif (SLS) ou frittage laser direct métal (DMLS) peuvent être mieux que modélisation dépôt filament fondu (FDM) basique.
Pour modèles visuels ou pièces concept, stéréolithographie (SLA) ou méthodes jet encre comme Multi Jet Fusion (MJF) ou PolyJet pourraient livrer excellente finition surface et détail.
Géométrie importe aussi. Y a‑t‑il porte‑à‑faux, canaux internes, parois fines ?
Processus comme fusion lit poudre ou photopolymérisation cuve gèrent géométries complexes mieux qu'extrusion matériau.
Budget joue rôle — jet liant peut offrir coûts unitaires plus bas volumes moyens, tandis imprimantes FDM traditionnelles restent rentables prototypage et usage consommation.
Considérez exigences précision et tolérances. Technologies comme SLA ou DMLS atteignent constamment tolérances sub‑0,1 mm.
D'autres, comme extrusion matériau grand format ou DED, peuvent produire écarts plus larges mais accommodent volumes construction plus grands.
Enfin, ne négligez pas post‑traitement. Retrait supports, ponçage, infiltration, traitements thermiques affectent tous délai et coût. Si vitesse et finition minimale importent, visez processus stratégies support propres ou flux post‑traitement automatisés.
Quelle méthode impression 3D est la plus précise ?
Si priorité absolue est précision, photopolymérisation cuve — surtout SLA et DLP — est votre meilleur pari. Ces méthodes atteignent résolutions 25‑50 microns, produisant arêtes nettes, finitions surface lisses, caractéristiques complexes.
Pour pièces métal haute précision, technologies fusion lit poudre comme DMLS ou SLM aussi excellentes, souvent maintenant tolérances ±0,1‑0,2 mm.
Cependant, précision finale dépend encore post‑traitement comme usinage ou traitement thermique corriger retrait.
Méthodes jet matériau comme PolyJet et jet photopolymère excellent aussi précision et idéales composants plus petits nécessitant contrôle dimensionnel serré et détail visuel.
En contraste, impression 3D FDM offre généralement résolution inférieure et lignes couches visibles, bien machines réglées peuvent atteindre résultats décents — surtout prototypage bas coût ou fixations où tolérances moins critiques.
Donc, si visez pièces ultra‑précises, commencez SLA, DLP, ou PolyJet, et considérez fusion lit poudre métal quand résistance et fidélité dimensionnelle doivent combiner.
Quel est le type d'impression 3D le plus courant ?
La modélisation par dépôt de filament fondu (FDM) est la méthode impression 3D la plus largement utilisée segments consommation, éducation, et industriel.
Ce processus extrusion matériau domine grâce à abordabilité, facilité usage, et large disponibilité filaments plastique.
Imprimantes 3D FDM bureau souvent sous 500 €, idéales salles classe, amateurs, petites entreprises. Designers produits et startups beaucoup les utilisent prototypage et développement stade précoce.
Systèmes FDM industriels gèrent thermoplastiques grade ingénierie points fusion plus hauts, permettant séries production pièces durables. Popularité FDM vient barrière entrée basse et évolutivité qu'elle offre multiples cas usage.
Quel processus est le meilleur pour géométries complexes ?
La fusion sur lit de poudre (PBF), incluant frittage laser sélectif et fusion laser sélective, est la meilleure méthode pour imprimer géométries complexes.
Elle excelle production pièces canaux internes, structures treillis fines, porte‑à‑faux non supportés, surtout utilisant poudre polymère ou poudre métal comme matériau base.
Processus photopolymérisation cuve résine, comme SLA ou traitement lumière numérique, performent aussi exceptionnellement bien détails fins et structures délicates. Elles fournissent impressions haute résolution et sont favorisées industries requérant précision, modélisation dentaire et dispositifs médicaux.
Jet liant offre liberté similaire puisque lit poudre environnant supporte porte‑à‑faux naturellement. Cependant, gardez à l'esprit propriétés finales dépendent post‑traitement frittage ou infiltration. Si vous design composants haute complexité, ces technologies offrent plus grande liberté design.
Quelle méthode produit les surfaces les plus lisses ?
SLA livre constamment finition surface la plus lisse parmi toutes méthodes impression 3D. Utilise laser UV durcir résine liquide couche par couche, produisant lignes couches minimales et haut détail. Cela rend SLA idéal prototypes visuels, design joaillerie, ou modèles dentaires.
Jet matériau rank aussi haut qualité surface. Ces systèmes jettent minuscules gouttelettes photopolymère et les durcissent instantanément lumière UV. Résultat : surface quasi polie sans ponçage ou polissage.
Pour autres méthodes comme FDM ou SLS, atteindre finitions similaires nécessite généralement post‑traitement additionnel. Ponçage, lissage vapeur, ou revêtement peuvent réduire lignes couches visibles, mais impression base typically ne matchera pas fluidité native technologies photopolymère.
Quelle est la méthode impression 3D la moins chère ?
La modélisation par dépôt de filament fondu (FDM) est typically la méthode impression 3D la plus abordable disponible. Machines bureau bas coût sous 500 €, filaments thermoplastiques basiques peu coûteux et largement accessibles.
Cela rend FDM idéal amateurs, éducateurs, startups expérimentant prototypage ou modèles concept.
Même petits environnements production, son coût matériau bas et exigences support minimales maintiennent coûts unitaires bas.
Pour grosses impressions ou pièces complexes, cependant, FDM peut ne pas toujours rester la moins chère. Imprimantes résine et jet liant gypse peuvent aussi offrir efficience coût, surtout quand précision ou modélisation couleur essentielle et post‑traitement minimal.
Quel type impression 3D est le plus cher ?
La fusion sur lit de poudre (PBF) pour métaux, surtout DMLS, SLM, et EBM est actuellement la forme la plus chère d'impression 3D. Ces machines reposent lasers haute puissance ou faisceaux électroniques, nécessitant dépôt énergie précis, gestion gaz inerte, et poudre métal extrêmement fine.
Coût va au‑delà équipement. Systèmes manipulation poudre, outils post‑traitement, techniciens hautement qualifiés aussi à factoriser. Pièces peuvent nécessiter traitement thermique ou usinage tolérances finales, ajoutant main‑d'œuvre et temps.
Ces systèmes souvent utilisés aérospatial ou médical où performance justifie investissement, mais pour plupart utilisateurs, prix est barrière majeure entrée.
Quel processus impression 3D est le plus rapide ?
La production par interface liquide continue (CLIP), développée par Carbon, est parmi processus impression 3D les plus rapides. Elle construit pièces continûment sans s'arrêter entre couches, contrairement la plupart techniques couche par couche.
Autres catégories haute vitesse, multi jet fusion (MJF) et jet liant performent bien. Ces méthodes appliquent couches entières poudre et liant en un passage, réduisant significativement temps construction certaines géométries.
Extrusion matériau peut être rapide utilisant systèmes granulats et grosses buses, mais on sacrifie détail fin. Si vitesse production sans sacrifier résolution nécessaire, MJF et DLP (traitement lumière numérique) offrent fort équilibre.
Quelle impression 3D est la meilleure pour pièces métal ?
Processus fusion lit poudre, spécifiquement DMLS, SLM, et EBM sont meilleures options impression 3D métal. Elles produisent composants métal pleinement denses, haute résistance pouvant égaler ou surpasser performance pièces moulées ou usinées.
Ces technologies particulièrement efficaces géométries complexes, tolérances serrées, applications critiques aérospatial, médical, outillage.
Post‑traitement adéquat comme retrait supports, finition surface, traitements thermiques assure résultats optimaux.
Jet liant alternative gros lots ou pièces métal bas coût. Si propriétés mécaniques légèrement inférieures, offre débit plus rapide et coûts matériaux inférieurs. Pour réparations ou grosses fonctionnalités, dépôt d'énergie dirigé (DED) fournit flexibilité additionnelle.
Conclusion
Oui, nous avons couvert beaucoup, mais voici la vérité : choisir la bonne méthode impression 3D n'est pas choisir la « meilleure ». C'est trouver celle qui vous convient.
Chaque processus, de simple fabrication filament fondu (FDM) à impression métal haut de gamme comme DMLS ou EBM, a ses propres forces, coûts, matériaux. Et que vous construisiez prototype rapide, pièce fonctionnelle, ou quelque chose semblant sorti film sci‑fi, il y a solution impression 3D qui vous attend.
Peut‑être débutez avec imprimante bureau bas coût et PLA. Ou travaillez matériaux grade ingénierie pièces aérospatiales.
Quoi qu'il en soit, cette technologie vous laisse créer plus vite, intelligemment, plus flexiblement que fabrication traditionnelle jamais ne le put. Aujourd'hui, impression 3D n'est pas juste pour expérimenter, elle façonne vraie production travers industries.
La meilleure partie ? Vous n'avez pas à le faire seul. Si incertain quel chemin prendre, contactez experts et fournisseurs services impression 3D comme 3ERP qui connaissent machines, matériaux, méthodes.
Votre correspondance parfaite n'est pas juste là‑bas, elle est déjà en train d'imprimer.
commande numérique par ordinateur
- Routeur CNC 1325 4 axes ATC table PTP – Double broches, unité rotative, double plateforme pour bois haute efficacité
- Le rôle crucial de la fabrication assistée par ordinateur dans l'industrie moderne
- Client suisse visite centre usinage 5 axes & scie à pont pierre Blue Elephant – service & précision exceptionnels
- Configuration CNC de Précision : 4 Étapes Clés pour une Opération d'Équipement Optimale
- Maximiser la productivité de l'usinage CNC des semi-conducteurs : conseils d'experts
- Heidenhain CNC : Maîtriser les Cycles de Taraudage en Programmation Conversationnelle
- Machines de fraisage CNC expliquées : avantages pour clients et usineurs
- Maîtriser la programmation conversationnelle Heidenhain : Exercices tenon externe, poche circulaire et rainure
- Acheter une Machine de Marquage Laser d'Occasion ? Guide Expert Valeur & Risques